
Смазка для волочения проволоки: влияние температуры СОЖ на пенообразование
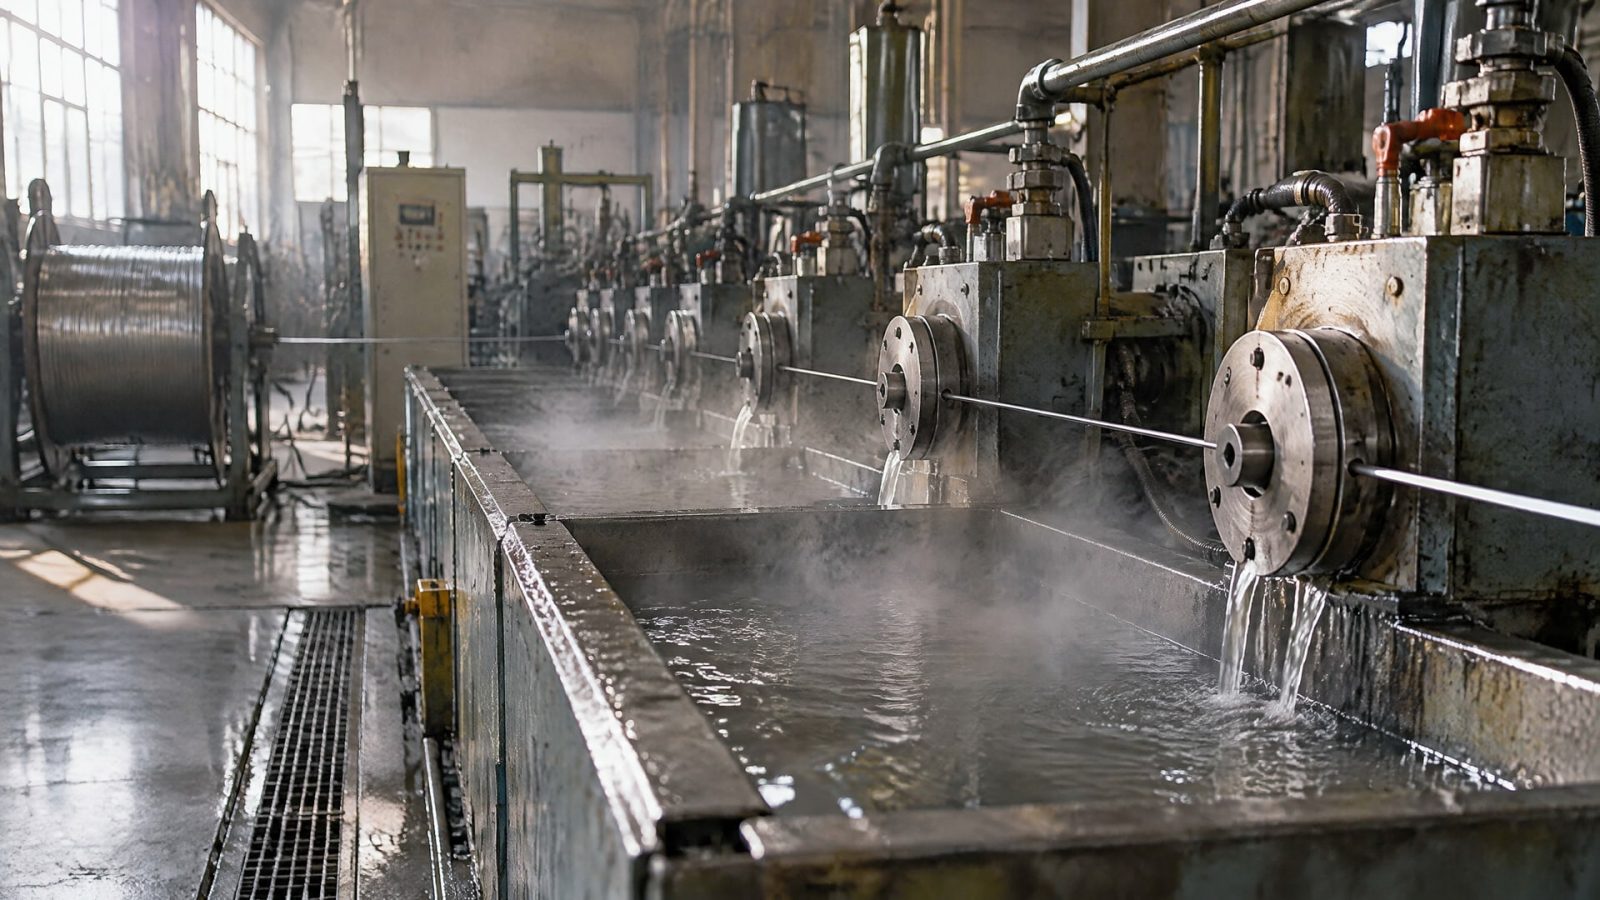
Температура смазочно-охлаждающей жидкости влияет на устойчивость эмульсии и образование пены при волочении. Для водосмешиваемых составов практический ориентир составляет 30–40 °C, а для некоторых процессов волочения меди и цветных металлов указывают диапазон 35–40 °C. Перегрев, слишком низкая температура, подсос воздуха и загрязнение системы могут нарушить стабильную работу жидкости.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку волочения проволоки или разбираются с пеной на линии. Ниже рассмотрены причины пенообразования, настройка температуры и циркуляции, роль фильтрации и критерии выбора СОЖ для разных задач.
Как температура влияет на смазку при волочении проволоки
Температура ванны влияет на стабильность водосмешиваемой смазочной жидкости и ее поведение при циркуляции.
Для эмульсий в волочении практическим ориентиром служит диапазон 30–40 °C. Для некоторых процессов обработки меди и цветных металлов указывают 35–40 °C. Эти значения помогают задать начальные условия, но не заменяют настройку режима под конкретную линию и применяемый состав.
Слишком холодная жидкость не обязательно улучшает процесс. В материалах по волочению меди отмечено, что снижение температуры может уменьшить производительность, а оптимум для работы системы находится около 40 °C. Поэтому стремление охлаждать эмульсию как можно сильнее не всегда оправдано: температуру оценивают вместе с производительностью, стабильностью подачи и состоянием жидкости.
При перегреве риск проблем возрастает. Для алюминиевых систем при температуре выше 50 °C отмечено ускорение нежелательных реакций, которые влияют на вязкость и поведение жидкости. Это не означает, что одна и та же граница применима к любой эмульсии и любому металлу. Но значение выше 50 °C служит основанием проверить режим работы и сопоставить его с требованиями к конкретной СОЖ.
Что проверить при колебаниях температуры
Если пена появляется после разогрева ванны, стоит проследить, как меняется ее объем и стабильность при разных режимах линии. Одновременно проверяют расход и равномерность циркуляции: нестабильный поток и пульсации могут вовлекать воздух. При температуре вне практического ориентира 30–40 °C нужно выяснить, соответствует ли такой режим применяемому составу и особенностям процесса.
СОЖ для волочения выбирают не только по способности охлаждать. Важны низкое пенообразование, фильтруемость, стабильность эмульсии и постоянство рабочих свойств. Если жидкость нагревается выше 50 °C, а пена усиливается, простое добавление пеногасителя не устраняет возможную первопричину. Сначала оценивают нагрев, циркуляцию и загрязнение системы, а затем корректируют режим или подбор состава.
Почему появляется пена и как отделить причину от симптома
Пена не всегда означает, что смазочная жидкость подобрана неправильно.
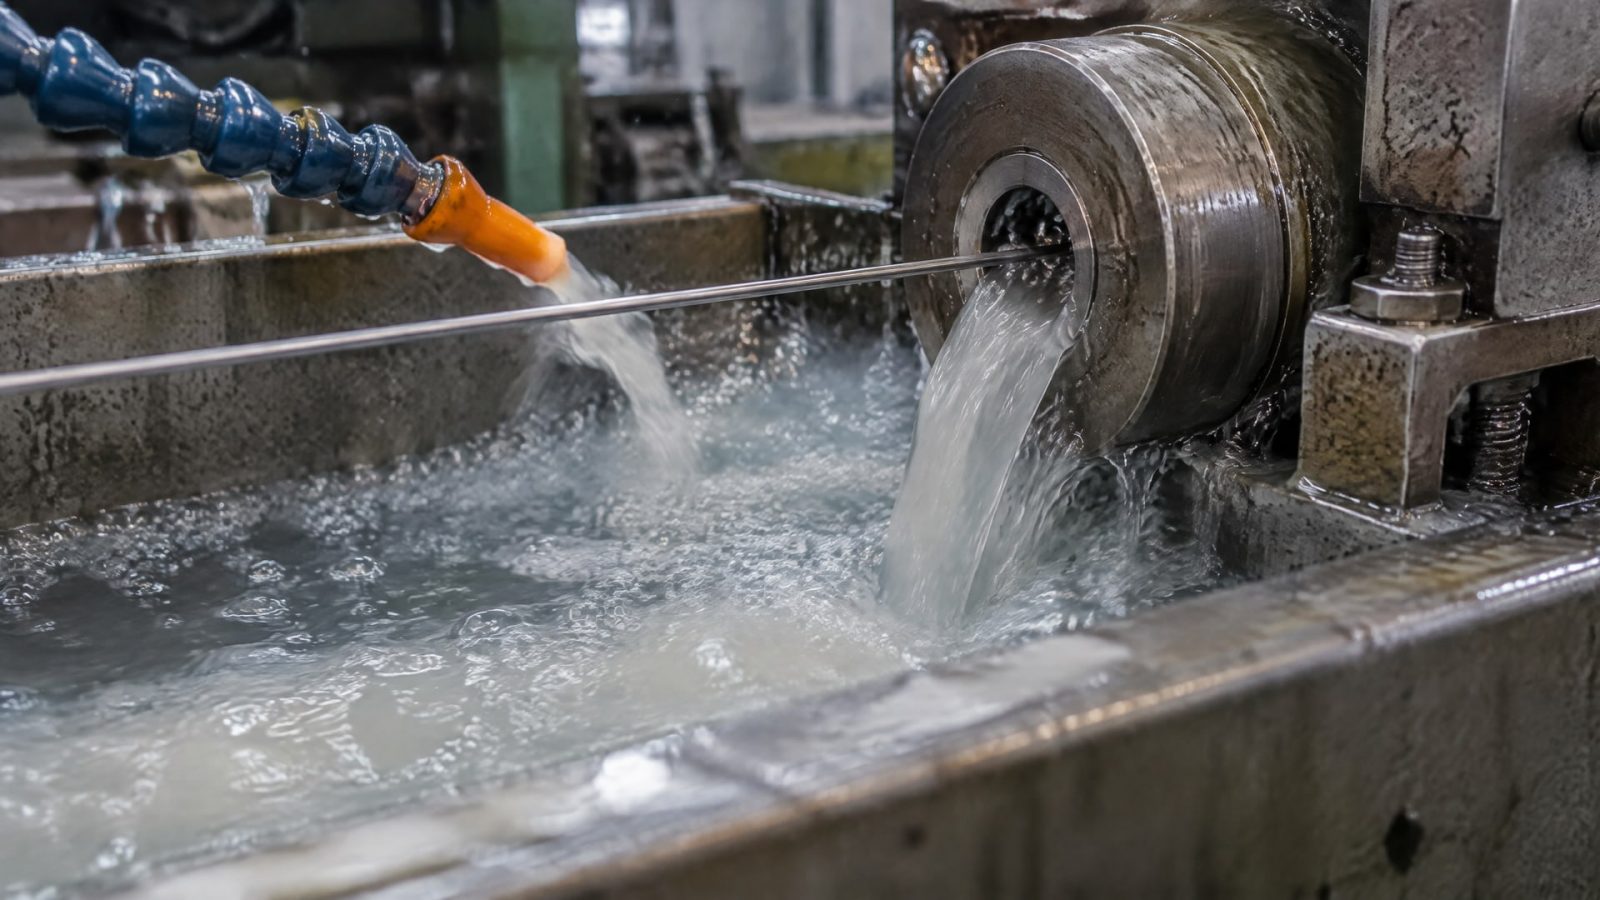
На нее могут влиять рецептура, подсос воздуха, турбулентность, уровень жидкости, работа насоса и состояние фильтрации. Поэтому при диагностике важно рассматривать всю циркуляционную систему, а не только саму эмульсию.
Колебания расхода и давления создают нестабильный поток, а турбулентность способствует вовлечению воздуха. Если пена возникает в конкретной точке или усиливается при изменении режима подачи, проверяют, нет ли пульсаций и подсоса воздуха. Полезно также сопоставить появление пены с температурой ванны: рабочий ориентир для многих водосмешиваемых смазок составляет 30–40 °C, а для отдельных процессов волочения меди и цветных металлов - 35–40 °C.
Загрязнения и мелкодисперсный шлам также ухудшают стабильность системы. В таких случаях оценивают качество очистки и отделение посторонних масел. Однако усиливать фильтрацию без учета состава жидкости не следует: фильтровальный материал может задерживать не только загрязнения, но и компоненты, влияющие на работу свежей эмульсии.
Последовательность диагностики
Зафиксировать температуру ванны и сравнить ее с рабочим диапазоном 30–40 °C, а при волочении меди и цветных металлов - с ориентиром 35–40 °C.
Проверить стабильность расхода и давления, а также участки, где возможно вовлечение воздуха.
Оценить уровень жидкости, работу насоса и состояние циркуляции.
Осмотреть систему на наличие металлической мелочи, шлама и посторонних масел.
Проверить, не усиливается ли пенообразование после изменения фильтрации или приготовления свежей эмульсии.
Такой порядок помогает не путать причину со следствием. Например, пену можно связать с перегревом, хотя ее поддерживают пульсации потока или загрязнение. Если температура превышает 50 °C, для алюминиевых систем это повод отдельно оценить риск ускорения нежелательных реакций. После устранения механических и режимных причин становится понятнее, требуется ли менять СОЖ или ее концентрацию.
Фильтрация смазки волочения: очистка без потери свойств
При волочении в жидкости накапливаются металлическая мелочь и другие загрязнения.
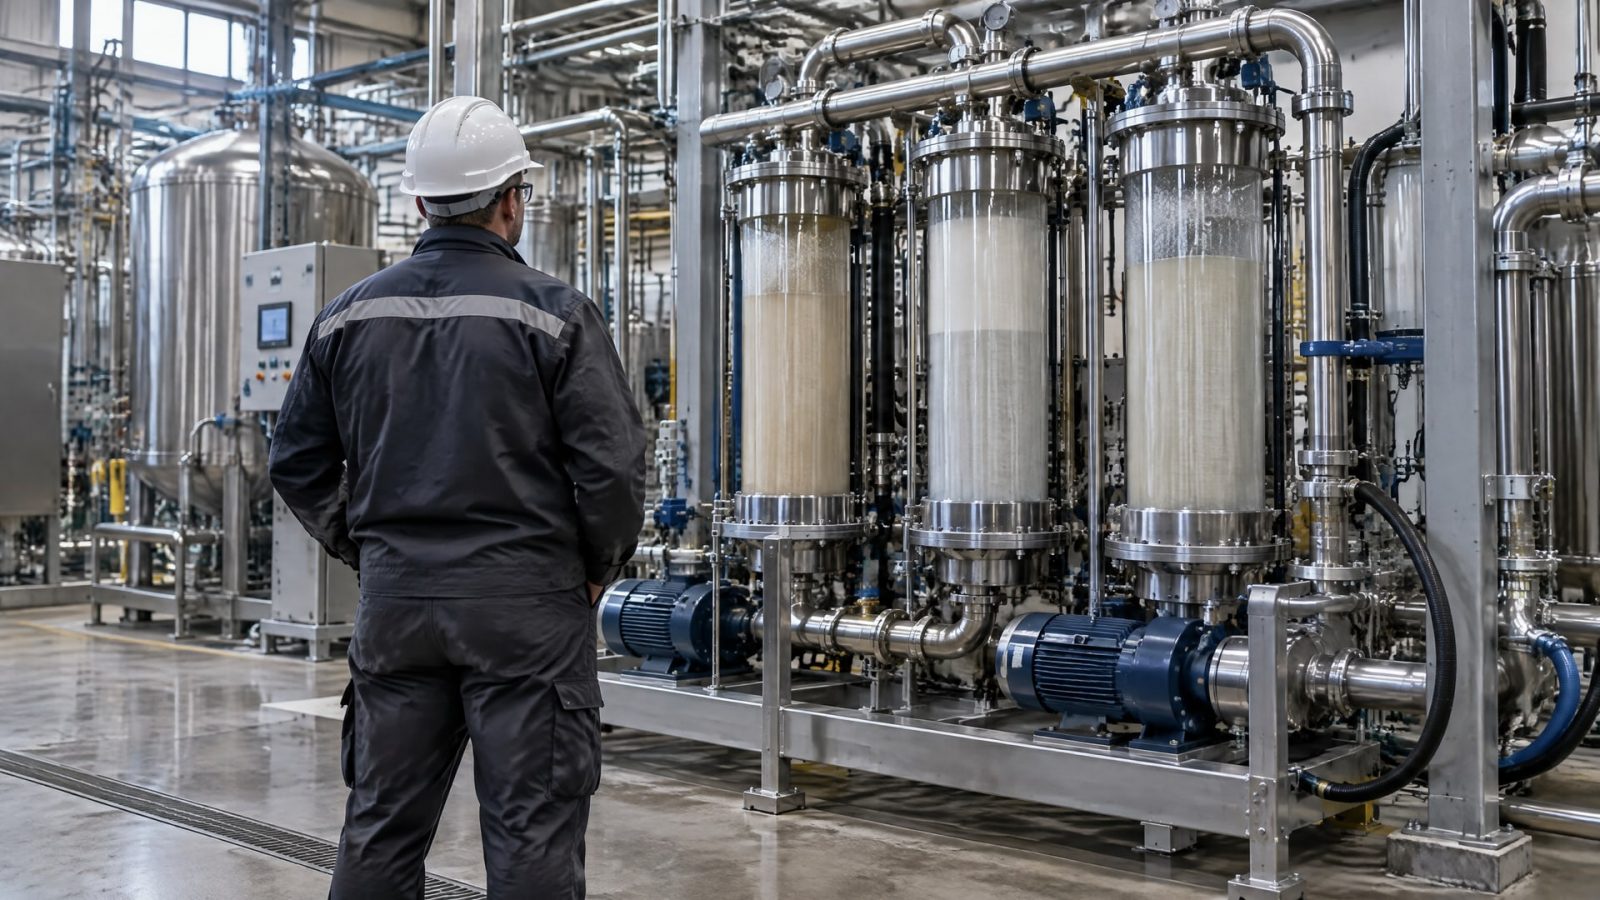
Их удаление помогает поддерживать стабильную циркуляцию и рабочие свойства эмульсии. В системах используют бумажные, картриджные, центробежные фильтры и гидроциклоны. Метод выбирают с учетом конструкции линии, загрязненности жидкости и требований к очистке.
Для некоторых систем применяют компактные inline-фильтры с фильтровальным материалом 30–50 г/м². Этот диапазон относится к материалу, а не к универсальной тонкости фильтрации для любых процессов. Фильтрацию подбирают под конкретную смазочную жидкость и требуемое отделение загрязнений.
Особое внимание нужно уделять свежеприготовленной эмульсии. Бумажные фильтры могут удалять из нее мыла жесткости и противовспенивающие добавки. Поэтому в отдельных случаях после приготовления эмульсии фильтрацию временно обходят. Решение зависит от применяемой жидкости и устройства системы, а не от общего правила «чем тоньше очистка, тем лучше».
Признаки, что фильтрацию стоит пересмотреть
Если в жидкости накапливаются мелкие частицы, а пенообразование сопровождается нарушением циркуляции, проверяют работу фильтров и отделение загрязнений. При этом важно не менять сразу несколько параметров. Сначала оценивают состояние жидкости и фактический эффект действующей схемы фильтрации, затем определяют, требуется ли другой метод очистки.
Фильтрация и температура связаны через общую стабильность процесса. Для эмульсий рабочий ориентир составляет 30–40 °C, а для некоторых процессов волочения меди и цветных металлов - 35–40 °C. Если же алюминиевая система работает выше 50 °C, необходимо учитывать риск ускорения реакций, влияющих на свойства жидкости. Ни фильтр, ни пеногаситель не заменяют контроля температуры и циркуляции.
Как выбрать смазочную жидкость для волочения
Требования к жидкости зависят от обрабатываемого металла и условий процесса.
Для меди, алюминия, стали и нержавеющей проволоки важны разные сочетания охлаждения, фильтруемости, остаточности и устойчивости к пенообразованию. Поэтому смазки для волочения нержавеющей проволоки нельзя выбирать только по общему описанию «для волочения»: сверяются с требованиями оборудования и характеристиками конкретного состава.
Для водосмешиваемой смазочной жидкости оценивают низкое пенообразование, хорошую фильтруемость, стабильность pH и биостабильность. Для линий с высокой нагрузкой и скоростью важны также устойчивое охлаждение и способность сохранять рабочие свойства при циркуляции. Температурный ориентир 30–40 °C подходит для первичной оценки многих водосмешиваемых составов; для ряда процессов волочения меди и цветных металлов указывают 35–40 °C.
Отдельно рассматривают режим сухого волочения. Смазка для сухого волочения проволоки относится к другому варианту процесса, поэтому переносить на нее режимы водосмешиваемой эмульсии напрямую нельзя. Значения 30–40 °C и 35–40 °C в данном контексте относятся к жидкостям и эмульсиям, а не служат универсальными температурными требованиями для сухого волочения.
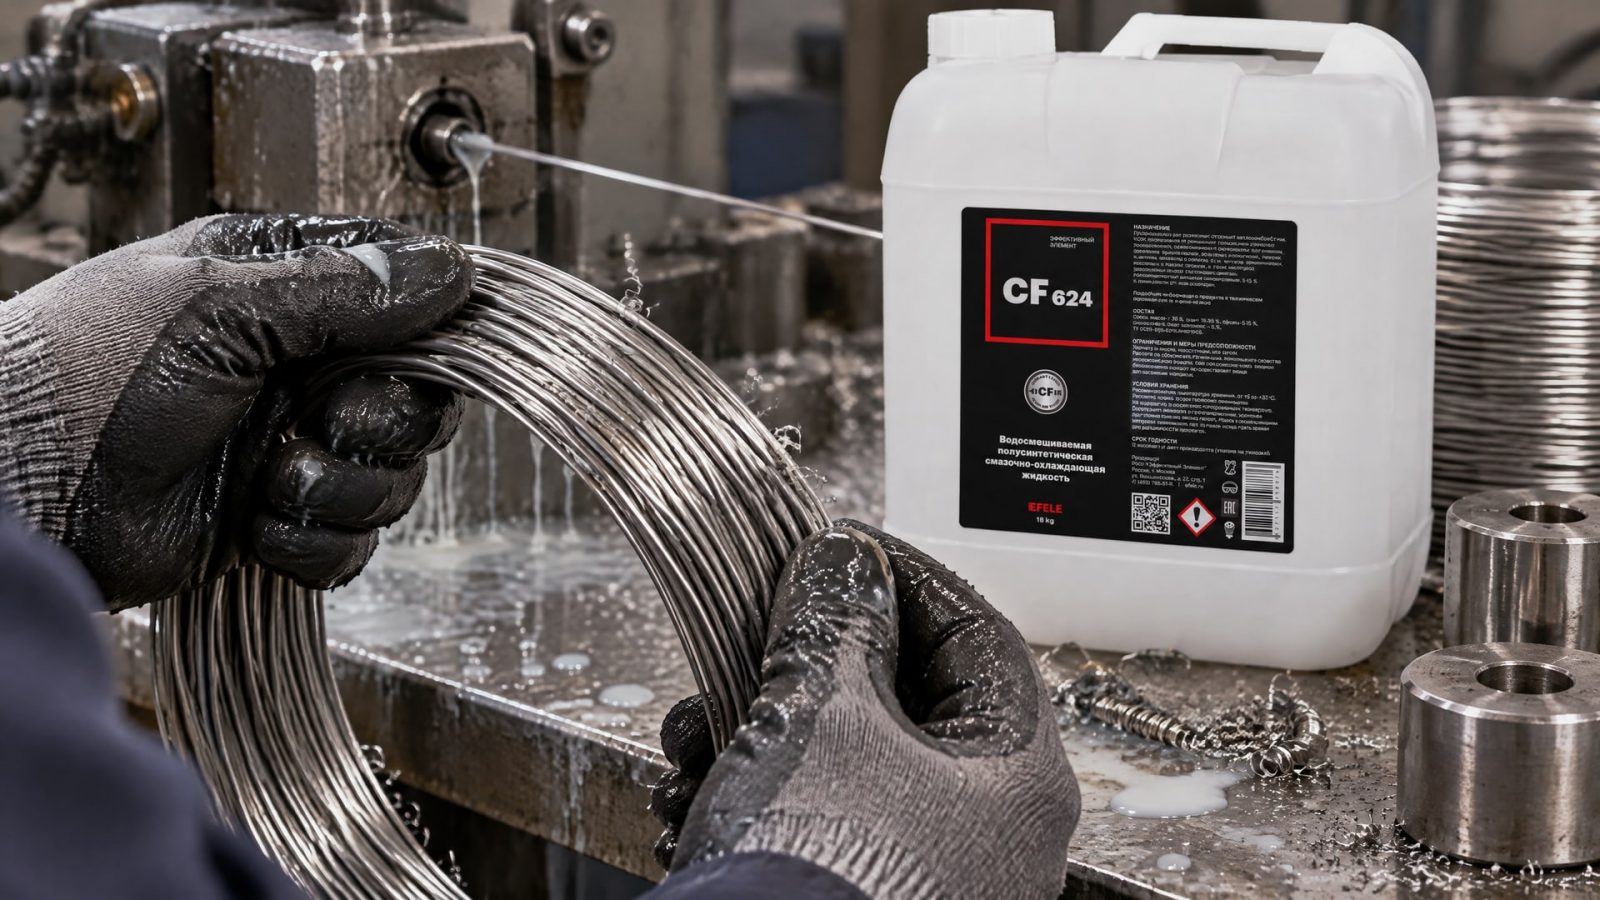
При выборе полусинтетической водорастворимой СОЖ для линии волочения можно рассматривать EFELE CF-624: состав предназначен для волочения и устойчив к пенообразованию. При этом низкая склонность к пене не отменяет проверки температуры, циркуляции и фильтрации. Если эмульсия нагревается выше 50 °C в алюминиевой системе, а поток пульсирует или в жидкости присутствует мелкий шлам, эти факторы также требуют внимания.
Что запросить при подборе
Область применения состава и совместимость с материалом проволоки.
Данные о пенообразовании и фильтруемости.
Рекомендации по рабочей температуре и обращению со свежеприготовленной эмульсией.
Требования к фильтрации и циркуляции в конкретной системе.
Показатели стабильности эмульсии, pH и биостабильности, если они применимы к выбранному составу.
Как контролировать режим работы СОЖ
Контроль температуры полезен, когда его ведут вместе с наблюдением за пеной, циркуляцией и состоянием жидкости.
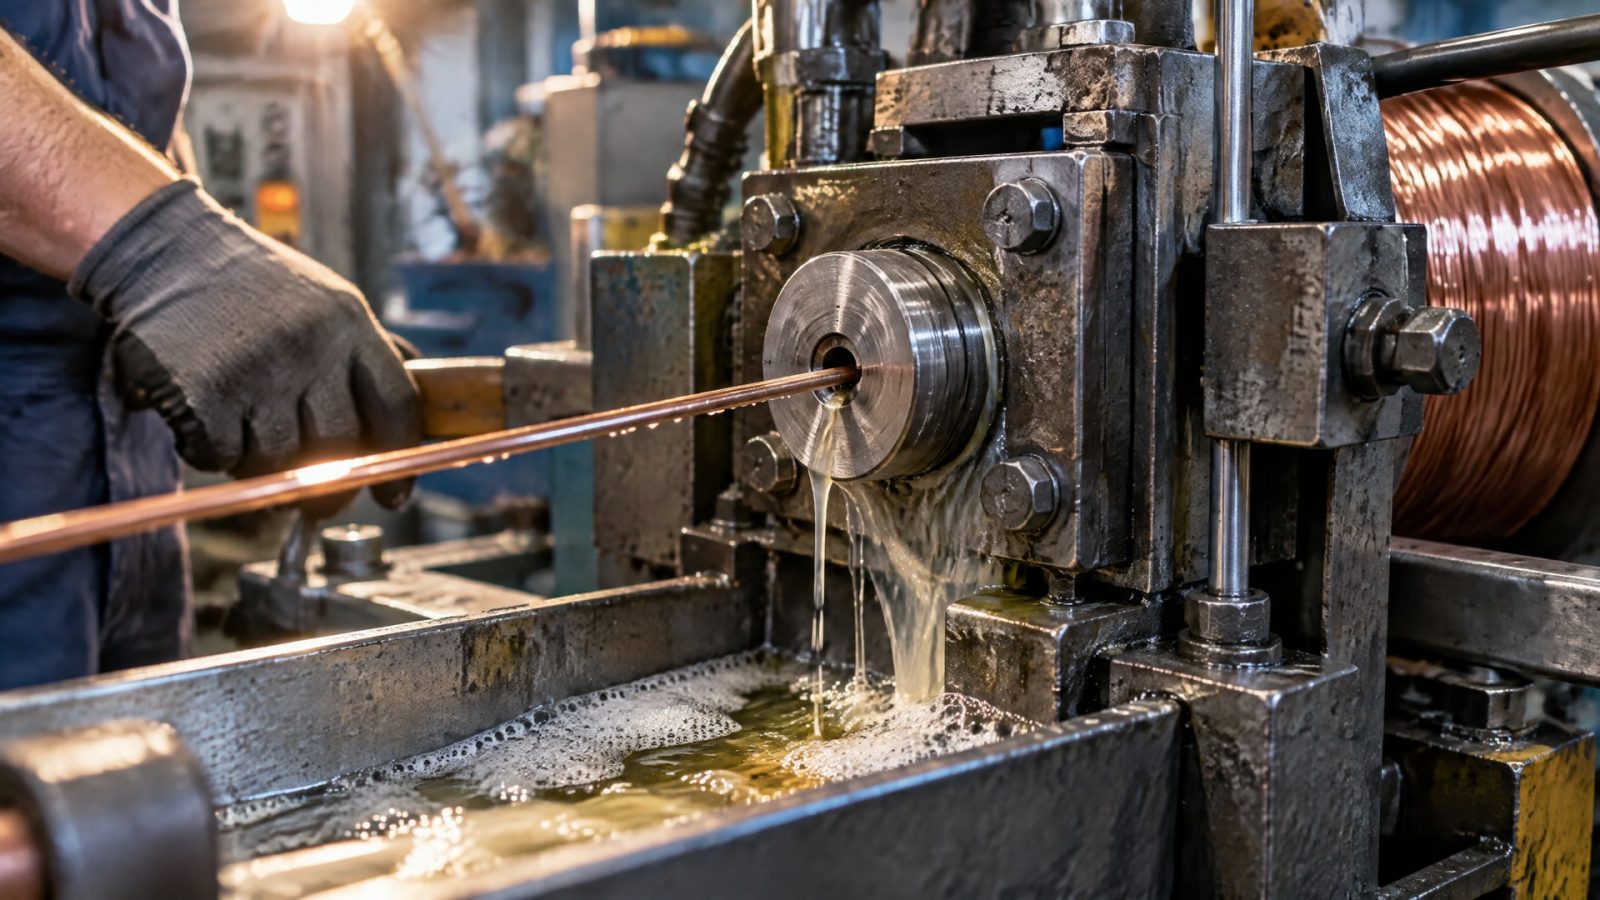
Для многих водосмешиваемых смазок ориентируются на диапазон 30–40 °C. Для ряда процессов волочения меди и цветных металлов рабочая температура составляет 35–40 °C. Если линия работает за пределами этих ориентиров, режим сверяют с требованиями к применяемой жидкости и особенностями производства.
Температура выше 50 °C для алюминиевых систем связана с ускорением нежелательных реакций, влияющих на вязкость и поведение эмульсии. При таких значениях проверяют теплоотвод и условия эксплуатации, а также оценивают, не меняются ли пенообразование и стабильность жидкости. Слишком низкая температура тоже может быть нежелательной: для волочения меди отмечено возможное снижение производительности при охлаждении ниже оптимального режима, который находится около 40 °C.
Параллельно контролируют равномерность подачи. Стабильный расход без пульсаций уменьшает вероятность вовлечения воздуха. Если пена появилась после изменения фильтрации, температуры или режима насоса, полезно сопоставить момент изменения с поведением жидкости. Так проще определить, связано ли явление с перегревом, циркуляцией, фильтром или загрязнением.
Рабочий контроль не сводится к одному числу. Для оценки процесса учитывают температуру, визуальное состояние эмульсии, устойчивость подачи, наличие металлической мелочи и эффективность фильтрации. При изменении режима важно фиксировать, что именно менялось: температура, поток или способ очистки. Это позволяет корректировать систему последовательно, не удаляя полезные компоненты чрезмерной фильтрацией и не компенсируя пену добавками без устранения ее причины.
Часто задаваемые вопросы
Какая температура СОЖ нужна при волочении проволоки?
Для водосмешиваемых смазок и эмульсий практический ориентир составляет 30–40 °C. Для некоторых процессов волочения меди и цветных металлов указывают 35–40 °C, а оптимум для работы медной системы находится около 40 °C. Конкретный режим сверяют с требованиями к жидкости и условиями линии.
Почему пена появляется, если температура в норме?
Пенообразование зависит не только от температуры и рецептуры. Его могут усиливать подсос воздуха, турбулентность, колебания подачи, уровень жидкости, работа насоса и загрязнение системы. Поэтому при температуре 30–40 °C проверяют циркуляцию, наличие металлической мелочи и состояние фильтрации, а не ограничиваются добавлением пеногасителя.
Помогает ли более тонкая фильтрация от пены?
Не всегда. Фильтрация удаляет металлическую мелочь и загрязнения, но бумажные фильтры могут также задерживать мыла жесткости и противовспенивающие добавки из свежей эмульсии. Для некоторых систем применяют материал 30–50 г/м², однако способ очистки подбирают под жидкость и требования процесса.
Чем отличается смазка для сухого волочения проволоки?
Это отдельный вариант процесса, поэтому параметры водосмешиваемой эмульсии нельзя автоматически переносить на сухое волочение. Диапазоны 30–40 °C и 35–40 °C относятся к жидкостям и эмульсиям. Выбор смазки для сухого волочения согласуют с материалом проволоки, оборудованием и требованиями конкретного режима.
Заключение
Температура влияет на пенообразование и стабильность СОЖ при волочении, но не объясняет проблему сама по себе. Для водосмешиваемых смазок ориентир составляет 30–40 °C, для ряда процессов волочения меди и цветных металлов - 35–40 °C; при температуре выше 50 °C в алюминиевых системах возрастает риск нежелательных изменений жидкости. Одновременно проверяют циркуляцию, подсос воздуха, загрязнение и фильтрацию.
Следующий шаг - зафиксировать температуру ванны и режим подачи, осмотреть систему на наличие загрязнений и сопоставить выбранный метод фильтрации с применяемой эмульсией. После этого сверяются со спецификацией жидкости и корректируют параметры по одному, чтобы определить источник пены и сохранить стабильную работу линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему появляются темные пятна на медной проволоке и как правильно выбрать смазку волочения проволоки для их предотвращения.
Узнайте, как выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип загрязнений и требуемую тонкость фильтрации.
Узнайте пошаговый алгоритм очистки системы при переходе на новую смазку для волочения проволоки, чтобы избежать проблем с оборудованием.