
Смазка волочения проволоки: причины темных пятен на медной проволоке и способы их устранения
Темные пятна на медной проволоке чаще всего появляются из-за окисления или загрязнения поверхности, перегрева, остатков смазки и ухудшения состояния водосмешиваемой смазочно-охлаждающей среды. Поэтому для устранения дефекта нужно проверить не только качество проволоки, но и теплоотвод, фильтрацию, pH эмульсии, режим отжига и чистоту линии. Смазка волочения проволоки должна подходить именно для меди, хорошо смываться и не оставлять активных остатков, которые при нагреве могут вызвать потемнение.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые разбираются с пятнами на готовой продукции или выбирают смазку для волочения проволоки. Ниже рассмотрены вероятные причины дефекта, способы проверки процесса и порядок действий при обслуживании смазочно-охлаждающей среды.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки обычно связано не с одной неисправностью, а с сочетанием условий процесса.
Поверхность может окисляться при нагреве, загрязняться остатками смазки или контактировать с каплями масла и другими загрязнениями. Поэтому сначала важно установить, на каком этапе возникают пятна: во время волочения, после отжига или при последующем хранении.
При волочении повышается температура в зоне контакта проволоки с инструментом. Если теплоотвод недостаточен, риск потемнения возрастает. Отраслевой материал по эмалированным проводам связывает предотвращение проблемы с контролем температуры охлаждающей воды ниже 50 °C. Это значение относится к описанным там условиям, поэтому его нельзя автоматически считать универсальной настройкой для любой линии. Рабочий режим следует сверять с требованиями конкретного процесса.
Другой источник дефекта - смазка, которая оставляет на поверхности остатки. При последующем нагреве они могут образовывать углеродистые отложения и менять цвет меди. Избыточное количество смазки не гарантирует лучшую защиту: избыток способен усиливать дымление и образование таких остатков. Для медной проволоки важны не только смазывающие свойства, но также антиокислительная защита, чистое смывание и поведение остатков при нагреве.
Если пятна появляются после отжига, проверяют не только состав смазки, но и режим нагрева, охлаждение и защиту поверхности. Поддержание защитной атмосферы при отжиге препятствует окислению меди. До испарения тонкая пленка смазки также может защищать поверхность, однако остатки неподходящего состава при нагреве способны дать обратный эффект.
Локальные точки требуют отдельной проверки. Если пятно имеет четкую точечную форму и повторяется на готовой проволоке, следует выяснить, не попадают ли на нее брызги или аэрозоли смазки. Описан механизм точечного окрашивания от капель и пузырьков масла. При этом простая замена проволоки или матрицы не решит задачу, если на линии сохраняются загрязненная эмульсия, недостаточное охлаждение или неустойчивый режим отжига.
Как определить источник потемнения
Диагностику удобнее вести по месту и моменту появления дефекта.
Если пятна заметны сразу после волочения, проверяют состояние смазочно-охлаждающей среды, фильтрацию, охлаждение и чистоту контакта проволоки с оборудованием. Если поверхность меняется после отжига, дополнительно анализируют нагрев, охлаждение и защитную атмосферу. Когда дефект проявляется при хранении, оценивают остатки на поверхности и условия защиты проволоки после обработки.
Полезно сопоставить повторяемость пятен с режимом линии. Например, локальные точки направляют проверку на возможное попадание капель и аэрозолей. Равномерное потемнение заставляет обратить внимание на окисление, перегрев или состояние смазки. Это не готовый диагноз, а способ определить, какие участки процесса нужно проверить в первую очередь.
Для водосмешиваемой среды контролируют pH и накопление загрязнений, в том числе медных ионов. Падение pH и рост загрязнения связывают с ухудшением стабильности жидкости и повышенным риском изменения цвета проволоки. Следует также оценить фильтрацию, пенообразование, моющую способность и удаление остатков с поверхности. Высокая фильтруемость, низкое пенообразование и хорошее смывание помогают уменьшить количество следов после волочения.
При осмотре не ограничиваются проверкой самой проволоки. Уточняют, не изменился ли режим охлаждения, не ухудшилось ли состояние эмульсии и не появились ли загрязнения в системе. Если дефект возник после изменения режима или обслуживания линии, эти события сопоставляют по времени с появлением пятен. Такой подход помогает не менять смазку вслепую и не пропустить причину, которая сохранится после замены.
Как выбрать смазку волочения проволоки для меди
Смазки для волочения подбирают с учетом металла и конкретной операции.
Для меди важны антиокислительные свойства, защита от потемнения и окрашивания, а также хорошее смывание остатков. Состав должен обеспечивать не только смазывание в зоне деформации, но и чистую поверхность после волочения и последующих операций.
Для водосмешиваемой смазки оценивают стабильность эмульсии, фильтруемость, пенообразование и моющую способность. Эти характеристики влияют на чистоту поверхности и количество остатков. Если эмульсия загрязнена или ее свойства ухудшились, подходящий изначально состав может перестать обеспечивать требуемый результат. Поэтому выбор продукта не заменяет контроль состояния рабочей среды.
Смазка для сухого волочения проволоки решает другую технологическую задачу. Для нее принципиальны состав и поведение остатков при последующем нагреве: они не должны способствовать дымлению, образованию углеродистых отложений и изменению цвета поверхности. Нельзя переносить требования к сухому процессу на водосмешиваемую эмульсию без проверки условий применения.
Также не следует смешивать выбор смазки для меди с подбором составов для нержавеющей проволоки. Для нержавеющей стали применяют отдельные высоконагруженные составы, рассчитанные на иные условия трения и теплоотвода. Формулировка «смазки для волочения нержавеющей проволоки» обозначает самостоятельную задачу подбора, а не разновидность решения для медной проволоки.
При выборе технический специалист сверяется со спецификацией состава и требованиями линии. Закупщику полезно запросить сведения о совместимости с металлом, удалении остатков и поведении смазки при отжиге. Если в описании указано только смазывающее действие, этого недостаточно, чтобы оценить риск потемнения меди.
Контроль эмульсии, охлаждения и фильтрации
Если на линии применяют водосмешиваемую среду, регулярно отслеживают ее состояние.
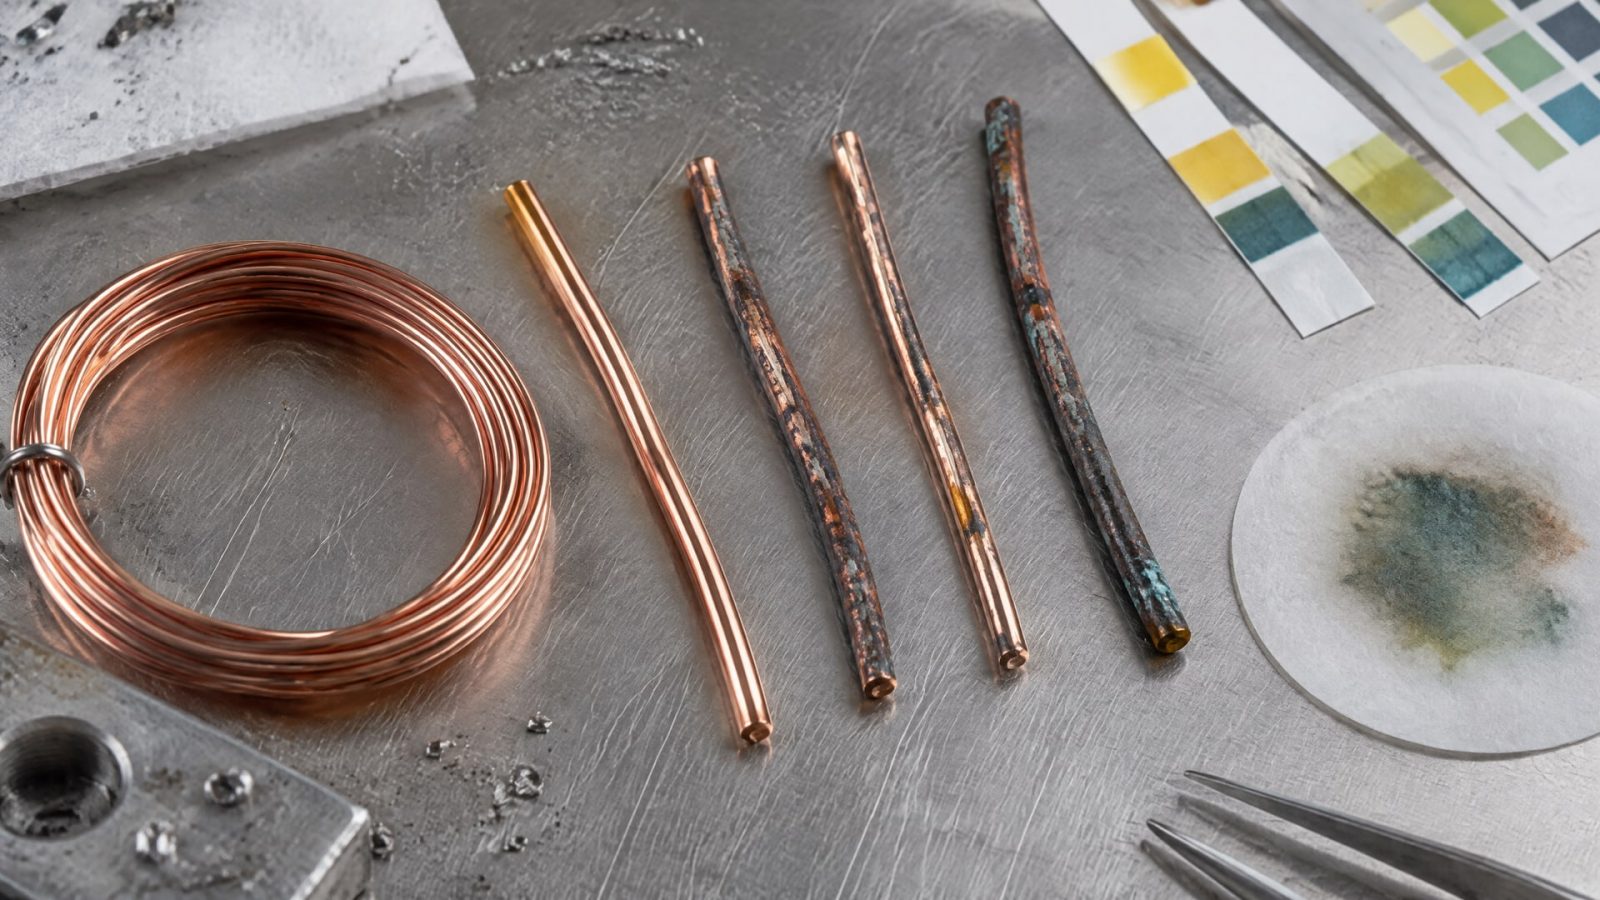
Важны pH, степень загрязнения и признаки ухудшения стабильности. Падение pH и накопление загрязнений связывают с ростом риска потемнения, поэтому при появлении дефекта эти параметры проверяют вместе, а не рассматривают по отдельности.
Фильтрация помогает удалять отходы, которые накапливаются в рабочей среде. Ее недостаточность может сопровождаться загрязнением поверхности и ухудшением состояния эмульсии. Наряду с фильтрацией контролируют охлаждение: при повышении температуры и недостаточном отводе тепла риск темных пятен увеличивается. В описанном материале по эмалированным проводам для предотвращения дефекта указывалась температура охлаждающей воды ниже 50 °C, но рабочее значение для конкретной линии определяют по условиям ее процесса.
При проверке оценивают и поведение смазки на поверхности проволоки. Хорошее смывание и моющее действие помогают уменьшить количество остатков, а низкое пенообразование и высокая фильтруемость поддерживают чистоту рабочей среды. Если пятна возникли при изменении температуры окружающей среды, нельзя автоматически считать причиной только сезонный нагрев: одновременно проверяют эмульсию, ее pH, загрязнения и охлаждение.
План действий должен включать несколько связанных проверок:
Оценить внешний вид проволоки до и после отжига, чтобы определить этап появления пятен.
Проверить pH и загрязнение водосмешиваемой среды.
Убедиться, что фильтрация удаляет отходы из системы.
Проверить охлаждение и возможный перегрев в зоне волочения.
Осмотреть линию на попадание капель и аэрозолей на готовую проволоку.
Сопоставить результаты с режимом отжига и состоянием поверхности после нагрева.
Замена смазки волочения и очистка системы
Замена смазки волочения необходима, если рабочая среда загрязнена, ее стабильность ухудшилась или контроль параметров показывает, что поддерживать требуемое состояние уже не удается.
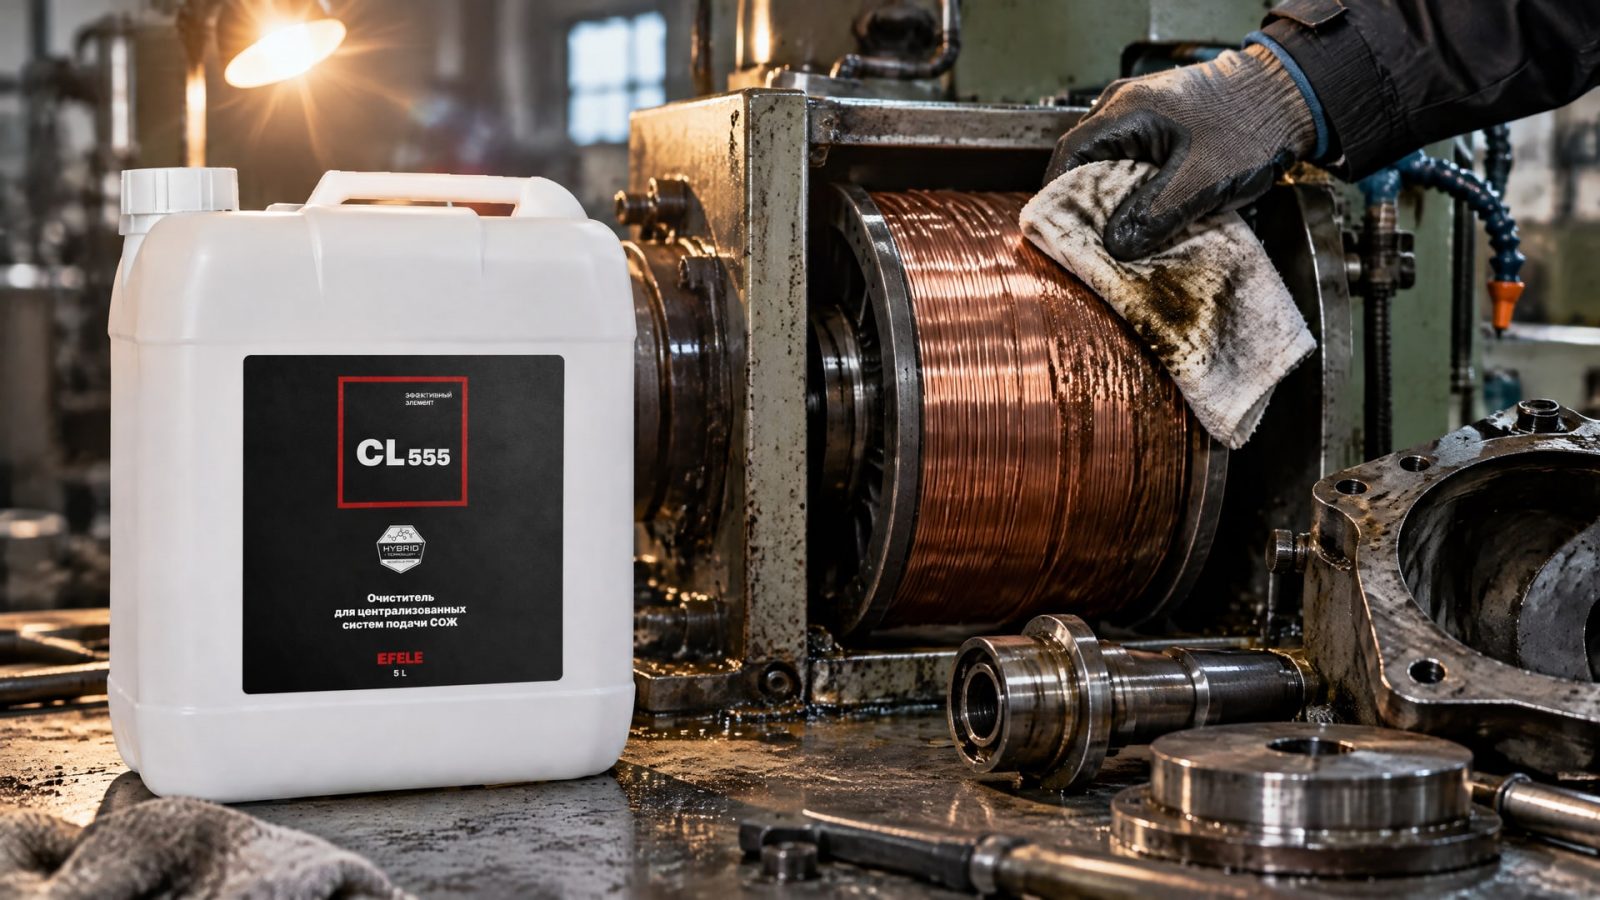
Но простое добавление свежего состава не устраняет загрязнения, оставшиеся в системе. Если не очистить контур и не восстановить фильтрацию, отходы могут снова повлиять на новую рабочую среду и внешний вид проволоки.
Перед заменой оценивают состояние оборудования и количество шлама и старых остатков внутри системы. При их наличии очистку включают в процедуру обслуживания: специализированный очиститель EFELE CL-555 используют для удаления шлама и остатков прежней смазки перед заполнением системы новой средой. После очистки важно устранить причины повторного загрязнения, проверить фильтрацию и наладить контроль состояния эмульсии.
Замена сама по себе не исправит перегрев, недостаточное охлаждение или некорректный режим отжига. Поэтому перед запуском после обслуживания проверяют, что рабочая среда чистая, охлаждение функционирует, а на готовую проволоку не попадают брызги и аэрозоли. Если пятна возвращаются, нужно повторно пройти всю цепочку процесса, а не менять смазку снова без диагностики.
Для закупщика и инженера полезно зафиксировать требования к составу и обслуживанию системы в одной технологической процедуре. В нее включают подходящий для меди тип смазки, контроль pH и загрязнений, требования к фильтрации и критерии, при которых выполняют замену. Такой порядок снижает риск повторения дефекта из-за несогласованных действий при эксплуатации линии.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда означают плохое качество меди?
Нет. Потемнение может быть связано с окислением, перегревом, загрязненной смазкой, недостаточным охлаждением или остатками, которые меняют свойства при нагреве. Если пятна появились после отжига, проверяют его режим и защиту поверхности. Заменять проволоку без проверки процесса недостаточно: дефект может повториться на следующей партии.
Как понять, что нужна замена смазки волочения?
Основанием для проверки служат загрязнение среды, ухудшение ее стабильности и изменение внешнего вида проволоки. Для водосмешиваемого состава оценивают pH и накопление отходов, а также состояние фильтрации. Если рабочую среду заменяют, одновременно очищают систему от старых остатков и устраняют причины загрязнения.
Подойдет ли для меди смазка для сухого волочения проволоки?
Не обязательно. Состав выбирают по типу операции и металлу. Для сухого волочения важно поведение остатков при нагреве: они не должны способствовать дымлению, углеродистым отложениям и изменению цвета. Для меди также важны защита от окисления и чистое удаление остатков, поэтому характеристики состава сверяют с условиями конкретной линии.
Почему пятна появляются после отжига?
При нагреве медь может окисляться, а остатки неподходящей смазки - образовывать отложения и менять цвет поверхности. Проверяют режим отжига, охлаждение, защитную атмосферу и состояние поверхности до нагрева. Важно оценить и смазку: ее остатки могут влиять на внешний вид проволоки как во время отжига, так и после него.
Заключение
Темные пятна на медной проволоке чаще связаны с условиями обработки, чем с одной изолированной причиной. Для диагностики проверяют смазку, pH и загрязнение эмульсии, фильтрацию, теплоотвод, попадание капель на готовую поверхность и режим отжига. Смазка волочения проволоки для меди должна сочетать смазывающие свойства с защитой от окисления, низким риском окрашивания и хорошим смыванием остатков.
Начните с определения этапа, на котором появляется потемнение, и проверьте состояние смазочно-охлаждающей среды вместе с охлаждением и отжигом. Если систему загрязнили старые остатки, предусмотрите ее очистку перед заменой состава. После этого зафиксируйте параметры контроля и условия, при которых повторно проверяют поверхность проволоки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип загрязнений и требуемую тонкость фильтрации.
Узнайте пошаговый алгоритм очистки системы при переходе на новую смазку для волочения проволоки, чтобы избежать проблем с оборудованием.
Финишная обработка покрытия: когда она допустима и как избежать рисков при работе с антифрикционными слоями.