
Смазка пищевая NSF H1 для фасовочных и упаковочных машин
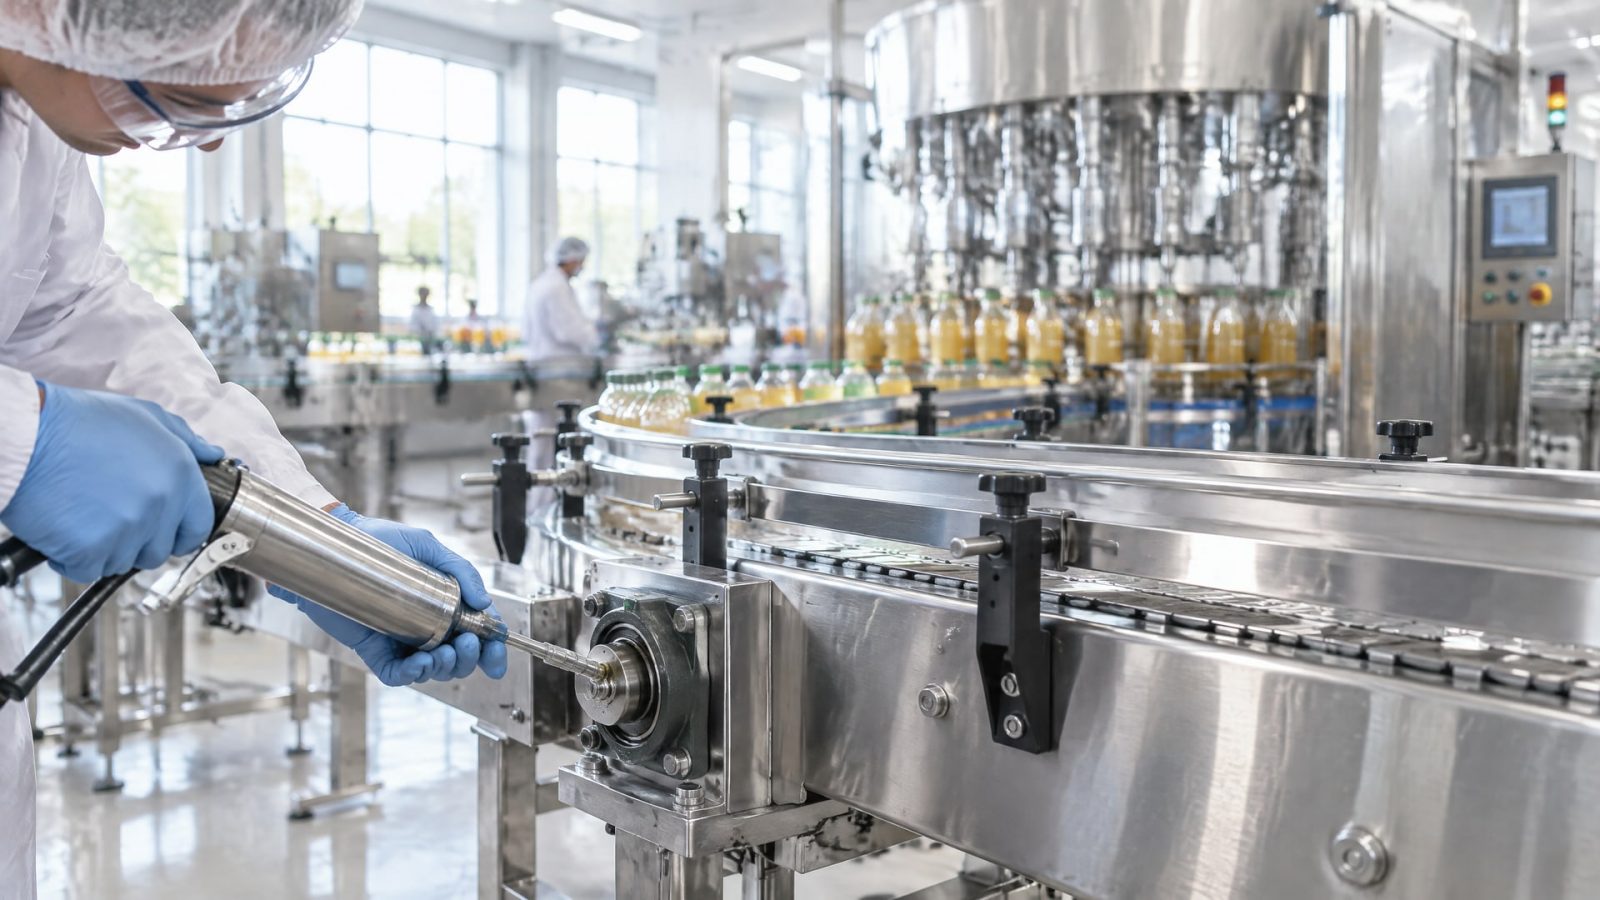
На фасовочных и упаковочных линиях возможен случайный контакт смазки с продуктом - через зазоры в оборудовании, при разборке-сборке или через конвейерную систему. Именно для таких ситуаций существует класс NSF H1: это смазки, разработанные специально для инцидентального (непредусмотренного) контакта с пищей. H1 не означает, что смазка пригодна для прямого использования в пище - это означает, что случайное попадание 10 миллиграмм на килограмм продукта будет безопасно для потребителя.
Если на вашей фасовочной машине смазка может перенестись на упаковку, на движущиеся части рядом с продуктом или на саму продукцию при разборке узла, то обычная промышленная смазка недопустима. Статья разберет, чем H1 отличается от других категорий, как выбрать смазку для конкретного узла упаковочного оборудования и на какие параметры ориентироваться при закупке.
Что такое NSF H1 и для чего она нужна фасовочному оборудованию
NSF H1 - это не просто любая безопасная смазка, а специально зарегистрированная категория для зон, где смазка может случайно контактировать с пищей.
Регистрацией занимается американская организация NSF International, которая проверяет состав, способ производства и гигиену обращения со смазкой. Ключевое слово здесь - «случайный» контакт. H1 не предназначена для намеренного смешивания со смазываемым продуктом, но если капля смазки попадет на продукт или упаковку, это не создаст опасности для здоровья.
На фасовочных линиях смазка часто находится в непосредственной близости от места контакта с продуктом. Конвейерные системы, цепи, направляющие и подшипники движущихся частей располагаются рядом с хлебом, сыром, мясом, молочными продуктами или другими наименованиями. При разборке узла для регулировки или замены деталей рабочий может случайно перенести смазку на упаковку или саму продукцию. Поэтому в этих местах нужна именно H1, а не обычная промышленная смазка.
Класс H1 охватывает широкий спектр составов: минеральные масла, синтетические жидкости, силиконовые смазки и пластичные смазки разной консистенции. Для каждого типа оборудования подбирается своя H1 смазка - не потому что они одинаковые, а потому что для одного узла может подойти силикон NLGI 2, а для другого нужно масло класса NLGI 00 в централизованной системе.
Отличие H1, H2 и категорий пищевых смазок
В международной классификации есть несколько категорий пищевых смазок, и их нельзя смешивать.
| Категория | Тип контакта | Применение | Замена возможна? |
|---|---|---|---|
| H1 | Случайный, инцидентальный | Фасовочное оборудование, конвейеры, цепи рядом с продуктом | H1 на H2 - ЗАПРЕЩЕНО |
| H2 | Контакт с пищей ЗАПРЕЩЕН | Узлы без риска попадания на продукт: петли, замки, опорные механизмы | H2 на H1 - можно, но экономически нецелесообразно |
| 3H | Прямой контакт, разделители | Форм-машины, тестоделители (редко используется в упаковке) | Специальное применение |
H2 стоит дешевле, чем H1, потому что ее состав не ограничен такими же строгими требованиями безопасности. Но если вы используете H2 в узле, где возможен контакт с продуктом, вы нарушаете пищевую безопасность и рискуете получить замечание от инспекции. Обратное верно: H1 можно применить в местах, где требуется H2, но это экономически не эффективно.
Часто случается, что закупщик видит на упаковке надпись «пищевая смазка» и думает, что это одно и то же. На самом деле пищевыми называют обе категории - и H1, и H2. Правильный вопрос к поставщику: «Какой класс NSF: H1 или H2?» Если ответ неясен, просите сертификат NSF или технический лист продукта.
Параметры подбора H1 смазки для упаковочного оборудования
Когда вы знаете, что вам нужна H1, возникает вторая задача: выбрать правильную смазку для конкретного узла.
Опираться нужно на несколько критериев одновременно.
Консистенция NLGI и способ подачи
Класс NLGI описывает густоту пластичной смазки - от жидкой (00, 0, 1) до очень твердой (5, 6). Для фасовочного оборудования чаще всего используют NLGI 2 - это универсальная, не слишком жидкая и не слишком плотная консистенция для подшипников, цепей и направляющих. Если на линии установлена централизованная система смазки (автоматический насос, раздающий смазку по трубкам), то берут NLGI 1 или 00, потому что жидкую смазку проще прокачивать сквозь узкие каналы.
Ошибка: взять вязкую NLGI 5 «потому что она более долговечна» и попытаться заложить ее в централизованную систему - смазка не пройдет по трубкам, и узлы останутся без смазки. Или, наоборот, использовать слишком жидкую смазку (NLGI 00) в открытом подшипнике, где она будет вытекать и не защищать поверхность.
Водостойкость и устойчивость к вымыванию
На современных линиях фасовки используются системы мойки оборудования водой, паром и моющими растворами. Если смазка не устойчива к воде, она будет вымываться из узла, и поверхность останется без защиты. Это приводит к коррозии, фреттингу (микроскопическому износу под действием вибрации) и отказу подшипника.
В технических листах пищевых смазок обращайте внимание на показатель water washout по стандарту ASTM D1264 - это испытание, при котором смазку погружают в горячую воду и смотрят, какой процент ее вымывается. Хорошая H1 смазка для влажной среды (фасовка, упаковка, моечные линии) должна иметь washout не более 5-10 процентов. Если в спецификации этот параметр не указан, уточните у поставщика или выберите другой продукт.
Для узлов, работающих в условиях прямого брызгания водой или пара, рекомендуется водостойкая смазка с пищевым допуском NSF H1 - например, такие составы используют на фасовочных машинах, где возможен контакт с конденсатом или открытой водой.
Температурный диапазон
Упаковочное оборудование может работать в широком диапазоне температур. Запаечное оборудование (для пакетирования) нагревается до 150-180 градусов Цельсия, тогда как холодильные узлы фасовки работают при 0-5 градусов Цельсия. Смазка должна сохранять свои свойства в обоих случаях.
При высокой температуре смазка может окисляться (стареть), теплеть, текать. При низкой температуре она может загустеть, потеряв текучесть, и не защитить подшипник в момент холодного пуска. В техническом листе смазки обычно указывают рабочий диапазон (например, от -20 до +120 градусов). Убедитесь, что диапазон охватывает условия вашего оборудования.
Для горячих узлов (запечатывающие аппараты, прессы) требуется термостойкая смазка H1 - ее база и присадки рассчитаны на стабильность при повышенной температуре, включая высокотемпературное окисление.
Совместимость с материалами оборудования
Уплотнения, прокладки, краски и полимеры, использованные в оборудовании, могут быть несовместимы с некоторыми смазками. Например, некоторые силиконовые смазки вызывают разбухание резиновых уплотнений или растворяют лакокрасочное покрытие. Перед закупкой новой H1 смазки посоветуйтесь с техническим отделом производителя оборудования или с техподдержкой поставщика смазки.
Узлы упаковочной машины, требующие H1 смазки
Не все части упаковочного оборудования требуют H1 смазки.
Только те, где есть риск контакта с продуктом, упаковочным материалом или там, где смазка может перенестись при разборке.
Конвейерные системы и цепи - продукт движется по конвейеру, смазка на цепях может попасть на продукт или упаковку. Требуется H1.
Подшипники направляющих и роликов рядом с зоной контакта - любой разлет смазки или разборка узла может перенести смазку на продукт. Требуется H1.
Механизмы этикетирования и маркировки - часто находятся рядом с продуктом или его упаковкой. Требуется H1.
Запечатывающие аппараты - контактируют с упаковкой, нагреваются. Требуется H1 с высокой термостойкостью.
Узлы разрезки и разделения - продукт разрезается или разделяется, смазка может попасть на края упаковки. Требуется H1.
Направляющие, петли и замки корпуса - смазка здесь не контактирует с продуктом и не переносится при работе. Можно использовать H2, но многие производители применяют H1 везде для упрощения логистики.
В инструкциях производителя оборудования обычно указывается, какую смазку применять в каких местах. Если инструкция отсутствует, уточните у техподдержки или снабженца оборудования.
Роль ISO 21469 в выборе пищевой смазки H1
Помимо NSF H1, в профессиональной среде часто упоминают ISO 21469.
Это не конкурирующий стандарт, а дополнение. H1 проверяет состав смазки и ее безопасность при контакте с пищей. ISO 21469 - это международная схема, которая добавляет контроль гигиены производства самой смазки, ее упаковки, хранения и обращения на складе.
Смазка с обоими сертификатами (NSF H1 + ISO 21469) дает вам уверенность, что продукт не только безопасен по составу, но и произведен в условиях, исключающих микробиологическое загрязнение или примеси посторонних веществ. Для пищевых предприятий с собственной системой HACCP (анализа опасных факторов) наличие ISO 21469 упростит аудит и подтвердит соответствие требованиям безопасности.
Однако ISO 21469 - это скорее доказательство серьезного отношения производителя к гигиене, чем обязательное требование. В России контролирующие органы в первую очередь смотрят на наличие NSF H1. Если смазка имеет оба сертификата, это плюс; если только H1 - это нормально, главное, что это именно H1, а не H2 или просто промышленная смазка.
Особенности применения пищевой смазки H1 в практике
Правильный выбор смазки - это половина дела.
Вторая половина - это правильное применение на производстве.
Нанесение и дозировка
Смазку наносят тонкой пленкой - не толстым слоем в несколько миллиметров, как иногда ошибочно думают. При избыточной смазке она растекается, попадает в соседние зоны, притягивает пыль и остатки продукта. На фасовочных машинах это особенно критично: смазка может перенестись на конвейер, затем на упаковку и продукт.
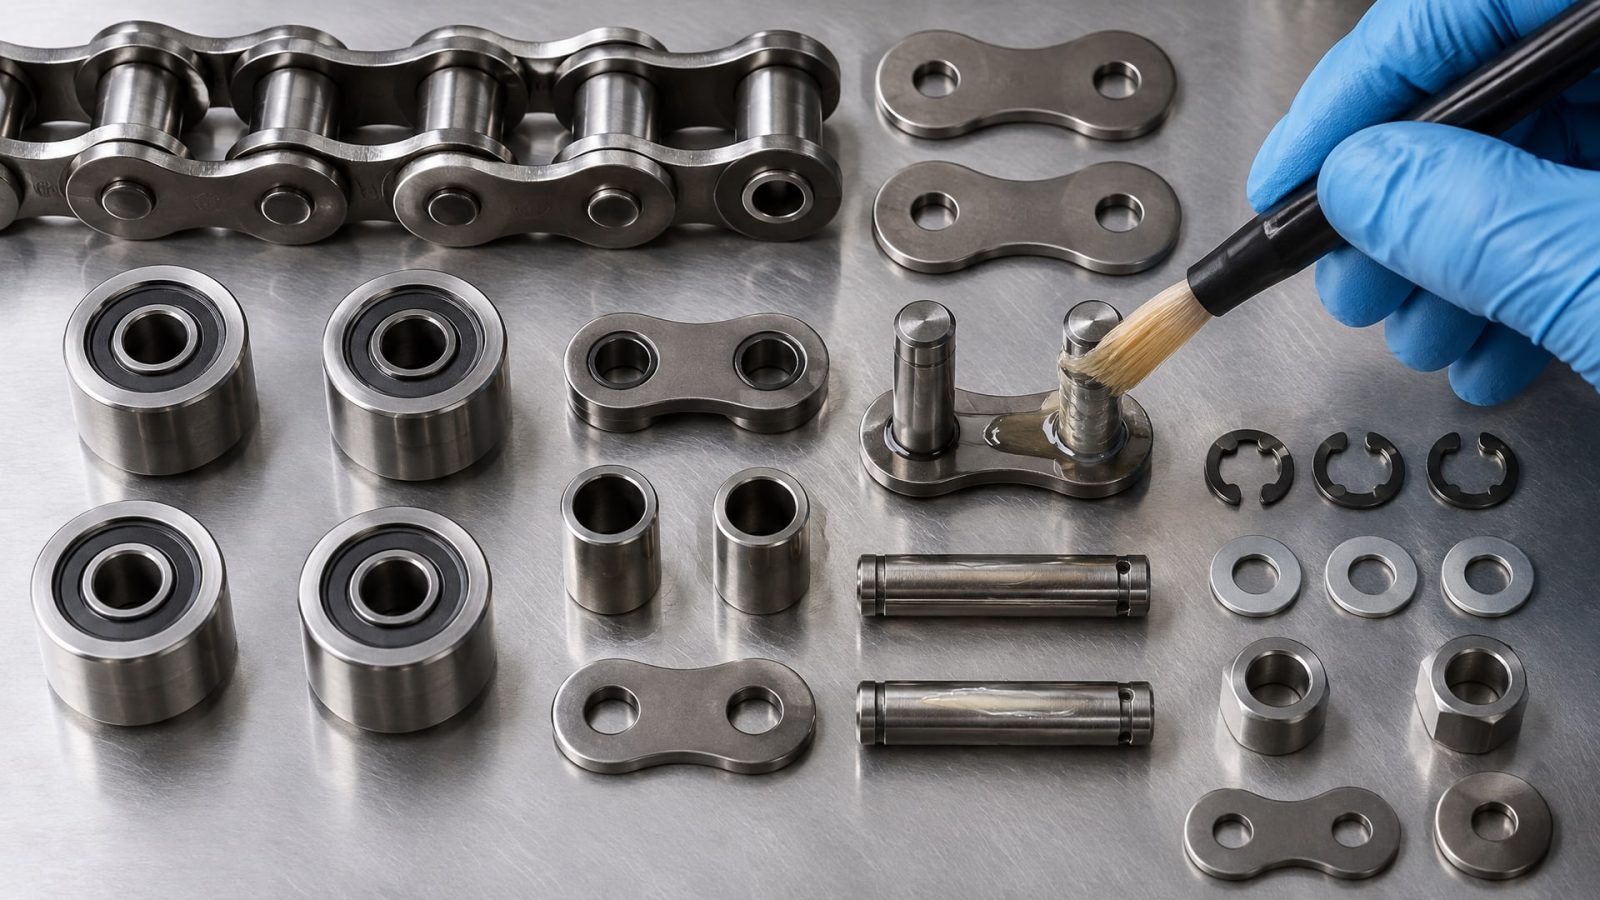
Правило: смазки должно быть достаточно, чтобы защитить поверхность и снизить трение, но не настолько, чтобы она вытекала из зазоров или вымазывала соседние детали. После нанесения смазки узел собирают и несколько раз приводят в движение, чтобы излишки распределились равномерно.
Интервалы переподсмазки
На пищевых предприятиях часто используют централизованные системы смазки, которые подают свежую смазку в узлы через определенные интервалы (обычно раз в сутки или раз в неделю). Важно соблюдать рекомендуемый интервал: если смазывать реже, износ ускорится; если чаще, будет избыток смазки.
Интервалы обычно указывают в инструкции оборудования. Если их нет, ориентируйтесь на условия работы: при высокой влажности и температурных скачках смазку нужно обновлять чаще, при мягких условиях - реже. На фасовочных линиях с активной мойкой интервал часто сокращают на 20-30 процентов против стандартного.
Совместимость при переходе на новую смазку
Если вы решили перейти со старой смазки на новую H1, не смешивайте их прямо в узле. Старую смазку нужно максимально удалить: разобрать узел, протереть поверхности чистой хлопчатобумажной тканью (не ворсистой, чтобы не оставить волокна) и только потом нанести новую смазку. Это особенно важно, если старая смазка была H2 или обычной промышленной смазкой, потому что их добавки могут конфликтовать с добавками H1 смазки.
Выбор силиконовой смазки H1 для специальных применений
На рынке есть спрос на силиконовые смазки с пищевым допуском NSF H1.
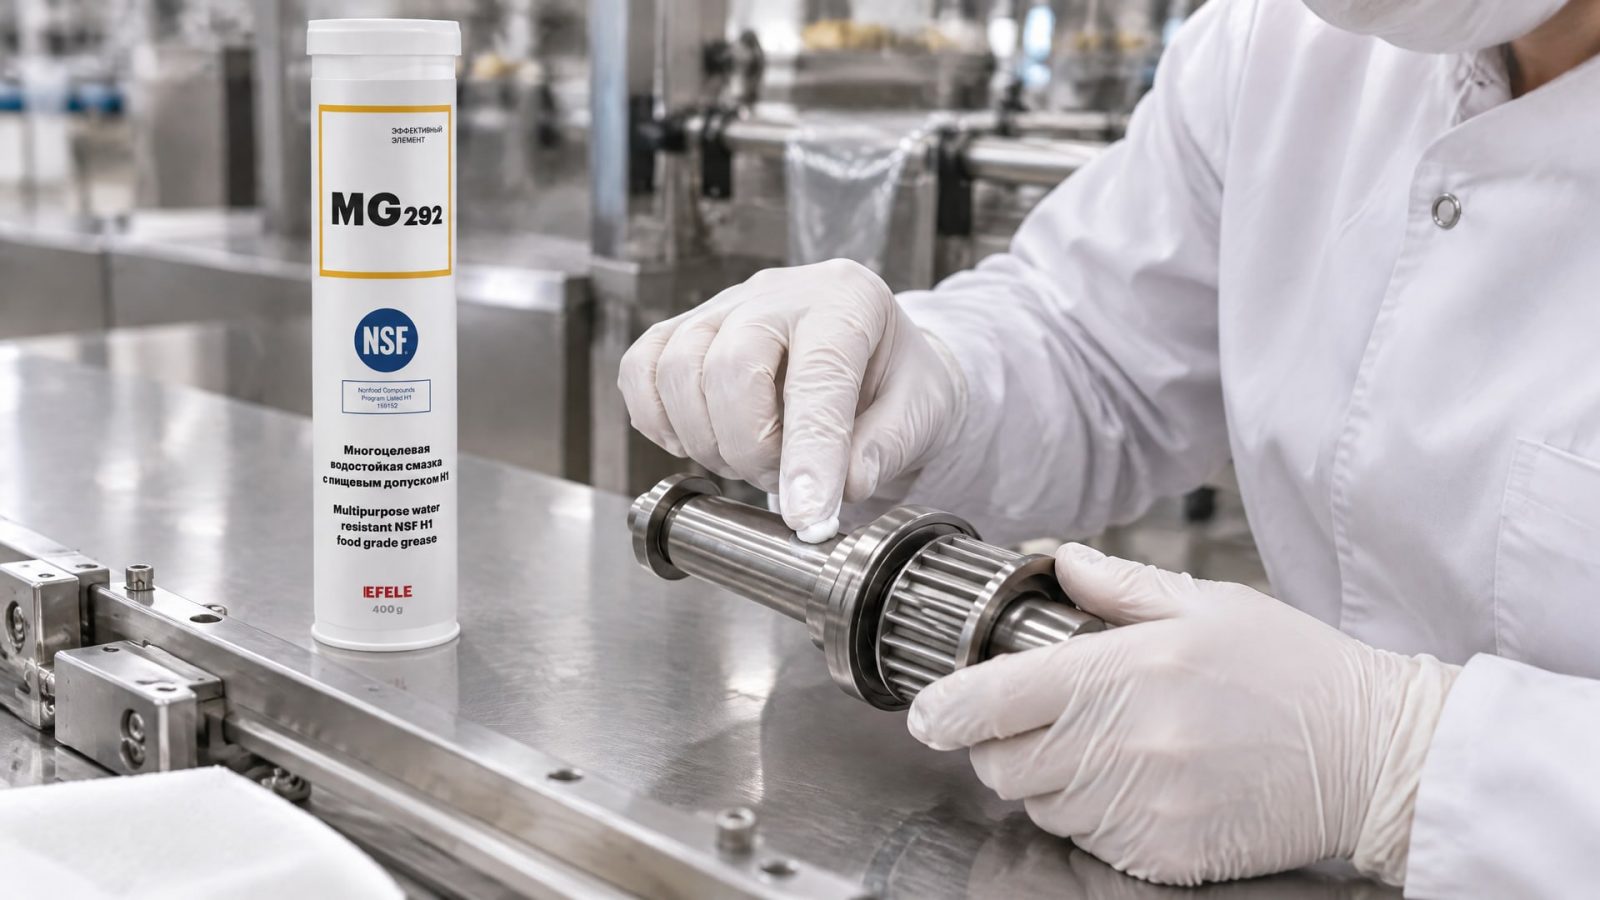
Силикон отличается стабильностью при экстремальных температурах, не растворяется в воде и имеет низкий коэффициент трения. Для некоторых узлов упаковочного оборудования (например, для узких направляющих или быстровращающихся валов) силиконовая H1 может быть предпочтительна.
Однако силиконовые смазки несовместимы с некоторыми полимерами и красками. Перед использованием убедитесь, что производитель оборудования допускает применение силикона. Кроме того, переход с минеральной смазки на силиконовую требует тщательной очистки узла: даже следы минеральной основы могут привести к расслоению смазки и потере защиты.
Для узлов, подверженных воздействию воды и пара, таких как в фасовочных машинах, оптимальным выбором будет водостойкая смазка EFELE MG-292, которая стабильна во влажной среде и не вымывается при моечных процедурах.
Часто задаваемые вопросы
Почему нельзя использовать H2 смазку в фасовочной машине?
H2 смазка не регистрирована для контакта с пищей. Если смазка H2 попадет на продукт или упаковку, это может быть расценено как нарушение пищевой безопасности. Даже если контакт редкий, использование H2 в зоне риска не соответствует регламентам современных пищевых предприятий. NSF H1 исключает этот риск и подтверждается сертификатом, который есть в расчете на инспекции.
Какой класс вязкости NLGI выбрать для централизованной системы смазки?
Для систем автоматической подачи через узкие трубопроводы выбирайте NLGI 1 или 00 - эти классы текучи и проходят сквозь тонкие каналы. NLGI 2 может забить систему. Уточните в инструкции к установке, какой класс рекомендует производитель.
Как часто нужно переподсмазывать узлы фасовочной машины?
Интервал зависит от конструкции узла, температуры, влажности и интенсивности работы. Типичный интервал - раз в неделю или раз в месяц для открытых узлов, раз в 3-6 месяцев для закрытых подшипников. На линиях с активной мойкой интервал сокращается. Проверьте инструкцию оборудования; если ее нет, попросите рекомендацию у техподдержки производителя.
В чем разница между H1 с пищевым допуском и обычной промышленной смазкой?
H1 смазка содержит только ингредиенты, одобренные NSF для пищевой промышленности, и исключает токсичные присадки и тяжелые металлы. Обычная промышленная смазка может содержать вещества, которые при попадании на пищу признаны небезопасными. H1 гарантирует, что случайное попадание до 10 миллиграмм на килограмм продукта не создаст риск.
Можно ли применить одну H1 смазку для всех узлов упаковочного оборудования?
Технически можно, но не рекомендуется. Разные узлы требуют разных свойств: горячие запечатывающие аппараты требуют термостойкой смазки, влажные фасовочные узлы - водостойкой, централизованные системы - текучей (NLGI 1). Подбирайте смазку под условия каждого узла, чтобы обеспечить надежную защиту и избежать ускоренного износа.
Заключение
Смазка пищевая NSF H1 - это не роскошь, а необходимость для безопасной работы фасовочного и упаковочного оборудования. H1 защищает как ваше оборудование от износа, так и потребителя от попадания вредных веществ в пищу. Выбор правильной H1 смазки начинается с понимания ее отличия от H2, знания параметров узла (температура, влажность, консистенция, материалы) и умения читать технический лист поставщика.
Следующий шаг: проверьте инструкцию вашего оборудования, уточните у производителя, какую H1 смазку он рекомендует для каждого узла, и сверьте с техническими листами поставщика. Если инструкция потеряна, обратитесь в техподдержку производителя оборудования или у сертифицированного снабженца - они помогут выбрать правильный продукт и согласуют его с вашей системой смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно контролировать концентрацию СОЖ в станке без рефрактометра, используя доступные методы и инструменты.
Токопроводящая смазка защищает контакты от окисления, влаги, коррозии и пыли, обеспечивая стабильную работу электрооборудования.
Узнайте, как правильно выбрать вал-втулочный фиксатор для различных зазоров и нагрузок, чтобы обеспечить надежное и долговечное соединение.