
Финишная обработка покрытия: когда допустима постобработка антифрикционного слоя
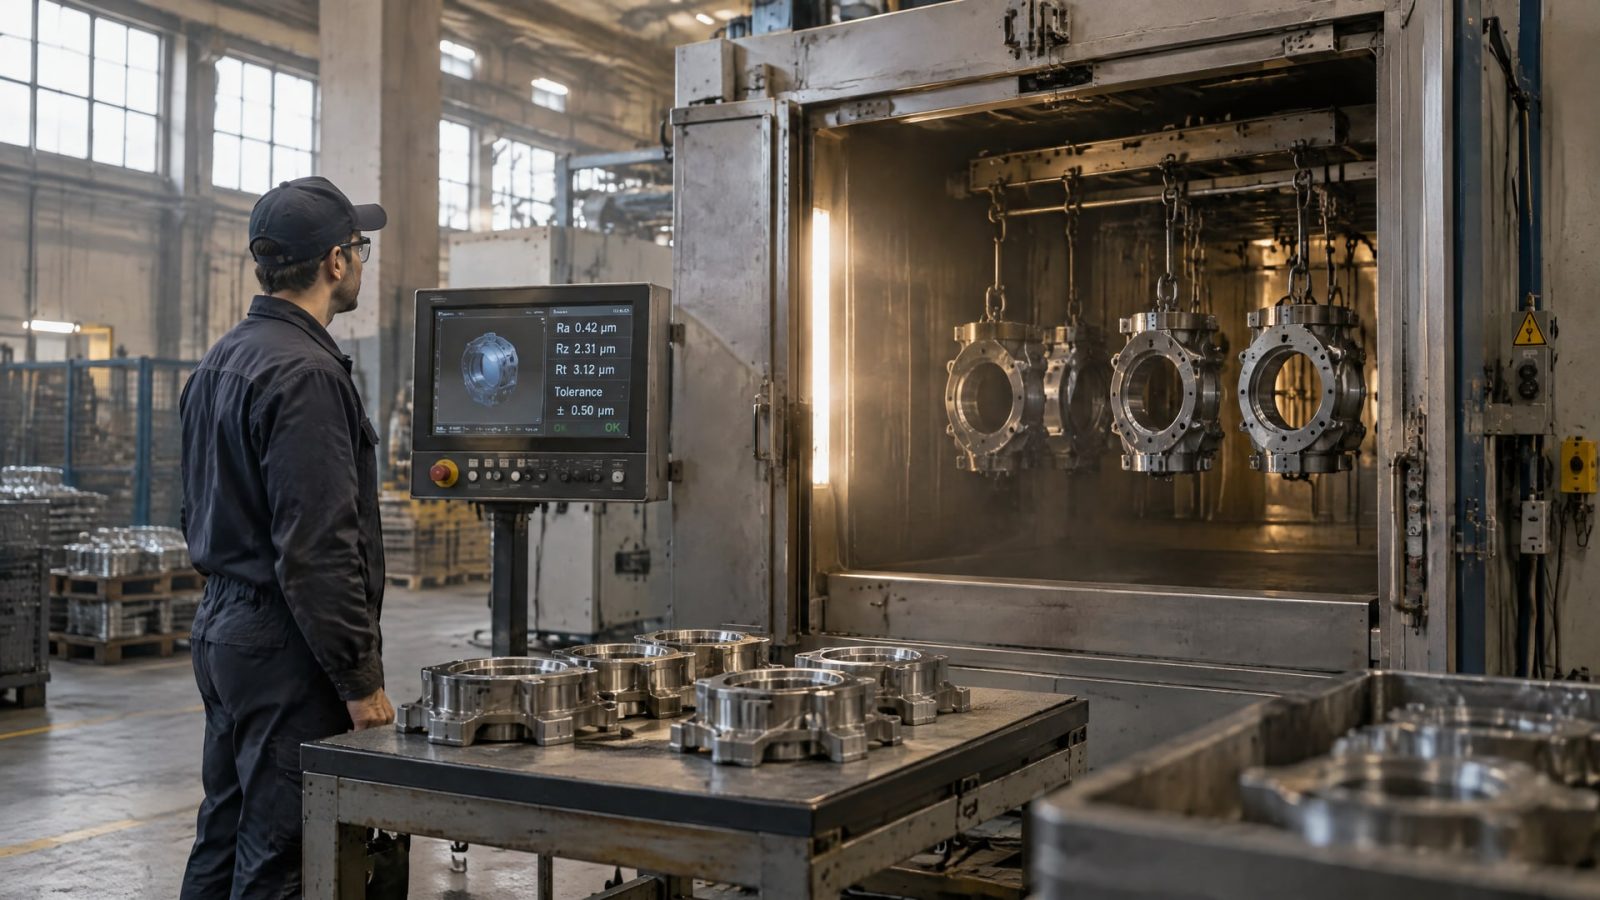
Финишная обработка покрытия после нанесения возможна, но не для каждой детали и не без проверки технологии. Решение зависит от требуемых допусков и шероховатости, толщины пленки и режима ее отверждения. Во многих случаях параметры поверхности задают до нанесения, а механическую постобработку рассматривают только тогда, когда без нее нельзя получить требуемый результат.
Статья полезна инженерам, технологам и закупщикам, которым нужно согласовать обработку детали с характеристиками антифрикционного слоя. Разберем, почему подготовка основания важнее доводки готового покрытия, как оценить риски снятия пленки и какие параметры включить в спецификацию до запуска партии.
Когда допустима финишная обработка покрытия
Постобработка антифрикционного покрытия рассматривается не как обязательная стадия, а как технологический вариант для деталей с заданными допусками или требованиями к конечной шероховатости.
Возможность такой операции определяют до выпуска партии: после нанесения слой уже влияет на размеры детали, а механическое воздействие может изменить его толщину или нарушить целостность. Поэтому вопрос «можно ли обработать покрытие» нельзя решать отдельно от конструкции, материала основания и требований к детали.
Для некоторых антифрикционных покрытий рекомендуемая толщина пленки составляет 5-15 мкм. Это тонкий функциональный слой, и его нельзя автоматически обрабатывать так же, как массивный металлический материал. Дополнительное снятие материала способно повлиять на толщину покрытия, поэтому до выбора операции нужно установить допустимый итоговый размер и проверить, останется ли слой в предусмотренных пределах.
В отдельных нагрузочных применениях встречается ориентир по сухой толщине 10-20 мкм. Это не универсальное требование для всех покрытий: фактическая толщина зависит от выбранной системы и условий ее применения. Значения 5-15 мкм и 10-20 мкм нельзя подменять друг другом или использовать как общую норму. Их следует рассматривать только в контексте конкретного материала и его технической документации.
Какие вопросы решить до обработки
Какой размер детали и какой класс шероховатости должны быть получены в итоге?
Допускает ли технология конкретного покрытия механическое воздействие после отверждения?
Как изменится толщина пленки после операции и как ее будут контролировать?
Можно ли подтвердить результат на детали с той же геометрией и подготовкой поверхности?
Если требуемый размер можно получить подготовкой основания до нанесения, такой маршрут обычно предпочтительнее постобработки. Если же механическая доводка необходима, ее согласуют с технологией покрытия и проверяют на оригинальной детали. Условия нельзя переносить на серию только по результату обработки плоского образца: геометрия детали, подготовка основы, нанесение и толщина пленки влияют на итоговые свойства.
Подготовка основания и шероховатость до нанесения
При работе с антифрикционными покрытиями основное внимание уделяют поверхности детали до нанесения.
Для формирования покрытия в материалах приведен ориентир по оптимальной шероховатости основания 0,06-0,60 мкм. Это диапазон для предварительного состояния поверхности, а не универсальное требование к готовому покрытию. Если конечную шероховатость не задать заранее, последующая обработка может оказаться попыткой исправить неверно выбранный маршрут.
Подготовка включает операции, которые подбирают с учетом материала основания и требований к адгезии. В качестве применяемых способов указаны обезжиривание, пескоструйная обработка и фосфатирование. Не каждое покрытие требует всех перечисленных операций: состав подготовки определяют по требованиям конкретной системы и условиям эксплуатации детали. Главный практический вывод состоит в том, что обезжиривание, удаление загрязнений и заданная структура поверхности могут влиять на работоспособность слоя не меньше, чем финишная доводка после нанесения.
Почему нельзя переносить финишную обработку на последний этап
Если поверхности нужна заданная шероховатость, рациональнее предусмотреть ее до нанесения и заранее определить способ контроля результата. Для измерения шероховатости в источниках указана процедура по ISO 4288. Применение этого стандарта помогает задать проверяемый параметр, но не заменяет согласования самого требования с технологией покрытия.
Толщина также требует отдельного контроля. В материалах по ISO 23363 перечислены методы измерения, на которые можно опираться, если покупатель не задал другой метод: ISO 2178, ISO 1463, ISO 3497, ISO 3543, ISO 4527 и ISO 9220. Выбор способа измерения следует закрепить в документации на деталь, чтобы участники производства одинаково понимали, как подтверждать результат.
На практике технологическую последовательность удобно зафиксировать до нанесения:
требования к шероховатости и размеру поверхности;
способ подготовки основания;
толщину пленки и метод ее измерения;
условия отверждения;
допустимость и порядок механической постобработки.
Такой подход снижает риск, что готовое покрытие придется обрабатывать без подтвержденной технологии. Он также помогает избежать смешения двух разных задач: подготовить подложку для нанесения или скорректировать параметры уже сформированного слоя.
Как отверждение влияет на обработку после нанесения
После нанесения антифрикционному покрытию обычно требуется отверждение.
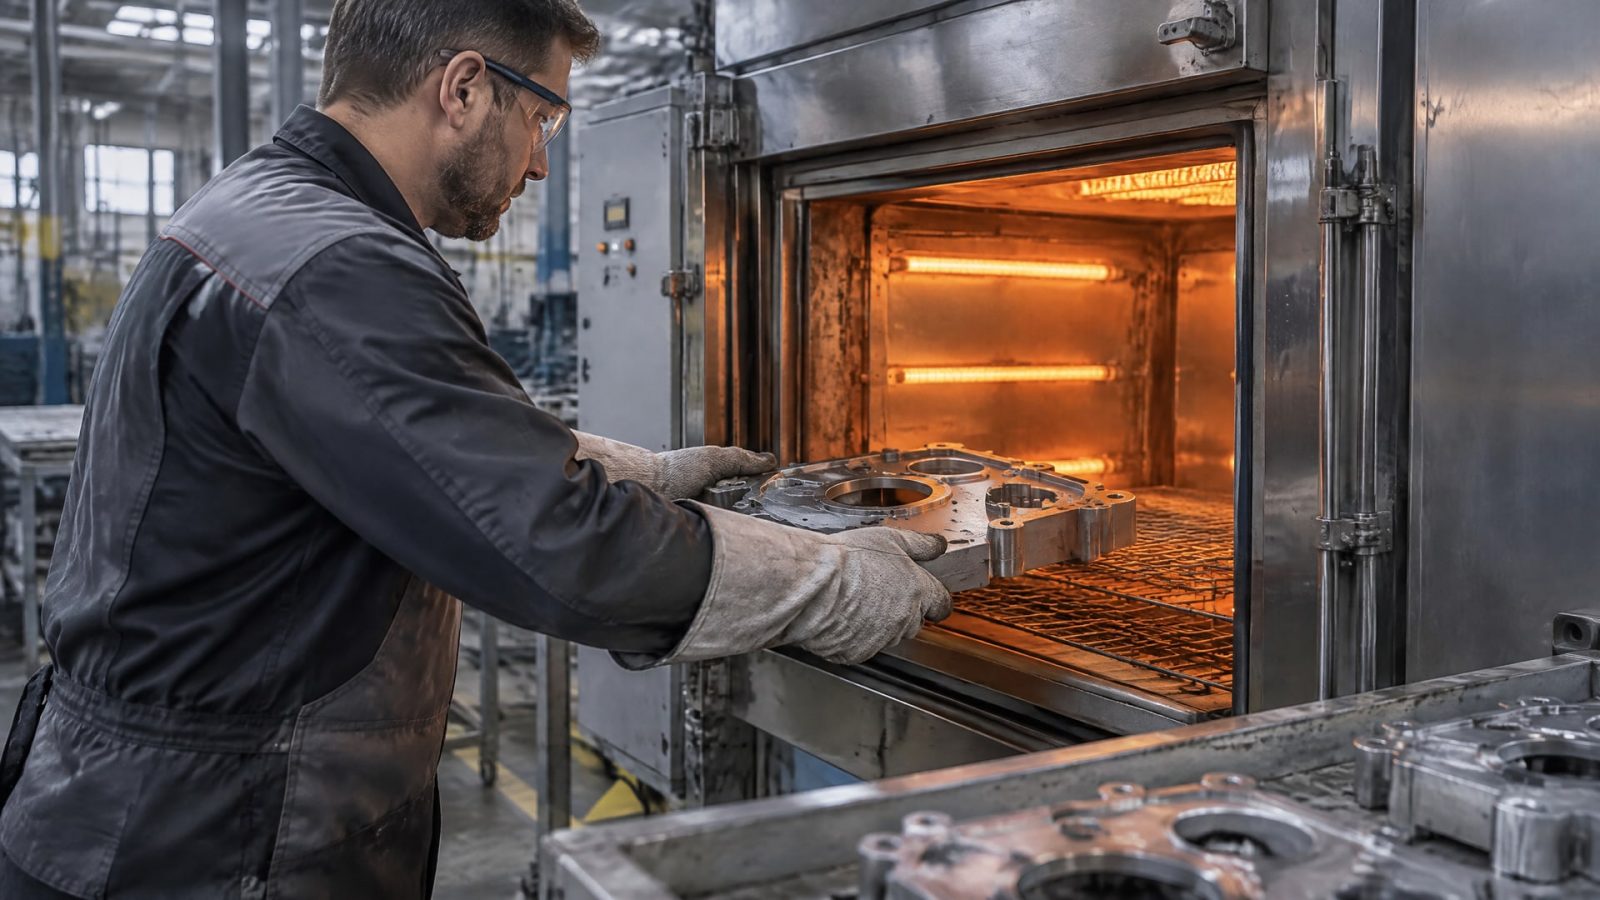
В зависимости от механизма оно может занимать от 2 до 90 минут, а температура процесса варьируется от комнатной до 250 °C. Эти значения описывают широкий диапазон технологий, а не режим одного универсального покрытия. Для конкретной детали порядок действий определяют по документации выбранного материала.
Отверждение важно учитывать при планировании постобработки, поскольку механическое воздействие рассматривают уже после формирования покрытия. Нельзя исходить только из того, что слой высох или внешне выглядит готовым: необходимо соблюдать предусмотренный режим. В спецификации стоит отдельно указать условия отверждения и момент, после которого допускается контроль или дальнейшая обработка. Конкретные параметры не следует переносить с одного покрытия на другое.
Что фиксировать в технологической документации
При согласовании обработки после нанесения покрытия полезно разделить требования на три группы: параметры основания, параметры нанесенного слоя и операции с готовой деталью. Для основания задают шероховатость и способ подготовки. Для покрытия фиксируют требуемую толщину, способ ее измерения и режим отверждения. Для готовой детали описывают допуски, целевую шероховатость и допустимость механической постобработки.
Если для контроля толщины используют один из методов, перечисленных в ISO 23363, его следует указать в документации. Если конечную шероховатость проверяют по ISO 4288, нужно согласовать, к какой поверхности и на каком этапе относится измерение. Это особенно важно, когда сравнивают состояние основания до нанесения и параметры детали после завершения технологического процесса: речь идет о разных этапах контроля.
Перед серийным запуском технологию проверяют на оригинальных деталях. Испытание должно учитывать их геометрию, материал, подготовку поверхности, нанесение и толщину пленки. В результате можно оценить, обеспечивает ли выбранная последовательность нужные размеры и качество поверхности без повреждения функционального слоя. Обработка опытного образца полезна только тогда, когда условия действительно соответствуют производственным.
Как оценить риски механической постобработки
Основной риск состоит в том, что механическая операция изменит слой, который должен обеспечивать антифрикционные свойства.
Для покрытия толщиной 5-15 мкм запас на произвольную доводку нельзя считать заведомо достаточным. Если слой снимается или повреждается, соответствие детали заданным параметрам уже нельзя подтвердить только по внешнему виду. Поэтому постобработку нельзя назначать по аналогии с обычной окраской или обработкой массивного металла.
Риск зависит не только от толщины. На результат влияют требуемая шероховатость, размерные допуски, подготовка подложки, нанесение и отверждение. Например, для одной детали может быть важна точность размера, а для другой - достижение заданного состояния поверхности. В обоих случаях сначала устанавливают, допускает ли технология вмешательство после нанесения, а затем выбирают способ проверки. Источники не дают универсальных режимов механической обработки, поэтому конкретные параметры нельзя назначать без испытаний и документации на покрытие.
Проверка технологии на детали
Проверку проводят на оригинальной детали или образце, воспроизводящем ее геометрию и технологическую подготовку. Важно оценивать не только размер после обработки, но и толщину покрытия, а также конечную шероховатость. Для контроля шероховатости применяют ISO 4288, а измерение толщины может выполняться методами, перечисленными в ISO 23363, если в спецификации не установлен иной способ.
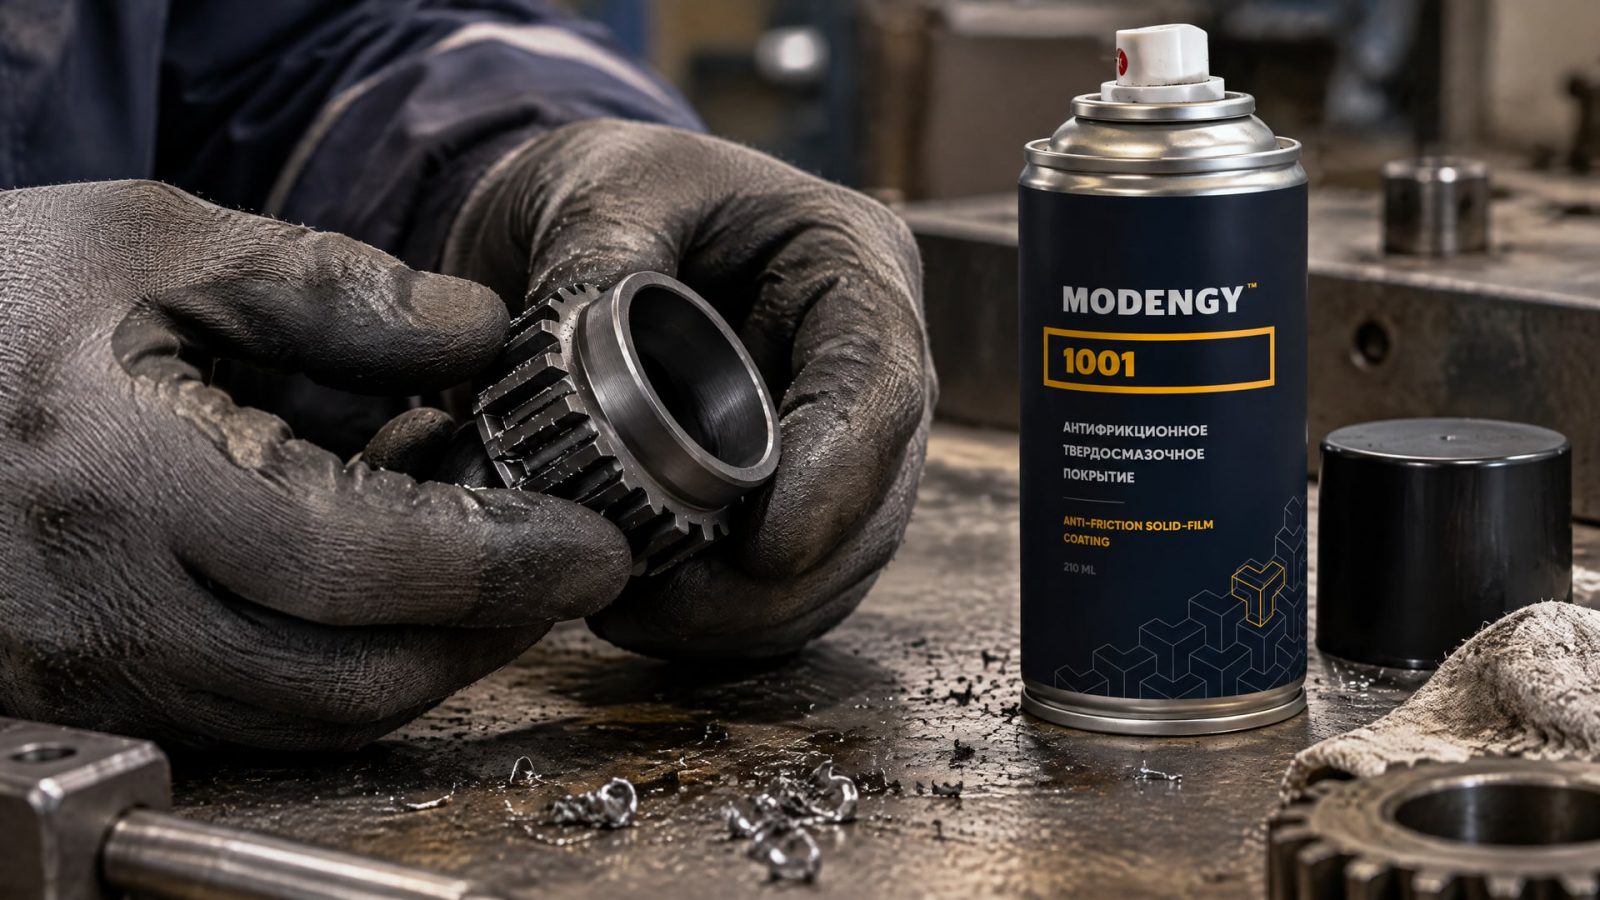
Для деталей, где нужна механическая доводка, возможность последующей обработки должна быть заложена в требования до нанесения. В этом случае MODENGY 1001 рассматривают как покрытие, которое отверждается при комнатной температуре и может подвергаться дальнейшей обработке. Это не отменяет проверки на конкретной детали: допустимость операции и итоговые параметры согласуют с требованиями к толщине, допускам и шероховатости.
Порядок проверки целесообразно описать в маршрутной документации:
зафиксировать состояние поверхности до нанесения;
указать толщину покрытия и метод ее контроля;
записать режим отверждения;
определить допустимость постобработки;
проверить итоговую шероховатость и размер на детали, соответствующей производственным условиям.
Что включить в спецификацию на покрытие и деталь
Спецификация должна отвечать не только на вопрос, какое покрытие нанести, но и на вопрос, какой результат требуется получить после завершения всех операций.
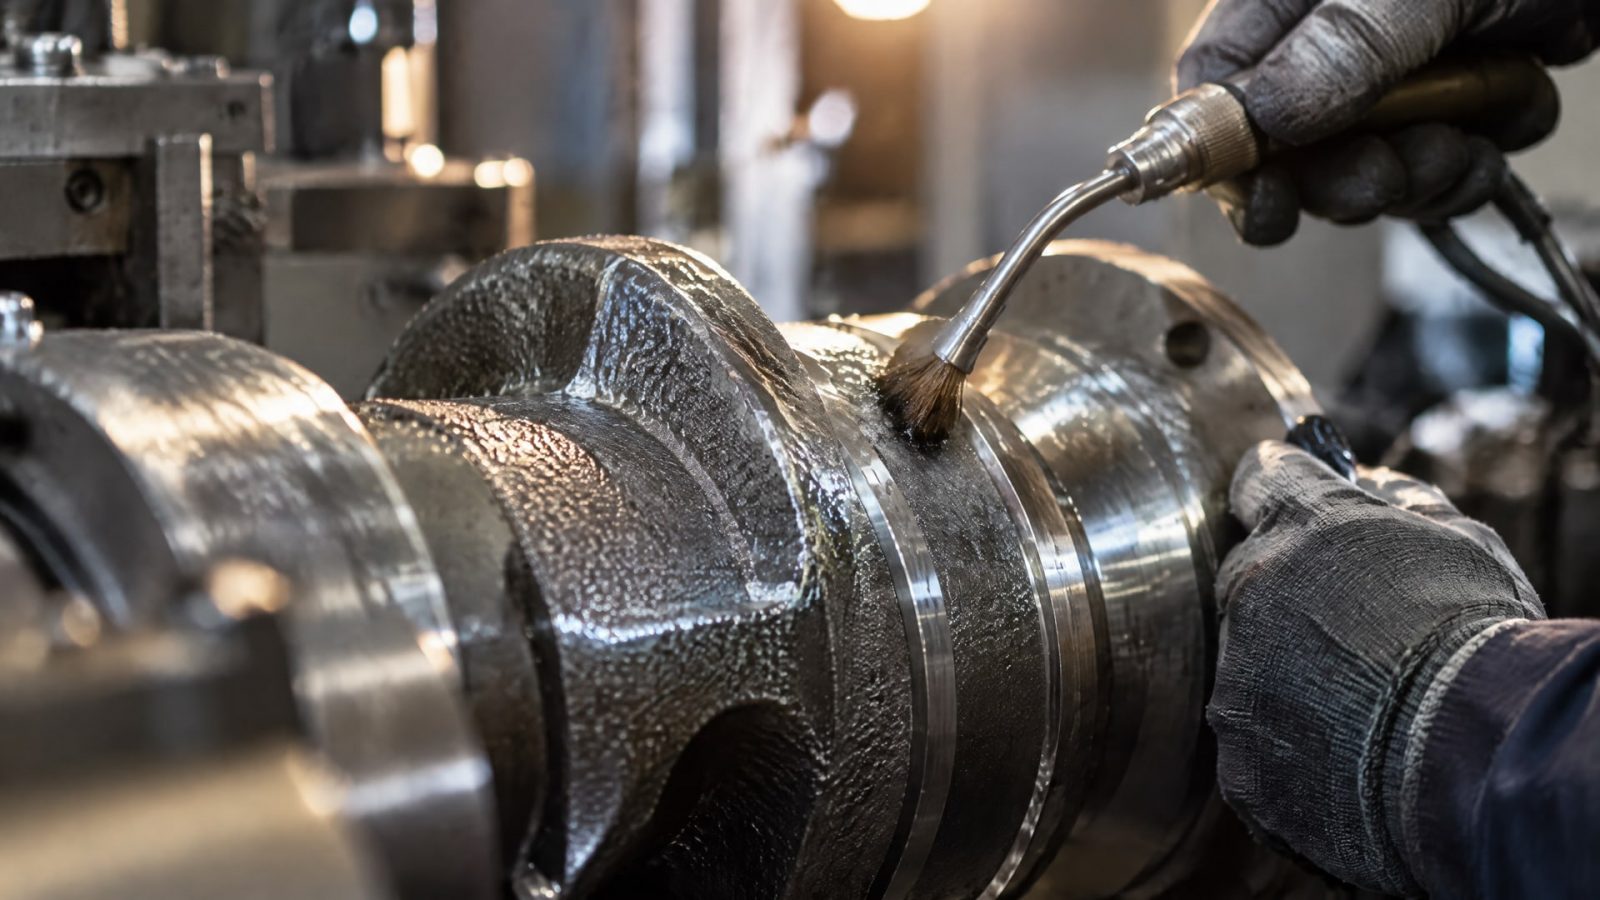
Если изделию нужны заданные размеры или шероховатость, эти требования указывают до нанесения. Тогда технолог может оценить, следует ли выполнить финишную обработку основания заранее или предусмотреть постобработку после отверждения.
Для поверхностей, где параметры требуют измерительного подтверждения, в документации задают методы контроля. ISO 4288 используют для измерения шероховатости, а для измерения толщины в материалах по ISO 23363 приведены ISO 2178, ISO 1463, ISO 3497, ISO 3543, ISO 4527 и ISO 9220. Если заказчик выбирает иной метод, его фиксируют отдельно. Так контроль не зависит от того, как разные участники процесса трактуют формулировку «гладкая поверхность» или «тонкий слой».
Минимальный набор требований
материал и состояние основания перед нанесением;
требуемая шероховатость до покрытия и после завершения обработки;
целевая толщина пленки и метод ее измерения;
режим отверждения, включая продолжительность и температуру;
допустимость постобработки и критерии приемки готовой детали.
Для режимов отверждения нельзя использовать общие значения из обзора технологий вместо данных конкретного покрытия. Диапазон от 2 до 90 минут и температура от комнатной до 250 °C показывают, насколько различаются процессы, но не задают рецепт для любой системы. Аналогично, значения толщины 5-15 мкм и 10-20 мкм относятся к разным техническим ориентирам и не должны становиться универсальными требованиями.
До запуска серии закупщику и инженеру стоит сверить спецификацию с технологией нанесения и доступным контролем. Если параметры пока не подтверждены, сначала проводят испытание на оригинальной детали и согласуют критерии приемки. Такой шаг позволяет заранее определить, нужна ли механическая постобработка и как проверить, что после нее покрытие сохраняет заданную толщину и поверхность.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Не всегда. Возможность механической обработки зависит от требований к шероховатости и допускам, толщины покрытия и технологии отверждения. У ряда покрытий толщина пленки составляет 5-15 мкм, поэтому операция может затронуть функциональный слой. Решение согласуют заранее и проверяют на детали с производственной геометрией.
Какую шероховатость поверхности задавать перед нанесением покрытия?
В источниках приведен ориентир 0,06-0,60 мкм для предварительной шероховатости поверхности под антифрикционное покрытие. Это не универсальное значение для всех систем. Требование уточняют для конкретного покрытия и основания, а конечную шероховатость измеряют по ISO 4288, если этот метод закреплен в документации.
Что учитывать при обработке после нанесения покрытия?
Нужно согласовать размерные допуски, требуемую шероховатость, толщину пленки, режим отверждения и способ контроля. Для ряда покрытий отверждение занимает от 2 до 90 минут при температуре от комнатной до 250 °C. Эти диапазоны не заменяют технологическую документацию конкретного материала.
Чем контролируют толщину антифрикционного покрытия?
В материалах по ISO 23363 перечислены методы ISO 2178, ISO 1463, ISO 3497, ISO 3543, ISO 4527 и ISO 9220. Конкретный метод фиксируют в спецификации, если покупатель не установил другой порядок контроля. Метод измерения должен соответствовать покрытию и согласованному требованию к толщине.
Заключение
Финишная обработка покрытия возможна, если она совместима с его толщиной, режимом отверждения, допусками и требованиями к конечной шероховатости. Обычно сначала задают параметры основания и подготовку поверхности, а механическую постобработку предусматривают только при подтвержденной необходимости. Для тонкой пленки нельзя считать доводку автоматически безопасной: результат проверяют на оригинальной детали.
Следующий шаг - включить в спецификацию шероховатость до и после нанесения, толщину покрытия, режим отверждения и метод контроля. Если детали требуется механическая обработка после нанесения, до серийного выпуска проведите испытание на образце с производственной геометрией и согласуйте критерии приемки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как защита плунжерных пар с помощью твердосмазочных покрытий продлевает их ресурс и повышает надежность работы.
Обработка каналов смазкой окунанием: эффективное нанесение покрытий на детали сложной формы, включая труднодоступные поверхности.
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.