
Типичные ошибки при использовании анаэробных фиксаторов и герметиков: как правильно наносить анаэробный состав
Анаэробные фиксаторы и герметики - рабочий инструмент инженера, но только если их правильно применять. На практике большинство отказов и нестабильных результатов возникает не из-за низкого качества материала, а из-за нарушения технологии нанесения, подготовки поверхности или неправильного выбора класса состава под задачу. Статья разбирает типичные ошибки, которые приводят к тому, что фиксатор не работает, герметизация подводит, и резьбовое соединение расшатывается под нагрузкой. Если вы закупщик, инженер или специалист по техническому обслуживанию, эти знания помогут избежать брака и ненужных переделок на производстве.
Почему анаэробные составы работают, и почему они не работают
Анаэробный фиксатор или герметик схватывается по очень простому принципу: жидкий состав попадает в щель между резьбой и остается без кислорода.
В этой среде полимеризация начинается и продолжается, пока не заполнится весь зазор. На воздухе такой состав может лежать годами в открытой емкости и не затвердеть.
Именно из-за этого механизма возникает большинство ошибок. Если резьба грязная, покрыта маслом или ржавчиной, то контакт со средой нарушается, и полимеризация либо не запускается, либо идет неравномерно. Если состав нанесен неправильно - на свободный конец болта вместо зоны сопряжения - то в нужном месте его может не быть вообще. Если соединение затянуто, но сразу же подвергнуто нагрузке, то слой еще не набрал прочность и может деформироваться или просто поломаться.
Эти три момента - чистота, место нанесения и время отверждения - отвечают за примерно 80 % проблем на практике.
Ошибка 1: нанесение на грязную, жирную или окисленную поверхность
Это самая частая причина, почему фиксатор резьбы не работает или работает нестабильно.
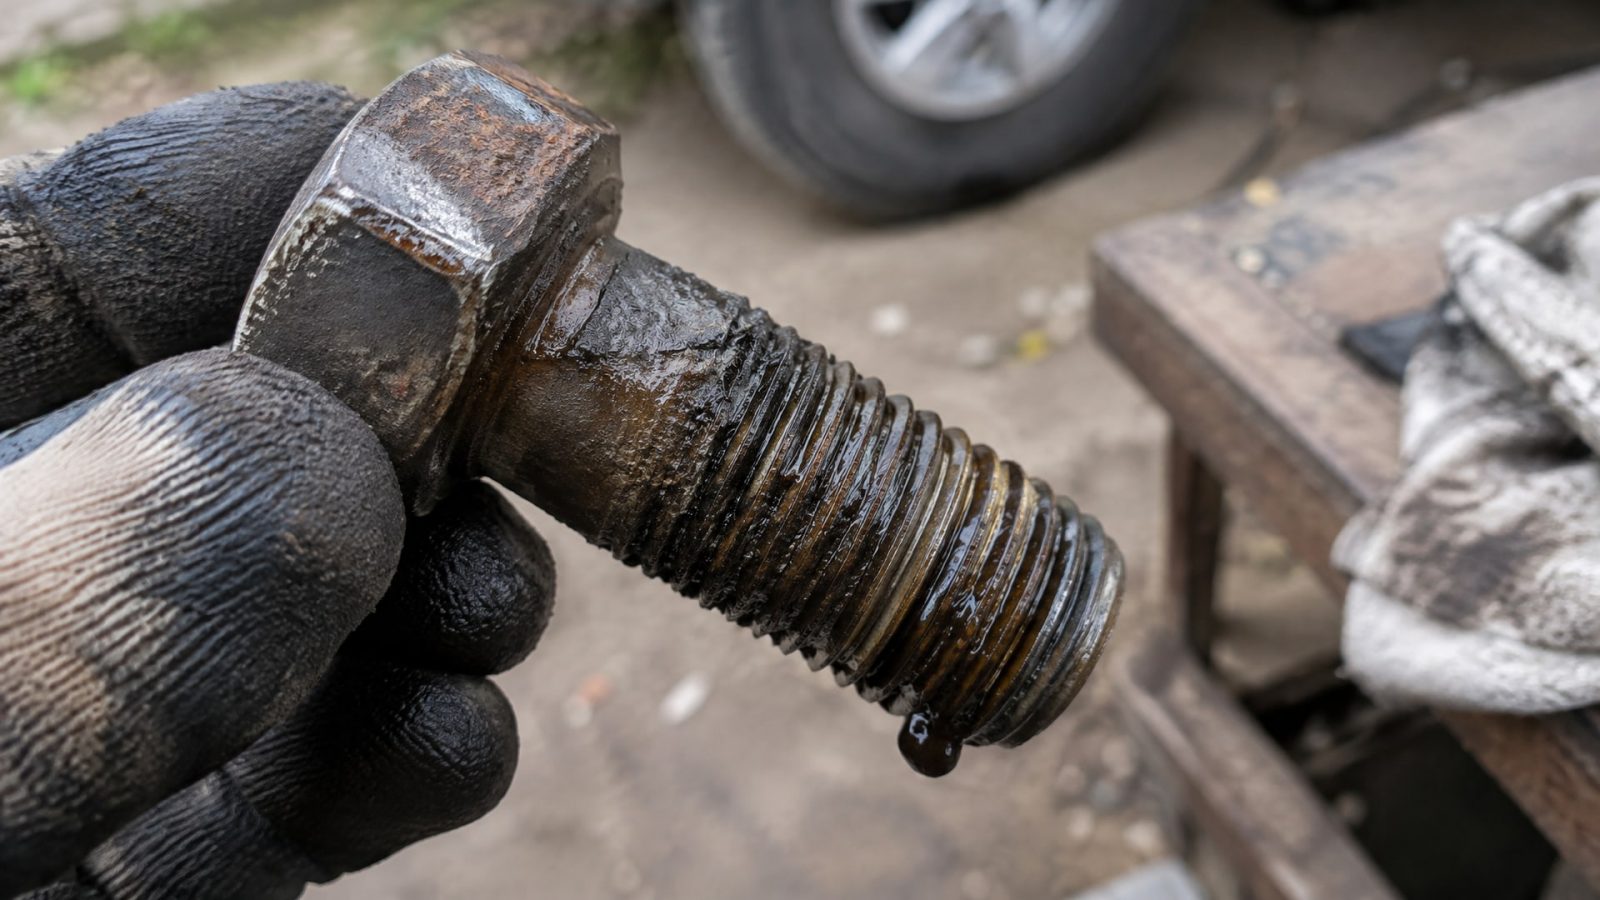
Анаэробный состав требует контакта с активным металлом. Если на резьбе остались масла от машинного масла, заводской смазки или консервирующей смазки, то молекулы состава не могут приблизиться к металлу, и полимеризация не запускается. Ржавчина, оксидная пленка и грязь создают изолирующий барьер - состав остается жидким или полимеризуется очень медленно и неравномерно.
Правильная подготовка:
Протереть резьбу чистой безворсовой тканью, смоченной в спирте или ацетоне.
Высушить до полного испарения растворителя.
Убедиться, что на резьбе нет никаких остатков смазки, масла или окислов.
Если резьба сильно окислена или поржавела, осторожно очистить механически (мягкой щеткой, салфеткой или мягкой абразивной пастой).
Для глухих отверстий очистку нужно выполнить не только снаружи болта, но и внутри отверстия, по возможности протерев внутреннюю резьбу той же тканью.
Ошибка 2: неправильное место и способ нанесения
Даже если резьба чистая, ошибка в месте нанесения сводит на нет весь результат.
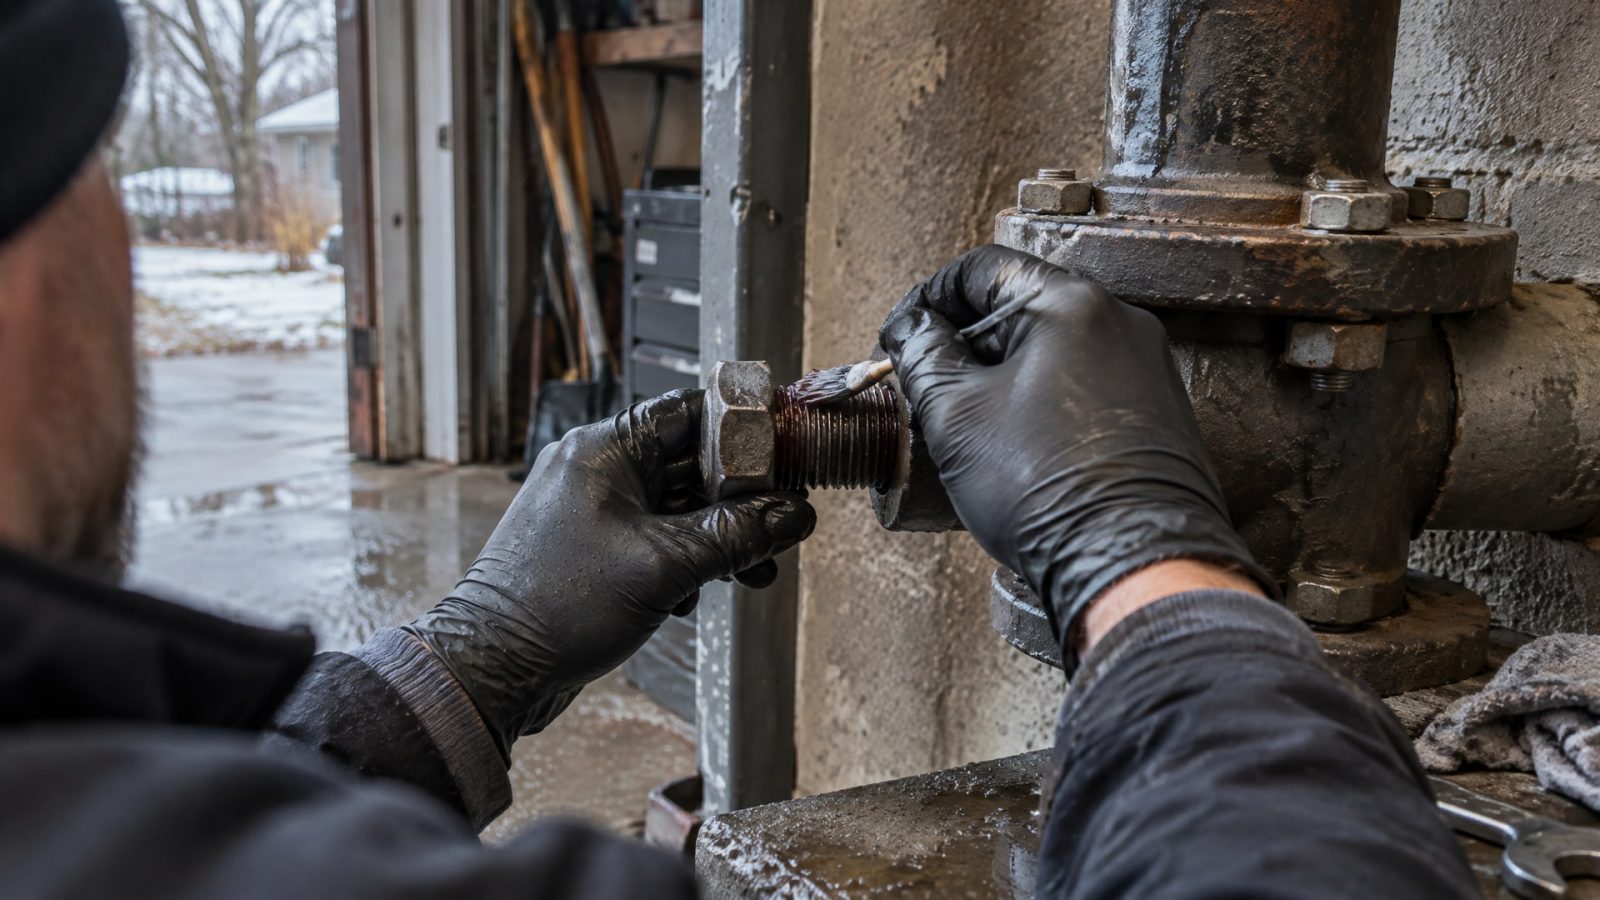
Для проходных отверстий (сквозная резьба, соединение болта и гайки)
Состав наносят на наружную резьбу болта так, чтобы он попал в зону контакта при сборке. Обычно достаточно тонкого слоя на 2–3 витка резьбы в рабочей зоне. Нельзя наносить состав на свободный конец резьбы вне зацепления - там он не будет заполнять щель в момент монтажа.
Правильная схема: наносят состав на начальную часть рабочей зоны резьбы, а затем сразу собирают соединение, чтобы состав распределился в щели.
Для глухих отверстий (внутренняя резьба, в которую ввинчивается болт)
Здесь требуется вводить состав вглубь отверстия, иначе в глубине останется незаполненная зона, и фиксация будет работать только на поверхности.
Правильная схема:
Нанести состав на резьбу болта (наружную).
Дополнительно внести состав внутрь отверстия, чтобы он обработал внутреннюю резьбу в зоне будущего контакта.
Ввинтить болт и затянуть сразу по требуемому моменту.
Без дополнительного нанесения вглубь отверстия соединение может держать слабо или неравномерно.
Для герметизирующих применений
Если нужно одновременно и зафиксировать резьбу, и герметизировать ее (например, предотвратить микротечи), то наносят 360° валик состава по первой резьбе, включая контакт наружной и внутренней резьбы. Для крупных зазоров валик может быть перенесен на 2–3 витка.
Ошибка 3: неправильная дозировка и избыточное нанесение
Многие ошибочно считают, что чем больше состава, тем надежнее соединение.
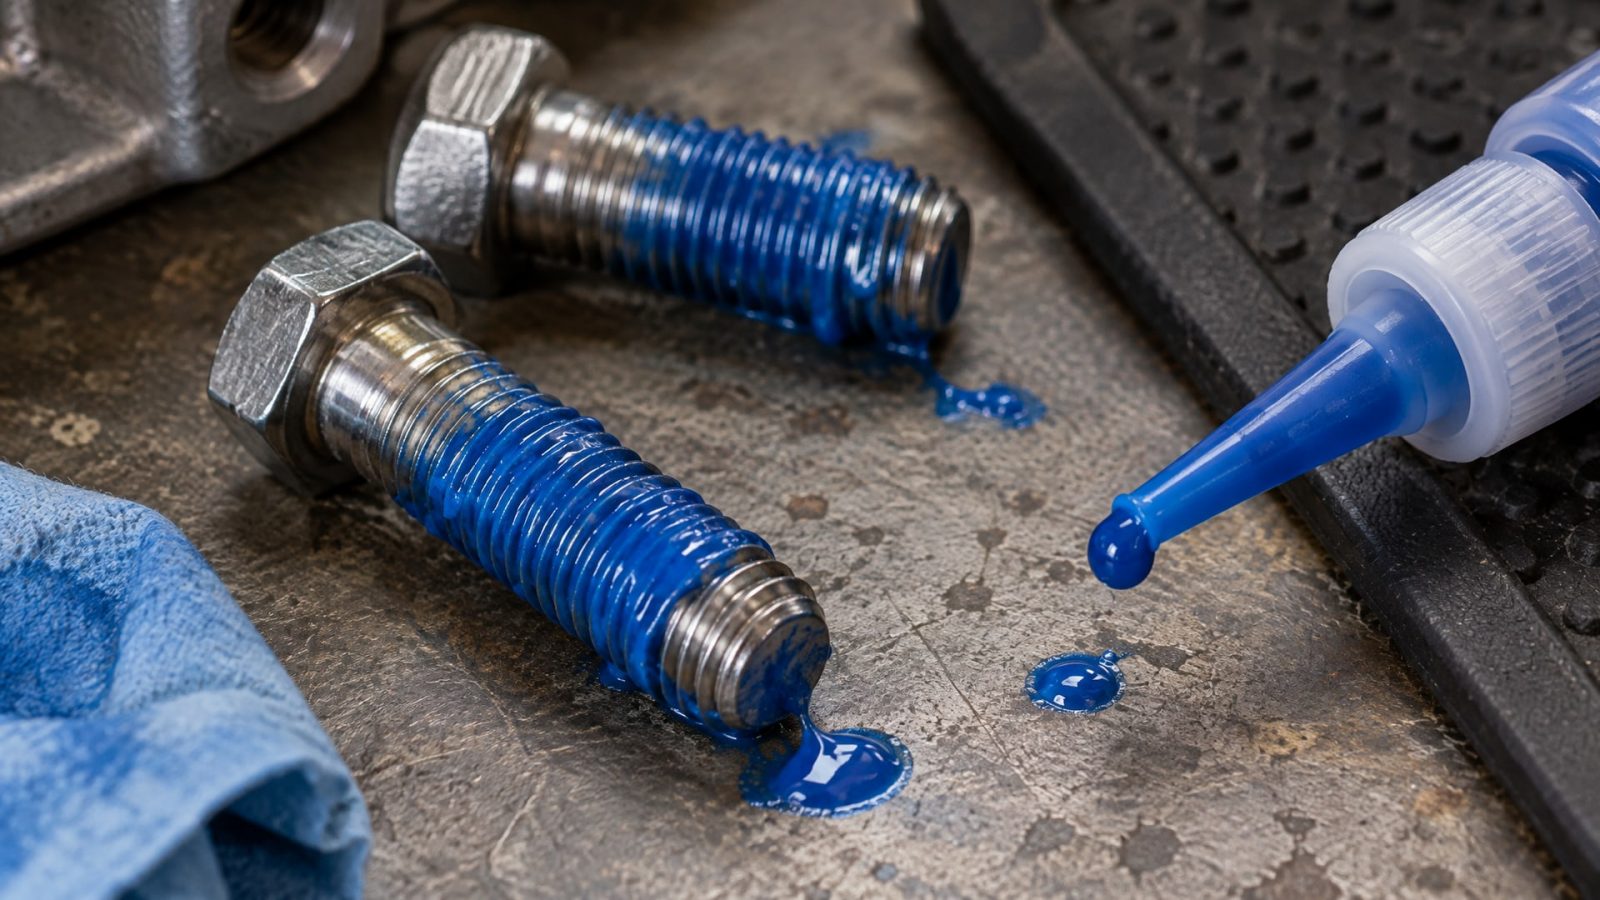
На деле все наоборот.
Если нанести слишком много состава:
Излишки выдавливаются при затягивании и не заполняют рабочую щель.
Состав может попасть на резьбу вне зоны контакта и там затвердеть, затрудняя разборку или создавая стружку.
Полимеризация может идти неравномерно из-за избытка жидкой фазы.
На некоторых типах резьб с крупным шагом избыток может привести к образованию воздушных карманов, которые снижают заполнение.
Правильный принцип: тонкий равномерный слой на рабочую зону резьбы. Для типовых резьб М3–М16 достаточно нанести состав в количестве, позволяющем покрыть 2–3 витка равномерно. Излишки убирают после сборки, если они выступили наружу.
Если состава слишком мало, то рабочая зона может остаться не полностью заполненной, и фиксирующий эффект будет ниже расчетного.
Ошибка 4: слишком ранняя нагрузка на соединение
Анаэробные составы полимеризуются постепенно, и здесь критично понимать разницу между временем фиксации и полным отверждением.
Время фиксации - это момент, когда соединение кажется собранным и держится без видимого люфта. Для большинства составов это может быть 30 минут, час или несколько часов в зависимости от температуры и типа металла.
Полное отверждение - это когда состав набрал полную прочность и может выдержать номинальные нагрузки, вибрацию, температурные скачки и химическую среду. Обычно это требует примерно 24 часа при комнатной температуре.
Если подать нагрузку на соединение через 2–3 часа после сборки, то слой еще не набрал полную твердость, и под нагрузкой может произойти:
Микросмещение витков резьбы.
Деформация или даже разрыв слоя состава.
Нарушение герметизации.
Постепенное расшатывание соединения.
Для критических узлов рекомендуется выждать полное отверждение (минимум 16–24 часа при 20 °C) перед подачей номинальной нагрузки, вибрации или температурных воздействий.
Ошибка 5: применение без учета активности металла и условий работы
Анаэробные составы полимеризуются при контакте с активными металлами.
На нержавеющую сталь, некоторые латуни, хром, алюминий и их сплавы состав может наноситься с замедлением или даже вообще не полимеризоваться без дополнительных мер.
Именно для таких случаев используют праймер или активатор - вспомогательное вещество, которое наносят на поверхность перед составом и которое ускоряет или запускает полимеризацию.
Рекомендации:
Для углеродистой стали состав полимеризуется быстро и надежно без праймера.
Для нержавеющей стали, латуни, меди, алюминия и их сплавов проверить в технических данных, нужен ли активатор. Если да - нанести его согласно инструкции, дать время на испарение, а затем нанести сам анаэробный состав.
Для критических соединений на неактивных металлах активатор - не опция, а обязательное условие гарантированной работы.
Игнорирование этого пункта приводит к нестабильному отверждению, медленной полимеризации или полному отказу.
Ошибка 6: спешка при сборке и неправильный момент затяжки
После нанесения состава соединение нужно собрать сразу же, пока жидкий слой не начал схватываться на воздухе.
Ошибки, которые здесь часто допускают:
Нанести состав, а потом отложить сборку на 10–15 минут. За это время на воздухе может начаться полимеризация, и когда болт ввинчивается, слой уже частично затвердел и неравномерно заполняет щель.
Затягивать соединение не по требуемому моменту, а «на глазок». Если затяжка недостаточна, то щель не полностью сжимается, и состав полимеризуется неравномерно. Если затяжка чрезмерна, то на некоторых материалах можно повредить резьбу.
Собрать соединение, но потом начать «подтягивать» его спустя час или два. В этот момент состав уже полимеризовался и может потрескаться, а повторное движение нарушит целостность слоя.
Правильный порядок:
Очистить и обезжирить резьбу.
Нанести состав на рабочую зону.
Немедленно собрать соединение и затянуть по заданному моменту или усилию.
Оставить соединение без дополнительных движений на время полного отверждения.
Ошибка 7: неправильный выбор класса фиксатора под задачу
Анаэробные фиксаторы для резьбы выпускаются разных классов прочности, и каждый предназначен для своего сценария.
Слабые (низкопрочные) фиксаторы
Удерживают соединение при вибрации и микротолчках, но позволяют разобрать без нагрева вручную или стандартным инструментом. Используются в узлах, которые планируется разбирать регулярно (например, крышки люков, съемные узлы).
Средние фиксаторы
Обеспечивают надежную фиксацию при вибрации и температурных колебаниях, разборка требует приложения усилия и иногда нагрева. Применяются в большинстве производственных узлов, где предполагается редкая разборка.
Высокопрочные (высокотемпературные) фиксаторы
Предназначены для критических соединений, работающих при высоких температурах, интенсивной вибрации и вибрационных нагрузках. Разборка невозможна без нагрева до 200–300 °C.
Если выбрать слабый фиксатор для узла с постоянной вибрацией, соединение будет ослабляться и требовать переборки. Если применить высокопрочный там, где нужна частая разборка, разборка станет дорогостоящей и долгой.
Выбор класса должен основываться на анализе нагрузок, температуры, вибрации и частоты планируемых разборок. Стандарт ISO 10964 содержит метод испытаний на удерживающую способность (крутящий момент) и помогает сравнивать составы разных производителей по их фиксирующему эффекту.
Ошибка 8: смешивание разных составов или неправильное хранение
Анаэробные составы долго хранятся в герметичной упаковке, но при вскрытии контакт с воздухом постепенно ведет к загущению и потере свойств.
Типичные ошибки:
Оставить емкость открытой или неплотно закрытой после применения. Состав контактирует с кислородом, полимеризуется в емкости, и в следующий раз извлечь его уже не получится.
Использовать состав после истечения срока годности, указанного на упаковке.
Хранить состав при температуре выше рекомендованной (обычно 2–8 °C в холодильнике). При нагреве скорость полимеризации в емкости ускоряется, состав теряет текучесть.
Смешивать остатки разных партий или разных типов составов. Это может нарушить соотношение компонентов и привести к непредсказуемому отверждению.
Правильный уход:
Плотно закрывать емкость после каждого использования.
Хранить при температуре 2–8 °C в холодильнике.
Использовать состав в течение срока годности, указанного на упаковке.
Не смешивать разные партии и не добавлять в состав другие вещества.
Правильная техника нанесения анаэробного герметика для разных типов соединений
Универсальной схемы для всех случаев нет, но есть принципы, которые работают на большинстве производств.
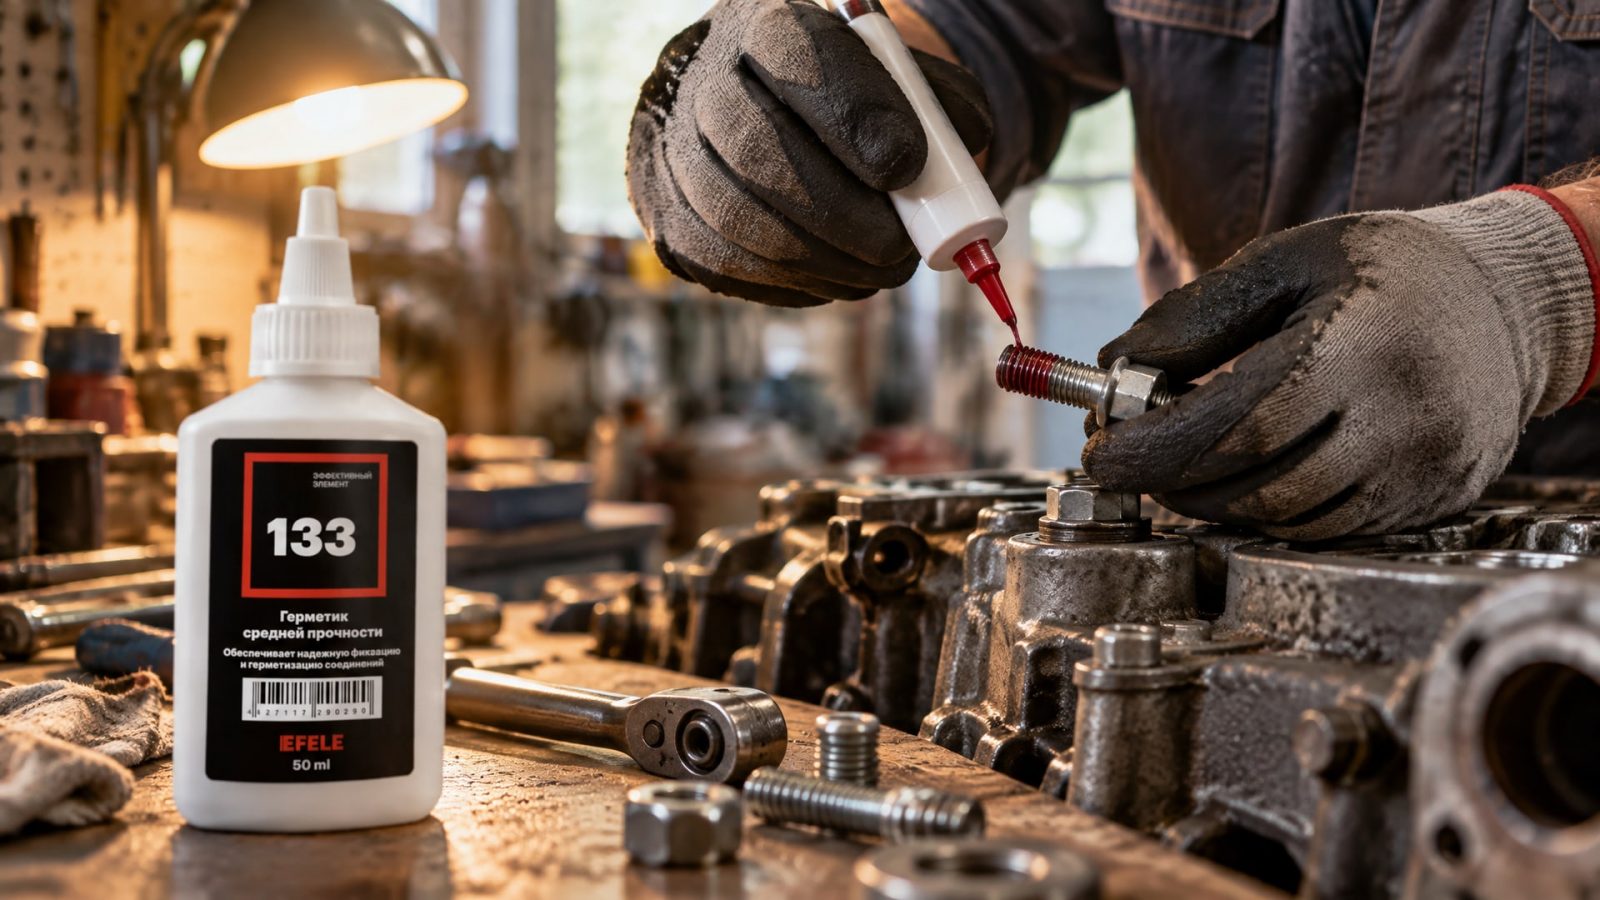
Схема для м-образных резьб (болт в гайку, проходное соединение)
Очистить наружную резьбу болта и внутреннюю поверхность гайки от масла и грязи.
Нанести состав тонким слоем на 2–3 витка рабочей зоны наружной резьбы болта.
Сразу ввинтить болт и затянуть по требуемому моменту.
Дать выстояться 24 часа перед номинальной нагрузкой.
Схема для глухих резьб (болт в неподвижное отверстие)
Очистить наружную резьбу болта и внутреннюю резьбу отверстия.
Нанести состав на наружную резьбу болта (2–3 витка).
При необходимости дополнительно ввести состав вглубь отверстия, чтобы он обработал внутреннюю резьбу.
Ввинтить болт и затянуть.
Выстоять 24 часа.
Схема для герметизирующих применений (герметизация резьбы от подтеков)
Очистить резьбу.
Нанести состав 360° валиком по первой резьбе, захватывая контакт между болтом и гайкой (или стенкой отверстия).
Собрать и затянуть.
Дать затвердеть 24 часа перед воздействием давления или жидкостей.
На практике закупщики возвращаются к анаэробным герметикам второй год подряд потому, что результат предсказуем при условии соблюдения этих базовых правил. В условиях, когда требуется одновременно зафиксировать резьбу и герметизировать ее от утечек масла при высоких температурах, на производстве используют EFELE 133, выполняющий обе функции надежно и без переделок.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает даже на чистой резьбе?
Причины могут быть: неактивный металл (нержавеющая сталь, латунь) без активатора; слишком ранняя нагрузка до полного отверждения; слишком мало состава в рабочей зоне; неправильное место нанесения (состав вне зоны контакта); состав хранился при неправильной температуре и потерял активность; неподходящий класс фиксатора для условий работы.
Как долго ждать до полного отверждения анаэробного герметика?
Время фиксации (соединение кажется собранным) - обычно 15–60 минут в зависимости от типа состава и металла. Полное отверждение, при котором состав набирает полную прочность и может выдержать номинальные нагрузки, вибрацию и температуру - примерно 24 часа при комнатной температуре. Для критических узлов не рекомендуется давать нагрузку раньше.
Можно ли наносить анаэробный герметик на всю длину резьбы?
Нет. Достаточно нанести состав на 2–3 витка рабочей зоны, где происходит контакт болта и гайки (или внутренней резьбы). Избыточное нанесение вредно: состав выдавливается при затягивании, может образовать наросты, затрудняющие разборку, и не улучшает фиксирующий эффект.
На какие металлы можно наносить анаэробный фиксатор без активатора?
Без активатора состав полимеризуется надежно на углеродистой и легированной стали, чугуне. На нержавеющую сталь, латунь, медь, алюминий и их сплавы требуется проверить техническую документацию или использовать активатор, чтобы гарантировать полимеризацию.
Что делать, если состав начал затвердевать в емкости или загустел?
Состав потерял активность. Причина обычно в неплотном закрытии емкости (контакт с воздухом), хранении при высокой температуре, истечении срока годности или хранении более года. Такой состав использовать не рекомендуется - результаты будут непредсказуемы. Правильный уход: плотно закрывать после использования, хранить при 2–8 °C.
Заключение
Типичные ошибки при применении анаэробных фиксаторов и герметиков - это почти всегда нарушение простых правил: грязная резьба, неправильное место нанесения, чрезмерное количество состава, слишком ранняя нагрузка или неучтенные свойства металла. Соблюдение техники нанесения, очистка поверхности перед монтажом и выдержка времени на полное отверждение устраняют 95 % проблем на практике.
Если вы только внедряете анаэробные составы на производстве, начните с проверки базовых моментов: убедитесь, что резьба чистая и обезжиренная, нанесите состав правильно в зону контакта, затяните по требуемому моменту и дайте выстояться сутки перед нагрузкой. Результаты будут стабильными, и вы быстро разберетесь, какой класс фиксатора лучше подходит для ваших узлов. Конкретный выбор состава - от слабого до высокопрочного, от универсального до специализированного под герметизацию - зависит от вашей задачи, и в этом помогут технические данные производителя и консультация с инженерной командой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Утилизация СОЖ: узнайте, как избежать штрафов, соблюсти закон и правильно организовать процесс с пошаговым руководством.
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления его срока службы.
Узнайте, как выбрать высокотемпературный герметик для резьбовых соединений, чтобы обеспечить надежную герметичность при высоких температурах.