
Сравнение методов нанесения покрытий: когда окунание выгоднее распыления
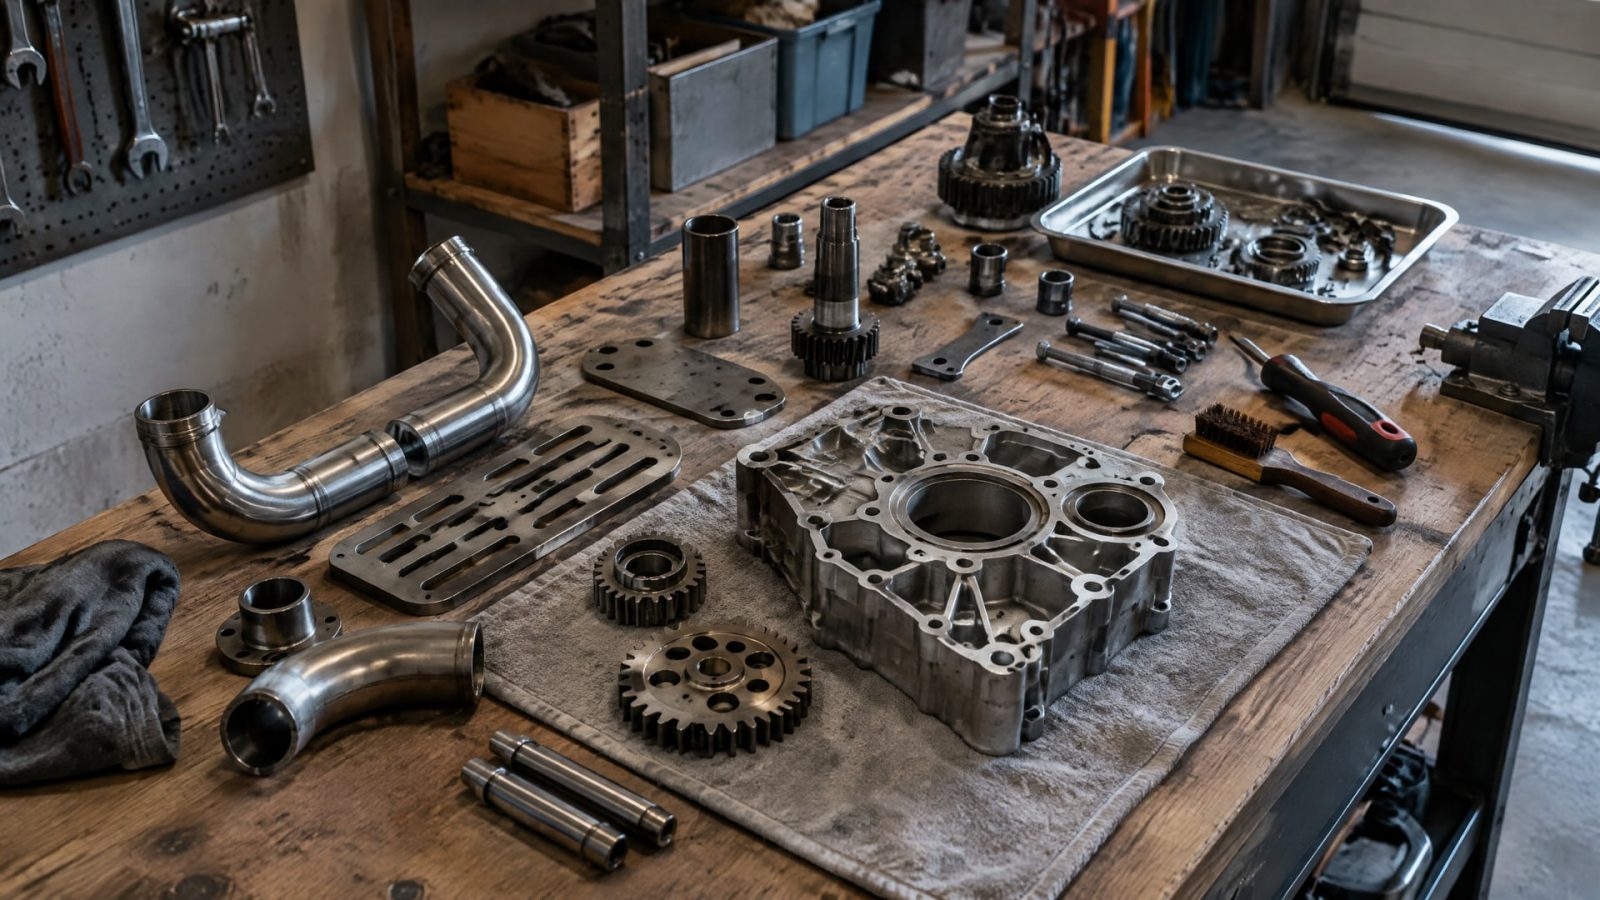
Окунание чаще рассматривают для деталей сложной формы, полостей и внутренних поверхностей, где важно покрыть труднодоступные зоны. Распыление удобнее, когда нужно обработать большую открытую поверхность или точно ограничить участок. Однако сам метод не гарантирует нужный результат: его выбирают с учетом геометрии детали, вязкости состава, требуемой толщины пленки и режима отверждения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий для серийной или ремонтной обработки. Разберем, как сравнивать окунание и распыление, контролировать толщину покрытия и учитывать подготовку поверхности, чтобы закрепить технологию на реальных деталях.
Как геометрия детали определяет методы нанесения покрытий
При выборе технологии важно оценить не только площадь поверхности, но и форму детали.
У открытых плоских участков проще контролировать направление и зону распыления. Но на сложном рельефе, в каналах и полостях факел может распределять материал неравномерно: часть поверхности окажется в тени, а на другой появится избыточное нанесение.
В таких случаях рассматривают окунание или связанные с ним производственные варианты, например dip spinning. Их применимость зависит от геометрии детали и вязкости состава. Для мелких и средних деталей также учитывают количество изделий и требования к повторяемости процесса. Ни один метод сам по себе не гарантирует одинаковую толщину на всех участках: это проверяют на конкретной детали.
Антифрикционное покрытие обычно формирует тонкую сухую пленку. В технических материалах часто встречается диапазон 10-20 мкм, а для отдельных составов указан диапазон 5-20 мкм или 5-15 мкм. Такая толщина делает геометрию особенно значимой: локальное пере- или недонанесение может повлиять на свойства покрытия.
| Условия обработки | Окунание | Распыление |
|---|---|---|
| Сложная трехмерная форма | Стоит рассмотреть, особенно при необходимости обработки труднодоступных зон | Возможны теневые зоны и локальные перепады нанесения |
| Внутренние поверхности и полости | Может быть подходящим вариантом, если это допускает состав и конструкция детали | Доступ к отдельным участкам может быть ограничен |
| Большая открытая поверхность | Применимость зависит от размера партии и организации процесса | Часто удобно для обработки открытой площади |
| Локальная зона покрытия | Может оказаться избыточным способом для частичного нанесения | Удобно контролировать область обработки |
В линейке антифрикционных покрытий MODENGY метод нанесения также выбирают с учетом влияния на толщину слоя и требований к детали. Уточнять совместимость конкретного состава с окунанием или распылением нужно по технической документации, а не по общему названию покрытия.
Окунание или распыление: как сравнить технологические затраты
Сравнивать окунание и распыление только по расходу материала недостаточно.
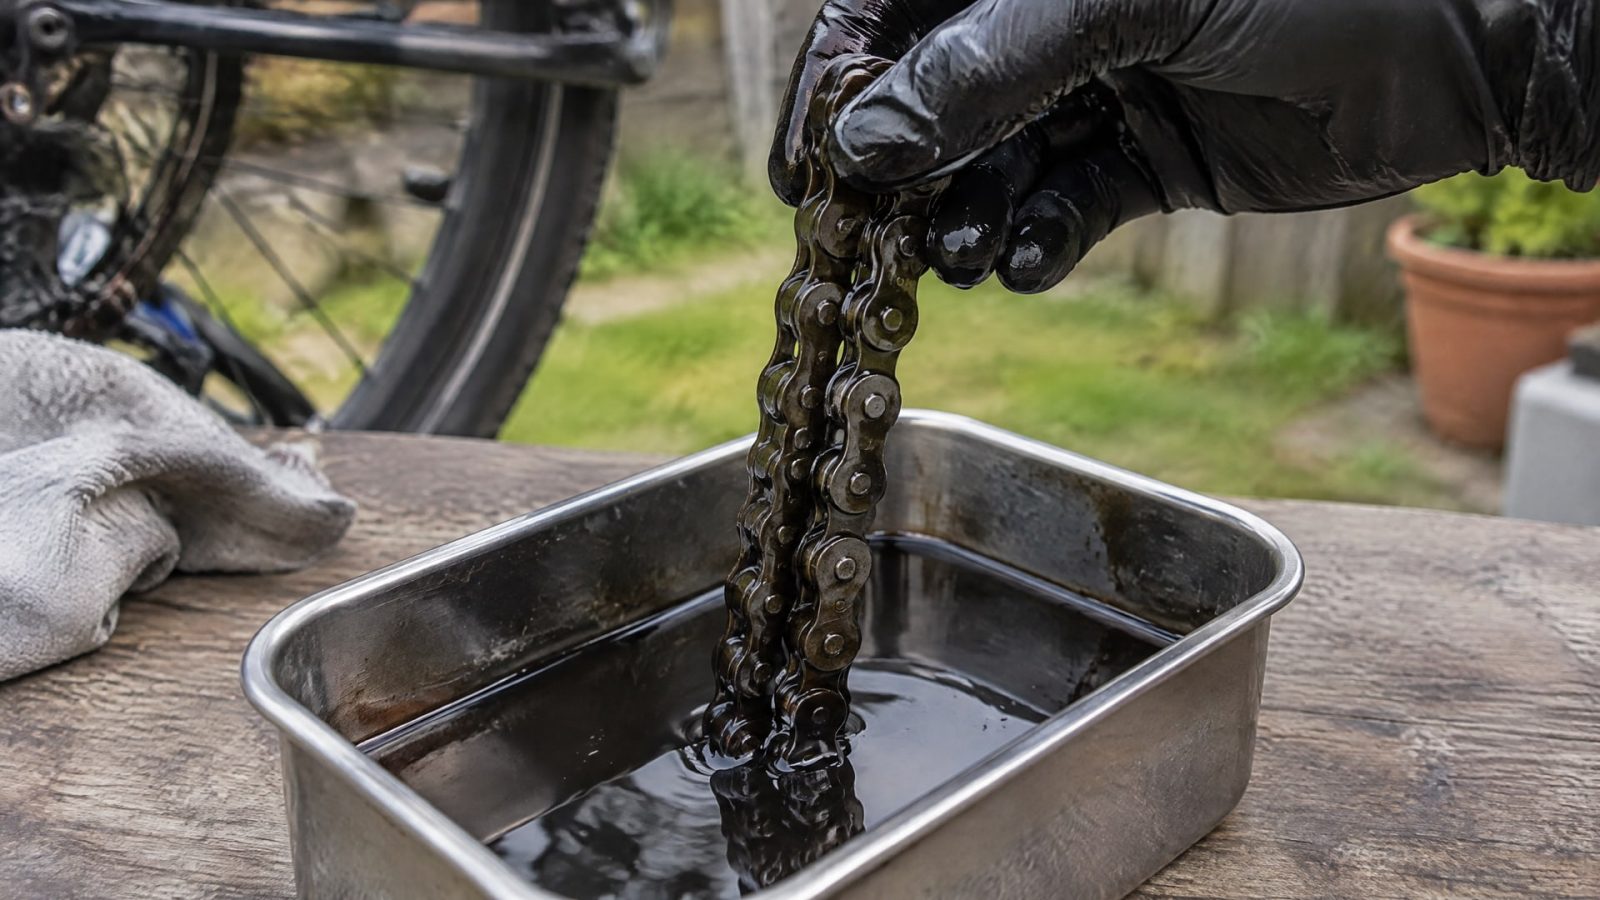
На затраты влияют количество деталей, подготовка поверхности, время обработки, отверждение и контроль толщины. Поэтому решение, выгодное для единичной детали, может оказаться менее рациональным для серийной партии, и наоборот.
Окунание имеет смысл оценить, если детали сложные по форме и требуется обработать несколько поверхностей за одну технологическую операцию. При этом проверяют, удается ли получить нужную толщину на внутренних участках и не остается ли избытка состава в углублениях. Для мелких и средних деталей значение имеет повторяемость: если процесс стабилен, уменьшается зависимость результата от ручных действий оператора.
Распыление чаще выбирают для локальной обработки и больших открытых поверхностей. Такой подход позволяет направлять нанесение на выбранную зону, но требует подготовки оборудования и чистого сжатого воздуха без воды и масла. Если воздух загрязнен, это может повлиять на процесс нанесения, поэтому его состояние включают в технологический контроль.
При серийном производстве полезно сопоставить оба метода на пробной партии. Для сравнения фиксируют способ нанесения, толщину пленки, подготовку поверхности и режим отверждения. Затем оценивают распределение покрытия на характерных участках детали и трудоемкость операций. Такой тест помогает определить не просто наиболее быстрый метод, а процесс, который стабильно укладывается в требования к детали.
Толщина покрытия и допуск: как организовать контроль
Толщину нельзя выбирать по принципу «чем больше, тем лучше».
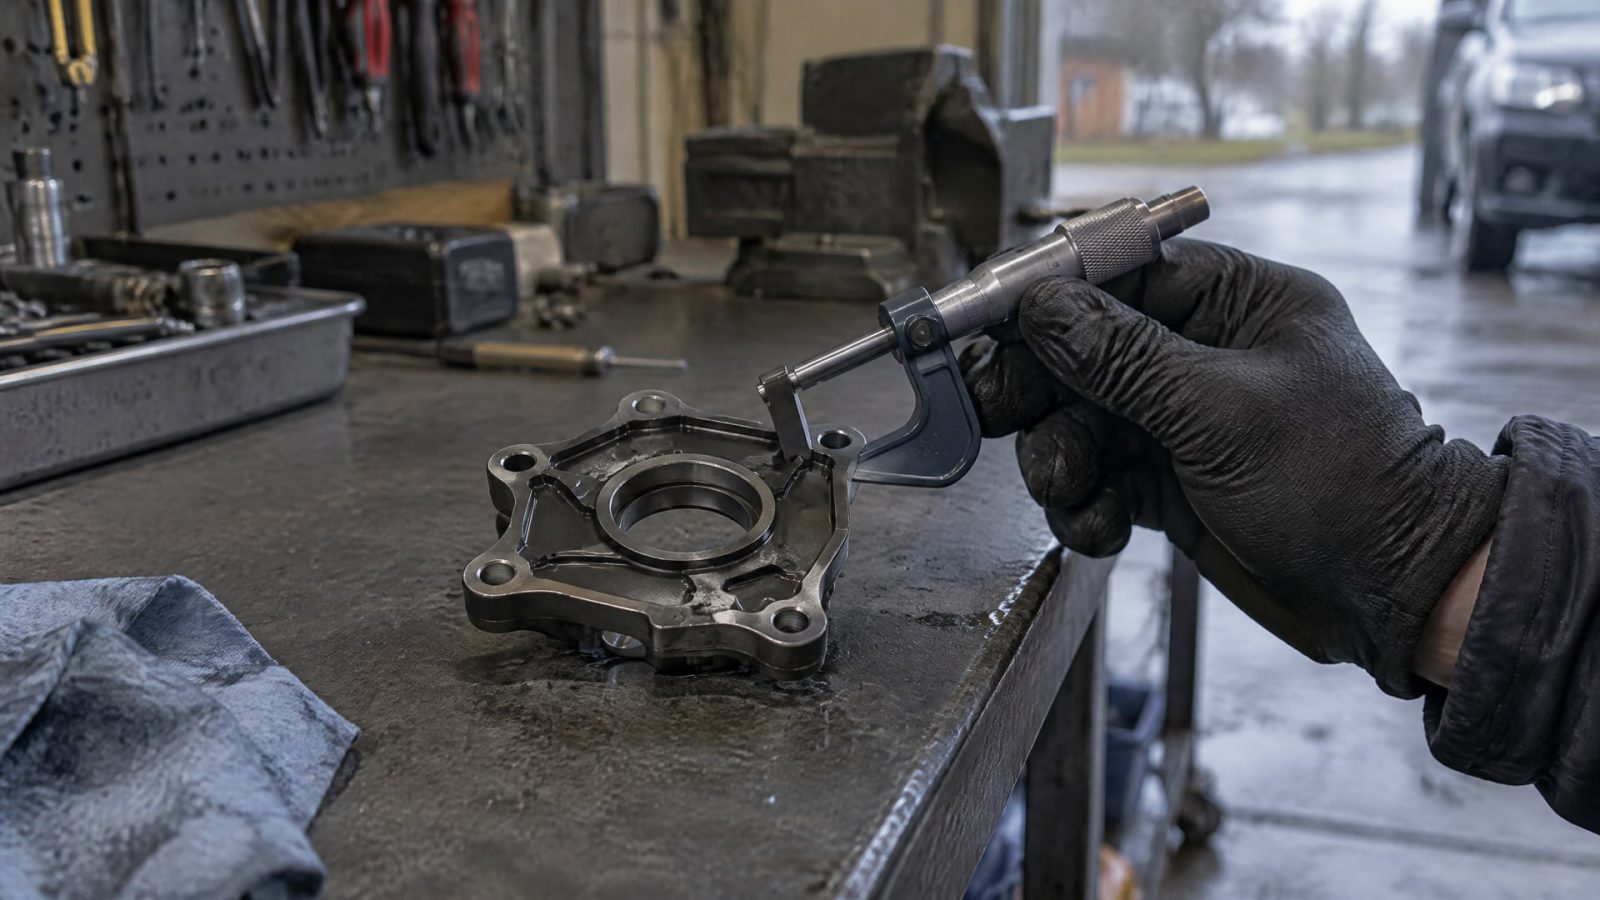
Для антифрикционных покрытий в технических материалах часто указывают сухую пленку в диапазонах 5-20 мкм и 10-20 мкм; для отдельных составов встречается 5-15 мкм. Толщина влияет на ресурс, коэффициент трения и антикоррозионные свойства, поэтому технологический диапазон сверяют с документацией на состав и требованиями к детали.
При этом измерительный стандарт и допуск на готовое изделие решают разные задачи. ISO 2064 задает определения и правила, связанные с измерением толщины покрытий. Допустимые значения для конкретной детали необходимо установить в ее документации или технологической спецификации: стандарт на измерение сам по себе не определяет, какая толщина приемлема в конкретном узле.
Метод контроля выбирают с учетом основания и конструкции поверхности:
ISO 2178 описывает неразрушающее измерение немагнитных покрытий на магнитных основаниях.
ISO 2360 применяется для неразрушающего измерения непроводящих покрытий на немагнитных проводящих основаниях.
ISO 4518 описывает измерение толщины по ступеньке; указанный диапазон применения составляет примерно от 0,01 до 1000 мкм.
ISO 1463 относится к измерению толщины по поперечному шлифу. Для такого измерения указана погрешность до 1 мкм или 10% от фактической толщины, в зависимости от того, какое значение больше.
Для тонкой пленки метод проверки имеет практическое значение: результат, полученный неподходящим прибором или на неподходящем основании, нельзя считать надежным подтверждением толщины. При подготовке контроля указывают тип основания, способ измерения и точки проверки на детали. Если поверхность цилиндрическая или имеет сложную форму, отдельно учитывают ограничения выбранного метода.
Подготовка поверхности и отверждение покрытия
Даже правильно выбранный способ нанесения не компенсирует плохую подготовку поверхности.
Для улучшения адгезии и срока службы покрытий в технических материалах рекомендуются тщательное обезжиривание, а при совместимости с материалом детали - фосфатирование и абразивная подготовка. Конкретную последовательность операций согласуют с технологией обработки детали.
Режим отверждения зависит от механизма, применяемого состава и оборудования. В технических материалах для разных покрытий указано время отверждения от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C. Эти значения нельзя переносить с одного состава на другой: перед запуском линии сверяются с документацией конкретного покрытия.
Некоторые покрытия становятся «на отлип» примерно через 5 минут при 23 °C, а при подаче горячего воздуха при 80 °C - примерно через 1 минуту. Это не означает, что полное отверждение занимает столько же времени: для технологического цикла используют именно установленный режим отверждения, а не только момент высыхания поверхности.
Перед утверждением процесса проверяют сочетание подготовки, нанесения и сушки на реальной детали. Для этого оценивают адгезию и равномерность покрытия, а также соответствие толщины установленным требованиям. Если состав наносят распылением, в контроль процесса включают качество сжатого воздуха. В результате спецификация описывает не только материал, но и условия, при которых покрытие дает воспроизводимый результат.
Как выбрать антифрикционное покрытие для производственной задачи
При выборе покрытия инженер сначала определяет, какую задачу нужно решить: снизить трение, уменьшить износ или обеспечить требуемые свойства поверхности.
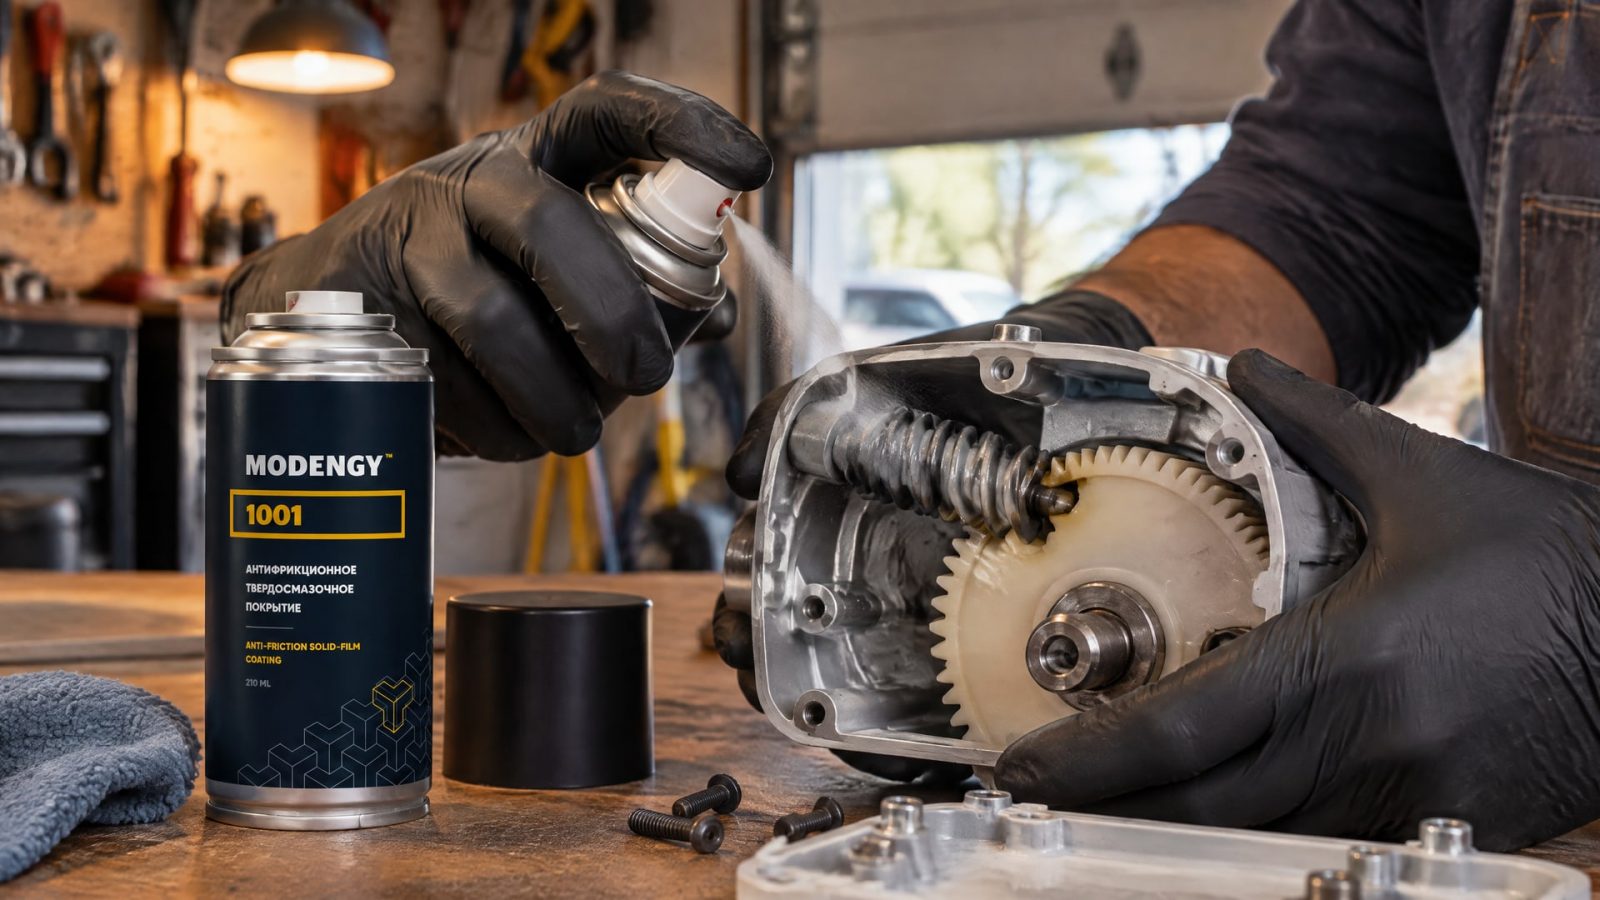
Затем сопоставляет требования детали с подготовкой основания, методом нанесения, толщиной пленки и режимом отверждения. Только после этой проверки есть смысл оценивать расход материала и затраты на оборудование или ручной труд.
Для червячного редуктора с низким КПД, связанным с трением, оценивают состояние узла и причину потерь, а не ограничиваются заменой способа нанесения смазочного материала. Если задача состоит именно в снижении трения и износа, в качестве решения рассматривают антифрикционное покрытие MODENGY 1001. Возможность его применения и требования к нанесению необходимо сверять с технической документацией и условиями конкретного узла.
Когда снабженец сравнивает варианты и решает, какие антифрикционные покрытия купить, цена материала не дает полной картины затрат. К ней добавляются подготовка поверхности, время производственного цикла, требования к сушке и контроль толщины. Рациональный выбор основывается на испытании покрытия в реальном процессе: так можно проверить, соответствует ли результат геометрии детали и требованиям производства.
Часто задаваемые вопросы
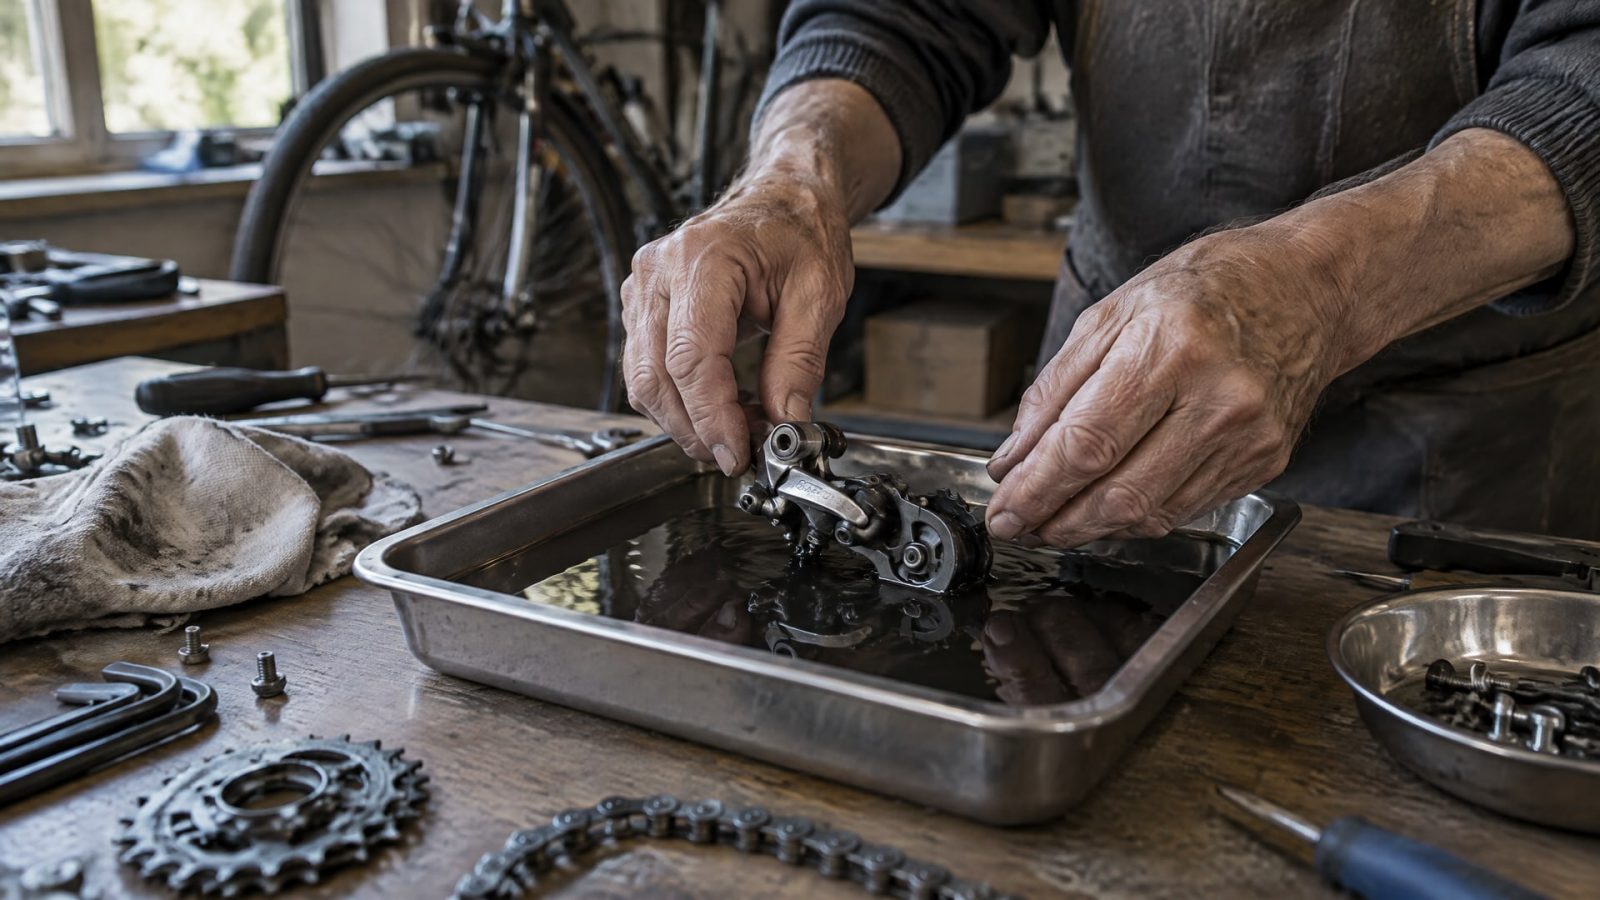
Когда окунание предпочтительнее распыления?
Окунание стоит рассматривать для деталей сложной формы, с полостями, каналами или внутренними поверхностями, если технологические свойства состава это допускают. Распыление чаще удобно для больших открытых участков и локальной обработки. Окончательный выбор подтверждают проверкой на реальной детали, поскольку геометрия влияет на распределение пленки.
Какой допуск на толщину антифрикционного покрытия установить?
Единого значения для всех деталей нет: требование задают с учетом узла, состава и технической документации. В технических материалах для покрытий встречаются диапазоны 5-20 мкм, 10-20 мкм и 5-15 мкм, но их нельзя автоматически считать допуском для любой детали. Метод измерения выбирают отдельно, с учетом типа основания.
Чем измеряют тонкое антифрикционное покрытие?
Способ измерения зависит от материала основания и типа покрытия. ISO 2178 применяют для немагнитных покрытий на магнитных основаниях, а ISO 2360 - для непроводящих покрытий на немагнитных проводящих основаниях. Для других условий рассматривают измерение по ступеньке по ISO 4518 или поперечному шлифу по ISO 1463.
Подходит ли запекаемое покрытие для редуктора?
Одного обозначения «запекаемое» недостаточно, чтобы оценить пригодность покрытия для редуктора. Нужно проверить совместимость состава с материалом детали, допустимость температурного воздействия и требования к узлу, а затем свериться с режимом отверждения. Для разных покрытий температура может варьироваться от комнатной до 250 °C.
Заключение
Окунание может быть выгоднее распыления, если сложная геометрия детали, полости или внутренние поверхности затрудняют равномерную обработку. Распыление чаще выбирают для открытых и локальных участков. В обоих случаях результат определяют не только методом нанесения, но и подготовкой основания, требуемой толщиной и режимом отверждения.
Следующий шаг для инженера и закупщика - выбрать несколько характерных деталей, выполнить пробное нанесение и проверить толщину способом, подходящим для основания. После этого можно зафиксировать метод, подготовку поверхности и режим отверждения в технологической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на точные посадочные размеры деталей и что учитывать при проектировании.
Узнайте, как КПД червячного редуктора зависит от трения и как антифрикционные покрытия помогают снизить пусковые потери.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства.