
Герметик высокотемпературный: как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - один из ключевых вызовов при сборке оборудования для промышленности, энергетики и теплотехники. Когда расчетная температура в зоне уплотнения превышает 150 °C, обычные резьбовые герметики становятся неэффективны: они размягчаются, теряют адгезию к металлу, вымываются рабочей жидкостью или просто не отверждаются должным образом.
В этой статье разберем, какие герметики действительно держат герметичность при экстремальных температурах, как правильно подобрать состав по непрерывной температурной стойкости (а не по маркетинговому «high-temp»), и на каких этапах монтажа закупщики и инженеры чаще всего ошибаются. Материал адресован техническим специалистам, снабженцам и ремонтным службам, которые сталкиваются с герметизацией резьбы в условиях пекла печей, паровых коллекторов, выхлопных систем и гидравлических магистралей.
Анаэробные резьбовые герметики и границы их температурной стойкости
Анаэробные герметики - самый распространенный выбор для герметизации резьбовых соединений на металлических трубах, фитингах и корпусах в промышленности.
Эти составы отверждаются без кислорода (например, в присутствии металла) и создают прочную полимерную пленку прямо в зоне зацепления резьбы.
Типичный рабочий диапазон стандартного анаэробного герметика составляет -55 °C до +150 °C. Этого достаточно для большинства гидравлических систем, воздушных магистралей, систем отопления с умеренной температурой. Однако в инженерной практике часто встречаются узлы, где локальная температура в зоне резьбы превышает 150 °C: паровые коллекторы (160–180 °C), промышленные печи (200–300 °C), выхлопные системы и дымоходы (200–400 °C).
Для этих случаев производители предлагают высокотемпературные версии анаэробных герметиков со специальными добавками, которые выдерживают непрерывную температуру до +200–204 °C. Это расширение достигается за счет полимерной матрицы с повышенной теплостойкостью и использованием PTFE и других наполнителей, которые стабилизируют структуру при нагреве.
Важнейший момент: в технических листах нужно искать именно непрерывную (continuous) температурную стойкость, а не кратковременную (intermittent). Кратковременная стойкость может быть выше на 50–100 °C, но не гарантирует герметичность при постоянной работе. На линиях фасовки, в цехах и в ремонтных службах прижились именно герметики с явно прописанной непрерывной температурой, так как это безопасный параметр для долгосрочной надежности.
Сроки отверждения и нагрузки: почему нельзя спешить
Одна из частых ошибок закупщиков и исполнителей - попытка подать давление или включить оборудование через 1–2 часа после нанесения герметика.
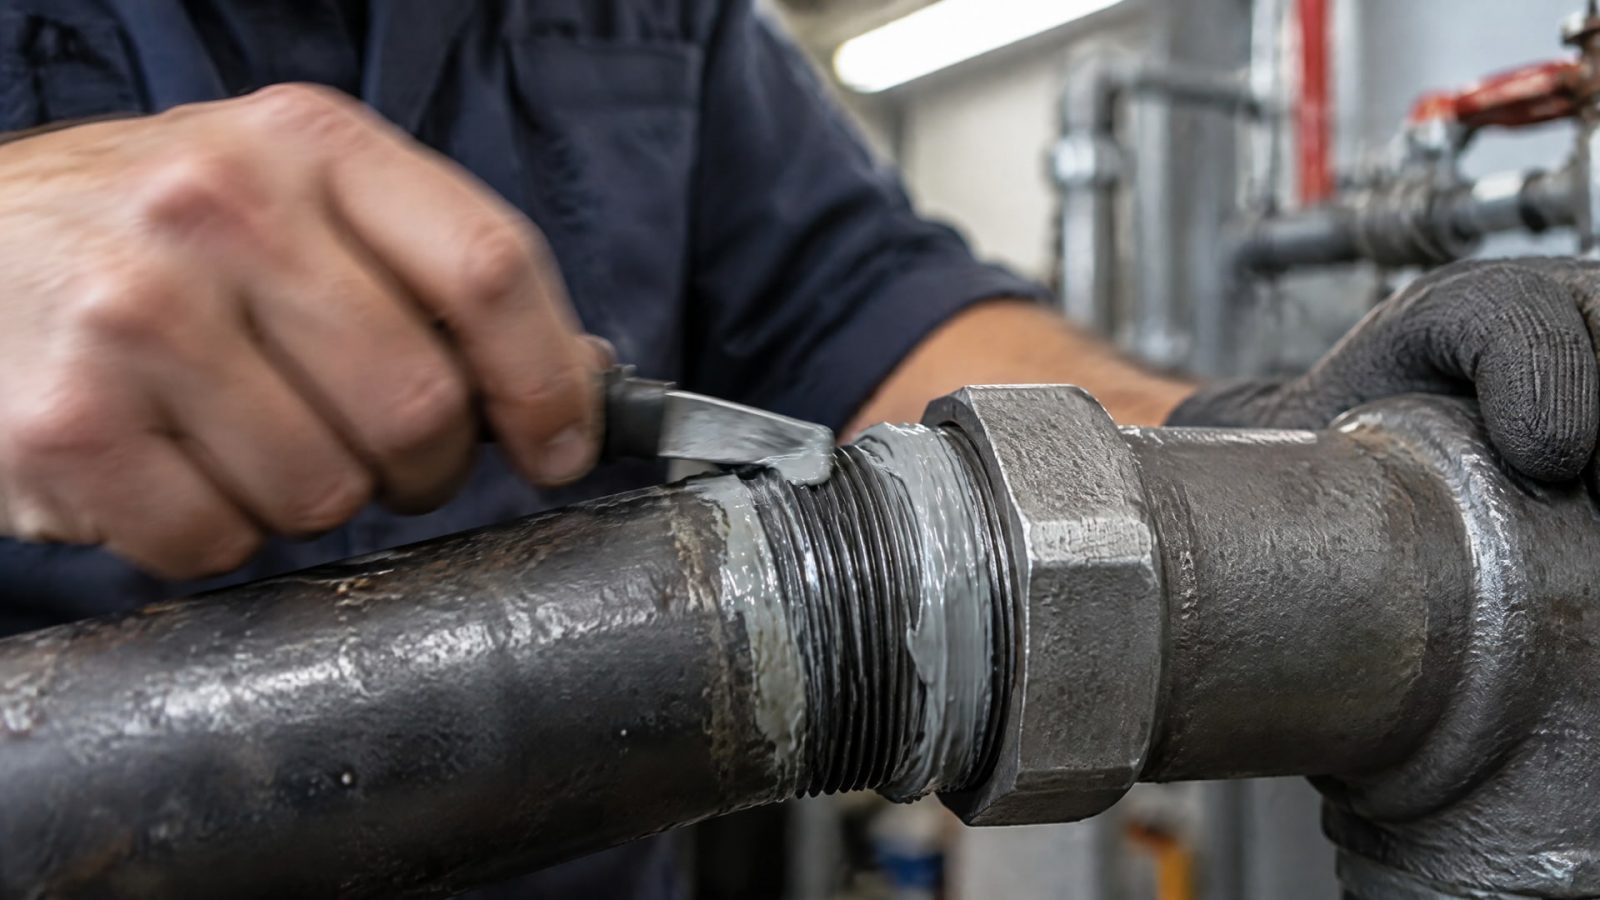
Это приводит к вымыванию состава, потере герметичности и, как следствие, к аварийному ремонту.
Для высокотемпературных анаэробных герметиков рекомендуется:
До 24 часов - выдержка без нагрузки при комнатной температуре, чтобы состав набрал первичную прочность.
До 72 часов - полное отверждение и максимальная стойкость по давлению и температуре.
Некоторые производители указывают возможность рабочей нагрузки уже через 24 часа, но при условии, что герметик находится в благоприятных условиях: на ведущей витке правильно нанесен, поверхности очищены, температура в помещении 20–25 °C. Если соединение находится в холодных условиях (ниже 15 °C) или на нем присутствуют загрязнения, отверждение замедляется.
Для высокотемпературных применений (печи, дымоходы, паровые системы) эксперты рекомендуют дополнительно выдержать оборудование в режиме медленного прогрева в течение первых 48–72 часов. Это позволяет герметику окончательно полимеризоваться и адаптироваться к расширению металла, избегая микротрещин в линии герметизации.
Высокотемпературные силиконовые герметики для экстремальных условий
Когда температура в зоне уплотнения выше 200 °C, стандартные анаэробные составы уже не справляются.
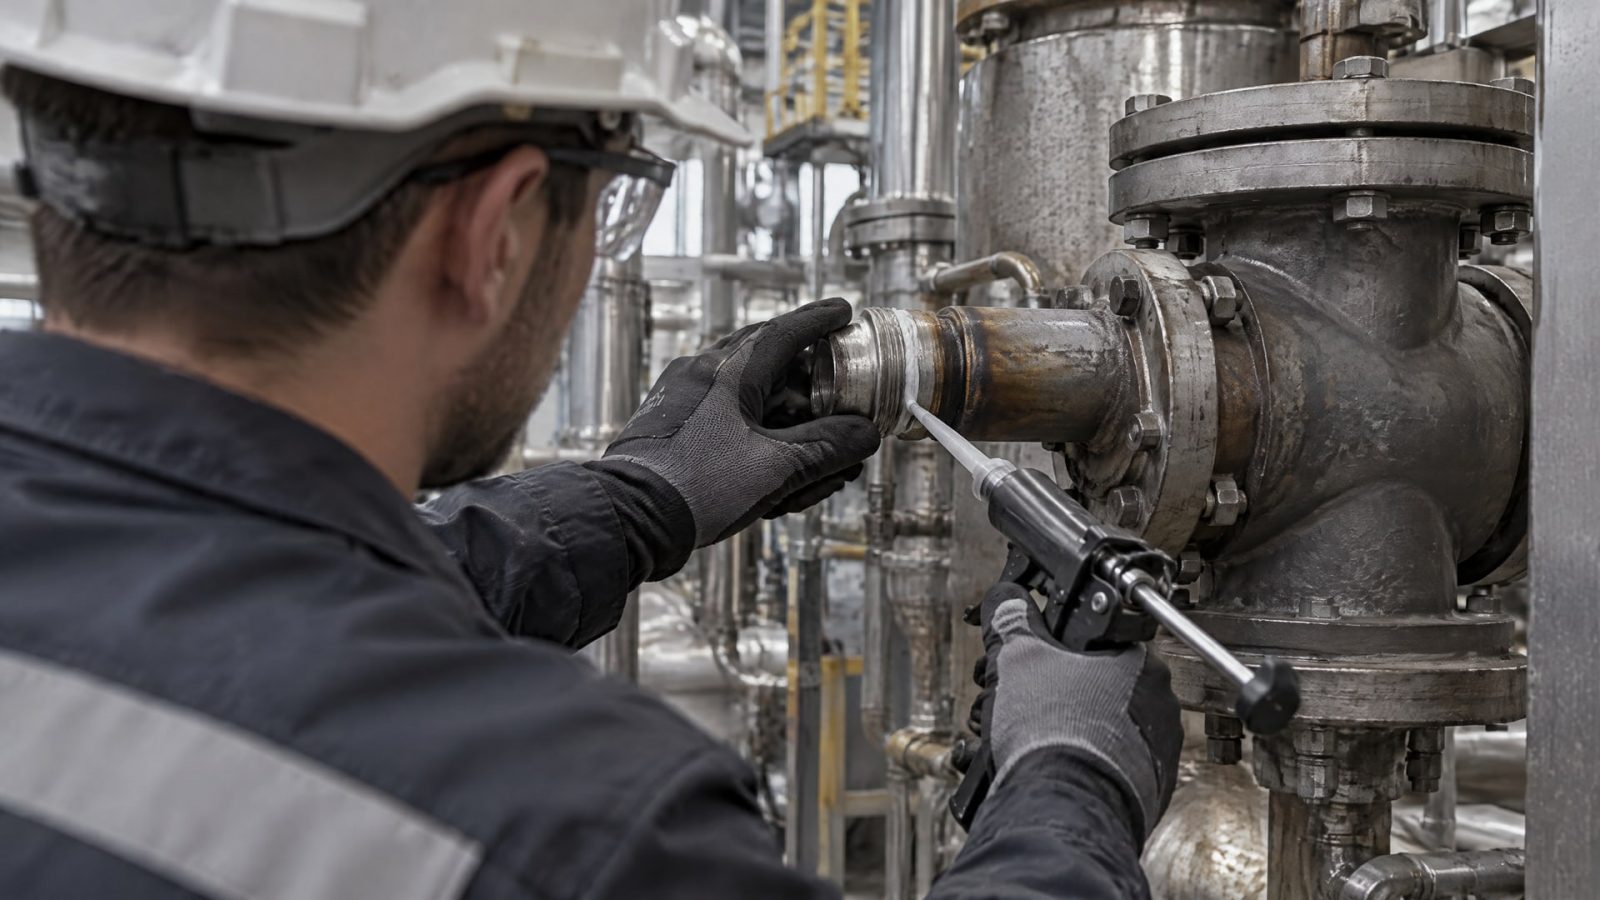
На этот случай в промышленности используют высокотемпературные RTV-силиконы и специальные термостойкие пасты.
Типичный рабочий диапазон силиконового герметика составляет 200–300 °C непрерывно. Отдельные составы выдерживают кратковременно до 350–450 °C, но это нечасто встречается в стандартных предложениях. Силиконовые герметики обладают другой химией: они на основе каучука с минеральными наполнителями и не нуждаются в кислороде или анаэробных условиях для отверждения. Они отверждаются либо влагой (RTV-1), либо с помощью катализатора (RTV-2).
Для печей, фланцев дымоходов и высокотемпературных теплообменников именно силиконовые герметики становятся стандартным выбором. Они лучше переносят термоциклы (резкие переходы холод-тепло), менее подвержены хрупкости при старении и лучше держат адгезию к окисленному металлу.
Однако и здесь важно помнить: маркировка «high-temp» или красный цвет герметика не гарантируют температурную стойкость. Нужно проверять именно паспортные данные непрерывного диапазона и, если возможно, проверять состав на термоцикличность - способность выдерживать чередование нагрева и охлаждения без растрескивания.
Подготовка поверхности и технология нанесения
Выбор правильного герметика важен, но герметичность соединения на 70–80% зависит от подготовки поверхности и соблюдения технологии нанесения.
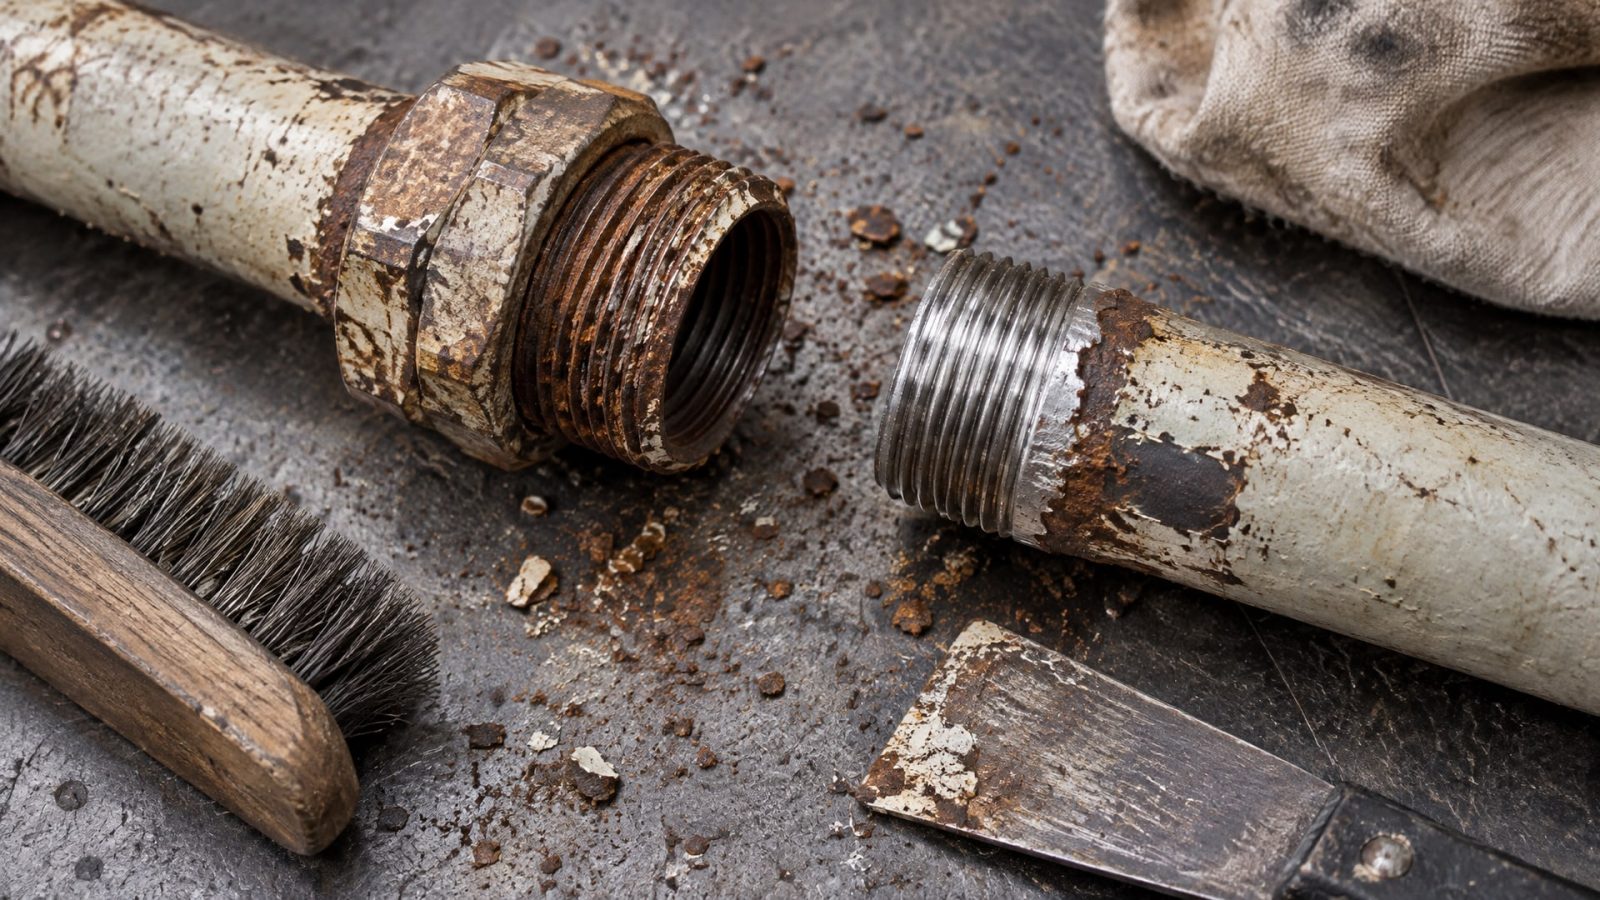
Это часто недооценивается закупщиками, которые сосредотачиваются только на параметрах температуры и ценовой конкурентности.
Ключевые этапы подготовки:
Механическая очистка от ржавчины, масла, краски и прочих загрязнений. Для больших резьб обычно используют щетку, ершик или абразивную ленту; для мелких - протирка чистой ветошью.
Обезжиривание органическим растворителем (ацетон, спирт, нефрас) или специальным очистителем. Масляная пленка толщиной в несколько микрон уже препятствует полимеризации герметика.
Сушка поверхности. Влага замедляет отверждение; для высокотемпературных составов рекомендуется сушка при комнатной температуре 10–15 минут или легкий прогрев.
Технология нанесения:
Герметик наносят на рабочую часть резьбы, то есть на 2–3 витка ведущего конца трубы или шпильки. Важно оставить первую витку без герметика - это позволяет контролировать излишки и избежать загрязнения резьбы в корпусе фитинга. Состав наносят либо кольцом вокруг витка (по окружности 360°), либо спиралью, но главное - заполнить канавку между витками, а не создавать толстый слой на поверхности.
Для больших диаметров резьбы (свыше M16–M20) зазоры между витками увеличиваются, и герметик дольше отверждается. В этом случае может потребоваться увеличенный расчетный расход или переход на герметик с более агрессивной полимеризацией.
Типичный расход высокотемпературного анаэробного герметика составляет 0,3–0,5 мл на одно соединение, в зависимости от размера резьбы. Излишки герметика не усилят герметичность, а только загрязнят соединение и замедлят отверждение.
Выбор герметика по температуре и условиям применения
Чтобы не запутаться в предложении рынка, техническому специалисту нужна простая матрица выбора.
| Рабочая температура в зоне резьбы | Тип герметика | Непрерывный диапазон | Применение |
|---|---|---|---|
| До +100 °C | Стандартный анаэробный резьбовой герметик | -55 до +150 °C | Воздушные магистрали, холодные гидросистемы, отопление |
| +100 до +160 °C | Анаэробный резьбовой герметик | -55 до +150 °C (стандарт) | Гидравлические системы с умеренным нагревом, паровые конденсаты |
| +160 до +200 °C | Высокотемпературный анаэробный герметик с PTFE | -40 до +204 °C | Паровые коллекторы, теплообменники, блоки двигателей |
| +200 до +300 °C | Высокотемпературный силиконовый герметик (RTV) | 200 до +300 °C | Печи, дымоходы, выхлопные системы, фланцы котельной |
| Выше +300 °C | Специальная термостойкая паста или керамический герметик | По паспорту (часто 300–500 °C) | Промышленные печи, высокотемпературные реакторы |
При выборе нужно также учитывать:
Наличие вибраций и микродвижений. Если соединение подвержено фреттингу или вибрационной нагрузке, лучше выбрать герметик повышенной прочности, дополнительно стабилизирующий резьбу.
Химическую среду. Если герметик будет контактировать с топливом, маслом, кислотами или щелочами, нужно проверить совместимость состава с этой средой, чтобы избежать набухания или деградации.
Возможность демонтажа в будущем. Высокопрочные анаэробные герметики могут потребовать нагрева до 250–300 °C для разборки; если демонтаж критичен, стоит выбрать менее прочный класс или планировать использование специального инструмента при разборке.
Давление. Некоторые герметики теряют прочность с ростом рабочего давления; для систем свыше 350 атм нужно сверяться со спецификацией производителя.
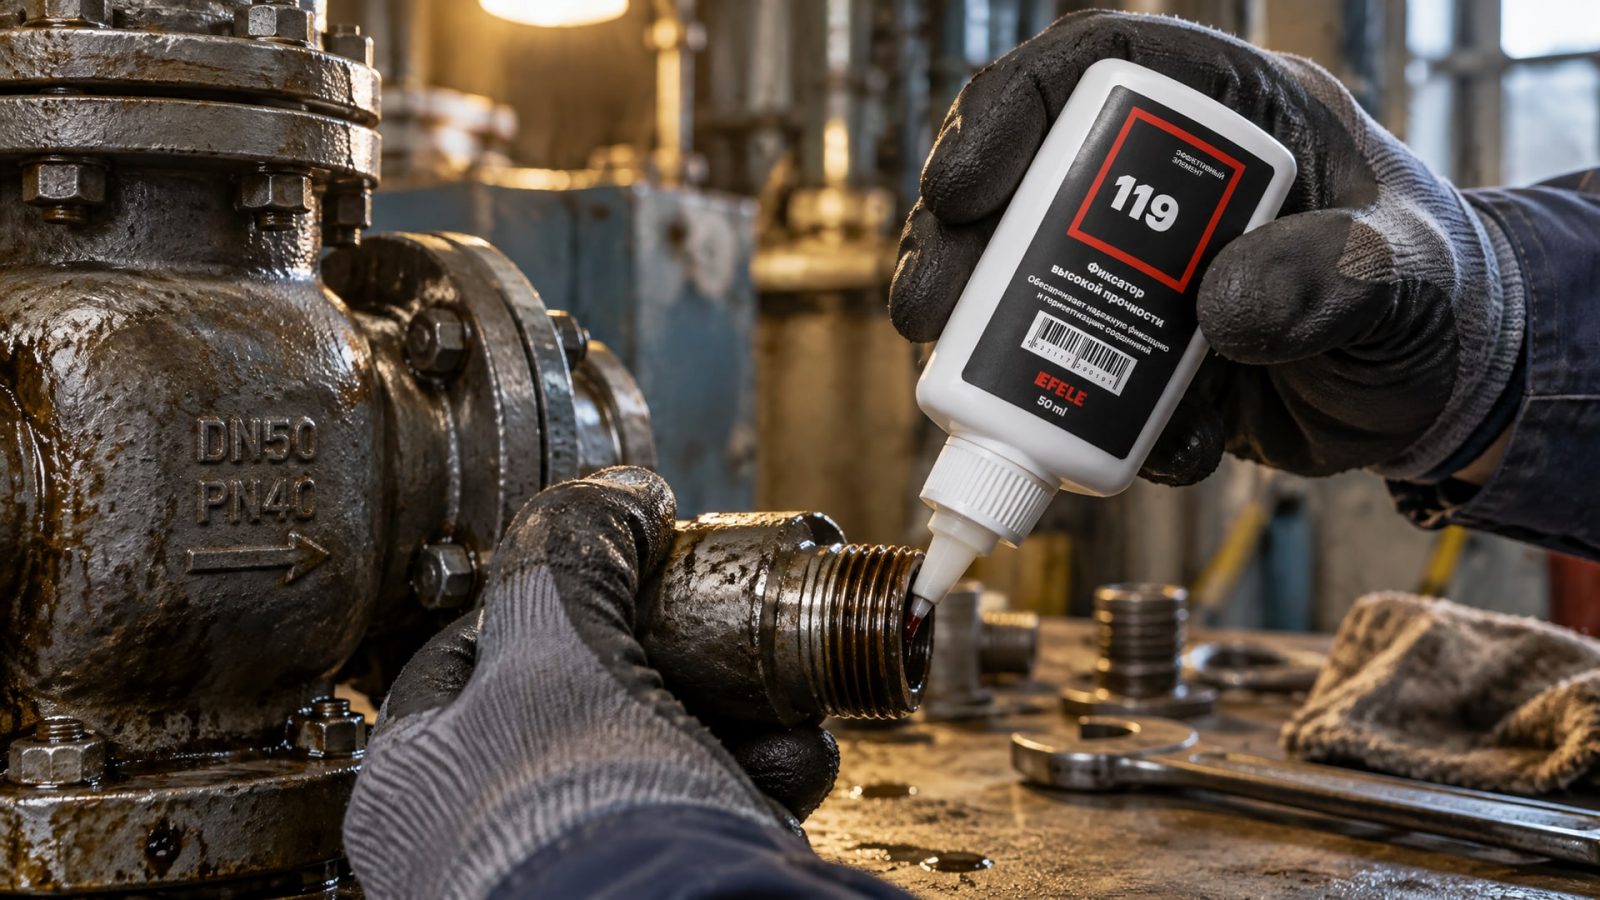
Для обеспечения герметичности резьбовых соединений, работающих при экстремально высоких температурах до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей EFELE 119, который благодаря специальной полимерной матрице сохраняет адгезию и прочность в условиях, где обычные составы размягчаются и теряют герметизирующие свойства.
Частые ошибки и заблуждения при выборе высокотемпературного герметика
Ошибка № 1: ориентирование на цвет герметика.
Многие закупщики и даже некоторые инженеры считают, что красный герметик - это обязательно высокотемпературный, а черный подойдет для черных поверхностей. На самом деле цвет определяется только тем, что герметик должен быть более заметен при нанесении и контроле качества; температурная стойкость не зависит от цвета. Нужно смотреть только на паспортные данные непрерывной температуры.
Ошибка № 2: путаница между непрерывной и кратковременной температурой. На упаковке может быть написано «выдерживает до 450 °F (232 °C)», но это кратковременная стойкость. Для постоянной работы при 232 °C герметик может оказаться непригоден; нужно уточнить, какой класс непрерывной температуры гарантируется.
Ошибка № 3: применение обычного герметика в роли высокотемпературного. Если в техническом листе указана граница +150 °C, а условия применения - +180 °C, то герметик не подойдет, даже если он хорошо работал в других условиях. Запаса по температуре должно быть минимум 20–30 °C, чтобы избежать деградации при тепловых скачках и старении.
Ошибка № 4: нанесение герметика на влажную или грязную поверхность. Вода и масло создают барьер, препятствующий адгезии. Герметик отверждается, но не прилипает к металлу; при первом же скачке давления или температуры соединение начинает течь.
Ошибка № 5: подача нагрузки и давления до полного отверждения. Герметик может выглядеть сухим снаружи через 2–3 часа, но внутри филамента (особенно для больших резьб) он еще не набрал прочность. Торопиться опасно; нужно соблюдать рекомендованный в техническом листе срок (обычно 24–72 часа).
Ошибка № 6: чрезмерное количество герметика. Избыток состава не усилит герметичность, он будет выдавлен при завинчивании, загрязнит соединение и затруднит контроль качества. Расхода в 0,3–0,5 мл на соединение достаточно для M10–M20 резьб.
Высокотемпературные герметики для печей и дымоходов
Герметик для печей - частый поисковый запрос, и это понятно: в условиях постоянного нагрева до 200–400 °C обычные герметики моментально теряют герметичность, появляются утечки газов и теплопотери растут.
Для печей выбирают преимущественно высокотемпературные силиконовые герметики (RTV-1 или RTV-2) с непрерывной стойкостью 200–300 °C. Они обладают лучшей упругостью при охлаждении-нагреве (меньше растрескиваются на термоциклах), хорошо держат адгезию к окисленному чугуну и стали, и при необходимости могут быть механически удалены без размягчения.
Для дымоходов и выхлопных коллекторов ситуация особая: здесь температура может достигать 250–350 °C, и одновременно присутствуют вибрации, давление от расширяющихся газов и агрессивная среда (конденсат, сажа, кислоты). Стандартного высокотемпературного герметика может быть недостаточно; иногда требуются специальные термостойкие мастики или даже керамические обмазки.
При герметизации печей и дымоходов важно также учитывать:
Форму шва. На плоских фланцах силиконовый герметик работает хорошо; на сложных профилях (изогнутые кромки, ступеньки) может потребоваться предварительно уложить асбестовый или керамический шнур, а герметиком только залить полости.
Доступность для обслуживания. Если герметик когда-нибудь потребуется удалить, нужно убедиться, что он допускает разборку без повреждения деталей.
Совместимость с краской и покрытиями. Некоторые высокотемпературные силиконы могут взаимодействовать с красками или эмалями; нужно проверить совместимость.
Часто задаваемые вопросы
Можно ли использовать герметик для глушителя в качестве универсального высокотемпературного?
Герметик для глушителя разработан для работы с выхлопными газами при 200–250 °C, часто содержит металлические наполнители и предназначен именно для этого применения. Для резьбовых соединений в других системах (печи, гидравлика) такой герметик может быть неподходящим по вязкости, адгезии к материалу или химической совместимости. Лучше выбрать герметик, рекомендованный именно для вашего типа соединения и среды.
Как узнать, что герметик полностью отвердел и готов к нагрузке?
На ощупь герметик становится твердым через 2–4 часа в зависимости от окружающей температуры и влажности. Однако механическая готовность к нагрузке наступает позже: для полной прочности нужны 24–72 часа. Сомневаетесь - используйте тестовый образец на отдельном соединении или консультируйтесь с технической поддержкой производителя. Попытка сэкономить 24 часа часто обходится в полный демонтаж и переделку.
Чем отличается красный высокотемпературный герметик от черного?
Цвет не влияет на температурную стойкость или вязкость. Красный выбирают для лучшей видимости при нанесении и контроле качества; черный часто используют для эстетики (черный герметик менее заметен на черных трубах). Оба могут быть одинаковой химии и диапазона температур - нужно смотреть на паспортные данные.
Может ли герметик для резьбы работать при температуре ниже -40 °C?
Большинство анаэробных герметиков рассчитаны на диапазон -55 до +150 °C, что охватывает крайне холодные условия. Однако при минусовых температурах герметик становится хрупким и может трескаться при вибрациях; для особо холодных сред (арктические регионы, криогенные системы) нужны специальные низкотемпературные составы. Проверьте паспорт вашего герметика.
Что делать, если герметик не отвердел даже через 72 часа?
Это может означать, что поверхность была загрязнена маслом или водой, или герметик истек сроком годности, или нарушены условия хранения (герметик хранили при повышенной температуре). Демонтируйте соединение, тщательно очистите и обезжирьте поверхность, и повторите нанесение, убедившись в сроке годности и условиях хранения состава.
Заключение
Герметик высокотемпературный - это не экзотика, а стандартный инструмент промышленного производства, который обязан быть в каждой ремонтной и сборочной службе. Главное - понимать, что температурная стойкость герметика зависит не от цвета и маркировки, а от паспортной непрерывной стойкости, указанной в техническом листе.
Для большинства задач герметизации резьбовых соединений при температурах до 200 °C подойдет высокотемпературный анаэробный герметик со стойкостью до +204 °C. Если же температура в зоне уплотнения превышает 200 °C, переходите на силиконовые высокотемпературные герметики (200–300 °C) или специальные термостойкие составы. Не забывайте про подготовку поверхности (очистка, обезжиривание), соблюдение технологии нанесения (минимальное количество, правильное расположение на витке) и достаточное время отверждения (24–72 часа) - эти шаги определяют успех не менее, чем выбор самого герметика.
Сверяйтесь с техническими листами производителя, уточняйте непрерывный диапазон температуры, а не ориентируйтесь на маркетинговые надписи. Это избавит вас от аварийных ремонтов и утечек на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выполнить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски и простои.
Узнайте, чем открутить закисший болт, используя проверенные методы, чтобы избежать срыва граней и повреждения крепежа.
Узнайте, почему смазка пищевая NSF H1 необходима для фасовочных и упаковочных машин, чтобы исключить риск загрязнения продукции.