
Твердосмазочное покрытие для нефтегазовой отрасли: как сравнить MODENGY с импортными аналогами
Выбрать твердосмазочное покрытие для нефтегазовой отрасли по одному показателю нельзя: для корректного сравнения нужны сопоставимые данные о подготовке поверхности, адгезии, трибологических свойствах и коррозионной стойкости. Испытание соляным туманом помогает выявить дефекты и оценить поведение покрытия в заданных условиях, но само по себе не подтверждает пригодность к работе в конкретном узле.
Статья полезна инженерам, техническим специалистам и закупщикам, которые оценивают замену импортного покрытия. Разберем, какие испытания запросить, почему нельзя напрямую сравнивать результаты, полученные разными методами, и что учитывать при обработке углеродистой и нержавеющей стали. Сопоставить конкретные марки по результатам тестов можно только при наличии их технических данных и протоколов.
Как сравнивать твердосмазочные покрытия для нефтегаза
Задача сравнения - не определить абстрактно «лучшее» покрытие, а проверить, подходит ли каждый материал для конкретного соединения и режима работы.
В нефтегазовом оборудовании учитывают статический контакт, вибрацию, фреттинг, монтажные нагрузки, контакт с морской атмосферой, конденсатом или технологическими средами. Для разных воздействий нужны разные методы испытаний и критерии оценки.
Сравнение имеет смысл, если образцы подготовлены одинаково. В протоколе должны быть указаны материал подложки, подготовка поверхности, толщина покрытия, условия нанесения и метод оценки результатов. Если один образец испытали на одной стали, а другой - на другой, вывод о преимуществах покрытий может оказаться некорректным. То же относится к результатам, полученным при разных режимах коррозионного теста.
| Что сравнивать | Что запросить |
|---|---|
| Коррозионную стойкость | Метод, режим, длительность и состояние образца после испытания |
| Антизадирные свойства | Результаты трибологических испытаний, соответствующих задаче |
| Адгезию | Метод оценки и состояние покрытия на подложке |
| Работу соединения | Данные о поведении при сборке и разборке |
| Совместимость | Подложку, подготовку поверхности и контактирующие среды |
Для замены импортного покрытия недостаточно общего заявления о стойкости или одного результата соляного испытания. Нужны сопоставимые протоколы по показателям, важным для узла: адгезии, трению, коррозии, химической стойкости и совместимости с подложкой. Если этих данных нет, корректный вывод - не ранжировать марки, а запросить испытания по согласованной программе.
Испытание соляным туманом: что показывает результат
ISO 9227:2017 описывает оборудование, реагенты и процедуру соляных испытаний.
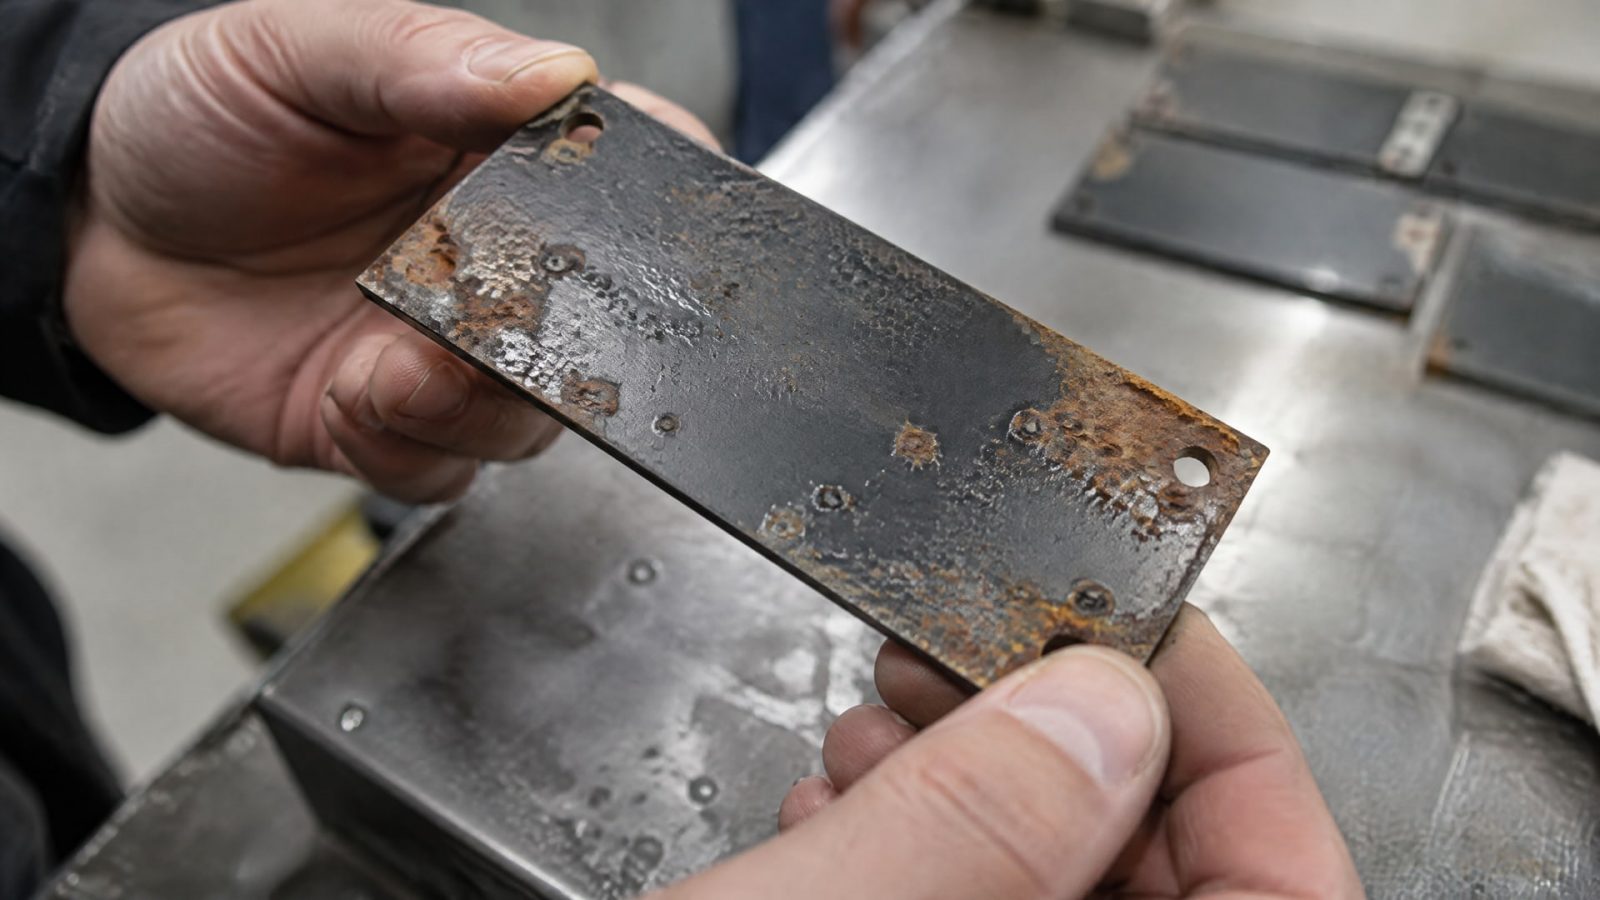
В стандарте предусмотрены три режима: NSS - нейтральный соляной туман, AASS - уксуснокислый и CASS - медно-ускоренный уксуснокислый. Для NSS в типовых условиях используют раствор с концентрацией 5% NaCl и температуру 35 °C. Эти параметры важны для описания испытания, но сами по себе не говорят, сколько времени покрытие прослужит в реальной эксплуатации.
Соляной туман применяют как ускоренный коррозионный тест для покрытий и поверхностных обработок. Он помогает выявлять поры, неплотности и другие дефекты. Для оценки также используют ASTM B117, а ASTM G85 описывает практики модифицированных соляных испытаний. Сопоставлять результаты по разным методам без учета условий нельзя.
Ни ISO 9227:2017, ни ASTM B117 не задают универсальное число часов, после которого покрытие автоматически считается прошедшим испытание. Порог приемки устанавливает спецификация на конкретное изделие или покрытие. Поэтому в протоколе важны не только длительность и режим, но и состояние образца до и после теста, а также принятый метод оценки дефектов.
Формулировка «выдерживает соляной туман» без этих сведений малоинформативна. Для сравнения запросите данные о режиме NSS, AASS или CASS, концентрации раствора, температуре, длительности и критериях оценки. Испытание соляным туманом оценивает коррозионное поведение в заданных условиях, но не заменяет ресурсные испытания узла.
Антизадирное покрытие для стали: испытания помимо коррозии
Коррозионная стойкость и сопротивление задиру - разные свойства.
Результат соляного испытания не подтверждает, что покрытие обеспечит нужное поведение при трении, вибрации или сборке резьбового соединения. Если задача связана с задиром, нужны отдельные трибологические испытания и критерии, соответствующие нагрузкам конкретного узла.
При выборе учитывают сценарий эксплуатации: статический контакт, частые циклы монтажа и демонтажа, вибрацию, риск фреттинга и возможное фрикционное выделение тепла. Состав требований зависит от конструкции и контактирующих материалов, поэтому универсальный набор показателей не заменяет техническое задание на соединение. Для сопоставления покрытий испытания проводят на одинаковых подложках и при одинаковой подготовке поверхности.
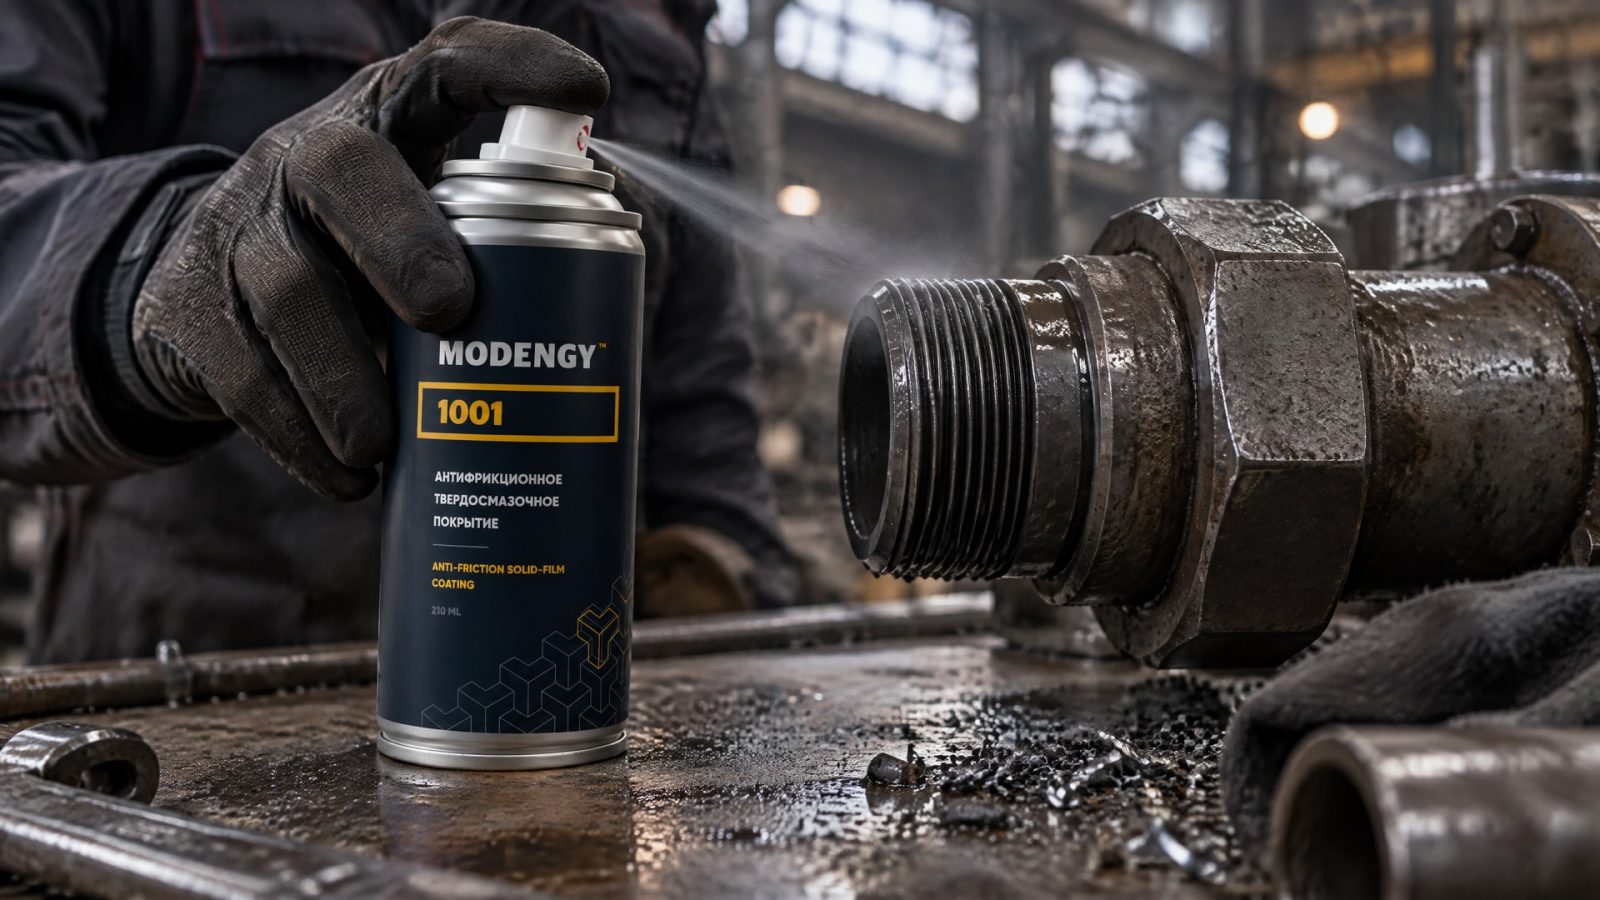
Если на узле возможны вымывание, фреттинг или затрудненный холодный пуск, сначала определяют, какие именно режимы требуется проверить. MODENGY 1001 - пример твердосмазочного покрытия на основе дисульфида молибдена и графита, используемого в нефтегазовой отрасли. Его свойства для конкретного применения следует оценивать по данным испытаний, выбранным под условия узла, а не переносить на него выводы только из солевого теста.
Для инженерного сравнения фиксируют методику, подложку и критерии приемки. Это позволяет отделить сведения о коррозионной стойкости от данных о трении и антизадирном поведении. Если производитель или поставщик не предоставляет сопоставимых результатов, свойства покрытий нельзя достоверно ранжировать.
Подготовка поверхности и фосфатирование нержавеющей стали
Подготовка поверхности влияет на адгезию и равномерность покрытия.
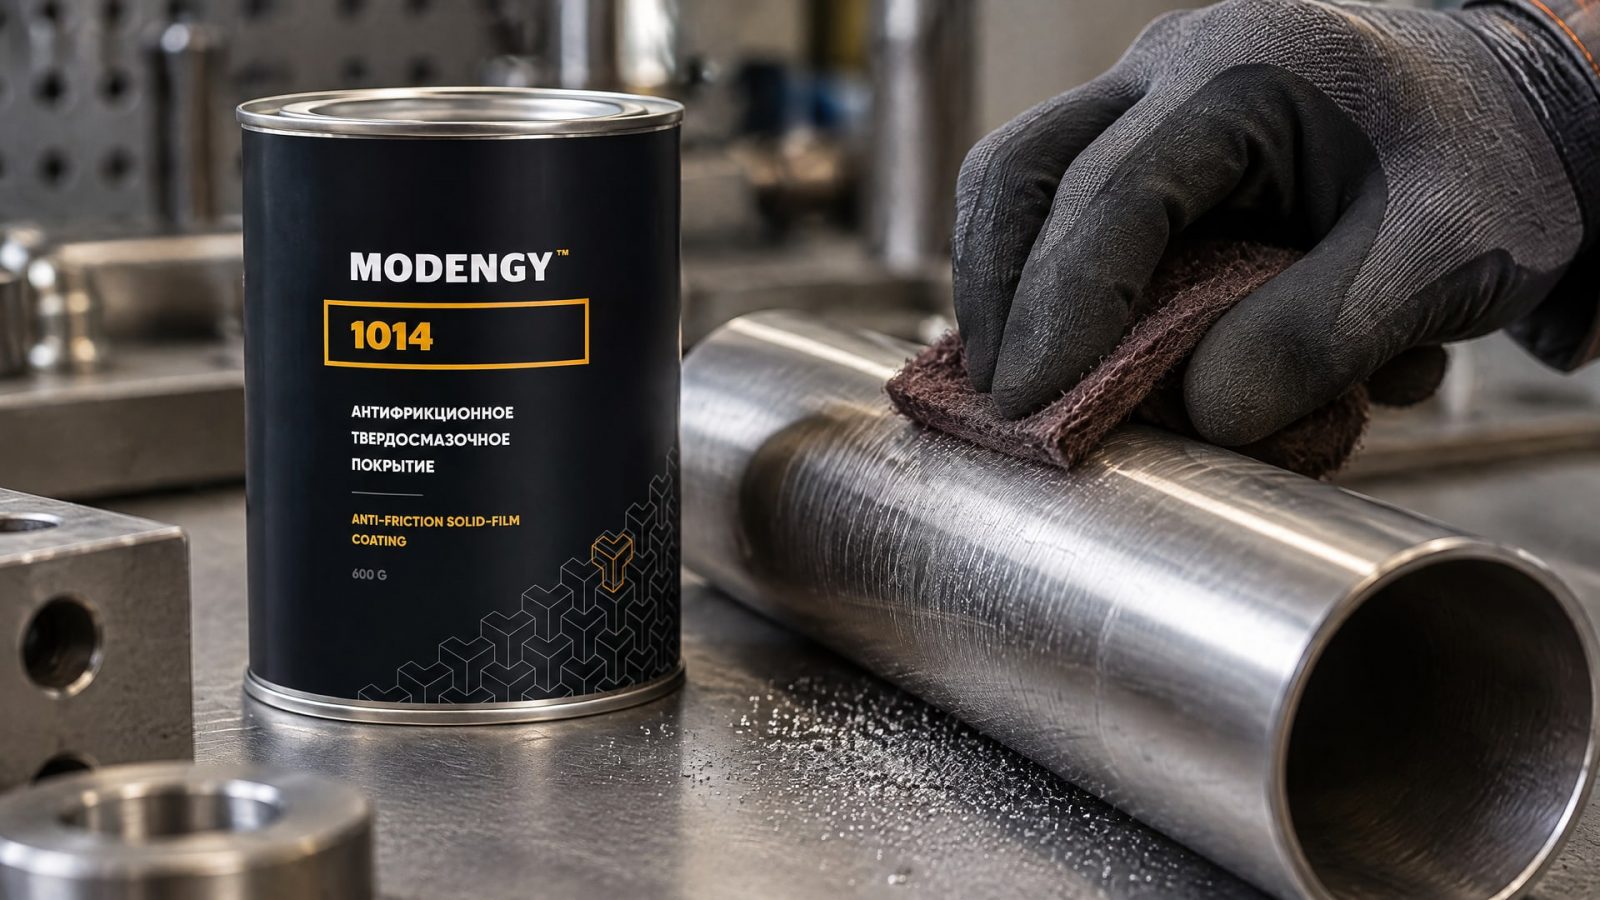
Если образцы перед испытанием обработаны по-разному, отличия в результате могут быть связаны не только с самим покрытием. Поэтому в протоколе сравнения фиксируют тип подложки и способ подготовки, а при повторных испытаниях сохраняют одинаковую процедуру.
Фосфатирование нержавеющей стали требует отдельного рассмотрения. Нержавеющая сталь обычно не фосфатируется эффективно из-за пассивной оксидной пленки хрома. Для нее чаще применяют химическое пассивирование. Решение нельзя автоматически переносить с углеродистой стали: подготовку и совместимость технологии оценивают с учетом конкретной подложки.
На этапе согласования испытаний стоит отдельно уточнить, как обрабатывали образцы и подходит ли этот способ для материала детали. Если нержавеющую сталь подготовили по технологии, рассчитанной на другой тип стали, результат может не отражать условия производства. Проверка поверхности до нанесения и после испытания помогает корректно интерпретировать дефекты и отслоения.
В агрессивных средах важно отдельно проверить химическую стойкость покрытия и совместимость с материалом узла. MODENGY 1014 - твердосмазочное покрытие на основе ПТФЭ и дисульфида молибдена, применимое в агрессивных средах нефтегазовой отрасли. Выбор для конкретного оборудования требует проверки по условиям контакта и сопоставимых данных, а не только по описанию состава.
Замена импортного покрытия: какие данные запросить
Замена импортного покрытия требует не совпадения названий или общего назначения, а подтвержденной сопоставимости по существенным для узла показателям.
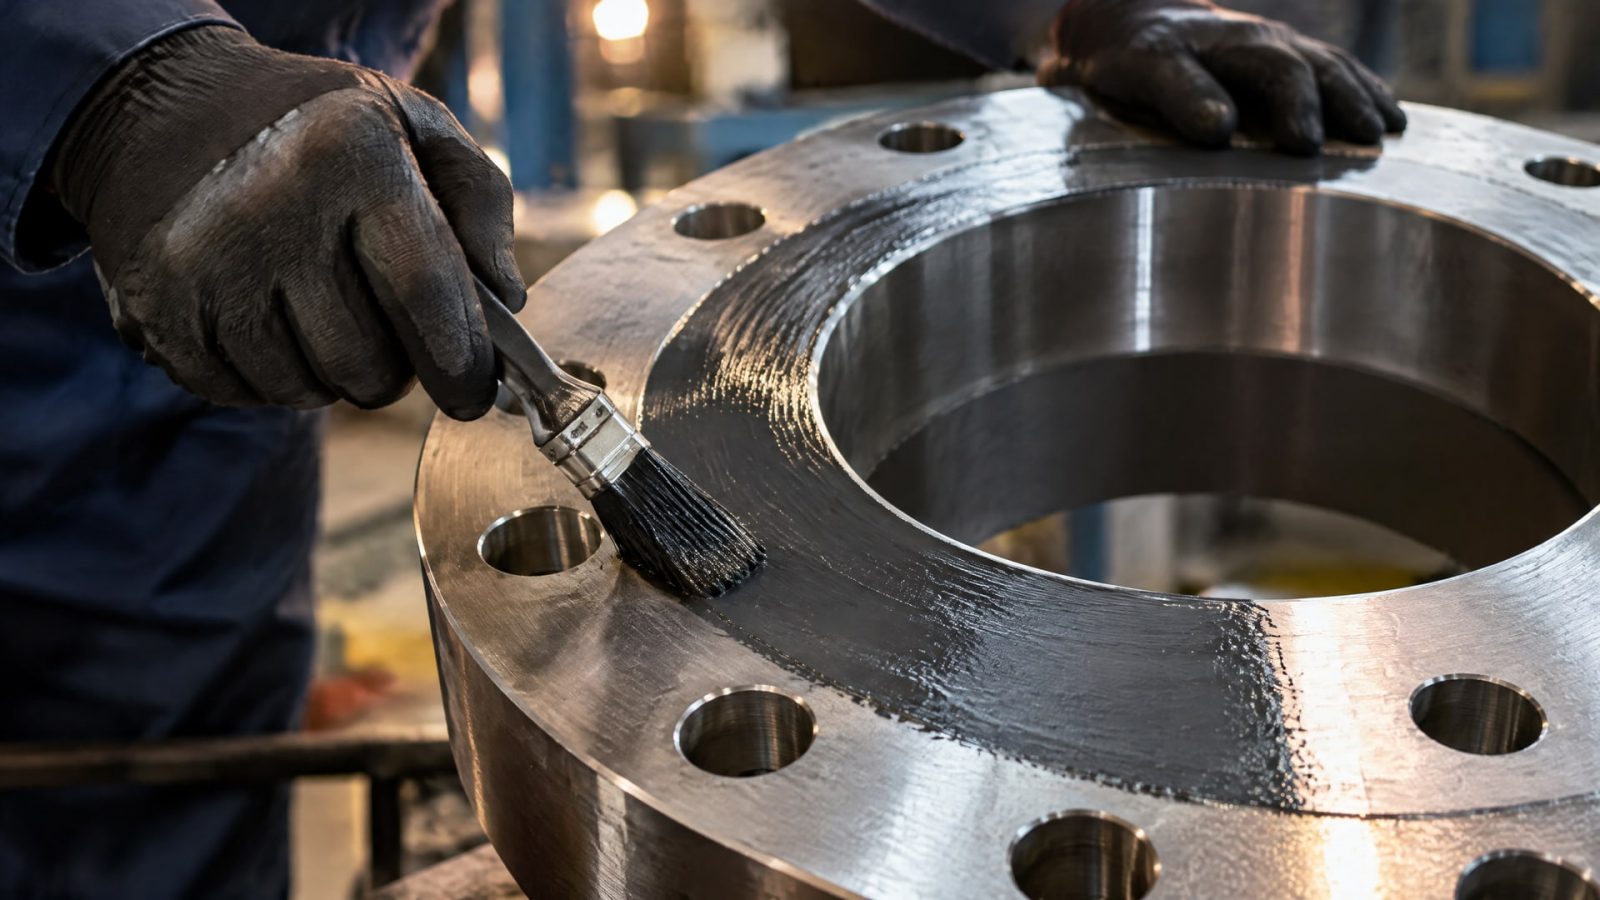
Перед оценкой сформулируйте условия эксплуатации и критерии приемки: какие нагрузки действуют, с какими средами контактирует покрытие, какие свойства влияют на сборку и ресурс соединения.
У поставщика стоит запросить технические данные и протоколы испытаний. Для коррозионной оценки в документах должны быть указаны примененный стандарт, режим соляного тумана, продолжительность теста и способ оценки образцов. Для антизадирной задачи нужны отдельные трибологические данные. Также следует проверить адгезию, совместимость с подложкой и результаты испытаний на сборку и разборку, если это важно для узла.
| Этап проверки | Что зафиксировать |
|---|---|
| Описание узла | Материал детали, тип контакта и условия эксплуатации |
| Подготовка образцов | Подложку, способ обработки и одинаковость процедуры |
| Коррозионное испытание | Стандарт, режим, длительность и критерии оценки |
| Проверка трения | Метод и показатели, относящиеся к задаче |
| Приемка | Требования спецификации на изделие или покрытие |
Сравнение по числу часов в соляном тумане без одинаковых условий не дает надежного инженерного вывода. Один и тот же результат может иметь разный смысл при разных подложках, подготовке и критериях оценки. Если сопоставимых протоколов нет, сначала согласуйте программу испытаний, а затем принимайте решение о замене.
Часто задаваемые вопросы
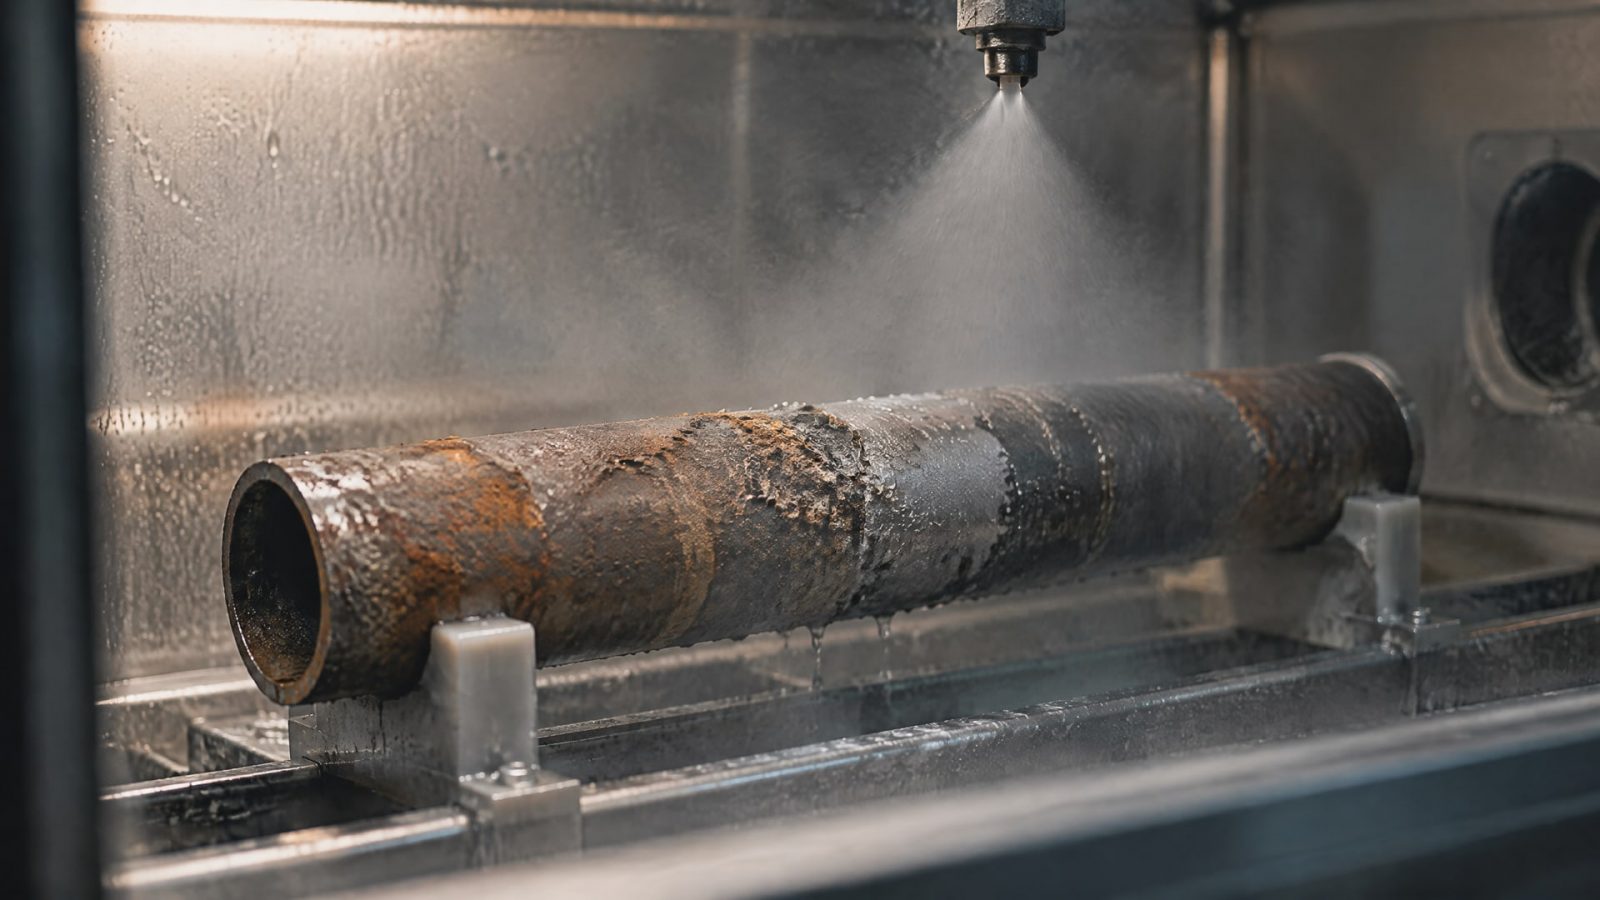
Что показывает испытание соляным туманом?
Оно помогает оценить коррозионное поведение покрытия в заданных условиях и выявить дефекты, включая поры и неплотности. Результат не равен прогнозу срока службы в нефтегазовом оборудовании: тест не охватывает все нагрузки, вибрацию, монтажные воздействия и контакт с технологическими средами.
Как сравнить покрытия по ISO 9227 и ASTM B117?
Сначала проверьте, совпадают ли подложка, подготовка поверхности, толщина покрытия и условия испытания. Уточните режим соляного тумана, длительность и критерии оценки. ISO 9227 и ASTM B117 описывают методики, а требования к прохождению теста задает спецификация на конкретное изделие или покрытие.
Подходит ли фосфатирование нержавеющей стали?
Обычно нержавеющая сталь фосфатируется неэффективно из-за пассивной оксидной пленки хрома. Для нее чаще рассматривают химическое пассивирование. Способ подготовки нужно согласовать с типом стали и покрытием, а результат проверять на образцах, изготовленных по той же процедуре, что и детали.
Можно ли выбрать антизадирное покрытие только по результату соляного теста?
Нет. Соляное испытание характеризует коррозионное поведение в заданных условиях, но не подтверждает антизадирные свойства. Для оценки трения и риска задира нужны отдельные трибологические испытания с методикой и критериями, соответствующими нагрузкам и конструкции конкретного соединения.
Заключение
Твердосмазочное покрытие для нефтегазовой отрасли сравнивают по комплексу показателей, а не по одному числу часов в соляном тумане. Для обоснованного выбора нужны одинаковые условия испытаний, корректная подготовка поверхности и отдельные данные по коррозионной стойкости, адгезии и трибологическим свойствам. Фосфатирование нержавеющей стали нельзя принимать как универсальный этап подготовки.
Следующий шаг для инженера или закупщика - описать условия работы узла, согласовать критерии приемки и запросить сопоставимые протоколы по выбранным методам. Если готовых данных недостаточно, сначала проведите испытания на одинаковых образцах, а затем принимайте решение о замене импортного покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий в скважине нельзя достоверно определить по числу часов в камере соляного тумана.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать коррозии и повреждений.
Узнайте, как правильно выполнить обслуживание автомобильной лебедки, смазать ее детали и защитить от ржавчины, чтобы продлить срок службы.