
Защита продукта смазка: как смазать упаковочное оборудование без риска загрязнения
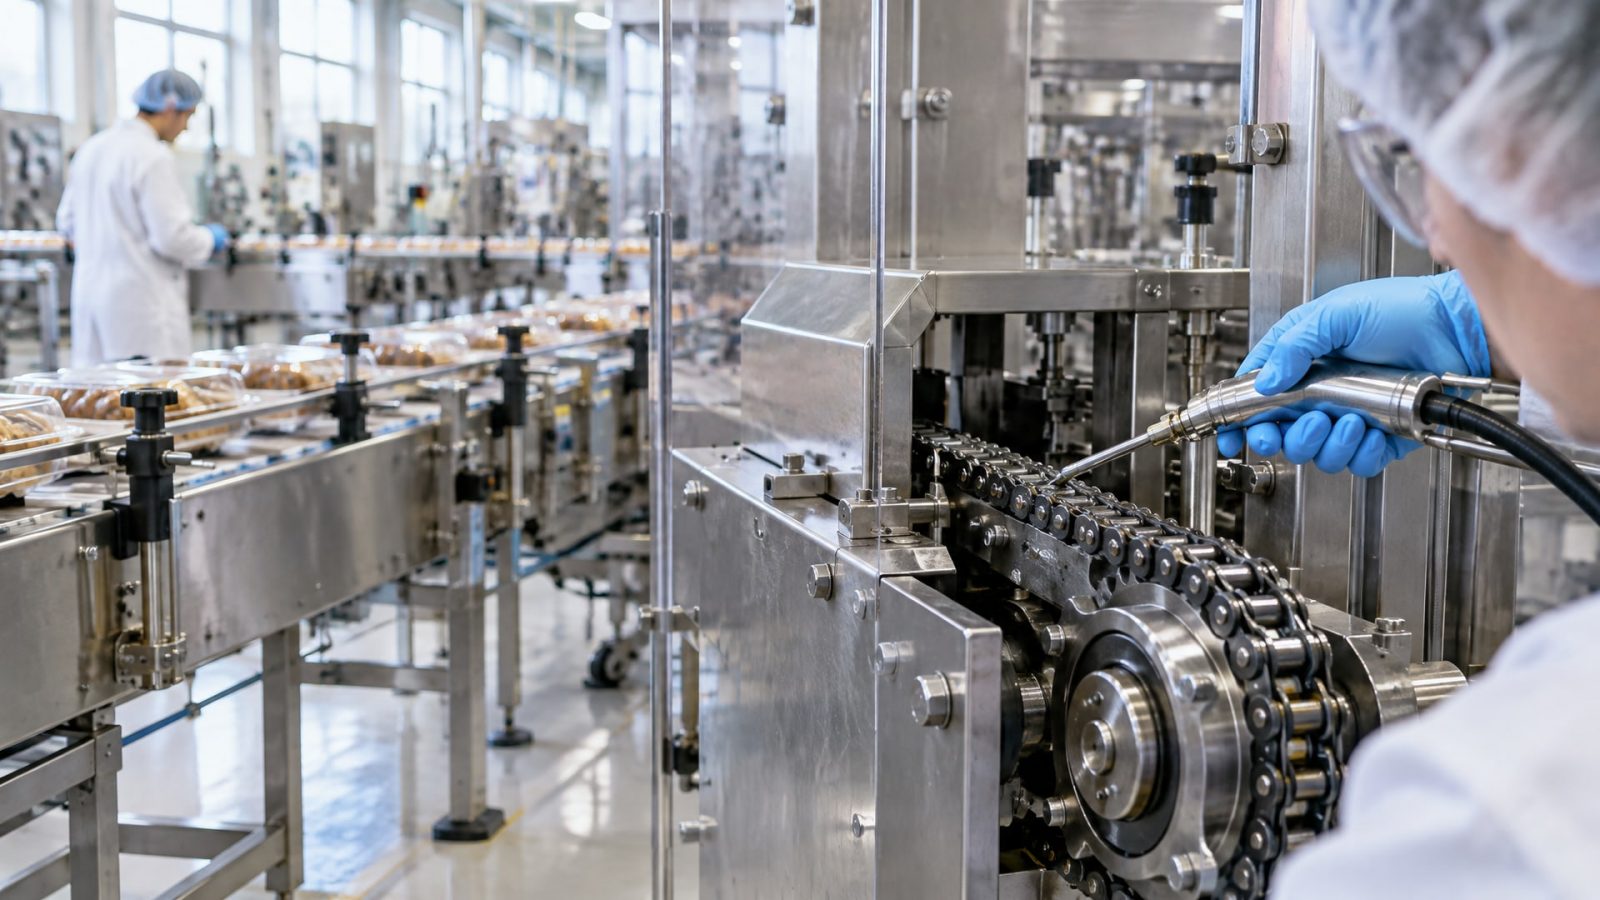
Попадание смазки в готовый продукт на фасовочной линии - не просто брак, а нарушение гигиены и причина отзыва партии. Упаковочное оборудование работает в условиях, когда риск контакта смазки с пищей реален: конвейеры, направляющие, редукторы и этикетировочные узлы находятся в непосредственной близости к продукту и упаковке. Стандартная индустриальная смазка здесь не подходит - нужна специальная формула, которая соответствует допуску NSF H1 и стандарту ISO 21469, обеспечивая гигиеничность при полном сохранении функциональности узлов.
Эта статья объясняет, какие смазки выбирать для разных участков упаковочной линии, как читать сертификаты, и какие ошибки допускают технические специалисты и снабженцы при закупке смазочных материалов для пищевого производства.
Почему NSF H1 - это не просто маркетинг, а конкретное требование
На упаковочных линиях допуск NSF H1 играет роль не столько гарантии съедобности смазки, сколько документированного подтверждения того, что все компоненты состава одобрены регламентом 21 CFR 178.3750 - нормативом США и большинства стран ЕС для контакта с пищей.
H1 означает возможность случайного (непредвиденного) попадания смазки на продукт или первичную упаковку в количестве не более 10 ppm.
На практике это разделение критично. Например, редуктор на конвейере расположен рядом с движущейся пленкой упаковки - смазка на редукторе может брызнуть. Направляющие приводной каретки весовой системы находятся над лотком с продуктом. Узлы этикетировочной машины расположены в зоне обработки упаковки. Во всех этих случаях риск загрязнения - не гипотетический. Поэтому эксперты рекомендуют для приводов, этикетировочных узлов, весовых систем и маркировочного оборудования выбирать именно H1.
Отличие H1 от H2: в чем главное различие
H2 предназначена для мест, полностью отделенных от продукта и упаковки: стяжные болты редуктора на полу, петли дверей, шарниры кожуха. H1 используют там, где контакт хоть и случаен, но возможен. Если вы применяете H2 на направляющей конвейера, то попадание H2-смазки на продукт нарушает правила ХАССП и создает документальный дефект. И наоборот: H1 можно безопасно использовать везде, куда вы бы применили H2, но это экономически неэффективно.
Как читать сертификат и паспорт смазки: на что обращать внимание
Заказчик часто видит на таре или в каталоге только слова «пищевая смазка».
Этого недостаточно. Внимание должно быть сосредоточено на четырех документах: регистрация NSF, соответствие ISO 21469, ссылка на 21 CFR 178.3750 и технический паспорт (TDS).
NSF-регистрация - это не самопровозглашенная маркировка, а официальное свидетельство, выданное лабораторией NSF International. Номер реестра можно проверить на сайте NSF. Если смазка якобы H1, но регистрации нет - это риск и потенциальный штраф при аудите.
ISO 21469 - международный стандарт, который охватывает не только химический состав, но и гигиену производства самой смазки, упаковку, хранение и условия применения. Это означает, что производитель документировал весь цикл так, чтобы исключить микробиологическое и химическое загрязнение. Наличие сертификата ISO 21469 существенно снижает риск поступления в производство поддельной или некачественной смазки.
21 CFR 178.3750 - номер раздела американского свода правил, где перечислены допущенные ингредиенты для смазок, входящих в контакт с пищей. В паспорте смазки должна быть ссылка на этот норматив и подтверждение того, что все компоненты включены в список. Это не маркировка, а реальная химическая гарантия.
Технический паспорт (TDS) должен содержать: - класс вязкости по ISO 3448 (например, ISO VG 32) - консистенцию по NLGI (например, NLGI 2) - пенетрацию по DIN ISO 2137 (для пластичных смазок) - температуру каплепадения (ориентир не ниже 240 °C) - показатели водостойкости по DIN 51807-1 и коррозионной защиты по DIN 51802 - ясное указание допуска NSF H1
Если какой-то из этих пунктов отсутствует - требуйте от поставщика полный паспорт перед закупкой.
Выбор смазки по узлам упаковочной линии
Упаковочное оборудование - это совокупность узлов с разными условиями работы.
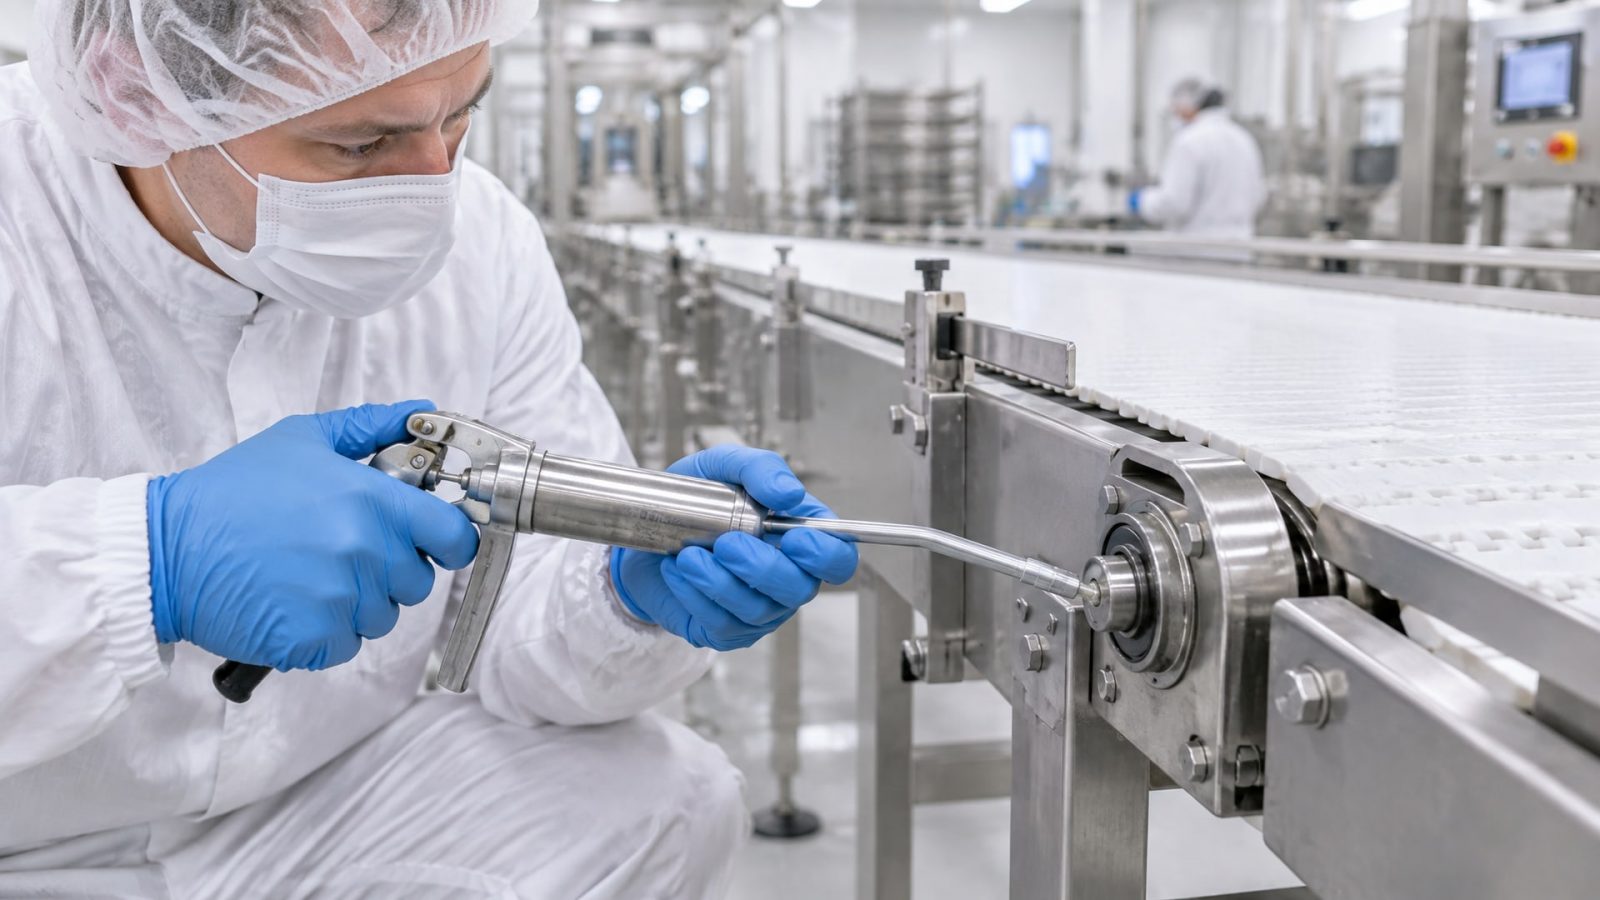
Универсальный выбор одной смазки возможен, но не всегда оптимален. Эксперты рекомендуют дифференцировать подход.
Для подшипников, каток конвейера и направляющих
Эти узлы работают с постоянной нагрузкой и температурой около 40–60 °C. Рекомендуемая консистенция - NLGI 1–2, пенетрация 150–300 по DIN ISO 2137. Смазка должна быть механически стабильна: при дозированном нанесении тонкой пленкой на направляющую каретки она должна оставаться на месте, не течь в продукт и не высыхать в течение 1–2 месяцев работы. Для влажных участков (упаковка молока, соков) критична водостойкость по DIN 51807-1 - до 3 часов контакта с водой без расслоения.
Для редукторов и приводных узлов
Редукторы на фасовочной линии работают при повышенной температуре и нагрузке. Здесь часто используют масла или более жидкие смазки (ISO VG 32–100). Если редуктор находится в зоне, где есть риск брызг на упаковку, то масло должно быть NSF H1 с температурой вспышки минимум 200 °C и стабильностью окисления.
Для уплотнений и пластиковых деталей
На этикетировочных и маркировочных узлах часто используются пластиковые направляющие, фрикционные ролики и резиновые уплотнения. Стандартная минеральная смазка здесь может вызвать набухание резины или помутнение пластика. Для таких узлов рекомендуют смазки на синтетической или силиконовой основе с допуском H1. Они обладают химической совместимостью с полимерными материалами и не вызывают деградации.
Как минимизировать риск попадания смазки в продукт
Даже правильно выбранная H1-смазка при неправильном нанесении может стать проблемой.
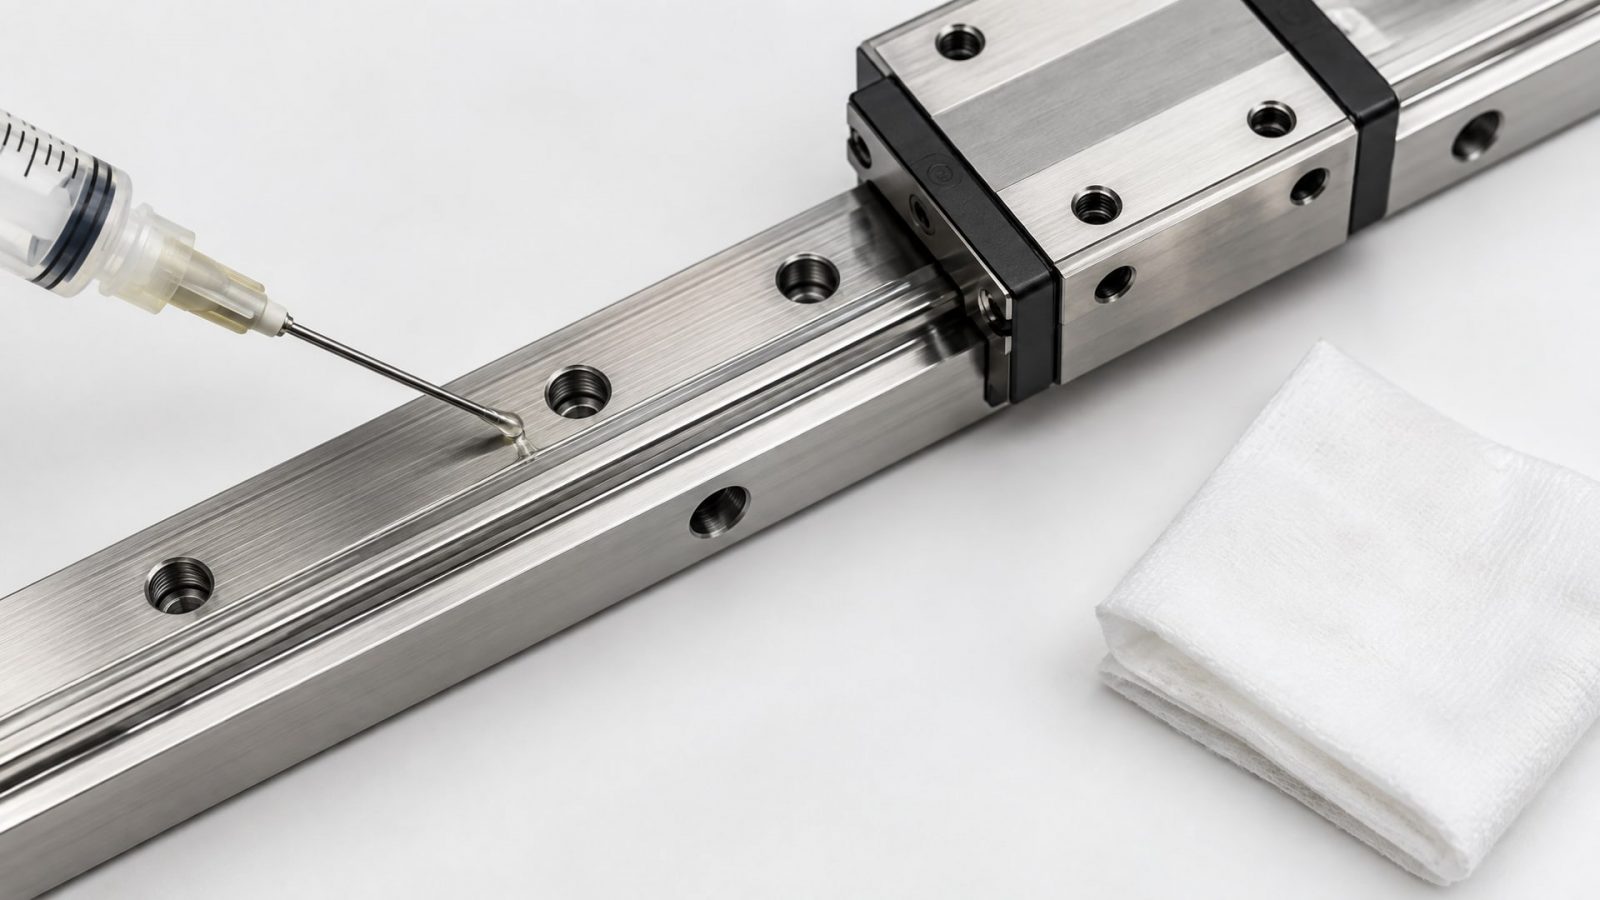
Практические меры снижения риска включают несколько шагов.
Контролируемая дозировка. Смазку наносят тонкой пленкой, а не «щедрым слоем». Для направляющих используют шприцы-дозаторы или автоматические системы смазки, которые подают строго отмеренный объем. Излишки убирают после сборки узла мягкой тряпкой, но не протирают до полного стирания смазки - это нарушит функцию.
Барьерные конструкции. Если редуктор или подшипник расположен непосредственно над зоной с продуктом, применяют кожухи, перегородки или направляющие желоба, которые перенаправляют возможные брызги в сторону от упаковки.
Регулярная визуальная проверка. Один раз в неделю - смотреть на узлы, где применена смазка, проверять наличие потеков, вытекания масла, прилипания пыли. Если заметны признаки избытка или вытекания - отрегулировать дозировку или заменить уплотнение.
Сведение контакта к минимуму. На некоторых участках можно перейти на сухую смазку (например, на основе нанесенных покрытий) или на полусухие составы с очень низкой миграцией, которые практически не протекают.
Проверка совместимости смазки с узлом. Перед закупкой большого объема смазки проводят пилотное испытание на конкретном оборудовании: наносят смазку, включают линию на 4–8 часов, визуально проверяют отсутствие протечек и попадания на первичную упаковку, проверяют работоспособность узла (отсутствие заедания, перегрева).
Стандарты и нормативы: что нужно знать технспециалисту
При закупке смазки для упаковочного оборудования в паспорте встречаются несколько стандартов.
Понимание их смысла помогает отличить по-настоящему подходящую смазку от подделки или несовместимого заменителя.
ISO 3448 - классификация вязкости масел. Например, ISO VG 32 означает, что вязкость находится в диапазоне 28,8–35,2 сантистоков при 40 °C. Для упаковочного оборудования используют обычно ISO VG 2–100.
ISO 6743-9 - классификация по типам смазочных материалов. Под каждый тип указаны рекомендуемые области применения. Пластичные смазки на минеральной основе с литиевым загустителем обозначаются как K2 и используются наиболее широко.
NLGI - классификация консистенции пластичной смазки по шкале от 000 (жидкая) до 6 (очень твердая). Для упаковочного оборудования типична NLGI 1–2: NLGI 2 - обычная консистенция для подшипников, NLGI 1 - более жидкая, для направляющих при высоких скоростях.
DIN ISO 2137 - метод измерения пенетрации пластичной смазки. Пенетрация 150–200 означает мягкую смазку, 250–300 - более жидкую. Этот показатель важен при выборе смазки для конкретного узла.
DIN 51807-1 - тест водостойкости. Смазка выдерживается в контакте с водой в течение указанного времени (обычно 3 часа), после чего проверяется, насколько она сохранила структуру и не расслоилась. Для упаковочного оборудования, работающего во влажной среде, это критичный показатель.
DIN 51802 (EMCOR) - тест коррозионной защиты. Показатель 0–1a означает отличную защиту металлических деталей от ржавчины. Важен при работе в агрессивной среде: при мойке оборудования щелочными или кислотными растворами.
Все эти стандарты должны быть указаны в техническом паспорте. Если производитель смазки указывает только NLGI и вязкость, а остальные показатели скрыты под фразой «уточняйте у производителя» - это повод усомниться.
Типичные ошибки при выборе смазки для упаковочного оборудования
Ошибка 1: принять маркировку «пищевая» за гарантию безопасности.
На рынке встречаются смазки, помеченные как «пищевые» без реальной регистрации NSF. Закупщик видит слово на этикетке и заказывает. На аудите фирма Sertifika или независимый аудитор требует копию свидетельства NSF, и ее нет. Результат: замечание, требование перезакупки, потенциальная остановка линии. Проверяйте реестр NSF перед первым заказом.
Ошибка 2: применить H2 на узле с риском контакта. H2 стоит дешевле, и временами закупщик пытается сэкономить, заказав H2 вместо H1 для направляющей конвейера или редуктора. При аудите это выявляется как нарушение. ХАССП требует явно H1 для этих узлов.
Ошибка 3: закупить универсальную смазку без проверки совместимости с материалами. Минеральная смазка может вызвать набухание резиновых уплотнений на этикетировочном узле. Синтетическая смазка может быть несовместима с конкретным типом пластика на направляющей. Результат: отказ узла через неделю использования. Перед закупкой большого объема - проведите пилотный тест на 1–2 узла.
Ошибка 4: полностью отказаться от смазки в пользу «сухого» режима. Без смазки подшипники конвейера прогреваются, ускоряется износ, возрастает риск заклинивания. Вместо экономии получается дорогостоящий ремонт и простой производства. Смазка - необходимость, вопрос только в выборе правильной.
Ошибка 5: применить одинаковую смазку везде без дифференциации. Одна и та же NLGI 2 может быть идеальна для подшипника, но плохо работать на высокоскоростной направляющей, где нужна NLGI 1. Для уплотнений из специального пластика нужна совместимая синтетика. Для редуктора с нагревом - масло с высокой температурой вспышки. Правильный подбор требует понимания условий каждого узла.
Ошибка 6: не проверить паспорт перед повторной закупкой. Поставщик иногда меняет производителя смазки (из-за прекращения выпуска или поиска экономии), но не информирует об этом. Паспорт может отличаться: другой загуститель, другие присадки, другие показатели водостойкости. Результат: неожиданные отказы на линии. Всегда проверяйте актуальный паспорт.
Когда выбирать универсальную H1 для упаковочного оборудования
Большинство фасовочных линий среднего размера успешно работают на одной многоцелевой пластичной смазке NSF H1 консистенции NLGI 2.
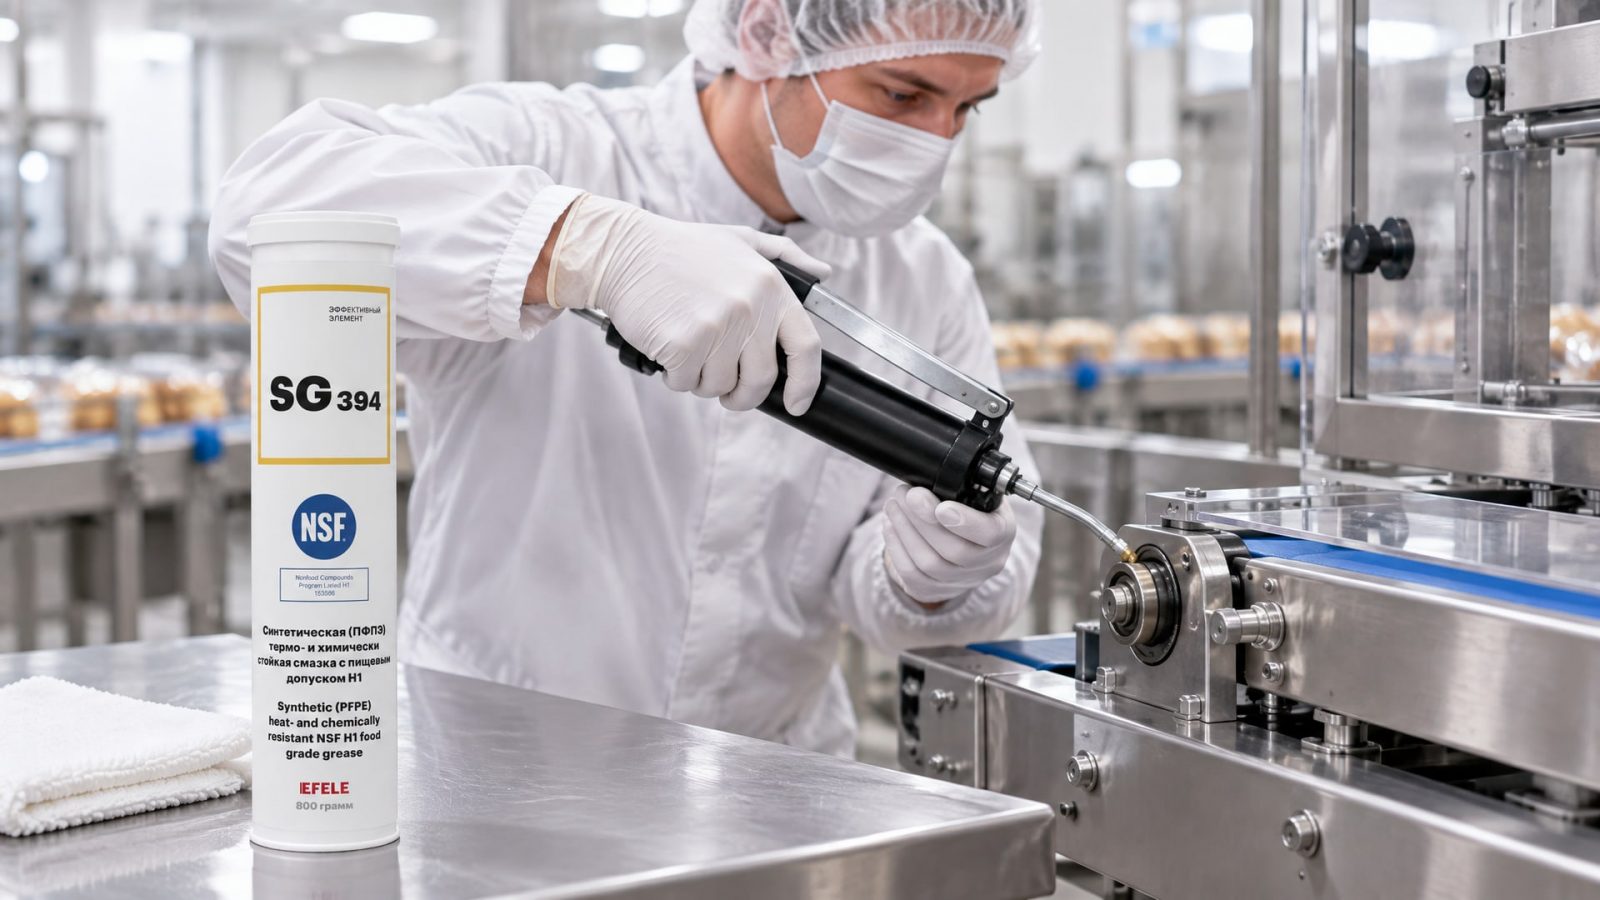
Это не значит, что это оптимально везде, но на практике применяется именно так. Универсальная смазка экономит время на обслуживание, упрощает учет и контроль, снижает риск ошибки при подаче неправильной смазки. Когда выбирать именно такой подход:
На линиях, где все узлы работают при температуре 30–60 °C
На упаковке твердых и гранулированных продуктов (сахар, соль, крупа), где влажность низкая
На оборудовании, где нет специальных требований к химической совместимости (нет пластиковых направляющих, которые чувствительны к определенным маслам)
При малом бюджете на обслуживание и необходимости минимизировать номенклатуру смазочных материалов
В этих случаях рекомендуется выбрать одну проверенную многоцелевую смазку NSF H1 NLGI 2 с хорошей репутацией и регулярно работать с ней. На практике такой подход показывает стабильные результаты и не требует специальных знаний при переподготовке операторов.
Для запаечного и упаковочного оборудования, где требуется термо- и химстойкость, а также гарантированный пищевой допуск NSF H1, многие цеха берут EFELE SG-394. Это универсальная пластичная смазка на минеральной основе с литиевым загустителем, температурой каплепадения 240 °C и полным набором свидетельств: регистрация NSF H1, соответствие ISO 21469, ссылка на 21 CFR 178.3750. На линиях фасовки берут ее для направляющих, конвейерных роликов и редукторов среднего размера. Дозировка - стандартная, вязкость ISO VG 32 комфортна для большинства узлов. Закупщики возвращаются к ней второй год подряд именно потому, что она покрывает 80% задач упаковочной линии без дополнительных переключений между смазками.
Гигиенические требования и документация
На современном пищевом производстве гигиена смазки - это не дополнение к основному производственному контролю, а часть системы ХАССП (анализ опасностей и критические точки управления).
Стандарт ISO 21469 описывает это комплексно: это не только состав смазки, но и условия ее производства, упаковки, хранения, транспортировки и применения.
Производитель смазки, получивший сертификат ISO 21469, документирует, что: - все сырьевые компоненты отслеживаются и проверяются - производство проходит в условиях, исключающих загрязнение - упаковка выполнена материалами, не влияющими на качество - хранение и логистика соответствуют стандартам - смазка поступает в производство с полным набором анализов
При внешнем аудите проверяющий запрашивает копию сертификата ISO 21469 и обновленные протоколы анализов (обычно раз в год или раз в два года). Если этого нет - это критическое замечание. Поэтому при закупке смазки требуйте, чтобы поставщик предоставил копию сертификата ISO 21469 и периодически обновлял ее.
Кроме того, на производстве ведется журнал использования смазок: какая смазка, на какой узел, дата, количество. Это позволяет в случае обнаружения загрязнения быстро найти источник и отозвать партию.
Частые вопросы и ответы
Чем отличается NSF H1 от обычной пищевой смазки?
NSF H1 - это официально зарегистрированный допуск для случайного контакта с пищей. Обычная смазка, помеченная как «пищевая», может быть производителем просто без проверки. NSF H1 требует регистрации в реестре NSF International, подтверждения всех компонентов по 21 CFR 178.3750, соответствия ISO 21469 и ежегодных анализов. Это документированная гарантия, а не маркетинговое обещание.
Можно ли применять H1-смазку на узлах, где контакт с пищей исключен?
Да, можно. H1-смазка безопаснее, чем H2, и ее применение везде - консервативный и безопасный подход. Минус: она стоит дороже. На практике экономят, применяя H2 только там, где это действительно безопасно (стяжные болты редуктора на полу, петли кожуха, шарниры дверей). Для узлов, где контакт возможен - только H1.
Как проверить, что поставщик не подделал смазку?
Проверьте номер регистрации NSF в официальном реестре на сайте NSF International. Затребуйте копию сертификата ISO 21469 с датой и печатью аккредитованной лаборатории. Запросите протокол анализов (пенетрацию, температуру каплепадения, результаты теста EMCOR) с датой, подписью и печатью аккредитованной лаборатории. Если все есть и совпадает с заявленными характеристиками в паспорте - смазка подлинная.
Смазка вытекает из подшипника на конвейер. Что делать?
Это признак избыточной дозировки или неправильного выбора консистенции. Первый шаг: уменьшить количество смазки при следующем нанесении. Второй: проверить консистенцию в паспорте - если это NLGI 2, то на высокоскоростных узлах нужна NLGI 1. Третий: проверить герметичность уплотнения подшипника - если оно повреждено, смазка будет протекать при любой дозировке. Четвертый: заменить подшипник, если он изношен.
Нужна ли специальная смазка для пластиковых направляющих?
Да, часто нужна. Минеральные смазки могут вызвать набухание или размягчение некоторых типов пластика. Для пластиковых направляющих рекомендуют синтетические или силиконовые смазки с пищевым допуском NSF H1, которые химически совместимы с полимерами. При выборе проверьте в паспорте указание на совместимость с эластомерами и пластиками.
Заключение
Смазка упаковочного оборудования - это не просто техническое обслуживание, а ключевой элемент системы контроля пищевой безопасности. Выбор правильной смазки начинается с понимания различия между NSF H1 и другими категориями: H1 означает официальный допуск для случайного контакта, подтвернутый регистрацией, соответствием ISO 21469 и гарантией состава по 21 CFR 178.3750. Это не маркировка, а документированная гарантия.
Практический алгоритм действий прост: определите, какие узлы на вашей упаковочной линии имеют риск контакта со продуктом или упаковкой (направляющие, конвейерные ролики, редукторы рядом с продуктом); для этих узлов закупите многоцелевую пластичную смазку NSF H1 NLGI 1–2 с температурой каплепадения не ниже 240 °C; проверьте регистрацию NSF, наличие сертификата ISO 21469 и протоколов анализов; проведите пилотный тест на одном узле перед массовой закупкой; ведите журнал использования и проверяйте актуальность паспортов при повторных заказах. Этот подход исключит риск попадания смазки в продукт и обеспечит успех при внешних аудитах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя проверенные методы для безопасной разборки и очистки деталей.
Узнайте, чем смазать секатор, чтобы он служил долго, не ржавел и сохранял свою функциональность на годы.
Узнайте, как контроль СОЖ поможет сократить расходы и продлить срок службы водосмешиваемых жидкостей на производстве.