
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
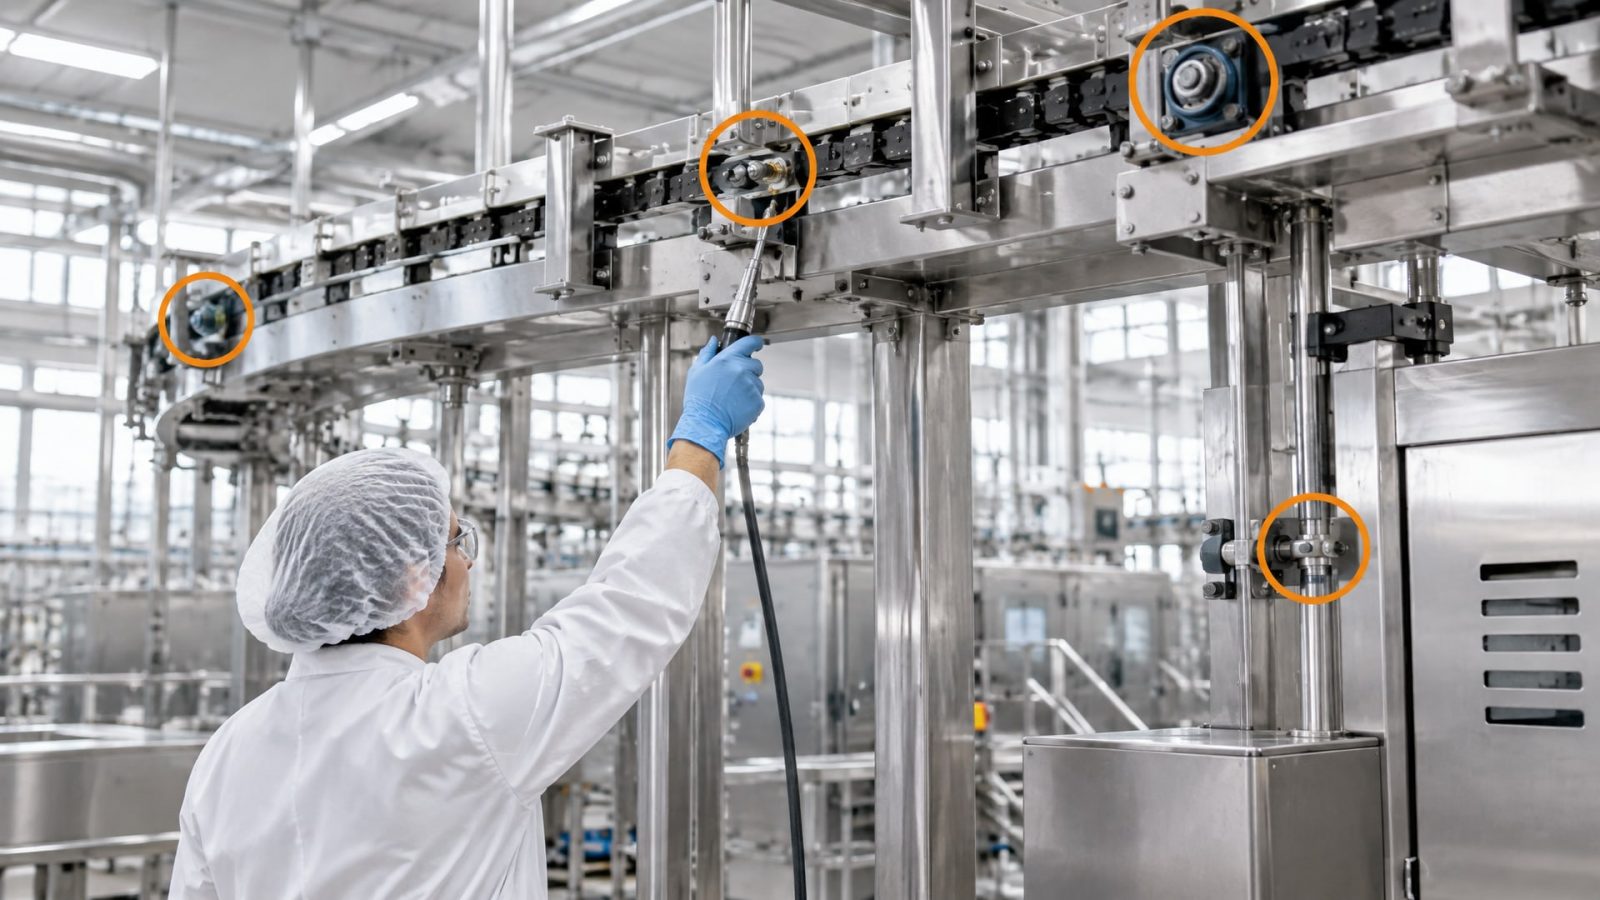
Пищевое производство предъявляет особые требования к смазочным материалам. Оборудование на линиях фасовки, в зонах обработки и упаковки работает в условиях частой санитарной обработки, интенсивной мойки и контакта с дезинфицирующими растворами. При этом смазка должна быть безопасна при случайном контакте с продуктом - именно на это указывает допуск NSF H1. Однако инженеры часто ошибаются, выбирая смазку только по маркировке H1, игнорируя ее реальную стойкость к воде и химии. В этой статье разберемся, как отличить食品-безопасную смазку от смазки, которая действительно выдержит постоянную мойку, и на какие параметры смотреть при подборе для CIP-систем и HACCP-программ.
Целевая аудитория статьи - технические специалисты, закупщики и инженеры пищевых предприятий, которые отвечают за надежность оборудования и соответствие санитарным требованиям.
Что означает допуск NSF H1 и почему его недостаточно для постоянной мойки
NSF H1 - это регуляторное подтверждение, которое разрешает использовать смазку в зонах с потенциальным, но неумышленным контактом с пищей.
По материалам NSF, предельный уровень попадания такой смазки в продукт составляет до 10 ppm. Однако нужно понимать ключевое отличие: H1 - это сертификация по пищевой безопасности, а не по функциональным свойствам.
Допуск H1 не означает, что смазка водостойкая или устойчива к интенсивной мойке. Смазка может быть полностью безопасна при случайном контакте с продуктом, но при этом быстро вымываться из узла при воздействии горячей воды и моющих средств. Это часто приводит к высыханию подшипников, повышению температуры, фреттингу и преждевременному выходу оборудования из строя.
Для оборудования с постоянной мойкой нужна отдельная проверка водостойкости. Стандартный тест - ASTM D1264 (water washout), который показывает, сколько смазки теряется под действием горячей воды. Для условий интенсивной санитарной обработки считается приемлемым результат не более 2,0% потери массы после 1 часа при температуре 79°C. Это критичный параметр, который часто пропускают при беглом выборе.
Различие между H1 и H2: выбор по зоне риска
На пищевых производствах иногда встречается путаница между допусками H1 и H2.
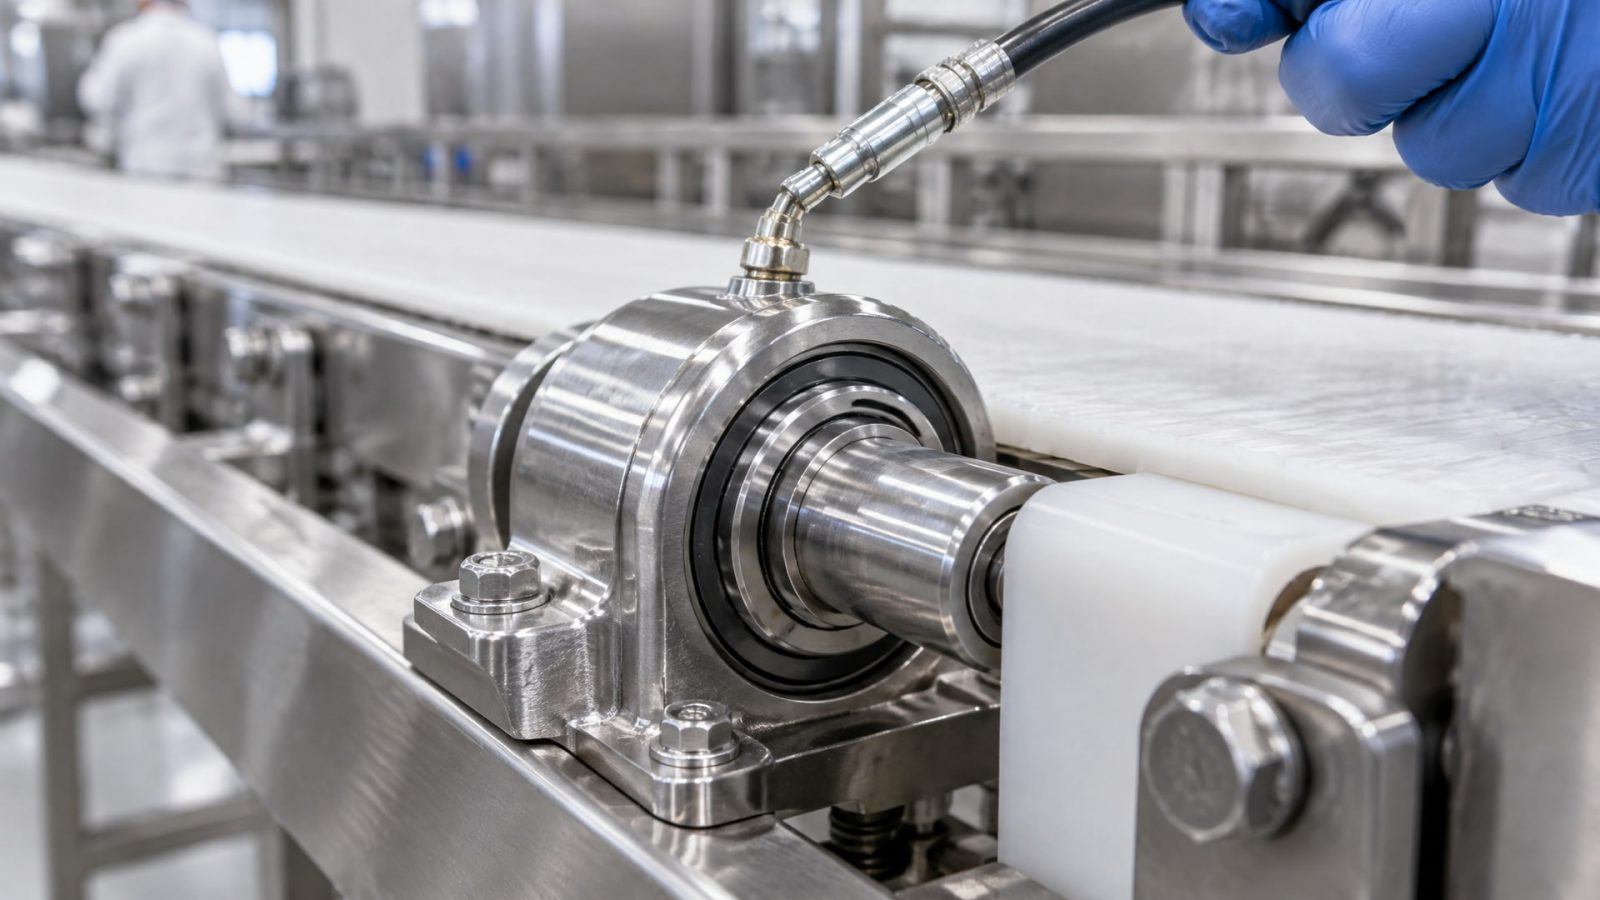
NSF определяет их четко: H1 применяется в зонах, где возможен случайный контакт с продуктом (подшипники конвейеров над лентой, узлы смесителей, редукторы), а H2 - в зонах без риска контакта (направляющие столов, механизмы механизмов вдали от продукта, тросовые системы подъема).
Выбор между ними зависит от конкретного узла и его расположения на линии. Если узел находится над продуктом или в зоне его обработки, выбирайте только H1. Если узел защищен конструктивно и физически отделен от пищевого потока, допустима H2 - она часто имеет лучше показатели по водостойкости и стоимости.
Однако для оборудования с постоянной мойкой (CIP-системы, высокочастотные санитарные обработки) даже H2-смазки нужно проверять на washout и совместимость с режимом и химией мойки. Конструктивная защита узла - герметичные уплотнения, экранирование, IP69K-подобный уровень - работает в паре со смазкой, а не вместо нее.
Типы загустителей для H1-смазок в условиях постоянной мойки
Загустители в пластичной смазке определяют ее поведение при воздействии воды и высокой температуры.
Для пищевого производства с постоянной мойкой критичен выбор правильной системы.
Алюминиевый комплекс
Алюминиевый комплексный загуститель обеспечивает хорошую водостойкость и совместимость с моющими растворами. Смазки на его основе формируют стабильную пленку на поверхности узла даже при частой мойке. Температурный диапазон обычно достаточен для большинства конвейерных линий и холодильного оборудования.
Кальций-сульфонатный комплекс
Это выбор для наиболее агрессивных условий. Кальций-сульфонат обладает высокой водостойкостью (часто ниже 1,0% потери по ASTM D1264), хорошо переносит прямой контакт с водой и дезинфектантами. Такие смазки применяют на подшипниках насосов, редукторах, цепях систем мойки оборудования, работающих во влажной среде.
Полимочевина
Полимочевинные загустители используются в синтетических смазках и обеспечивают отличную стойкость к окислению и водоотделению. Они сохраняют консистенцию в широком температурном диапазоне, что полезно на линиях с резкими перепадами (от холодильных камер к горячей мойке).
Обычные литиевые смазки редко рекомендуют для постоянной мойки именно потому, что литиевый загуститель на водной основе нестабилен при интенсивном контакте с влагой и разбухает от моющих средств, теряя когезивные свойства.
Водостойкость и совместимость с режимом CIP-мойки
CIP (Clean in Place) - это автоматизированная система мойки, работающая с горячей водой (обычно 60-80°C), щелочными и кислотными растворами.
Смазка должна выдержать не только механическое смывание, но и химическое воздействие.
При выборе смазки для CIP-оборудования важны три параметра:
Адгезия - способность смазки удерживаться на поверхности узла несмотря на воздействие воды и моющего раствора. Плохая адгезия приводит к стеканию смазки еще до начала работы узла.
Совместимость с материалами - смазка не должна вызывать набухание уплотнений, коррозию стали или внутренних деталей. Это особенно важно при контакте со щелочными растворами (pH выше 11), используемыми в CIP-мойке.
Стабильность в цикле мойка-сушка-смазка - смазка должна хорошо наноситься после мойки и сушки, не образуя комков и не стекая при следующей процедуре очистки.
Эти свойства проверяются через отраслевые тесты и прямое согласование с производителем оборудования. Не все H1-смазки одинаково подходят для CIP: одна может иметь хорошую адгезию, но плохо совместима с щелочью; другая переносит химию, но быстро вымывается.
Документирование и интеграция в HACCP-программу
Выбор смазки не заканчивается на закупке - это часть документированной санитарной программы предприятия.
Пищевые стандарты и требования HACCP указывают, что каждая смазка должна быть включена в программу контроля, с указанием:
Узлов, где применяется смазка (с указанием H1 или H2).
Частоты дозаправки и графика переосмысления (переподсмазки) узла - например, после каждого цикла CIP-мойки, или раз в неделю для узлов с низким риском.
Процедуры контроля утечек и загрязнений смазкой пищевого потока.
Обучения персонала, ответственного за нанесение и контроль смазки.
На практике это означает, что закупщик и инженер должны согласовать с поставщиком смазки не только технические данные, но и получить рекомендации по применению, совместимости с режимом мойки и документацию (TDS, сертификаты NSF H1, результаты испытаний по ASTM D1264), которые войдут в архив предприятия.
Для автоматических смазочных систем в пищевой промышленности критичны герметичные узлы и защита от попадания воды. Даже самая стойкая H1-смазка не выдержит, если вода попадет в маслопровод централизованной системы смазки. Поэтому выбор смазки неразрывен от конструкции системы и режима ее обслуживания.
Практические ошибки при выборе смазки для постоянной мойки
Наиболее частые ошибки, которые совершают при подборе смазки для оборудования с постоянной мойкой:
Ориентировка только на маркировку H1. Многие закупщики выбирают первую попавшуюся смазку с H1 и ожидают, что она решит все проблемы. Результат - узел требует переподсмазки через день, подшипники перегреваются, появляется фреттинг.
Игнорирование NLGI и температурного диапазона. NLGI 2 - стандартная консистенция, но при высоких нагрузках и влажности может быть слишком мягкой. NLGI 1 лучше текучесть, но хуже адгезия. Температурный диапазон смазки должен соответствовать условиям узла: если подшипник работает при 60°C на холодильнике, а потом мойку проводят горячей водой 80°C, смазка может окисляться.
Выбор по цене без проверки состава. Дешевая смазка с H1 обычно имеет литиевый загуститель и быстро вымывается. Разница в цене 10-20% часто компенсируется частотой переподсмазки (вместо раза в месяц требуется раз в неделю).
Забывчивость про конструктивную защиту. Идеальная смазка не спасет узел, если вода попадает внутрь из-за отсутствия уплотнений или зазоров между деталями. Перед выбором смазки проверьте герметичность узла, наличие грязезащитных колпачков, состояние сальников.
Несогласованность режима мойки со смазкой. На одном предприятии CIP-мойка ведется щелочью 75°C, на другом - разбавленной кислотой 40°C. Одна смазка для этого не подойдет. Уточните у технологов и поставщика оборудования фактический режим мойки, прежде чем выбирать смазку.
Совет инженера: интеграция смазки в систему мойки оборудования
На практике технические специалисты часто сталкиваются с ситуацией: закупили H1-смазку, нанесли ее правильно, но через неделю узел требует переподсмазки, а через месяц начинают появляться люфты.
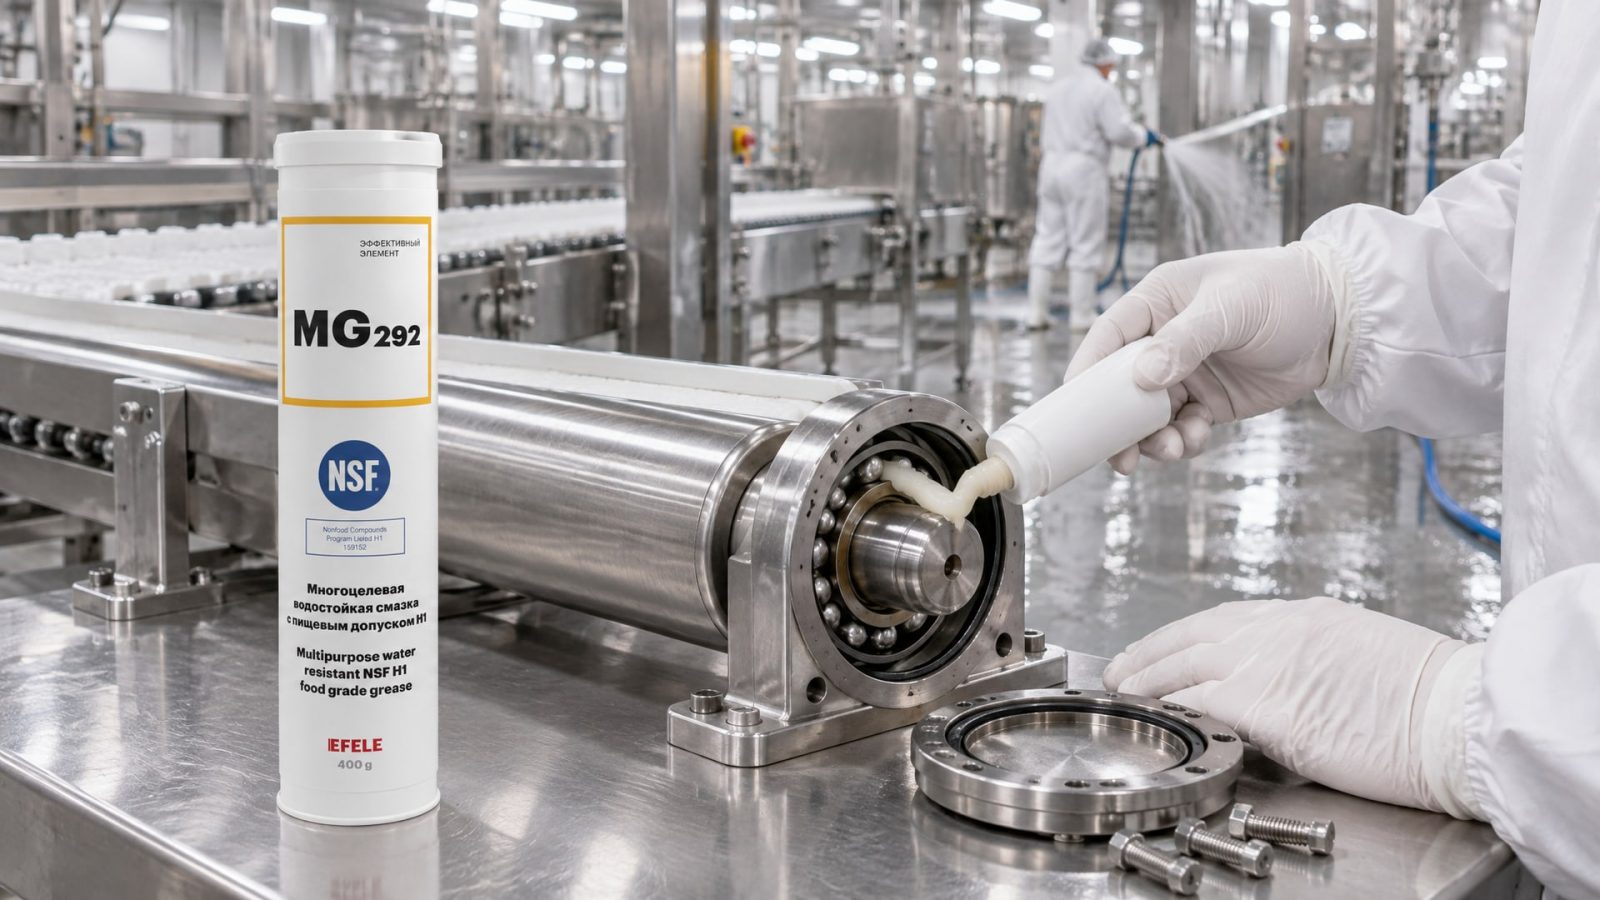
В большинстве случаев это не брак смазки, а неправильная интеграция ее в рабочий цикл.
Вот реальный сценарий: предприятие по упаковке пищевых продуктов использовало обычную литиевую пищевую смазку NLGI 2 на цепном редукторе конвейера, работающем над лентой фасовки. Редуктор находится в зоне интенсивной мойки: каждые 4 часа - горячая вода 65°C с щелочным моющим средством, потом 30 минут сушка горячим воздухом. Смазка вымывалась за два цикла мойки, редуктор перегревался, появился шум. Персонал добавлял смазку чаще, но проблема не решалась.
После диагностики выяснилось: нужна была не литиевая, а комплексная смазка с адгезией выше и водостойкостью не менее 2,0% по ASTM D1264. Кроме того, редуктор требовал переподсмазки не после каждой мойки, а один раз в три дня, перед первым включением после ночи (когда смазка успевает восстановить пленку). Применив водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1 и отрегулировав график смазки под режим мойки, предприятие добилось стабильной работы узла без переподсмазки в течение месяца. Вывод: правильная смазка работает только если она интегрирована в документированный процесс мойки, сушки и переподсмазки.
Как проверить данные смазки перед закупкой
Перед тем, как заказать смазку партией, получите от поставщика полный набор документов:
Сертификат NSF H1 или выписку из реестра NSF с указанием допуска и номера регистрации.
Техническое описание (TDS) с указанием базового масла, типа загустителя, температурного диапазона, консистенции NLGI.
Результаты испытаний по ASTM D1264 (water washout) - должна быть цифра, не просто «хорошая водостойкость».
Данные по совместимости - таблица совместимости смазки с эластомерами (резина, силикон), пластиками и материалами вашего оборудования.
Рекомендации по применению - конкретные типы узлов, диапазон температур, частота смазки, совместимость с CIP-режимом.
Если поставщик не предоставляет эти данные или ссылается на то, что это коммерческая тайна, - это сигнал к осторожности. Серьезные производители всегда готовы предоставить технические данные, особенно когда речь идет о пищевой безопасности.
Кроме того, свяжитесь с тех-поддержкой производителя оборудования (конвейеров, насосов, редукторов) и уточните рекомендованный тип смазки для вашего режима мойки. Иногда производитель оборудования уже провел испытания и дает список одобренных смазок. Это сократит риск несовместимости.
Часто задаваемые вопросы
Чем отличается ISO 21469 от NSF H1?
ISO 21469 и NSF H1 - это разные, хотя и связанные подтверждения. NSF H1 - это североамериканский допуск, выданный на основе оценки безопасности при случайном контакте (до 10 ppm). ISO 21469 - европейский стандарт гигиены для смазочных материалов, охватывающий весь жизненный цикл продукта: от формуляции и производства до применения и утилизации. Оба служат подтверждением пищевой безопасности, но проверяют разные аспекты. Смазка может иметь оба допуска одновременно.
Может ли обычная литиевая смазка работать при постоянной мойке, если она H1?
Теоретически может, если смазка прошла тесты по водостойкости. На практике большинство литиевых смазок вымываются быстрее, чем комплексные (алюминиевый комплекс, кальций-сульфонат). Литиевый загуститель чувствителен к щелочам и воде, поэтому для режимов CIP с частой горячей мойкой он рискован. Проверяйте результаты ASTM D1264 конкретной смазки перед закупкой.
Нужно ли менять смазку после каждой CIP-мойки?
Нет, если смазка имеет хорошую адгезию и была нанесена правильно - тонкой пленкой. Адекватная водостойкая смазка восстанавливает пленку после сушки и готова к следующему циклу. Частота переподсмазки зависит от нагрузки на узел, температуры и типа загустителя. Обычно это раз в 1-2 недели для узлов с интенсивной мойкой. Переподсмазка после каждого цикла признак того, что смазка неправильная или узел плохо защищен.
Что делать, если при выборе смазки не указан ASTM D1264?
Запросите этот тест у поставщика или свяжитесь с производителем. ASTM D1264 - стандартный тест для washdown-смазок, и его результаты должны быть в открытом доступе. Если производитель не может предоставить цифры, смазка либо не была протестирована на водостойкость, либо результаты неудовлетворительны. В обоих случаях для постоянной мойки она не подходит.
Совместима ли H1-смазка с автоматическими системами смазки (централизованными)?
Да, но с условиями. H1-смазка должна быть совместима с вязкостью системы (обычно ISO VG 32-46 для масел в централизованных системах). Кроме того, система должна быть герметична, с защитой от попадания воды в маслопровод. На пищевых предприятиях с интенсивной мойкой централизованные системы часто требуют дополнительной гидравлической защиты, фильтрации и контроля влажности масла. Без этого даже идеальная H1-смазка не выдержит.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто покупка материала с правильной маркировкой. Это согласование трех компонентов: регуляторной безопасности (NSF H1, ISO 21469), функциональной стойкости к воде и химии (ASTM D1264, адгезия, совместимость с компонентами), и интеграции в документированный процесс обслуживания (HACCP, графики переподсмазки, контроль). Ошибка на любом из этих этапов приводит к преждевременному износу подшипников, редукторов и конвейеров.
Начните с уточнения конкретного режима мойки вашего оборудования: температура воды, состав моющих и дезинфицирующих средств, частота и длительность мойки. Затем запросите у поставщика смазки полный набор технических данных, включая результаты водостойкости, тип загустителя и рекомендации по применению. Согласуйте выбор с производителем оборудования, если такие рекомендации есть. И наконец, документируйте принятое решение в вашей санитарной программе с указанием узлов, типов смазки и графика переподсмазки. Такой подход предотвратит большинство проблем и обеспечит надежную работу оборудования в течение всего срока эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал втулочный фиксатор по зазору и температуре эксплуатации для надежной фиксации деталей.
Узнайте, почему биостойкость СОЖ критична для оборудования, и как эффективно бороться с неприятным запахом.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP и что нужно для успешной проверки.