
Покрытие для скольжения на алюминии Д16: нанесение тефлонового слоя
Для деталей из алюминия Д16 покрытие для скольжения обычно наносят не прямо на необработанный металл, а на подготовленный анодированный слой. Такая схема помогает получить контролируемое PTFE-покрытие, но требует проверить состав сплава, задать толщину на чертеже и соблюдать технологию подготовки поверхности.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антифрикционное покрытие для алюминиевых деталей. Разберем, чем нанесение тефлонового покрытия на Д16 отличается от обработки других металлов, когда требуется анодирование и почему покрытия для скольжения нельзя путать с решениями против скольжения.
Как работает покрытие для скольжения на алюминии
PTFE-покрытие применяют, чтобы снизить трение при контакте деталей.
Для алюминиевых сплавов промышленная схема может включать анодирование и последующую PTFE-импрегнацию или соосаждение покрытия. Именно такую обработку анодированного алюминия описывает стандарт AMS 2482.
Это не означает, что любой слой PTFE можно нанести на любую алюминиевую деталь без проверки. В спецификации для такого процесса есть ограничения по составу: содержание меди должно быть менее 5%, кремния - менее 8% либо сумма меди и кремния - менее 8%. Поэтому для Д16 важно сверить состав конкретной партии со спецификацией. Одного обозначения сплава на чертеже недостаточно, если химический состав материала не подтвержден.
Тефлоновое покрытие на алюминии не заменяет анодирование. Анодный слой служит подготовленной основой для последующей обработки, а само покрытие формирует рабочую поверхность с низким трением. Если анодированный слой поврежден, сначала определяют, как восстановить его и подготовить деталь к дальнейшей обработке. Нанесение PTFE поверх повреждения само по себе не восстанавливает анодирование.
Перед выбором процесса полезно зафиксировать:
назначение детали и характер контакта с сопряженной поверхностью;
марку и подтвержденный состав алюминия;
требуемую схему: анодирование с PTFE-импрегнацией или другой тип фторполимерного покрытия;
толщину и допуски, которые должны соблюдаться после обработки.
Для ответственных деталей решение следует согласовать с технологом покрытия до изготовления партии. Это помогает избежать ситуации, когда материал детали или уже выполненная обработка не соответствуют требованиям выбранного процесса.
Тефлоновое покрытие на Д16: роль анодирования
Для Д16 важен не только выбор PTFE-состава, но и состояние основы.
В описанной в AMS 2482 схеме покрытие наносят на твердый анодный слой, поэтому нанесение тефлонового покрытия на необработанный алюминий нельзя автоматически считать равноценной заменой. Подготовка поверхности должна соответствовать выбранному процессу и требованиям к детали.
Если задача связана с восстановлением анодированного слоя, отдельно оценивают состояние поверхности и определяют способ восстановления. Затем проверяют, подходит ли восстановленная основа для последующей PTFE-обработки. Такая последовательность особенно важна для деталей со сложной историей: ранее окрашенных, анодированных или подвергавшихся ремонту.
Перед нанесением поверхность очищают и обезжиривают, контролируют ее сухость. Для алюминиевых подложек также применяют абразивную обработку до Ra 3-6 мкм и/или химическое травление либо анодирование. Конкретный вариант зависит от покрытия и состояния детали; механически переносить один режим подготовки на все PTFE-системы нельзя.
Для пары «резиновая прокладка - корпус Д16» скольжение может ухудшаться из-за вымывания смазочного материала, фреттинга или затрудненного холодного пуска. В таких случаях твердосмазочное покрытие на основе PTFE, такое как MODENGY 1010, рассматривают как способ сформировать антифрикционную поверхность. Выбор системы и пригодность детали к обработке проверяют с учетом состояния анодного слоя и требований к узлу.
Подготовка поверхности и контроль адгезии
Даже подходящая система не компенсирует загрязнение, остатки масел или влагу на детали.
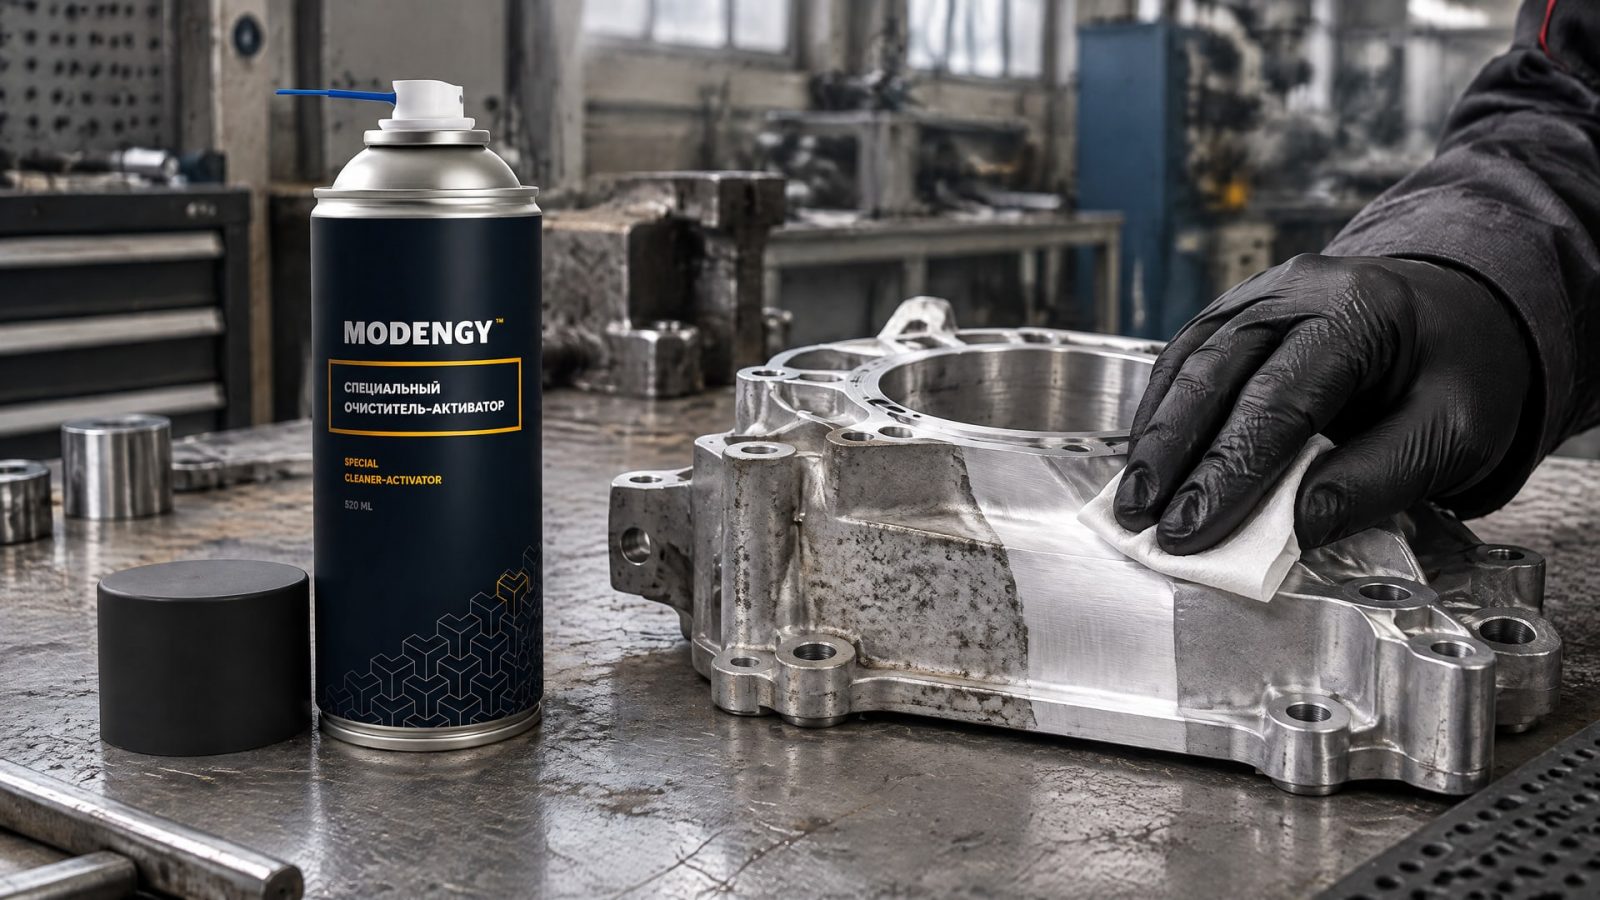
Перед нанесением поверхность тщательно очищают, обезжиривают и проверяют на сухость. Если деталь уже анодировали, окрашивали или ремонтировали, ее история обработки должна быть известна специалистам, которые готовят технологию.
Совет инженера
Сценарий: на Д16 восстанавливают поврежденный анодированный слой, после чего планируют нанести антифрикционное покрытие.
Что сделали: после восстановления анодирования очистили и обезжирили поверхность с помощью MODENGY Очиститель-активатор, затем подготовили деталь к нанесению покрытия.
Итог: чистота основы становится контролируемой частью процесса, а адгезию оценивают на пробном участке до серийной обработки.
Проба на малом участке особенно уместна, если состояние поверхности неоднородно или предшествующая обработка неизвестна. Она не заменяет техническую документацию, но позволяет выявить проблемы с совместимостью и сцеплением до обработки всей партии.
При подготовке заказа закупщику стоит запросить у исполнителя требования к очистке, допустимому состоянию анодного слоя и контролю адгезии. Для инженера это способ связать требования чертежа с реальным технологическим процессом, а не ограничиваться названием покрытия.
Толщина покрытия и режим термоотверждения
В AMS 2482 для случая, когда толщина не указана на чертеже, приведено базовое значение 0,0020 ± 0,0005 дюйма, или 50,8 ± 12,7 мкм.
В материалах NASA также указан диапазон 0,0011-0,003 дюйма, что соответствует примерно 28-76 мкм. Эти значения относятся к описанному процессу и не заменяют согласование требований для конкретной детали.
Толщину лучше указывать на чертеже вместе с допусками и типом системы. Это важно для сопряжений, где покрытие влияет на размер детали и посадку. Выбирать толщину по принципу «чем больше, тем лучше» нельзя: результат зависит не только от нее, но и от подготовки основы и режима отверждения.
Режим термообработки зависит от конкретного фторполимерного состава. В правиле FDA 21 CFR §177.1550 для отдельных типов перфторуглеродных смол приведены режимы 399 °C в течение 10 минут и 427 °C в течение 10 минут. Это ориентиры для указанных типов материалов, а не универсальная инструкция для PTFE-покрытий на Д16. В патентном материале по фторсодержащему покрытию алюминия также встречается режим около 380 °C в течение 30 минут, но его нельзя переносить на другую систему без подтверждения изготовителя покрытия.
До запуска серии в документации должны быть согласованы:
тип покрытия и схема его нанесения;
допустимая толщина и контрольные точки;
требования к анодированному слою;
режим отверждения, установленный для выбранной системы.
Покрытие против скольжения для плитки и металла: в чем разница
Фразы «покрытие для скольжения» и «покрытие против скольжения» описывают противоположные задачи.
PTFE-покрытие на алюминии применяют для снижения трения в контакте деталей. Покрытия для плитки и керамогранита, напротив, должны повышать сцепление обуви или другого объекта с поверхностью.
Для противоскользящих покрытий могут использовать абразивный наполнитель, а характеристики оценивают по шкале R9-R13. Это не критерии выбора PTFE-покрытия для алюминия. Поэтому запросы «покрытие для плитки против скольжения» и «покрытие для керамогранита от скольжения аэрозоль» относятся к отдельной группе материалов и не помогают выбрать антифрикционное решение для Д16.
Так же отдельно рассматривают покрытие для скольжения рулонного металла: требования к такой технологической поверхности зависят от производственного процесса и обрабатываемого материала. Переносить на нее решения для анодированного Д16 без уточнения условий применения не следует. При выборе важно сначала определить, требуется ли уменьшить трение или, наоборот, повысить сопротивление скольжению.
Часто задаваемые вопросы
Можно ли нанести PTFE на Д16 без анодирования?
Для PTFE-импрегнированных покрытий на алюминии отраслевые материалы описывают обработку по анодированному слою. Нанесение на необработанный металл нельзя считать равноценным процессом без подтверждения технологии. Перед запуском необходимо проверить состав сплава, подготовку поверхности и требования к конкретному покрытию.
Покрытие для плитки против скольжения подходит для алюминиевой детали?
Нет, это разные задачи и группы покрытий. Для плитки применяют противоскользящие решения, в том числе с абразивным наполнителем и оценкой по шкале R9-R13. PTFE на детали из Д16 используют для снижения трения. Подменять один тип покрытия другим без проверки назначения нельзя.
Какое самое лучшее покрытие для скольжения утюга?
Покрытие подошвы бытового утюга и антифрикционная обработка промышленной детали из Д16 относятся к разным условиям эксплуатации. Для алюминиевого узла выбирают систему с учетом сплава, анодирования, сопряжения и требуемой толщины. По одному слову «скольжение» определить подходящий материал невозможно.
Зачем указывать толщину покрытия на чертеже?
Толщина влияет на размер обработанной детали и сопряжение с другими элементами. Для процесса по AMS 2482 при отсутствии требования на чертеже указан базовый размер 0,0020 ± 0,0005 дюйма. Для ответственной детали параметры лучше согласовать заранее, а не полагаться на значение по умолчанию.
Заключение
Покрытие для скольжения на алюминии Д16 выбирают с учетом состава сплава, состояния анодного слоя, подготовки поверхности и требований к толщине. Для PTFE-импрегнации применяют контролируемую схему с анодированием, а указанные в спецификациях значения и режимы отверждения используют только в пределах соответствующего процесса.
Следующий шаг - проверить состав партии Д16 и состояние поверхности, затем согласовать с исполнителем тип системы, толщину и контроль адгезии. Эти параметры стоит зафиксировать в технической документации до обработки первой серийной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое PTFE-покрытие не подходит для ответственных узлов и как выбрать промышленное покрытие алюминиевого сплава.
Подберите пищевую смазку с допуском H1 для подшипников, учитывая условия работы узла и требования к вязкости, чтобы продлить срок службы оборудования.
Узнайте, как вязкость смазки подшипников влияет на их ресурс и почему специализированные материалы могут привести к ускоренному износу.