
Полимеризация при комнатной температуре: как наносить покрытие из аэрозольного баллона
Полимеризация при комнатной температуре позволяет наносить аэрозольное покрытие без обязательного нагрева детали. Однако сухость на отлип не означает, что пленка уже готова к рабочей нагрузке: для разных составов время функциональной готовности и полного отверждения отличается. Точный режим нужно сверять с технической документацией конкретного материала.
Статья поможет инженерам и техническим специалистам выбрать порядок нанесения, а закупщикам - понять, какие параметры уточнить перед закупкой покрытия. Разберем подготовку поверхности, распыление в несколько проходов, сроки отверждения и особенности выбора состава для резьбового крепежа и подвижных металлических узлов.
Как работает полимеризация при комнатной температуре
Аэрозольное антифрикционное покрытие формирует на детали сухую пленку с твердым смазочным наполнителем.
После нанесения растворитель испаряется, а покрытие отверждается согласно механизму и режиму, установленным для конкретного состава. Такая технология подходит для металлических пар трения и резьбовых соединений, если их применение указано в документации материала.
Важно различать несколько стадий. Покрытие может перестать липнуть при касании, но еще не набрать функциональную готовность. Например, для одного сухопленочного антифрикционного состава ориентир сухости на отлип составляет около 5 минут при 23 °C, а функциональная готовность наступает примерно через 2 часа при 23 °C. Для других аэрозольных покрытий приводятся иные сроки: сухость на ощупь через 15 минут и полное отверждение за 24 часа при комнатной температуре.
Эти значения нельзя переносить с одного состава на другой. Даже если материалы наносятся из баллона и отверждаются без печи, их состав, назначение и режимы могут различаться. Поэтому выражение «комнатное отверждение» описывает условия, но само по себе не сообщает, когда деталь можно нагружать.
Для технического специалиста важны две характеристики: время до требуемой стадии отверждения и назначение покрытия. Сухопленочные антифрикционные составы применяют, в частности, для подшипников скольжения, втулок, направляющих, резьбовых передач и соединений. Класс консистентных смазок NLGI к таким покрытиям не относится: это разные типы материалов, и сравнивать их по этому показателю некорректно.
Подготовка поверхности и нанесение аэрозоля
Адгезия, то есть сцепление покрытия с поверхностью, зависит от ее чистоты и состояния.
Перед распылением деталь очищают, обезжиривают и высушивают. Остатки влаги и загрязнений могут ухудшить сцепление и стабильность пленки, поэтому начинать нанесение на влажную или загрязненную поверхность не следует. Перед работой баллон встряхивают.
Состав наносят плавным движением, стараясь распределить его равномерно. Для некоторых аэрозольных покрытий указана дистанция распыления 20-25 см. Это не универсальная настройка для любого баллона: расстояние, угол и число проходов необходимо сверять с документацией выбранного материала. Если форма детали мешает равномерно обработать ее за один проход, используют несколько проходов и поворачивают деталь на 90° для лучшего охвата.
Толстый слой за один раз не заменяет послойное нанесение. Для ряда покрытий между проходами выдерживают минимум 3-5 минут. Пауза нужна, чтобы растворитель успел частично испариться и не оказался заперт внутри пленки. Если повторно наносить состав без учета межслойной выдержки, готовое покрытие может отличаться от ожидаемого по качеству и свойствам.
Условия окружающей среды также выбирают по техническому описанию. Для некоторых аэрозольных составов приводится диапазон температуры нанесения 10-32 °C и влажность 40-50%. Эти значения относятся к отдельным материалам, а не ко всем антифрикционным покрытиям. Если механизм отверждения конкретного состава зависит от влажности, ее необходимо учитывать отдельно: для некоторых таких систем указано ограничение применения при влажности ниже 30%, а оптимальным назван диапазон 50-60% RH.
Сколько сохнет аэрозольное покрытие
Срок отверждения зависит от состава и условий нанесения.
Поэтому в технологической инструкции полезно разделять время до сухости на ощупь, время до функциональной готовности и время полного отверждения. Если в документации указана только одна из этих стадий, нельзя автоматически считать ее разрешением на немедленную эксплуатацию детали.
У разных аэрозольных покрытий встречаются заметно отличающиеся режимы. Для одного антифрикционного материала указаны около 5 минут до сухости на отлип и примерно 2 часа до функциональной готовности при 23 °C. Для других покрытий приводятся 15 минут до сухости на ощупь и 24 часа до полного отверждения при комнатной температуре. Эти значения служат ориентирами по соответствующим материалам, а не общей нормой для аэрозольной технологии.
При необходимости ускорить процесс некоторые системы допускают нагрев. В технических описаниях отдельных материалов указано сокращение времени сушки до 1 минуты при 80 °C, а также полное отверждение за 60 минут при ИК-нагреве или в печи при 65 °C. Такие режимы нельзя применять по аналогии: ускорение теплом допустимо только тогда, когда оно прямо предусмотрено документацией конкретного состава и совместимо с деталью.
На производстве время до запуска в работу стоит определять заранее и закладывать в маршрут нанесения. Если узел собирают или нагружают до завершения требуемой стадии отверждения, результат может отличаться от предусмотренного для полностью сформированной пленки. Для планирования важны не только показания часов: соблюдают также толщину и равномерность нанесения, межслойные паузы и указанные условия окружающей среды.
Как выбрать покрытие для крепежа и узлов с вибрацией
При выборе материала для резьбового соединения важно не ограничиваться словом «антифрикционный».
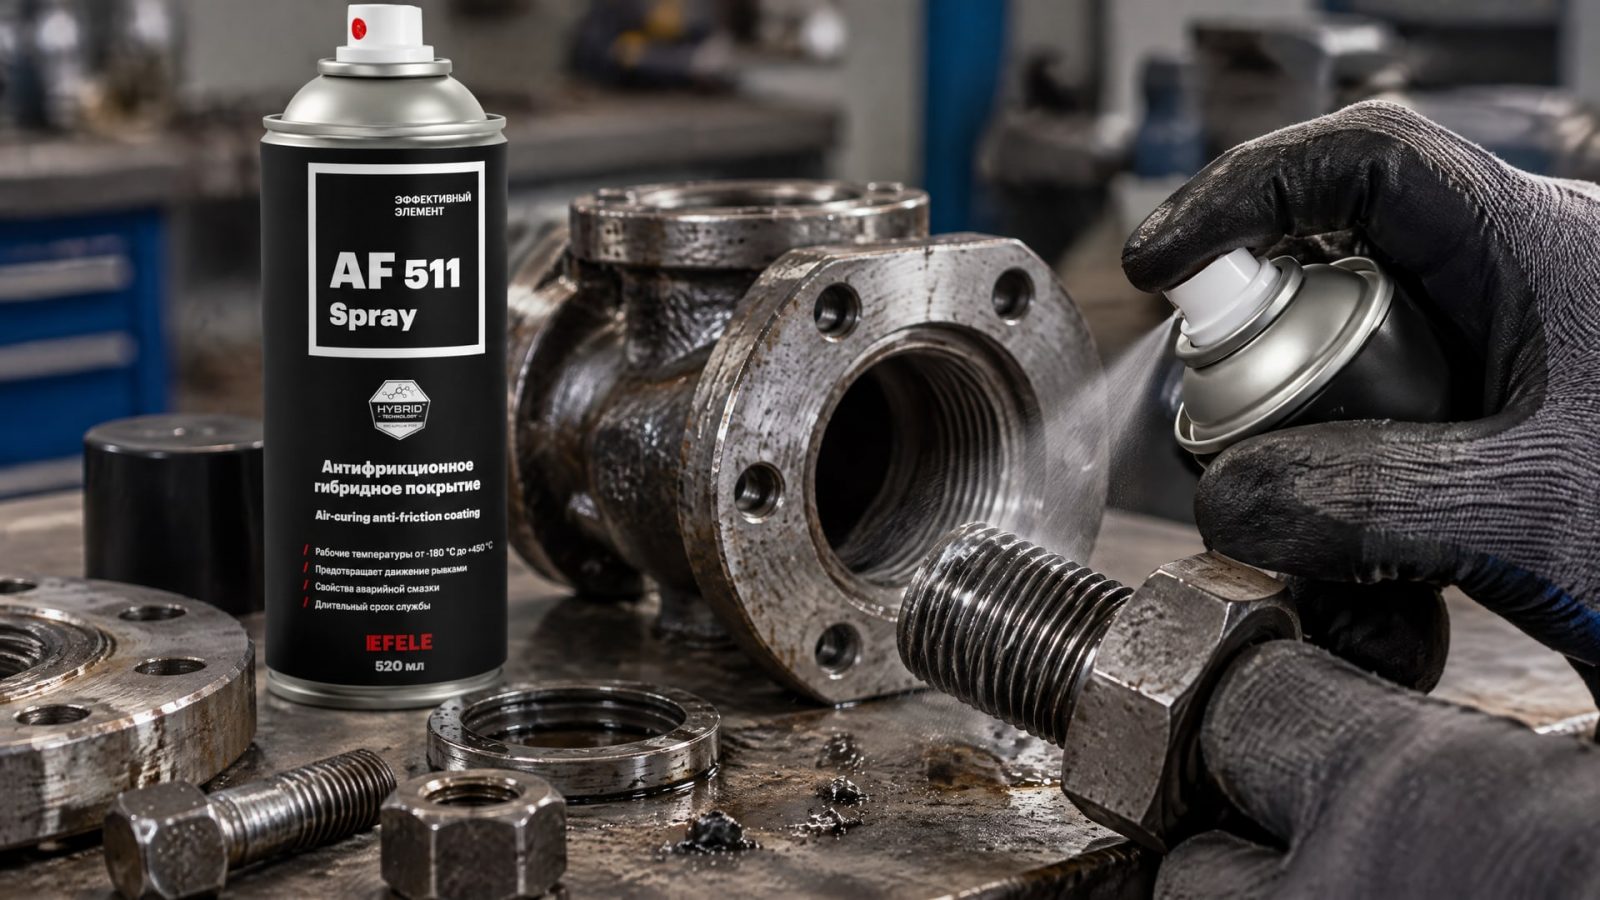
Покрытие влияет на коэффициент трения, а значит, при сборке необходимо учитывать момент затяжки и разброс преднатяга. Для узлов, работающих при вибрации, эти параметры особенно важны: материал должен подходить к конкретной конструкции и технологии сборки.
Для крепежа задвижек и трубопроводов следует проверять, указано ли в документации применение для резьбовых соединений или крепежа. Аналогично для подвижных элементов сверяют применимость к направляющим, скользящим парам или другим металлическим узлам, близким по режиму работы. Упоминание покрытия как сухой смазочной пленки не делает его взаимозаменяемым с обычной жидкой или консистентной смазкой.
Если на крепеже нужно уменьшить влияние трения на процесс сборки, важно рассматривать всю цепочку: подготовку поверхности, равномерность пленки, ее отверждение и повторяемость затяжки. Для резьбовых соединений также оценивают возможность повторной сборки и то, как покрытие работает в условиях вибрационной нагрузки. Универсального решения для любого крепежа нет: пригодность подтверждают назначением материала и проверкой параметров соединения.
В задаче нанесения антифрикционного покрытия при комнатном отверждении для резьбового крепежа задвижек и трубопроводов в качестве конкретного варианта рассматривают EFELE AF-511 Spray. Его применение соотносят с назначением узла, а параметры затяжки и режим нанесения проверяют по документации и требованиям к сборке. Такой порядок помогает выбирать материал по функции и условиям работы, а не только по формату аэрозольного баллона.
Контроль качества и типичные ошибки
Результат зависит не только от выбранного состава, но и от повторяемости нанесения.
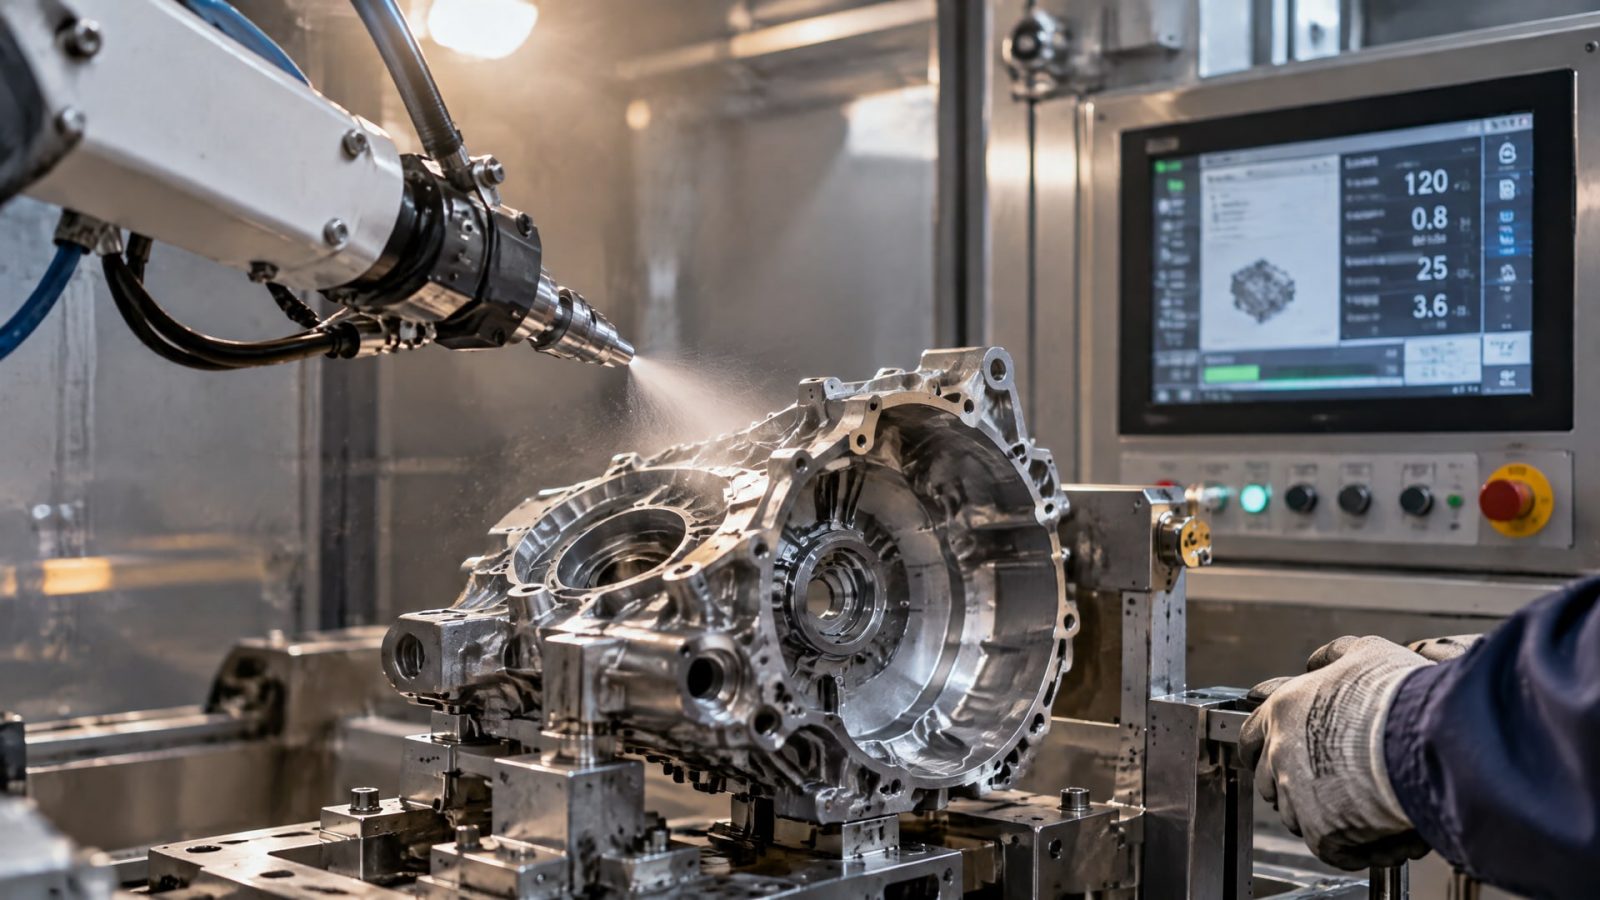
Для каждой партии деталей фиксируют применяемые условия и последовательность операций: подготовку поверхности, дистанцию распыления, число проходов, паузы между слоями и время отверждения. Если документация устанавливает дополнительные требования к температуре или влажности, их включают в рабочую инструкцию.
Частая ошибка - считать покрытие готовым к нагрузке сразу после того, как оно перестало липнуть. Данные по отдельным материалам показывают, что сухость на отлип может наступить примерно через 5 минут при 23 °C, тогда как функциональная готовность наступает примерно через 2 часа. Для других покрытий полное отверждение занимает до 24 часов при комнатной температуре. Ориентироваться нужно на стадию, которая важна для конкретной операции.
Другой источник нестабильности - нанесение слишком толстого слоя за один проход. Для некоторых систем указаны межслойные паузы 3-5 минут и распыление с расстояния 20-25 см, но эти параметры применимы только при соответствии документации материала. Не менее важно обрабатывать труднодоступные участки и при необходимости поворачивать деталь на 90° между проходами.
Для резьбового крепежа одной визуальной оценки пленки недостаточно. Проверяют влияние покрытия на коэффициент трения, момент затяжки и разброс преднатяга, а также соответствие материала назначению соединения. Для оценки трения и износа могут применяться испытательные методы по ISO 7148 и близким стандартам; конкретную методику для изделия и покрытия следует подтвердить отдельно. Нельзя считать, что наличие аэрозольной пленки автоматически гарантирует пригодность узла к вибрации или повторной сборке.
Часто задаваемые вопросы
Можно ли нагружать деталь сразу после высыхания покрытия?
Нет, сухость на ощупь не всегда означает готовность к нагрузке. Для одного антифрикционного покрытия при 23 °C сухость на отлип наступает примерно через 5 минут, а функциональная готовность - примерно через 2 часа. У других материалов полное отверждение может занимать 24 часа. Следуйте срокам из документации конкретного состава.
Как наносить антифрикционное покрытие из аэрозольного баллона?
Очистите, обезжирьте и высушите поверхность, затем встряхните баллон. Распыляйте состав плавными равномерными движениями, при необходимости в несколько проходов. Для некоторых покрытий указаны дистанция 20-25 см и паузы 3-5 минут между слоями. Эти значения применяйте только в том случае, если они подходят выбранному материалу.
Подходит ли аэрозольное покрытие для крепежа, работающего при вибрации?
Такое применение рассматривают только при соответствии назначения покрытия конкретному узлу. Для резьбового соединения проверяют влияние материала на коэффициент трения, момент затяжки и разброс преднатяга. Также сверяются с указаниями по применению для крепежа и резьбовых соединений и оценивают работу узла в заданных условиях.
Можно ли ускорить полимеризацию нагревом?
Некоторые аэрозольные покрытия допускают ускоренное отверждение теплом или ИК-нагревом. Для отдельных материалов указаны режимы 1 минута при 80 °C и 60 минут при ИК-нагреве или в печи при 65 °C. Эти параметры нельзя переносить на другие составы: режим нагрева должен быть указан в документации выбранного материала.
Заключение
Полимеризация при комнатной температуре дает возможность наносить аэрозольное покрытие без обязательного нагрева, но не отменяет подготовки поверхности, послойного нанесения и выдержки до требуемой стадии отверждения. Для крепежа и вибронагруженных соединений дополнительно проверяют влияние пленки на трение и параметры затяжки.
Перед запуском процесса сверяйтесь с документацией покрытия и зафиксируйте в рабочей инструкции подготовку поверхности, условия нанесения, число проходов и время до сборки или нагрузки. Для резьбового крепежа подтвердите, что материал предназначен для такого применения, а выбранные параметры затяжки соответствуют требованиям к узлу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов повышают вибростойкость резьбовых соединений и какие параметры учесть при выборе.
Выбирайте фиксатор резьбы анаэробный или антифрикционное покрытие по назначению, а не по внешнему виду. Узнайте, как сделать правильный выбор.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки и набивки риски.