
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
Чтобы резиновое уплотнение скользило в металлическом корпусе без повышенного трения, подберите совместимую с эластомером смазку, очистите поверхности и нанесите состав тонким равномерным слоем. Одной обработки корпуса недостаточно: результат зависит также от состояния контрповерхности и правильной геометрии посадки. Сухого хода рабочей кромки при монтаже и эксплуатации следует избегать.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают смазку для резиновых уплотнений в промышленном узле. Разберем, как оценить совместимость, когда силиконовый состав уместен, что дает анодирование алюминия и в каких случаях покрытие корпуса не заменяет смазку.
Смазка резиновых уплотнений: что проверить до монтажа
Начните с определения материала уплотнения и режима работы узла.
Смазка должна подходить к резине и металлической контрповерхности, а также к рабочей среде. Если марка эластомера неизвестна, не полагайтесь только на общее название состава: проверьте совместимость по документации изготовителя уплотнения и смазки.
Для радиального уплотнения рабочую кромку смазывают перед монтажом. Сухой ход стандартных материалов следует исключать: смазка снижает трение и износ, а также помогает отводить тепло, которое возникает в зоне контакта. Если кромка не омывается рабочей средой, узлу может потребоваться отдельная подача смазки или масла. Такой случай возможен, например, при установке двух уплотнений подряд.
Перед сборкой очистите уплотнение и металлическую поверхность от грязи, остатков старой смазки и абразивных частиц. Загрязнения между резиной и корпусом способны увеличить трение и износ, поэтому наносить свежий состав поверх загрязненной поверхности не следует. После очистки используйте смазку, которая останется в узле после монтажа.
Как наносить состав
Наносите смазку тонким равномерным слоем на рабочую поверхность уплотнения или контрповерхность. Избыточное количество не требуется: важно обеспечить смазочную пленку в зоне контакта, а не заполнить составом весь корпус. При сборке соблюдайте предусмотренное положение и геометрию уплотнения, поскольку одна смазка не компенсирует ошибки посадки.
Если конструкция предусматривает рабочую среду, которая смазывает кромку, оцените, достигает ли она зоны контакта. Когда уплотнение остается вне потока этой среды, предусмотрите отдельный способ подачи смазки. Без такого решения первоначальная смазка при монтаже не гарантирует постоянного присутствия состава в узле.
Смазка для резиновых уплотнений: силиконовая или другая
Силиконовые смазки часто применяют для резиновых уплотнений.
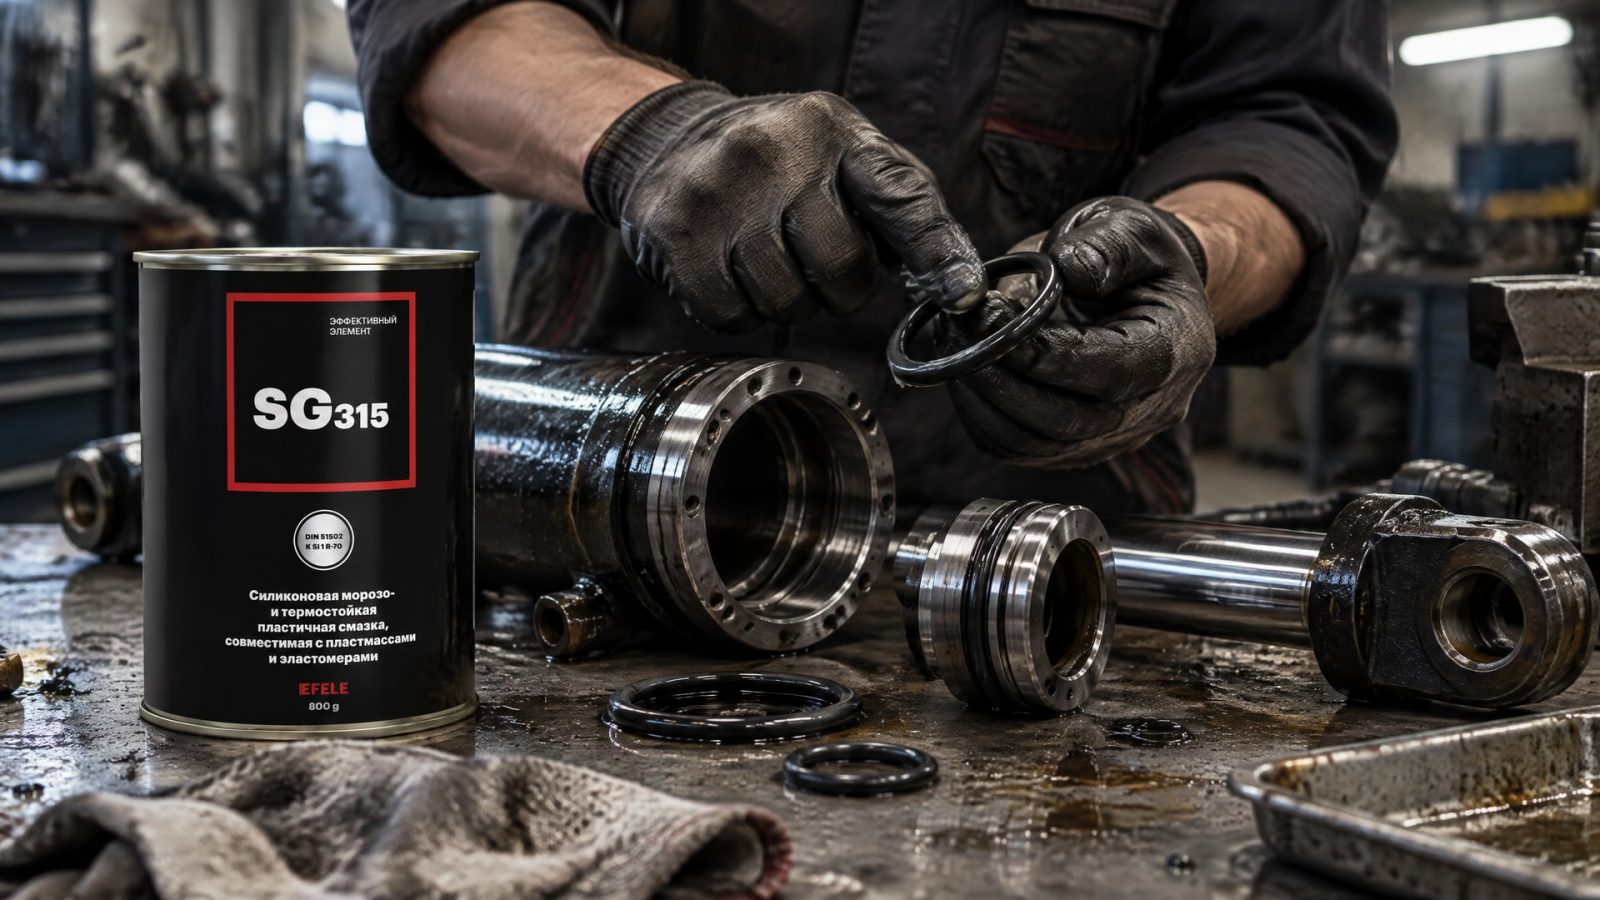
Их рассматривают как универсальный вариант, в том числе когда тип эластомера точно неизвестен. Но слово «силиконовая» само по себе не подтверждает совместимость с любой резиной: учитывайте материал уплотнения и условия эксплуатации.
Составы на нефтяной основе не стоит применять для резины без подтверждения совместимости. Не выбирайте смазку только по бытовому назначению или по тому, что она подходит для другого узла. Для промышленного применения проверьте техническую документацию конкретного продукта и уплотнения.
| Вариант | Что учитывать при выборе |
|---|---|
| Силиконовая смазка | Проверить совместимость с конкретным эластомером и рабочей средой |
| Состав на нефтяной основе | Не применять без подтверждения совместимости с резиной |
| Смазка для сантехнического применения | Бытовое назначение не подтверждает пригодность для промышленного узла |
| EFELE SG-315 | Силиконовая морозостойкая смазка, совместимая с пластмассами и эластомерами; рассматривается для узлов, где важна работа при низких температурах |
Для контакта с пищей или питьевой водой недостаточно общего указания на тип смазки. Проверьте допуск конкретного продукта и убедитесь, что он соответствует условиям применения. В технических материалах для силиконовых смазок встречаются NSF/ANSI 51, NSF/ANSI 61 и FDA 21 CFR 175.300; наличие таких обозначений следует подтверждать по документации выбранного состава.
Скольжение резиновых прокладок и обработка металлического корпуса
Для скольжения резиновых прокладок важны не только свойства смазки, но и качество контрповерхности.
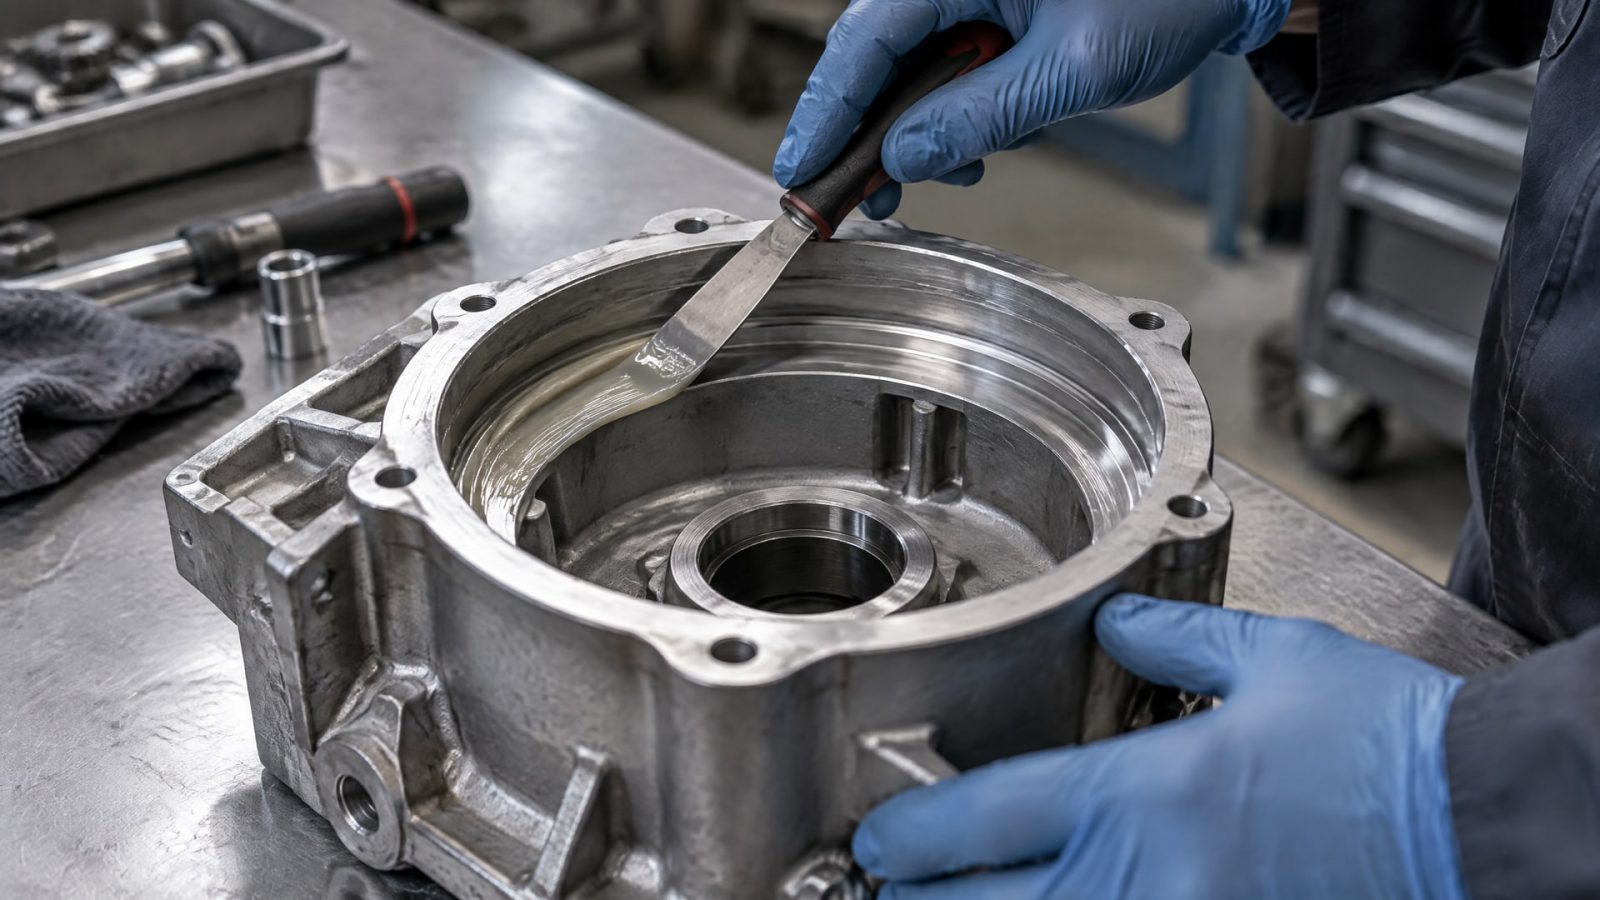
Заусенцы, загрязнения и повреждения металла могут мешать монтажу и повышать износ. Поэтому сначала осмотрите корпус и уплотнение, затем решайте, достаточно ли очистки и смазки или нужна обработка поверхности.
На алюминиевых деталях анодирование повышает износостойкость поверхности и ее способность удерживать смазочные материалы. Анодный слой также может удерживать PTFE-покрытия и способствовать снижению трения. При этом анодирование не отменяет первичной смазки рабочей кромки и не заменяет проверку совместимости состава с резиной.
Тефлоновое покрытие корпуса может рассматриваться как часть решения по снижению трения, но не как универсальная замена смазке. В одном техническом описании слой PTFE на поверхности резинового уплотнения указан как около 10 мкм, или 0,0004 дюйма. Это ориентир для конкретного сухого скользящего слоя, а не универсальная толщина покрытия для всех уплотнений и корпусов.
Если поверхность алюминиевого корпуса уже повреждена, нанесение состава сверху не следует считать полноценным восстановлением анодированного слоя. Для заметных повреждений может потребоваться снять дефектный слой и провести повторное анодирование. После обработки заново оцените состояние контрповерхности, подберите совместимую смазку и проверьте ход уплотнения при сборке.
Когда рассматривают антифрикционное покрытие
Если смазка теряется из зоны контакта или конструкция требует сухого скользящего слоя, можно рассматривать антифрикционное покрытие. Важно учитывать состояние металлической поверхности и способ подготовки детали: для анодированного алюминия способность слоя удерживать покрытие зависит от самой поверхности. В качестве решения для скольжения резиновых уплотнений по металлическим корпусам в том числе после восстановления анодированного слоя применяют MODENGY 1010 на основе ПТФЭ; покрытие характеризуется низким коэффициентом трения и совместимо с эластомерами.
Покрытие не устраняет необходимость очищать детали и соблюдать требования к геометрии посадки. Также не стоит рассчитывать, что один антифрикционный слой исправит поврежденную поверхность или компенсирует неправильный монтаж. Оцените всю пару трения: материал уплотнения, состояние корпуса, условия работы и способ нанесения покрытия.
Глицерин для смазки резиновых уплотнений и другие популярные варианты
Глицерин для смазки резиновых уплотнений нельзя считать подходящим только на основании его названия или бытового применения.
Для промышленного узла нужна подтвержденная совместимость с конкретным эластомером и условиями эксплуатации. Если таких данных нет, выбор остается неподтвержденным.
То же правило относится к запросам «силиконовая смазка для резиновых уплотнений» и «смазка силиконовая сантехническая для резиновых уплотнений». Силиконовая основа сама по себе не гарантирует пригодность для любой резины, а сантехническое назначение не подтверждает соответствие требованиям промышленного узла. Проверяйте документацию на состав и уплотнение, а для контакта с пищей или питьевой водой - наличие необходимого допуска у самой смазки.
Не увеличивайте количество состава в надежде улучшить скольжение. Для монтажа нужен тонкий равномерный слой; избыток не исправит неподходящую смазку, загрязненную поверхность или неправильную посадку. Если после сборки усилие скольжения остается высоким, проверьте контрповерхность и геометрию узла, а затем пересмотрите совместимость материалов и выбранного состава.
Для серийных операций полезно зафиксировать в рабочей документации марку эластомера, требования к очистке, тип смазки и порядок нанесения. Это помогает снабженцу сопоставить закупаемый продукт с требованиями технической службы, а инженеру - повторять проверенный порядок сборки. Конкретные значения и ограничения следует брать из документации на уплотнение, смазку и покрытие, а не переносить с похожего узла.
Восстановление анодированного слоя: когда смазки недостаточно
Анодирование алюминия повышает износостойкость и может улучшать удержание смазки, но это не означает, что любой дефект слоя можно устранить нанесением покрытия сверху.
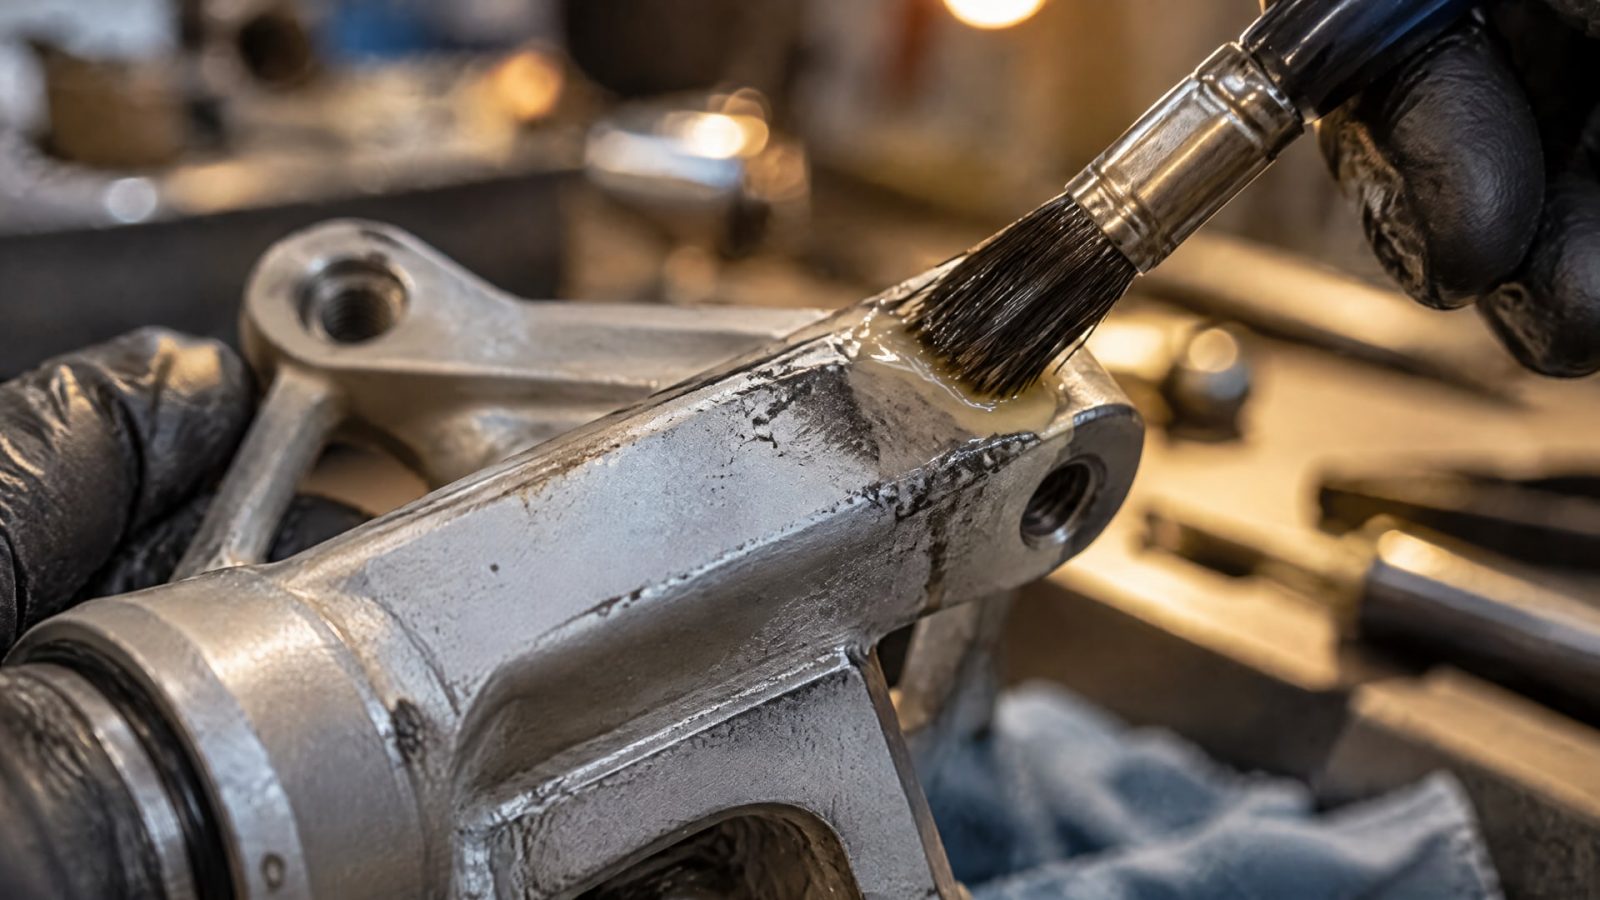
Если анодированный слой сильно поврежден, локальная обработка обычно не равнозначна полноценному восстановлению. Для заметных повреждений требуется снять дефектный слой и выполнить повторное анодирование.
После повторной обработки проверьте не только внешний вид детали, но и состояние поверхности в зоне контакта с уплотнением. Затем подберите смазку, совместимую с эластомером и материалом корпуса, и нанесите тонкий равномерный слой перед сборкой. Если применяете PTFE-покрытие, рассматривайте его как отдельный элемент решения по снижению трения, а не как замену очистке, правильной посадке и смазке там, где она нужна.
Решение о восстановлении принимают по состоянию детали и требованиям узла. При значительных повреждениях не подменяйте повторную обработку косметическим ремонтом. При исправной поверхности проверьте, не вызвано ли затрудненное скольжение загрязнением, неподходящим составом или отсутствием смазки на рабочей кромке.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Силиконовую смазку часто рассматривают для резиновых уплотнений, особенно если тип эластомера неизвестен. Но совместимость необходимо подтвердить для конкретной резины и условий работы. Смазки на нефтяной основе не следует применять без такого подтверждения. Перед монтажом очистите поверхности и нанесите состав тонким равномерным слоем.
Подходит ли глицерин для смазки резиновых уплотнений?
Одного названия вещества недостаточно, чтобы подтвердить его пригодность для промышленного уплотнения. Нужно знать материал эластомера и условия эксплуатации, а также располагать подтверждением совместимости. Если таких данных нет, не считайте глицерин проверенной заменой специализированной смазке. Для выбора сверяйтесь с документацией на уплотнение и состав.
Подходит ли сантехническая силиконовая смазка для промышленного уплотнения?
Не автоматически. Сантехническое назначение не подтверждает совместимость с материалом конкретного уплотнения, рабочей средой и условиями эксплуатации. Если возможен контакт с пищей или питьевой водой, проверьте допуск именно выбранной смазки. Решение принимайте по документации продукта и уплотнения, а не только по слову «силиконовая».
Восстанавливает ли покрытие поврежденный анодированный слой?
Нанесение покрытия сверху не всегда восстанавливает функциональные свойства сильно поврежденного анодного слоя. Для заметных дефектов может потребоваться снять поврежденный слой и провести повторное анодирование. После обработки оцените поверхность в зоне контакта, подберите совместимую смазку и проверьте правильность сборки уплотнения.
Заключение
Для скольжения резинового уплотнения в металлическом корпусе подбирайте совместимую с эластомером и поверхностью смазку, очищайте детали перед монтажом и наносите тонкий равномерный слой. Силиконовый состав может быть подходящим вариантом, но его пригодность нужно подтвердить для конкретного узла. Анодирование и PTFE-покрытие помогают управлять трением, однако не заменяют правильную сборку и не всегда позволяют компенсировать повреждение корпуса.
Следующий шаг - уточнить материал уплотнения, осмотреть контрповерхность и сверить документацию на смазку с условиями работы узла. Если анодированный слой заметно поврежден, оцените необходимость повторного анодирования до выбора покрытия и окончательной сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Покрытие для скольжения на алюминии Д16: узнайте об особенностях нанесения тефлонового слоя, анодировании и подготовке поверхности.
Узнайте, почему бытовое PTFE-покрытие не подходит для ответственных узлов и как выбрать промышленное покрытие алюминиевого сплава.
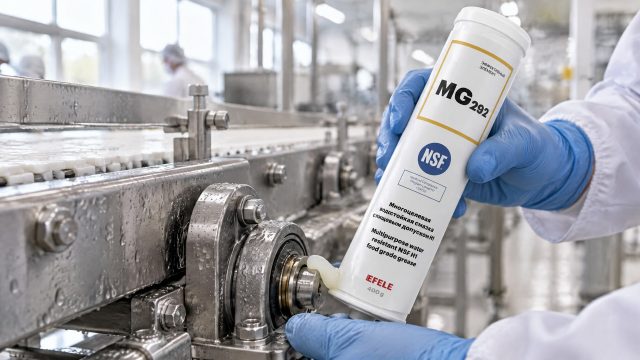
Подберите пищевую смазку с допуском H1 для подшипников, учитывая условия работы узла и требования к вязкости, чтобы продлить срок службы оборудования.