
Толщина слоя покрытия и боковой зазор в червячной передаче
Покрытие на зубьях червячной пары может уменьшить рабочий боковой зазор: учитывают не только толщину на одной детали, но и суммарный слой на сопрягаемых поверхностях. Поэтому при нанесении твердосмазочного покрытия важно контролировать его фактическую толщину на рабочем профиле зуба и оценивать результат после отверждения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие или планируют его нанесение на элементы передачи. Разберем, как связаны толщина покрытия и люфт червячной передачи, чем отличаются мокрый и сухой слои и какие методы измерения подходят для разных оснований.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор в червячной передаче нужен для свободного зацепления зубьев.
Если покрытие нанесено на рабочие поверхности червяка и колеса, его толщина занимает часть предусмотренного зазора. Для оценки используют суммарный слой на сопрягаемых поверхностях: покрытие на одной стороне пары нельзя рассматривать отдельно от покрытия на другой.
Эта зависимость относится именно к покрытию на поверхностях зубьев. Если нанесенный слой находится на участке, который не участвует в зацеплении, напрямую переносить его толщину в оценку бокового зазора нельзя. Поэтому перед расчетом следует определить, какие поверхности покрываются и где проходит рабочий контакт.
Почему важна локальная толщина
Средняя толщина помогает описать покрытие в целом, но не показывает распределение слоя по зубу. Если покрытие нанесено неравномерно, на отдельных участках зазор может уменьшиться сильнее, чем следует из среднего значения. Это также способно повлиять на равномерность контакта по профилю.
Для точной передачи недостаточно записать в документации только номинальную толщину. Нужно оценивать локальную толщину именно на рабочем профиле и сопоставлять ее с доступным зазором. В доступных стандартах описаны методы измерения покрытий, но прямой нормы, задающей зависимость между толщиной покрытия и боковым зазором червячной передачи, нет. Связь оценивают инженерно, через суммарную толщину слоя на сопрягаемых поверхностях.
Что учитывать при твердосмазочном покрытии
Твердосмазочное покрытие применяют как часть узла трения, поэтому при выборе технологии важно учитывать не только его функцию, но и влияние на геометрию зубьев. Чем больше суммарная толщина на контактирующих поверхностях, тем меньше остается рабочего зазора. При проектировании процесса нанесения необходимо заранее согласовать допустимое изменение геометрии и способ контроля.
Не следует автоматически переносить на червячную передачу сведения о толщине слоев асфальтобетонного покрытия или дорожного полотна. Это другая область, а ее требования не описывают зацепление зубьев. Для передачи рассматривают покрытие конкретной детали, фактическое расположение слоя и состояние пары после сборки.
Толщина мокрого и сухого слоя: что измерять
Толщина нанесенного материала меняется в зависимости от стадии процесса.
Мокрый слой измеряют до формирования готовой пленки, а сухая толщина относится к уже сформированному покрытию. Стандарты ISO 2808 рассматривают измерение мокрой пленки, сухого покрытия и неотвержденного порошкового слоя, поэтому эти значения нельзя считать взаимозаменяемыми.
Для червячной пары важна толщина, которая остается на детали после завершения предусмотренного процесса отверждения. Если ориентироваться только на мокрый слой, оценка влияния покрытия на зазор может оказаться некорректной. В технологической документации полезно указывать, на какой стадии и каким методом получено значение.
Толщина одного слоя и многослойная система
Когда покрытие состоит из нескольких слоев, в оценке зазора учитывают всю систему. Толщина верхнего слоя сама по себе не описывает суммарное изменение размеров. Если каждый слой контролируют отдельно, измерения привязывают к этапам нанесения; если проверяют общий результат, фиксируют суммарную толщину по принятой методике.
ISO 3497 предусматривает рентгеноспектрометрический анализ металлических покрытий и измерение многослойных систем до трех слоев. Этот стандарт не задает допустимый боковой зазор червячной передачи, но помогает учитывать слои при контроле покрытия. Для органических покрытий ISO 2808 также рассматривает расчет средней толщины по массе покрытия, его плотности и площади.
Отверждение и оценка результата
После нанесения важно зафиксировать состояние покрытия, при котором проводится контроль. Сведения о неотвержденном слое не заменяют измерение готовой пленки. Если технологический процесс предусматривает отверждение, оценивать толщину для размерного контроля следует на соответствующей стадии процесса.
Само по себе отверждение не отменяет необходимости проверки зазора. Оно лишь определяет, какое состояние покрытия требуется измерить и сопоставить с геометрией передачи. Для воспроизводимого результата в карте контроля указывают метод, участок измерения и состояние покрытия на момент проверки.
Как измерить толщину слоя покрытия на зубьях
Метод измерения выбирают с учетом материала основания, типа покрытия и доступности поверхности.
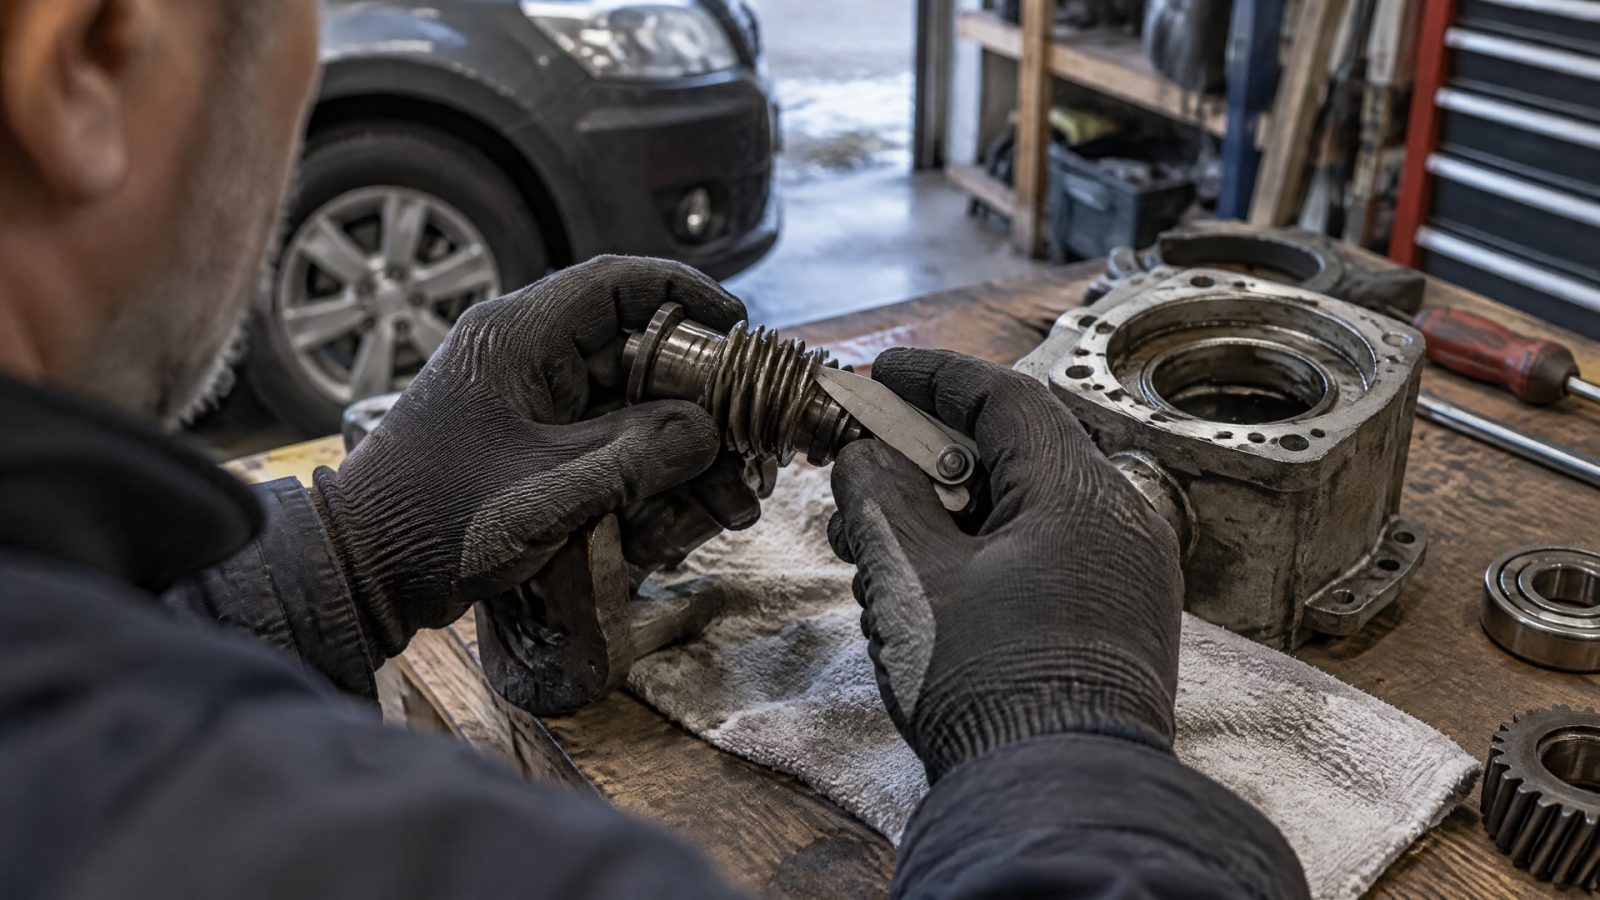
Универсального способа, одинаково подходящего для любой детали, нет. Для контроля тонкого слоя на рабочем профиле предпочтительны методы, которые позволяют получить результат без разрушения детали, если материал и форма это допускают.
ISO 2178 описывает неразрушающее измерение немагнитных покрытий на магнитных основаниях. ISO 2360 задает вихретоковый метод для непроводящих покрытий на соответствующих основаниях. Перед применением прибора проверяют, подходит ли сочетание покрытия и материала детали для выбранного принципа измерения.
| Метод и стандарт | Что измеряют | Особенность |
|---|---|---|
| ISO 2178 | Немагнитное покрытие на магнитном основании | Неразрушающий контроль |
| ISO 2360 | Непроводящее покрытие на подходящем основании | Неразрушающий вихретоковый метод |
| ISO 4518:2021 | Толщину по ступеньке | Диапазон от 0,01 мкм до 1000 мкм |
| ISO 1463 | Толщину по микрошлифу | Точность указана как 1 мкм или 10%, в зависимости от того, что больше |
| ISO 3497 | Металлическое покрытие рентгеноспектрометрическим методом | Возможен анализ многослойных систем до трех слоев |
Измерение по ступеньке и микрошлифу
ISO 4518:2021 предусматривает измерение толщины по ступеньке. Метод подходит для диапазона от 0,01 мкм до 1000 мкм; стандарт также рассматривает цилиндрические поверхности при соблюдении мер предосторожности. Профилометрический контроль по ступеньке дает прямую связь с геометрией слоя, но возможность его применения зависит от доступности участка измерения.
ISO 1463 предусматривает определение толщины по микрошлифу. Для метода указана точность 1 мкм или 10%, в зависимости от того, что больше. Такой контроль позволяет изучить поперечное сечение, но требует подготовить образец; для серийной детали это может означать необходимость использовать отдельный образец или согласовать процедуру контроля.
Контроль на рабочем профиле
Для оценки влияния покрытия на люфт червячной передачи важна локальная толщина именно на рабочем профиле зуба. Замер на другой поверхности может не отражать слой в зоне зацепления. До начала измерений определяют контрольные участки и проверяют, можно ли получить на них достоверный результат выбранным методом.
Если поверхность криволинейная или доступ к зубу ограничен, это учитывают при выборе прибора и подготовке измерения. При необходимости геометрическую оценку дополняют контролем микрошлифом или методом по ступеньке. Решение фиксируют в технологической документации, чтобы последующие измерения можно было сопоставить с исходными.
Подготовка поверхности и нанесение твердосмазочного покрытия
Состояние поверхности до нанесения влияет на формирование покрытия.
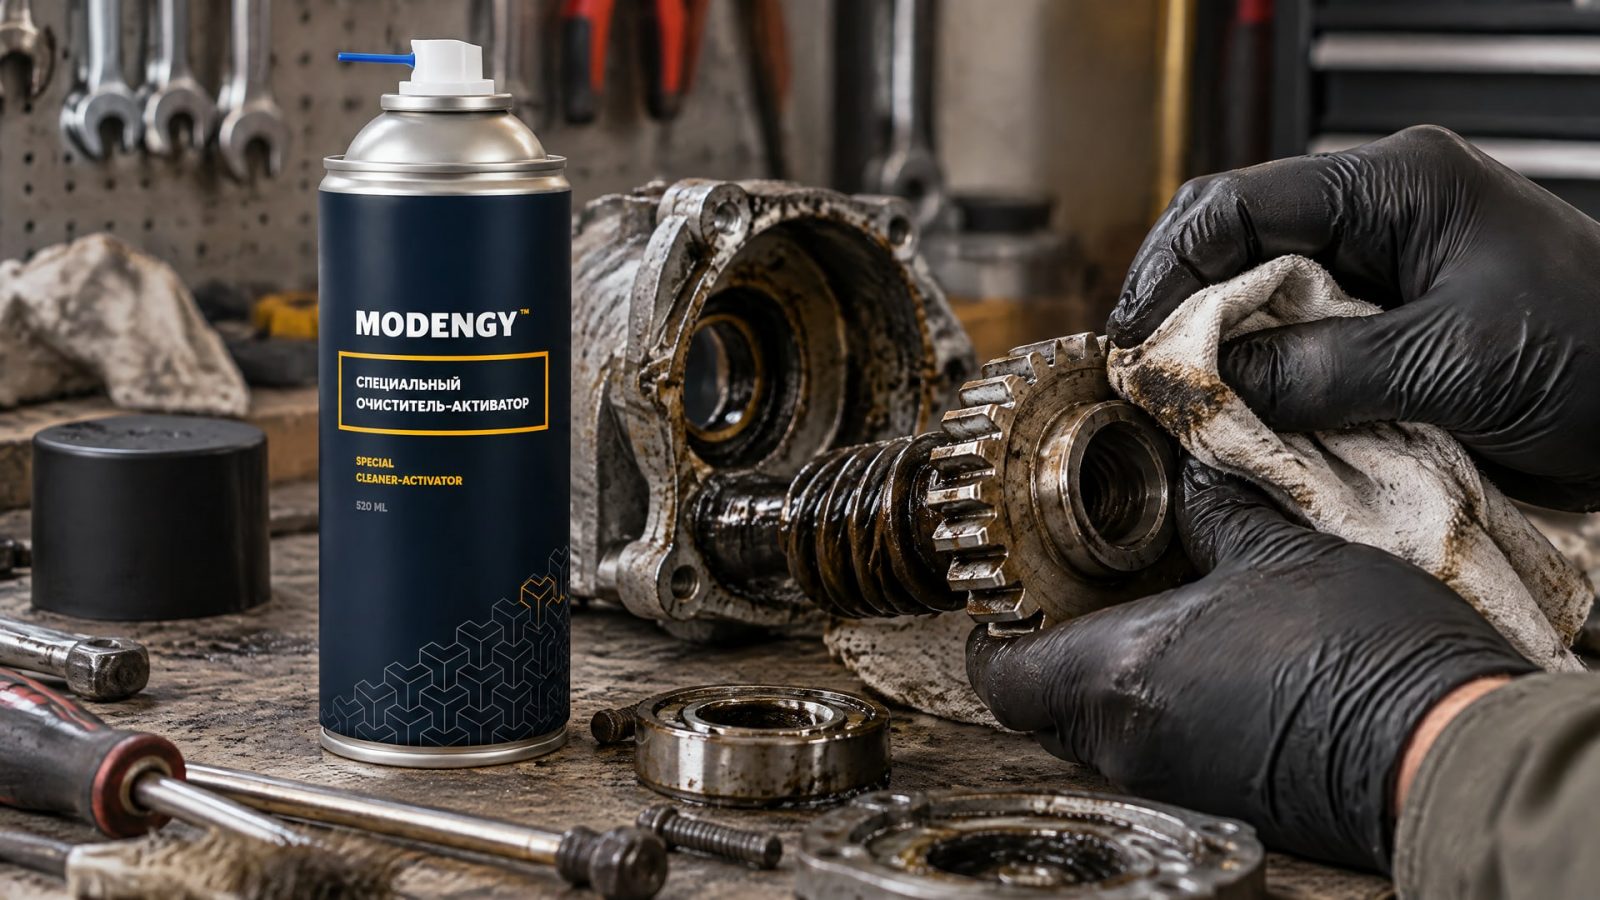
Загрязнения и остатки масла могут помешать адгезии - сцеплению покрытия с основанием. Поэтому подготовку поверхности рассматривают как отдельную часть процесса, а не как необязательную операцию перед окрашиванием или нанесением твердосмазочного состава.
Для червячной передачи предварительно определяют, какие поверхности должны быть покрыты и какие участки необходимо защитить от нанесения. Затем выбирают способ очистки и обезжиривания, совместимый с деталью и технологией. После подготовки важно не загрязнить поверхность повторно до нанесения материала.
Совет инженера
Сценарий: на зубьях червячной пары перед нанесением покрытия могут оставаться загрязнения, ухудшающие сцепление слоя с основанием. Что делают: поверхность тщательно очищают и обезжиривают; в такой операции используют, в частности, MODENGY Очиститель-активатор. Итог: подготовка помогает обеспечить адгезию и долговечность покрытия, а последующий контроль показывает, какой слой сформировался на рабочем профиле.
После нанесения проверяют не только среднюю толщину, но и ее распределение на участках, участвующих в зацеплении. Если покрытие многослойное, в протоколе отражают отдельные слои или их суммарную толщину. Это позволяет сопоставить покрытие с изменением геометрии и состоянием передачи после сборки.
Для снабженца при выборе материала полезно сверяться со спецификацией и согласовывать ее с технологией нанесения. Для инженера принципиальны параметры контроля: метод, место замера и стадия процесса. Без этих сведений значения толщины, полученные разными способами, могут оказаться несопоставимыми.
Ошибки при оценке люфта червячной передачи
Первая распространенная ошибка - считать, что тонкий слой не повлияет на зазор.
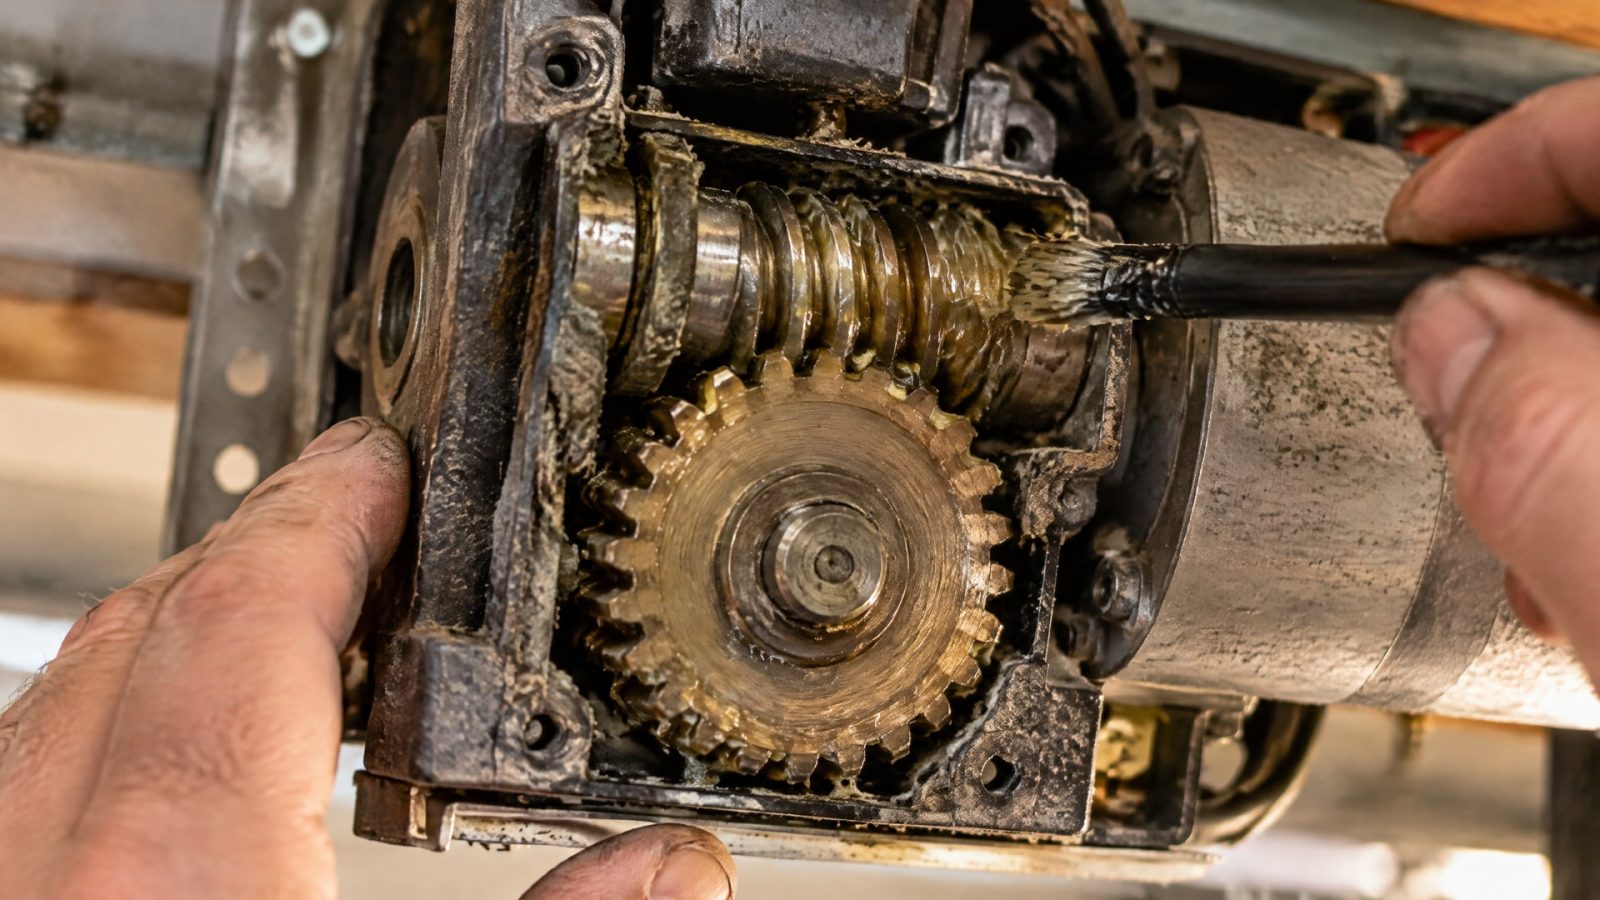
На сопрягаемых поверхностях толщины складываются, поэтому даже небольшая величина на каждой из них влияет на доступное пространство между зубьями. Величину эффекта оценивают по фактическому покрытию на рабочих участках, а не по общему описанию материала.
Вторая ошибка - ориентироваться только на среднее значение из документации. Неравномерность по профилю может оставить одни зоны с меньшим зазором, чем другие. Для проверки важны измерения на рабочей поверхности и сопоставление локальной толщины с геометрией пары.
Другие типичные ошибки
Сравнивать толщину мокрой пленки с толщиной готового покрытия без учета стадии формирования слоя.
Измерять только верхний слой многослойной системы и не учитывать суммарную толщину.
Применять один и тот же метод без проверки его пригодности для материала основания и типа покрытия.
Переносить измерение с доступной, но нерабочей поверхности на профиль зуба.
Считать, что стандарты измерения покрытия устанавливают допустимый зазор конкретной передачи.
ISO 2808 описывает способы измерения покрытий, а ISO 2178, ISO 2360, ISO 4518:2021, ISO 1463 и ISO 3497 относятся к различным методам контроля. Ни один из перечисленных стандартов сам по себе не заменяет проверки бокового зазора собранной червячной передачи. Контроль толщины и оценка зазора отвечают на связанные, но разные вопросы.
Для надежной оценки инженер сопоставляет исходную геометрию, фактическую толщину покрытия на сопрягаемых поверхностях и результат проверки передачи после обработки. Если результаты отличаются от ожидаемых, сначала проверяют локальное распределение покрытия и корректность выбранной методики. Такой порядок помогает отделить влияние покрытия от погрешности измерения.
Часто задаваемые вопросы
Как толщина покрытия влияет на боковой зазор червячной передачи?
Если покрытие нанесено на контактирующие зубья, оно занимает часть рабочего зазора. При оценке учитывают суммарную толщину на сопрягаемых поверхностях, а не только слой на одной детали. Для точного вывода измеряют покрытие на рабочем профиле и проверяют зазор передачи после обработки.
Можно ли использовать толщину мокрого слоя для расчета зазора?
Нет, мокрый слой и готовое покрытие относятся к разным стадиям процесса. ISO 2808 рассматривает измерение мокрой пленки, сухого покрытия и неотвержденного порошкового слоя отдельно. Для оценки влияния на геометрию используют значение, соответствующее состоянию покрытия после предусмотренного процесса формирования.
Как измерить толщину покрытия на зубьях червячной передачи?
Метод выбирают по материалу основания, типу покрытия и форме поверхности. ISO 2178 и ISO 2360 описывают неразрушающие методы для подходящих сочетаний основания и покрытия, ISO 4518:2021 - измерение по ступеньке, а ISO 1463 - контроль по микрошлифу. Важно измерять рабочий профиль зуба.
Нужно ли учитывать каждый слой покрытия отдельно?
В расчетной и контрольной документации важно учитывать суммарную толщину всей системы. Отдельный контроль слоев полезен, если нужно видеть вклад каждого этапа нанесения. ISO 3497 предусматривает анализ многослойных металлических покрытий до трех слоев, но выбор способа контроля зависит от материала и конструкции покрытия.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, когда материал нанесен на рабочие поверхности зубьев. Для оценки учитывают суммарную и локальную толщину на сопрягаемых участках, различают мокрый и сформированный слой и не подменяют измерение покрытия проверкой зазора.
Следующий шаг для инженера - определить рабочие поверхности, согласовать стадию и метод измерения, затем зафиксировать фактическую толщину покрытия и проверить передачу после обработки. Такой порядок помогает оценить изменение люфта без опоры только на среднее значение из паспорта материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте антифрикционные покрытия: сравнение холодного и горячего отверждения, особенности применения и подготовки поверхности.
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие серийные детали.
Узнайте, как масло резьбонарезного станка влияет на качество резьбы и срок службы инструмента.