
Толщина слоя покрытия при окунании: почему метод не подходит для точного машиностроения
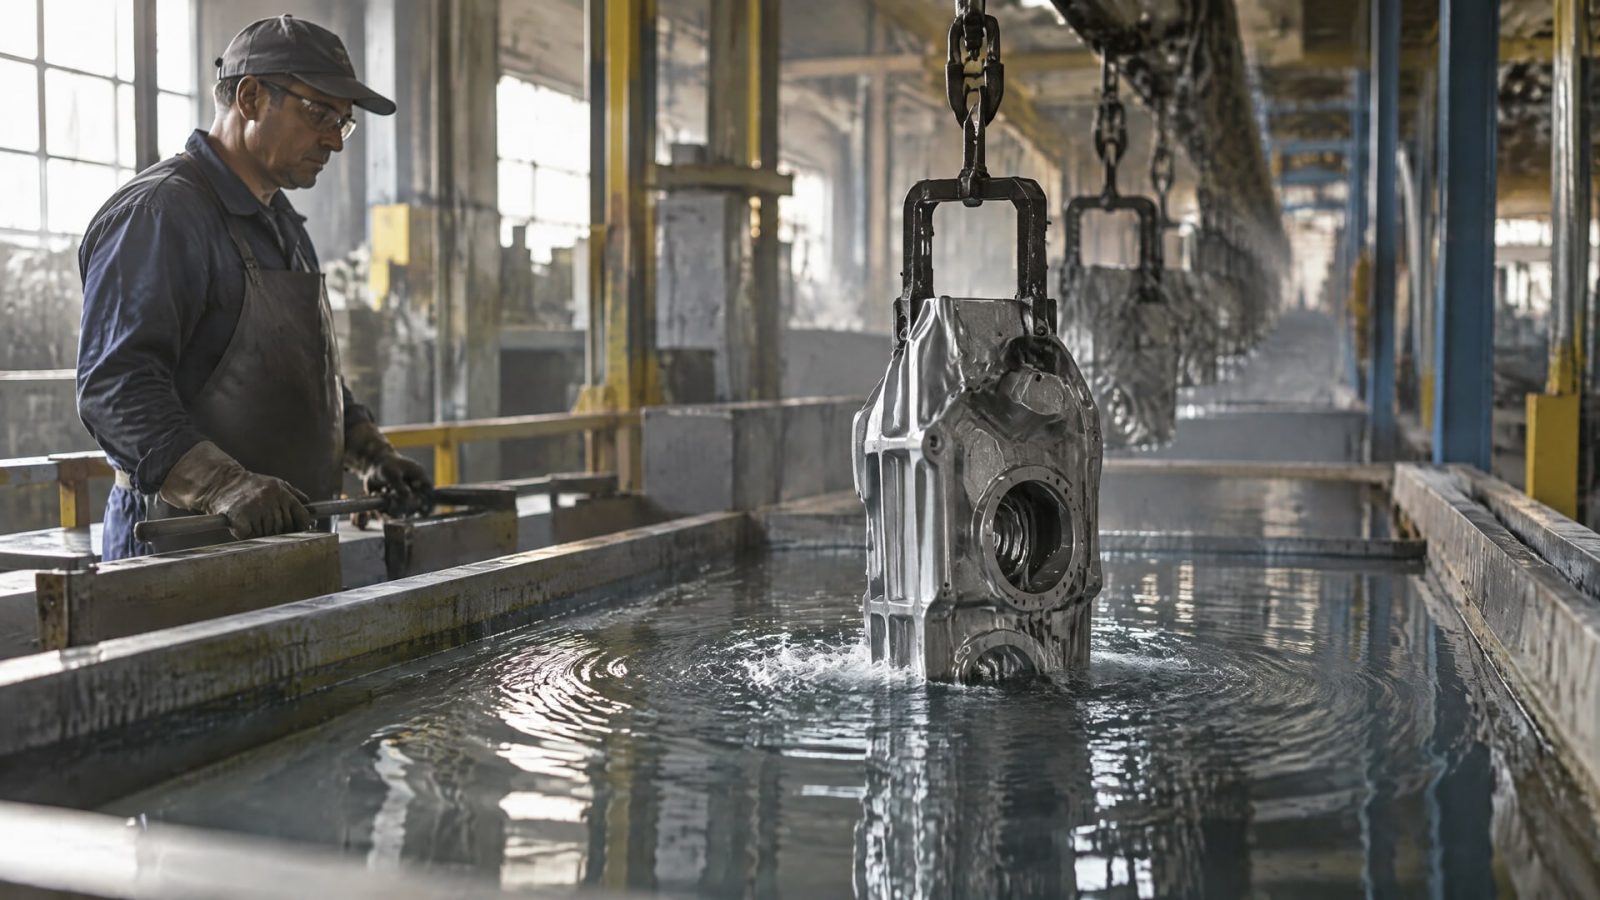
Окунание не гарантирует заданную толщину слоя покрытия: результат зависит от вязкости материала, его температуры, доли сухого остатка и скорости извлечения детали. Для точных узлов это означает риск разброса толщины, наплывов и нарушения посадок. Метод можно применять, если параметры процесса жестко контролируют, но для деталей с малыми допусками часто удобнее технологии с более управляемым нанесением.
Статья полезна инженерам, технологам и закупщикам, которые выбирают методы нанесения покрытий для защиты деталей от износа. Разберем, от чего зависит толщина слоя, как ее измеряют и какие риски возникают на сопрягаемых поверхностях и во внутренних полостях деталей.
Почему толщина слоя покрытия при окунании меняется
При окунании деталь погружают в материал, а затем извлекают и дают покрытию стечь.
Толщина пленки формируется не только составом материала: на нее влияют вязкость, температура, доля сухого остатка и скорость извлечения. Поэтому две детали из одной партии могут получить разную толщину, если изменились условия нанесения.
ASTM D823-18(2022) описывает получение пленок методом окунания с контролем вязкости, температуры материала и последующим измерением мокрой пленки. ASTM D823 также связывает формируемую толщину со скоростью извлечения, вязкостью и долей сухого остатка. Это показывает, что повторяемость требует управляемого процесса, а не только одинакового времени нахождения деталей в ванне.
На результат влияют форма и ориентация детали: материал стекает с выступов, задерживается в углублениях и может образовывать наплывы у кромок. В отверстиях и внутренних полостях труднее обеспечить одинаковое стекание и проверить поверхность. Внешне ровное покрытие не подтверждает, что слой имеет требуемую толщину по всей детали.
Окунание не становится автоматически непригодным для любой промышленной детали. Ограничение возникает, когда необходим узкий и повторяемый диапазон толщины, а геометрия чувствительна к дополнительному слою. В таком случае задают и поддерживают параметры процесса, измеряют толщину и оценивают, подходит ли метод для конкретных допусков.
Какие параметры влияют на толщину мокрого и сухого слоя
Толщина мокрой пленки и толщина сухого слоя - разные показатели.
Первая измеряется сразу после нанесения, вторая - после высыхания или отверждения. Их соотношение зависит от доли сухого остатка, поэтому визуальная оценка мокрой поверхности не заменяет контроль готового покрытия.
При окунании технологу важно задавать и поддерживать вязкость и температуру материала, скорость извлечения детали, время стекания и режим сушки или отверждения. Изменение одного из этих параметров способно повлиять на итоговую толщину и ее равномерность. Для лабораторного получения пленок одинаковой толщины ASTM D823-18(2022) предусматривает контроль вязкости и температуры, а также измерение мокрой пленки.
Мокрую толщину покрытия измеряют гребенчатым щупом по ASTM D4414. После высыхания применяют метод, подходящий для материала и основы. Например, ISO 2178 описывает магнитный метод измерения толщины немагнитного покрытия на магнитном основании; его используют, в частности, для цинковых покрытий.
При выборе целевого значения ориентируются на рекомендации производителя покрытия и требования к детали. Слишком тонкий слой может преждевременно потерять защитные свойства, а избыточная толщина увеличивает расход материала и может мешать сборке. Поэтому контролируют не только внешний вид, но и мокрую или сухую толщину по подходящей методике.
Как толщина покрытия влияет на посадки и ресурс детали
Покрытие меняет размеры поверхности.
На сопрягаемых участках, в отверстиях и посадочных местах даже небольшое отклонение от заданной толщины способно повлиять на сборку и работу узла. При окунании сложнее исключить локальные наплывы и неравномерное стекание, поэтому слой может распределяться по детали неодинаково.
Особенно важно учитывать покрытие на поверхностях, где деталь соединяется с другой частью узла или движется относительно нее. Проектировщик должен заранее заложить допуски под покрытие, а технолог - проверить, что нанесенный слой не нарушает размеры. ISO 14713-2 рассматривает влияние толщины стали на толщину горячего цинкового покрытия и необходимость учитывать допуски на сопрягаемых поверхностях и в отверстиях. Для плоских поверхностей горячего цинкования в стандарте упоминается запас не менее 1 мм.
Эти требования относятся к горячему цинкованию и не задают универсальную толщину для лакокрасочных или антифрикционных покрытий. Однако общий принцип применим шире: толщину и особенности нанесения учитывают при проектировании, а готовую деталь проверяют по требованиям к конкретной системе покрытия.
Ресурс зависит не от одной толщины. На надежность также влияют равномерность слоя, адгезия и отсутствие локальных дефектов. Слишком тонкое покрытие может быстрее утратить защитную функцию, а слишком толстое - увеличить расход и привести к проблемам с посадками. Поэтому целевую толщину определяют под условия работы детали, а не по принципу «чем толще, тем лучше».
Как измеряют толщину слоя покрытия
Контроль начинают с требований к покрытию: нужно определить, измеряют ли мокрую пленку во время нанесения или сухой слой после отверждения.
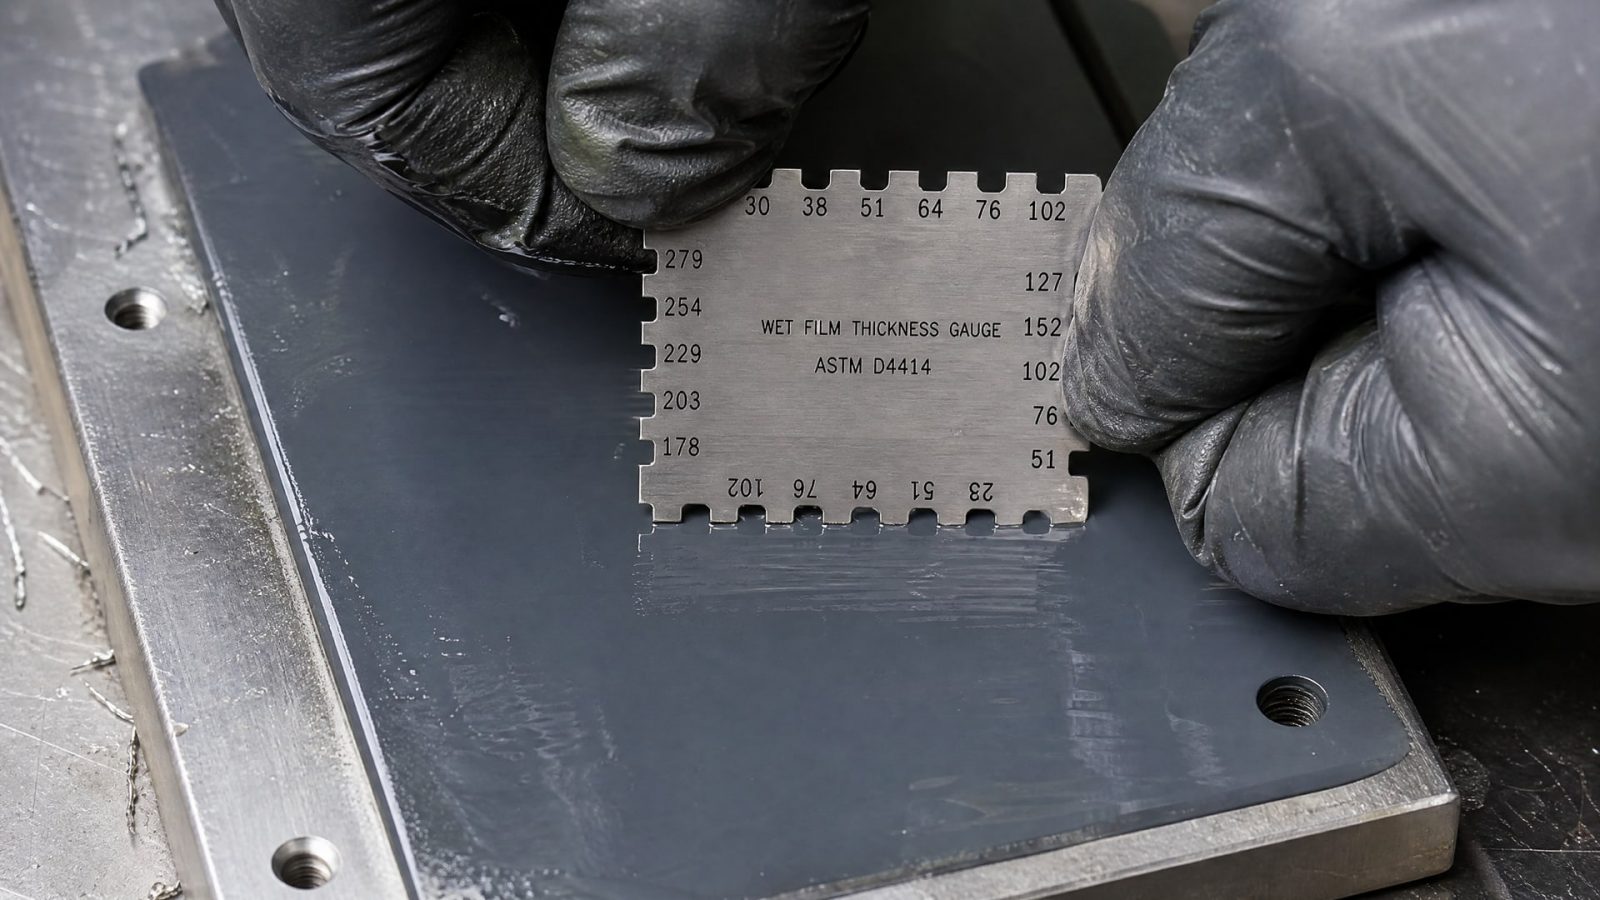
Для мокрой пленки применяют гребенчатый щуп по ASTM D4414. Такой замер помогает проверить нанесение до завершения процесса, но не заменяет измерение готового слоя, если приемка задана по сухой толщине.
Метод выбирают с учетом материала покрытия и основы. ISO 2178 описывает магнитное измерение немагнитных покрытий на магнитном основании. Для горячего цинкования ISO 1461 предусматривает контроль толщины, в том числе магнитным, гравиметрическим и микрошлифовым методами. Для крупных изделий стандарт указывает не менее трех контрольных зон на изделие.
Нельзя переносить метод контроля одного типа покрытия на другой без проверки применимости. Например, магнитный метод подходит для определенных сочетаний покрытия и основания, но не является универсальным решением для любой детали. В документации на покрытие и технологическую операцию нужно зафиксировать, где и каким способом проводят измерения, а также какие участки входят в приемочный контроль.
Проверка только на одной удобной плоскости может не выявить локальных отклонений в отверстиях, углублениях и у кромок. Для точных деталей места измерений выбирают с учетом геометрии и функциональных поверхностей. Если покрытие предназначено для защиты от износа, оценивают не только среднюю толщину, но и равномерность слоя на рабочем участке.
Какие методы нанесения покрытий выбрать для точных деталей
Окунание удобно тем, что деталь целиком контактирует с материалом, но управлять толщиной на сложной геометрии бывает трудно.
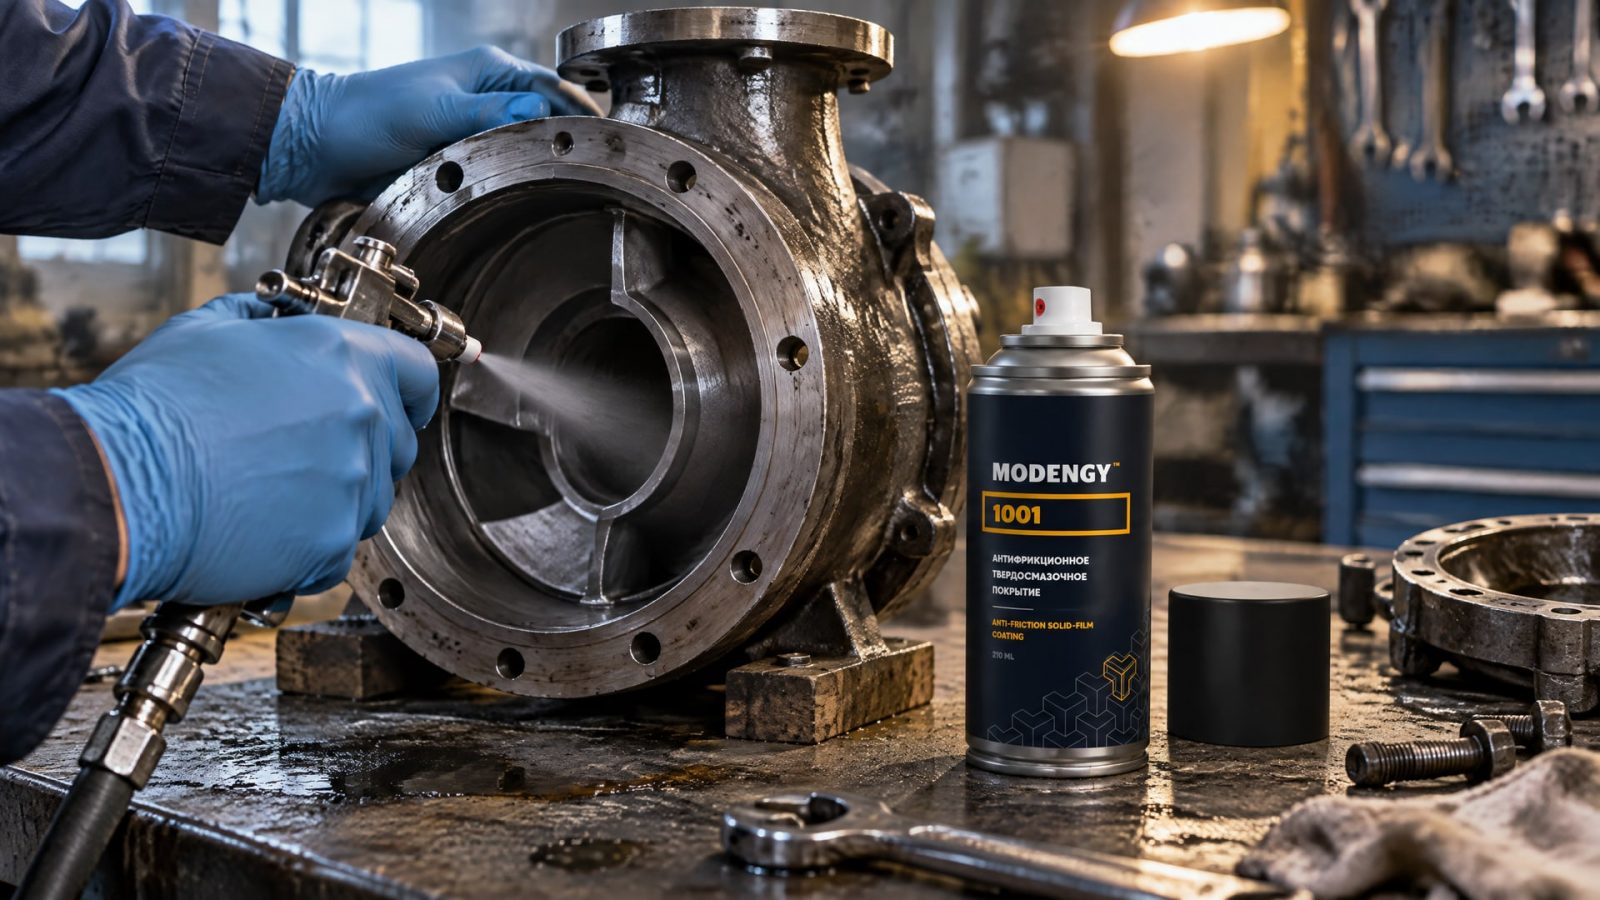
Альтернативы включают нанесение кистью или валиком, распыление, безвоздушное и электростатическое распыление, а также flow coating и curtain coating. Выбор зависит от конструкции детали, требований к покрытию и возможности контролировать процесс.
Для точной детали важен не только способ нанесения, но и проверяемость результата. До запуска серии определяют целевую толщину, требования к поверхности и точки контроля. Если посадки или отверстия чувствительны к толщине, учитывают слой при проектировании и проверяют геометрию после нанесения.
Для внутренних поверхностей насосов отдельная задача - защита от эрозионного и механического износа, особенно в труднодоступных местах. Если свободное окунание не дает нужной управляемости на таких участках, рассматривают нанесение распылением. В этой задаче применяют антифрикционное твердосмазочное покрытие MODENGY 1001: распыление позволяет работать с внутренними поверхностями, где равномерность покрытия сложно обеспечить простым стеканием материала из ванны.
Ни один метод не гарантирует подходящий результат без проверки на конкретной детали. Перед выбором технологии сопоставляют геометрию, функциональные поверхности, требуемую толщину и доступный способ контроля. Для опытной партии фиксируют параметры нанесения и измеряют слой, после чего оценивают соответствие размеров и состояния поверхности требованиям узла.
Часто задаваемые вопросы
Как определить толщину 1 слоя покрытия?
Сначала уточняют, какая толщина задана: мокрой пленки во время нанесения или сухого слоя после отверждения. Мокрую пленку измеряют гребенчатым щупом по ASTM D4414. Для готового покрытия выбирают метод с учетом материала и основания, а требования к толщине сверяют с документацией на покрытие.
Почему толщина покрытия при окунании получается неравномерной?
На результат влияют вязкость и температура материала, доля сухого остатка, скорость извлечения детали и время стекания. Геометрия также имеет значение: в углублениях материал может задерживаться, а с выступов - стекать быстрее. Поэтому визуально ровная поверхность не подтверждает одинаковую толщину по всей детали.
Чем измеряют толщину сухого слоя покрытия?
Метод зависит от типа покрытия и материала основы. Для магнитного основания с немагнитным покрытием применяют магнитный метод по ISO 2178. Для горячего цинкования ISO 1461 предусматривает магнитный, гравиметрический и микрошлифовой методы контроля. Перед измерением проверяют применимость метода к конкретной детали.
Подходит ли окунание для покрытия деталей насоса?
Это зависит от внутренней геометрии, требуемой толщины и возможности контролировать слой в рабочих зонах. В труднодоступных местах стекание материала может осложнить получение равномерного результата. Для защиты внутренних поверхностей насоса от эрозионного и механического износа можно рассмотреть твердосмазочное покрытие с нанесением распылением.
Заключение
Метод окунания не обеспечивает точную толщину слоя покрытия сам по себе: результат зависит от свойств материала, режима извлечения и стекания, а также последующей сушки. Для деталей с точными посадками нужно контролировать мокрую и сухую пленку подходящими методами и учитывать толщину покрытия в конструкции узла.
Перед выбором технологии проверьте геометрию детали, допустимый слой на сопрягаемых поверхностях и способ приемочного измерения. Для опытной партии зафиксируйте параметры нанесения, измерьте толщину в функциональных зонах и оцените, сохраняются ли размеры и требования к защите от износа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой категории H1 влияет на стабильность работы и точность фасовки порошков.
Узнайте, как правильно выбрать смазку шпинделя станка, сколько ее закладывать и как проводить обкатку подшипников ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.