
Цепное масло пищевое: выбор смазки для разных нагрузок и температур
Цепные приводы в пищевой промышленности работают в условиях, где одновременно требуются высокая надежность оборудования и безопасность продукции. Выбор смазки - не простой вопрос подбора «пищевого» продукта по названию: важно понимать, какие именно условия создаст нагрузка, температура и влажность, и как к этому подойти с точки зрения допусков и стандартов.
Цепное масло с пищевым допуском решает конкретную задачу: оно должно работать в точках, где возможен случайный, технически неизбежный контакт с продуктом, и одновременно обеспечивать защиту от износа, температурных скачков и вымывания водой. В этой статье разберемся, чем отличаются пищевые смазки для цепей друг от друга, на какие параметры смотреть при выборе и какие ошибки часто допускают закупщики и инженеры.
Что такое NSF H1 и почему это критично для пищевых цепей
Категория NSF H1 - это регистрация, позволяющая смазке находиться в зонах, где возможен случайный, технически неизбежный контакт с пищей.
При таком контакте допускается остаток смазки в продукте не более 10 мг/кг. Это не означает, что смазка пригодна для прямого использования в пищу; это означает, что если капля упадет в готовый продукт на конвейере, это не создаст опасности.
Регистрация H1 выдается на основе исследования остатков, состава и способности компонентов смазки взаимодействовать с пищей. Каждый продукт с H1 имеет уникальный регистрационный номер, который можно проверить на сайте NSF. Просто маркировка на бачке «food grade» или «пищевое масло» - это не доказательство; нужно либо паспорт продукта с номером регистрации, либо свидетельство у поставщика.
Важно помнить: H1 говорит только о допуске к случайному контакту, а не о том, что одна и та же смазка оптимальна для всех температур и нагрузок. Две разные H1-смазки могут отличаться вязкостью, базовой жидкостью и температурным диапазоном. Заказчик должен подобрать не просто «пищевую» смазку, а конкретный продукт под условия своего оборудования.
Дополнить H1 приходится стандартом ISO 21469, который охватывает гигиенические требования на всем жизненном цикле смазки - от формулировки и производства до упаковки и хранения. ISO 21469 - более строгий и объемный стандарт; продукт может иметь H1, но не пройти ISO 21469, если его производство не соответствует правилам гигиены.
Вязкость цепного масла и выбор по температурным режимам
Вязкость цепного масла - это первая вещь, которую нужно привязать к реальным условиям работы.
В пищевой промышленности встречаются цепи в очень разных режимах: от прохладных зон сортировки до горячих печей и пастеризационных линий.
Для обычных конвейерных цепей при температуре 15–40 °C рекомендуют масла класса ISO VG 46–68. Эта вязкость обеспечивает достаточную пленку между звеньями без избыточного сопротивления, благодаря чему смазка хорошо проникает в подвижные части и не создает лишних потерь энергии на трение.
Если цепь работает при повышенной температуре - например, на линии тепловой обработки, печной цепи или сушильном конвейере - требуется более вязкая и термостойкая смазка. Здесь встречаются масла класса ISO VG 100–150, а для экстремальных условий (работа до 120 °C и выше) могут использоваться масла VG 220, 320 и даже 460.
Выбор вязкости связан также со скоростью цепи. Быстро движущиеся цепи лучше работают с маслом меньшей вязкости, потому что оно быстрее поступает в зазоры. Медленно движущиеся, но нагруженные цепи требуют более густого масла для поддержания пленки. Для высокотемпературных цепей в пищевом производстве часто рекомендуют PAO-масла или полиолэфиры, потому что они лучше держат пленку при нагреве и меньше окисляются, чем минеральные масла.
Вот ориентировочная схема:
| Температурный режим | Типовой класс VG | Базовая жидкость | Основной риск |
|---|---|---|---|
| 15–40 °C, обычная нагрузка | ISO 46–68 | Минеральное масло, PAO | Вымывание водой |
| 40–80 °C, средняя нагрузка | ISO 68–100 | PAO, полиолэфир | Окисление при нагреве |
| 80–120 °C, высокая нагрузка | ISO 100–220 | Полиолэфир, PAO, синтетика | Разжижение масла |
| Выше 120 °C, экстремум | ISO 220–460 | Полиолэфир, ester-масла | Деградация пленки |
Базовые жидкости: минеральное масло, PAO и полиолэфиры
Основа смазки определяет, как она будет вести себя при нагреве, окислении, контакте с водой и при механическом напряжении.
В пищевых H1-смазках для цепей используют несколько типов базовых жидкостей, каждая - под свой сценарий.
Белые минеральные масла - традиционный выбор для пищевой промышленности. Они достаточно недорогие, хорошо известны, проще в производстве и регистрации. Однако минеральное масло окисляется быстрее синтетики и чувствительнее к нагреву. При температурах выше 80–100 °C минеральное масло начинает разжижаться, теряя вязкость и пленкообразующие свойства. Для холодных и умеренных режимов минеральная основа вполне приемлема.
PAO (полиальфаолефины) - синтетические углеводороды, устойчивые к окислению и нагреву. Масло на базе PAO держит пленку шире по температурному диапазону и дольше не окисляется. При цене выше, чем минеральное, PAO оправдывает себя на оборудовании, работающем в переменных режимах или при постоянно повышенных температурах. PAO также лучше проникает в узкие зазоры благодаря более стабильной молекулярной структуре.
Полиолэфиры (ester oils) - самые термостойкие среди масляных основ, допускают работу до 250 °C и выше. Полиолэфиры также отличаются хорошей адгезией (способностью прилипать к поверхности) и стойкостью к вымыванию водой. При этом они дороже PAO и требуют особых мер при хранении, потому что могут поглощать влагу. Для горячих печных цепей и высокотемпературных конвейеров полиолэфиры - часто единственный правильный выбор среди жидкостных смазок.
Силиконовые жидкости встречаются реже, но тоже используются в H1-составах. Они хорошо работают при низких температурах и показывают очень низкую критичность по содержанию остатков (в одних источниках упоминается ориентир 1 ppm вместо стандартных 10 ppm для остальных баз). Однако силиконы имеют ограничения по максимальной температуре и не подходят для высокотемпературных режимов.
Когда вы выбираете цепное масло пищевое для конкретного оборудования, вопрос о базе должен встать вторым - сначала смотрите на температуру и нагрузку, потом на базовую жидкость.
Водостойкость и работа в условиях влажности и высоких нагрузок
В пищевом производстве цепи часто работают во влажной среде: на линиях мойки, охлаждения, рядом с парогенераторами или там, где регулярно используют санитарные растворы.
Обычное минеральное масло в таких условиях начинает вымываться водой, образует эмульсию и теряет смазывающие свойства.
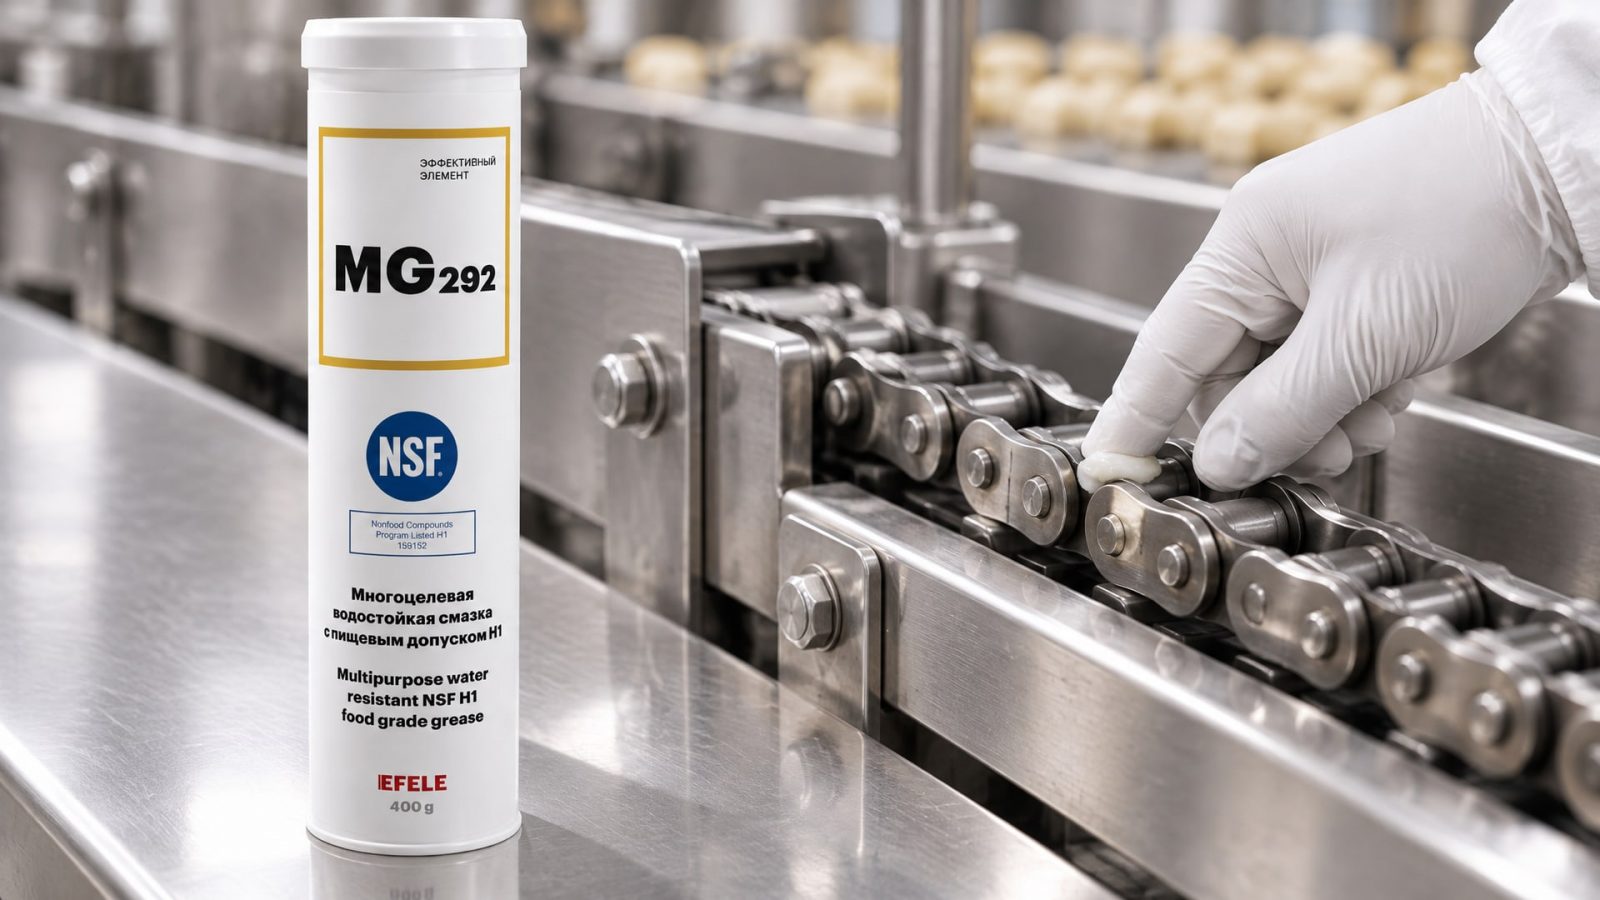
Для влажных зон нужны смазки, специально разработанные для стойкости к вымыванию. Такие продукты содержат присадки, которые улучшают водостойкость и позволяют маслу оставаться на поверхности даже при контакте с влагой. В случае, когда цепные приводы подвергаются воздействию воды и высоких нагрузок, рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Такое масло создает водоотталкивающую пленку и сохраняет вязкость даже в присутствии влаги.
Кроме вымывания, во влажных условиях может развиваться коррозия звеньев цепи. Правильная водостойкая смазка должна содержать ингибиторы коррозии и окисления, чтобы металлические поверхности не ржавели и не теряли прочность. Частота смазки в таких условиях может быть выше, чем в обычных режимах - до 2–3 раз в неделю или даже ежедневно, в зависимости от интенсивности washdown-процессов.
Еще одна проблема во влажных зонах - фреттинг, то есть микродвижение и микроизнашивание звеньев, когда смазка периодически смывается и остается только тонкая пленка. Водостойкие смазки с хорошей адгезией помогают минимизировать фреттинг, потому что прилипают к металлу крепче.
Температурные пределы и выбор для высокотемпературных цепей
Если ваша цепь работает в условиях высокой температуры - печная цепь, сушильный конвейер, линия горячей обработки - вопрос выбора смазки становится критичным.
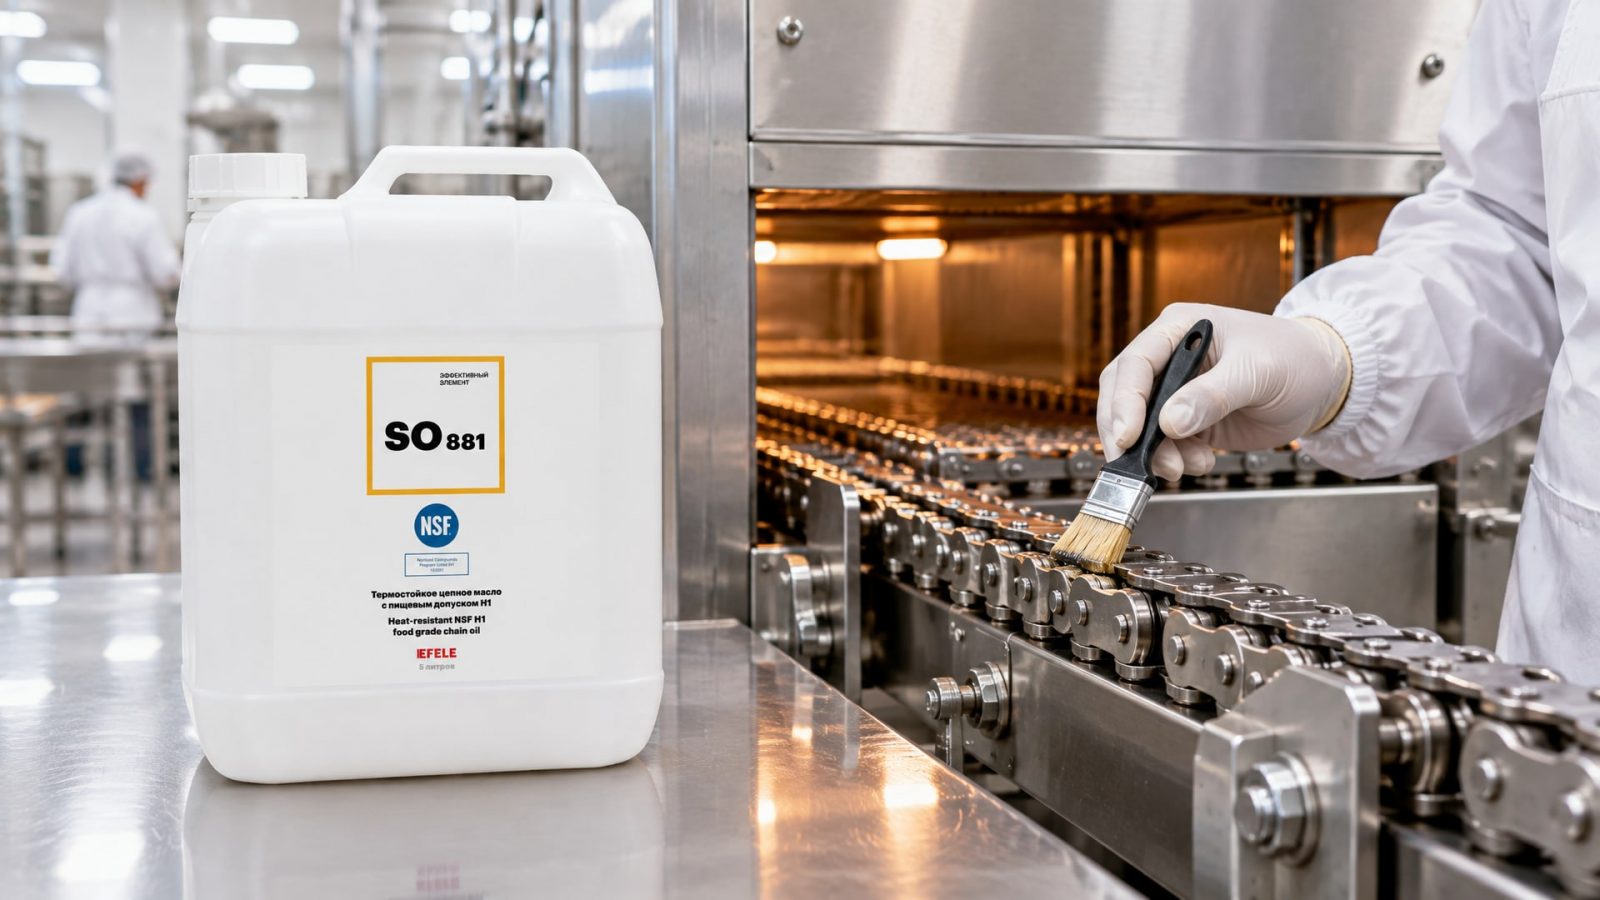
При температуре выше 80–100 °C обычное минеральное масло просто разжижится и не сможет образовать защитную пленку между звеньями.
Для цепей, работающих в условиях высокой температуры и требующих пищевого допуска H1, оптимальным выбором станет термостойкое эфирное цепное масло EFELE SO-881. Такие синтетические масла на полиолэфирной основе держат вязкость и пленкообразующие свойства при температурах до 120–150 °C, а в некоторых специальных случаях - до 250 °C и выше.
Проблема горячих цепей состоит еще и в том, что масло само по себе начинает окисляться и деградировать при постоянном нагреве. Синтетические основы (PAO, полиолэфиры) окисляются медленнее, чем минеральные, поэтому срок службы смазки увеличивается. Это означает, что интервалы между смазками могут быть дольше, а общий расход смазки за год - ниже, несмотря на более высокую начальную стоимость.
При выборе высокотемпературного масла важно также проверить, как оно ведет себя при тепловых циклах - когда цепь то нагревается, то охлаждается. Одни масла могут образовывать отложения при охлаждении, другие лучше восстанавливают вязкость. Здесь снова помогают полиолэфиры и высококачественные PAO-масла: они лучше всего справляются с температурными скачками.
Частые ошибки при подборе цепной смазки пищевое производство
Первая ошибка - выбрать смазку по допуску, но не учесть температуру и нагрузку.
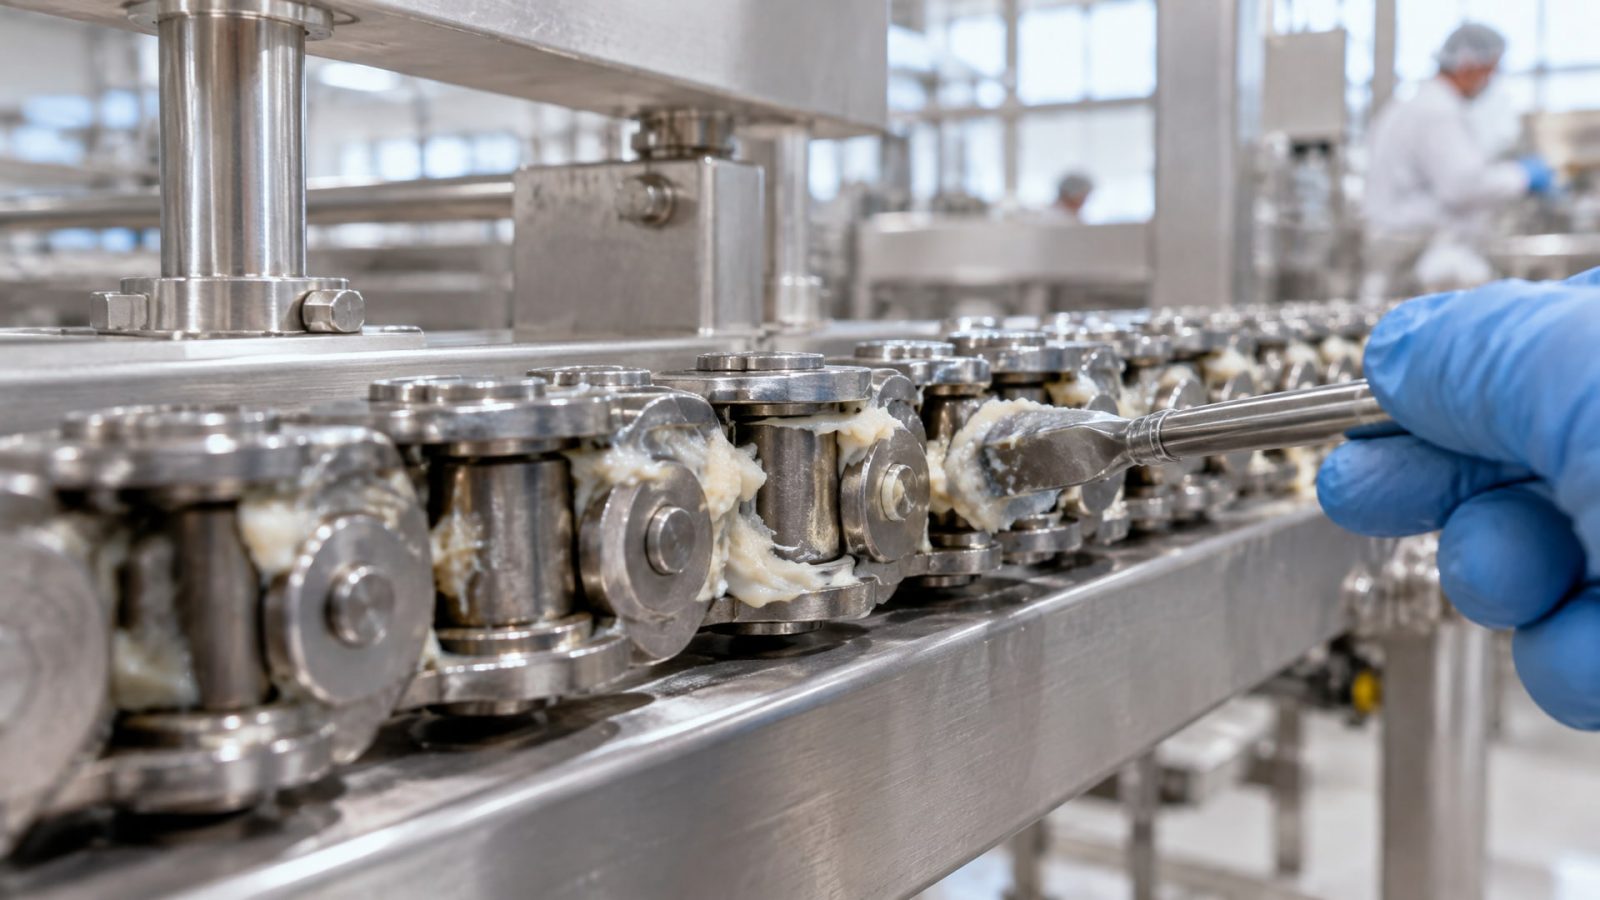
Инженер видит, что нужно H1, и берет первый попавшийся H1-продукт, не проверив, работает ли он при нужной температуре. Результат: смазка либо слишком жидкая и вымывается, либо слишком густая и не проникает в зазоры.
Вторая ошибка - путать H1 с другими категориями NSF. H1 - это допуск к случайному контакту. H2 (запрещен прямой контакт) и 3H (прямой контакт с пищей) - это совсем другие категории. Если вы видите на рынке рекламу смазки H2 как «пищевой» для цепей на конвейере, это ошибка: H2 используется для других узлов, где пищевой контакт невозможен.
Третья ошибка - ориентироваться на цену, забывая про межсервисный интервал. Дешевая смазка требует частой переналадки и быстро вымывается, что может привести к внеплановому останову линии. Правильный расчет стоимости владения включает не только цену смазки, но и затраты на трудо- и энергоемкость переналадки, а также риск простоя.
Четвертая ошибка - не сверять спецификацию смазки с условиями узла. Закупщик может убедиться, что смазка одного бренда дешевле, чем она была раньше, и переключиться на новый поставщик. Но если новая смазка имеет другую вязкость или базовую жидкость, цепь может начать изнашиваться быстрее. Всегда проверяйте техническое описание перед заменой поставщика.
Пятая ошибка - игнорировать влажность и наличие моющих средств. Если цепь работает в зоне частой мойки водой или паром, обычная H1-смазка может и не помочь. Нужна специально водостойкая формула. Это требование часто упускают, потому что закупщик не консультируется с инженером, обслуживающим оборудование.
Часто задаваемые вопросы
Как проверить, что смазка действительно имеет допуск NSF H1?
Проверьте регистрационный номер NSF в документации продукта - на сайте NSF или у поставщика. Просто маркировка на упаковке не является доказательством. Попросите у поставщика свидетельство или паспорт продукта с указанием номера регистрации и ISO 21469 (если требуется). Маркетинговая маркировка «food grade» без номера регистрации - это не гарантия.
Чем отличается H1 от ISO 21469?
H1 - это категория NSF для допуска смазки к случайному контакту с пищей (до 10 мг/кг остатка). ISO 21469 - это международный стандарт, который охватывает гигиенические требования на всем жизненном цикле смазки, от формулировки и производства до упаковки и хранения. Смазка может иметь H1, но не соответствовать ISO 21469, если ее производство не отвечает гигиеническим требованиям.
Какую вязкость выбрать для обычной конвейерной цепи при температуре 40–50 °C?
Для таких условий подходят масла класса ISO VG 46–68. Эта вязкость обеспечивает достаточную пленку без излишнего сопротивления и хорошо проникает в подвижные части цепи. Если цепь работает с высокими нагрузками, можно сдвинуться к VG 68.
Почему для горячих цепей рекомендуют синтетические масла, а не минеральные?
Минеральное масло начинает разжижаться при температуре выше 80–100 °C и теряет смазывающие свойства. Синтетические основы (PAO, полиолэфиры) держат вязкость и пленку при нагреве, дольше не окисляются и обеспечивают более длительный срок службы смазки. Для работы выше 100–120 °C минеральное масло практически не используется.
Как часто нужно смазывать цепь при работе во влажной среде?
Во влажных условиях частота смазки обычно выше, чем при обычной работе - до 2–3 раз в неделю или даже ежедневно в зависимости от интенсивности контакта с водой и паром. Используйте водостойкую смазку с хорошей адгезией, чтобы она не вымывалась полностью при мойке. Точный интервал согласуйте с документацией оборудования и результатами эксплуатации.
Заключение
Выбор цепного масла пищевого - это не просто покупка продукта с буквой H1 на этикетке. Это подбор смазки под конкретные условия: температурный режим, влажность, нагрузку на цепь, частоту смазки и наличие пара или моющих средств. NSF H1 дает допуск к случайному контакту с пищей, но не решает все вопросы надежности оборудования.
Начните с анализа своего оборудования: определите диапазон температур, оцените, есть ли вода или влага, посмотрите на скорость и нагрузку цепи. Затем подберите вязкость (ISO VG) и тип базовой жидкости (минеральное масло для холода, PAO для средних температур, полиолэфир для жара). Проверьте регистрационный номер NSF и убедитесь, что продукт соответствует ISO 21469. После внедрения оцените результаты: износ цепи, интервалы между смазками, отсутствие вымывания и коррозии. Правильно подобранная смазка окупается за счет долгой жизни цепи и предсказуемого расхода.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями и избежать аварий.
Восстановление пластика салона автомобиля: узнайте, как устранить царапины, трещины, скрипы и вернуть цвет пластиковым деталям.
Узнайте, как выбрать резьбовой фиксатор для герметизации и надежной фиксации соединений вместо ФУМ-ленты.