
Твердосмазочные покрытия для повышения КПД маломощных редукторов
Твердосмазочные покрытия могут повысить КПД редуктора, если потери связаны с трением в зубчатом зацеплении, а режим работы включает смешанное или граничное трение, дефицит масла либо кратковременный сухой контакт. Покрытие снижает сдвиговое сопротивление и прямой контакт металла с металлом, но не служит универсальной заменой жидкой смазке. Выраженность эффекта зависит от типа передачи, нагрузки и условий работы.
Статья полезна инженерам и закупщикам, которые оценивают способы снижения трения редуктора и выбирают решение для маломощного привода. Разберем, как работают антифрикционные покрытия, на что смотреть при подборе и нанесении, как проверить результат и почему одного роста КПД недостаточно для оценки модернизации.
Как твердосмазочные покрытия снижают трение редуктора
В зоне зубчатого контакта твердосмазочный слой работает за счет двух механизмов: формирует переносимую смазочную пленку и создает механический барьер между поверхностями.
Это уменьшает сдвиговое сопротивление и прямой контакт металл-металл. Для маломощного редуктора такой эффект может быть значим, если потери в зацеплении составляют заметную долю общей мощности.
Покрытия особенно полезны при смешанном и граничном трении. В этих режимах жидкая смазочная пленка не полностью разделяет контактирующие поверхности. Сходная задача возникает при ограниченной подаче масла и во время кратковременных периодов сухого контакта. Исследования DLC-покрытий в условиях масляного голодания показывают, что обработанные поверхности могут сохранять низкое трение и малый износ при сниженной подаче масла.
Антифрикционное твердосмазочное покрытие не следует рассматривать как автоматическую замену масла. В рассмотренных работах покрытия применяются как дополнение к жидкой смазке или как способ улучшить работу контакта при ее недостатке. Для ряда систем сухая толщина составляет 10-20 мкм, а эффективный слой в отдельных случаях может доходить до нескольких десятков микрометров. Увеличение толщины в этом диапазоне способно продлить ресурс, но само по себе не гарантирует лучший результат.
Перед выбором нужно определить, где именно возникают потери: в зацеплении, подшипниках или других элементах привода. Если трение в зубчатой паре не является главным источником потерь, покрытие шестерен может не дать ожидаемого повышения КПД редуктора. Оценивать его стоит по режиму работы, состоянию смазки и конструкции передачи, а не только по факту нанесения.
Какой прирост КПД можно ожидать от покрытия
Эффект антифрикционного слоя зависит от типа передачи и режима.
В литературном обзоре по зубчатым передачам приводится рост КПД редуктора на 0,5% в испытаниях с покрытыми шестернями. Это измеримый, но ограниченный результат, а не гарантированная прибавка для любого агрегата. На него влияют скорость, нагрузка, свойства смазки и условия контакта.
Для червячной передачи потенциальный эффект может быть заметнее, поскольку потери на трение в зацеплении занимают существенную долю общей мощности маломощного редуктора. В опубликованных работах для червячных редукторов с антифрикционным покрытием и жидкой смазкой указан КПД до 75-80%. Этот показатель относится к описанным в работах условиям и не должен переноситься на любой редуктор без испытаний.
| Сценарий | Что показывают данные | Как трактовать результат |
|---|---|---|
| Зубчатая передача с покрытыми шестернями | Рост КПД на 0,5% в испытаниях | Возможен небольшой прирост, зависящий от режима |
| Червячная передача с покрытием и жидкой смазкой | КПД до 75-80% в опубликованных работах | Эффект может быть заметнее из-за потерь в зацеплении |
| Работа при дефиците масла | Для изученных DLC-покрытий отмечены низкое трение и малый износ | Покрытие помогает при недостаточной подаче, но не отменяет проверку теплового режима |
Для корректного сравнения измерения проводят на одинаковых режимах скорости, нагрузки, температуры и смазки. Без этого разница в КПД может отражать изменение условий испытания, а не результат обработки. В расчетах потерь и трения в зацеплении применяют ISO/TS 6336-21, учитывающий, среди прочего, скорость, кривизну, шероховатость и свойства смазки.
Где антифрикционные покрытия для редуктора наиболее уместны
Покрытие рассматривают, когда узел работает в режиме смешанного или граничного трения, а масляная пленка не обеспечивает полного разделения поверхностей.
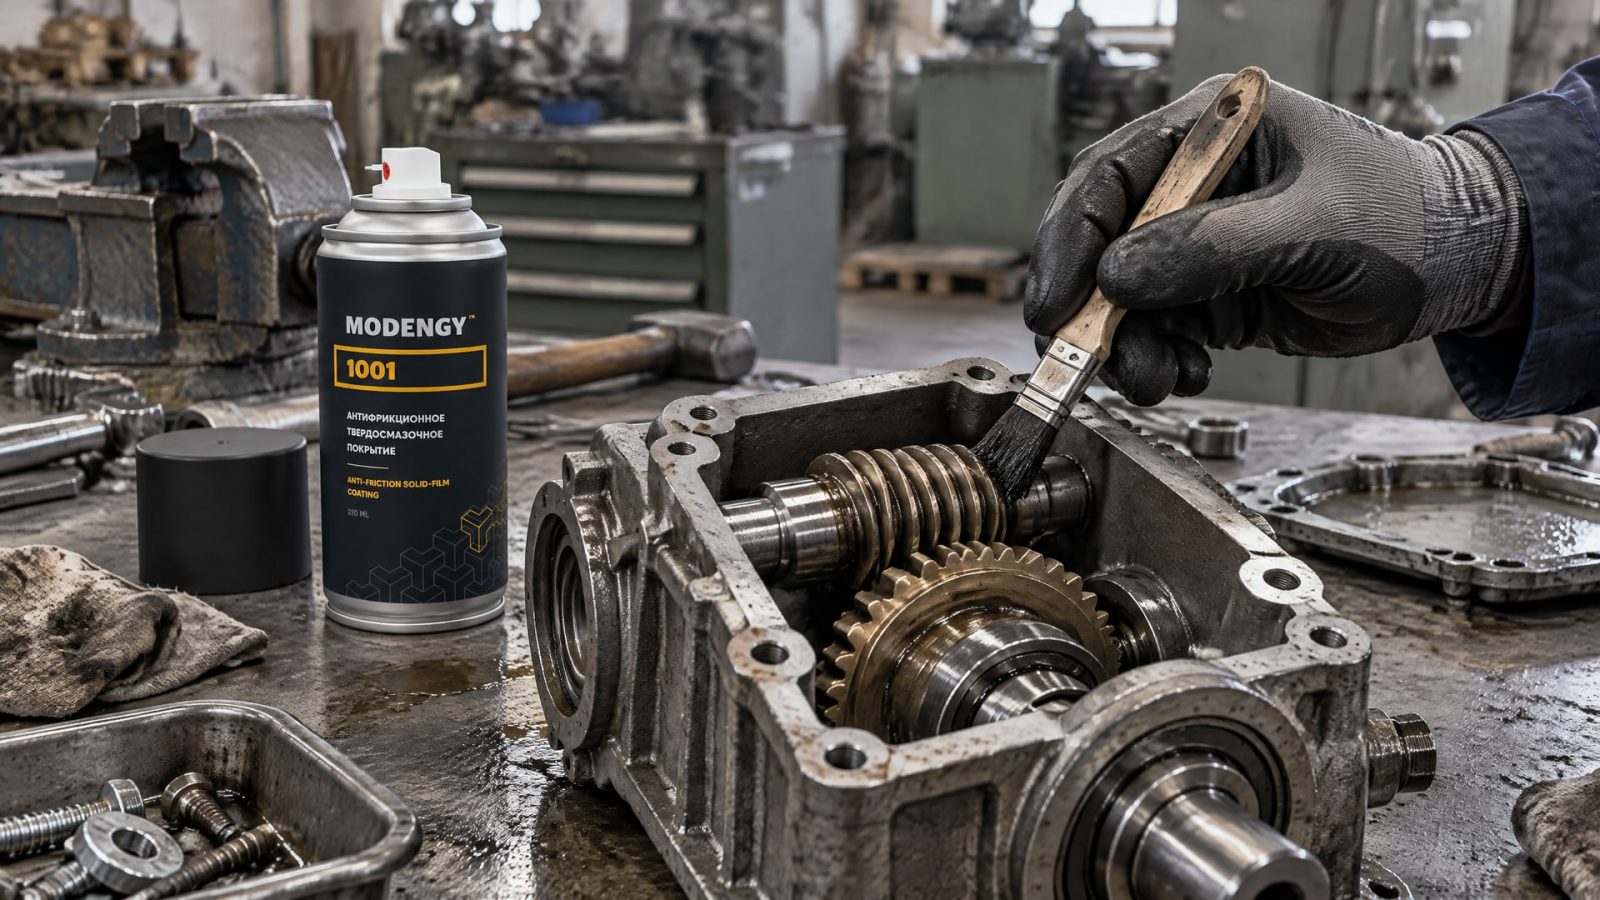
К подходящим сценариям относятся пусковые режимы, ограниченная подача масла и кратковременная медленная работа со скольжением. Отдельный аргумент в пользу покрытия - невозможность повторного нанесения смазки или риск ее недостатка в отдельных режимах.
В червячной передаче контакт сочетает скольжение и нагрузку, поэтому снижение трения на поверхности червяка может повлиять на потери всей пары. Но оценивать нужно не только потенциальный прирост КПД. Важны температура, износ, приработка, шум и стойкость покрытия к отслаиванию. В публикациях по трибологии зубчатых передач износ и деламинация отмечаются как ограничения, которые необходимо учитывать.
Если маломощный редуктор работает при высокой тепловой нагрузке, снижение трения не снимает вопрос охлаждения. Твердосмазочные системы отводят тепло хуже, чем жидкая смазка, поэтому покрытие может уменьшить потери, но тепловой запас все равно нужно проверить. Это особенно важно при продолжительной работе и режимах, для которых рост температуры способен стать ограничением.
Для червячного узла, где нужно уменьшить трение и защитить поверхности от износа, в качестве одного из вариантов рассматривают MODENGY 1001. Такая задача возникает, когда потери в контакте заметны, а работа включает пуски или периоды ограниченной смазки. При этом покрытие не отменяет подбор жидкой смазки и проверку температуры: сочетание слоя с маслом в исследованиях рассматривается как рабочий подход к повышению КПД червячной передачи.
Подготовка поверхности и нанесение запекаемого покрытия
Результат зависит не только от состава, но и от технологии обработки.
Перед нанесением поверхность необходимо подготовить: без этого снижаются ресурс слоя и стабильность трения. Для твердосмазочных покрытий типичная сухая толщина составляет 10-20 мкм, а для отдельных систем рассматривается диапазон до нескольких десятков микрометров. Эти значения не заменяют требований к конкретному покрытию и детали.
После нанесения слой отверждают или запекают. Без этой операции не формируется долговечная связанная сухая пленка. Поэтому запекаемое покрытие нельзя оценивать только по удобству нанесения: важны подготовка поверхности, равномерность слоя и соблюдение предусмотренного процесса отверждения. Источники не дают универсальных параметров температуры и времени, поэтому их нельзя назначать по аналогии с другой системой.
При планировании обработки следует проверить геометрию детали и рабочие поверхности, которые требуется покрыть. Для зубчатого зацепления важны состояние поверхности и итоговая толщина слоя: увеличение толщины не является самостоятельной целью. Даже если слой находится в диапазоне 10-20 мкм, нарушения подготовки или отверждения могут привести к нестабильной работе.
Перед запуском деталей в редуктор нужно оценить качество сформированного слоя и совместимость решения с режимом смазки. В эксплуатации контролируют температуру, износ и признаки отслаивания. Если модернизация проводится для повышения КПД, результаты до и после обработки сравнивают при одинаковых режимах работы, включая скорость, нагрузку и условия смазки.
Как проверить повышение КПД редуктора после нанесения
Измерение КПД должно сопровождаться контролем температуры и состояния зубьев.
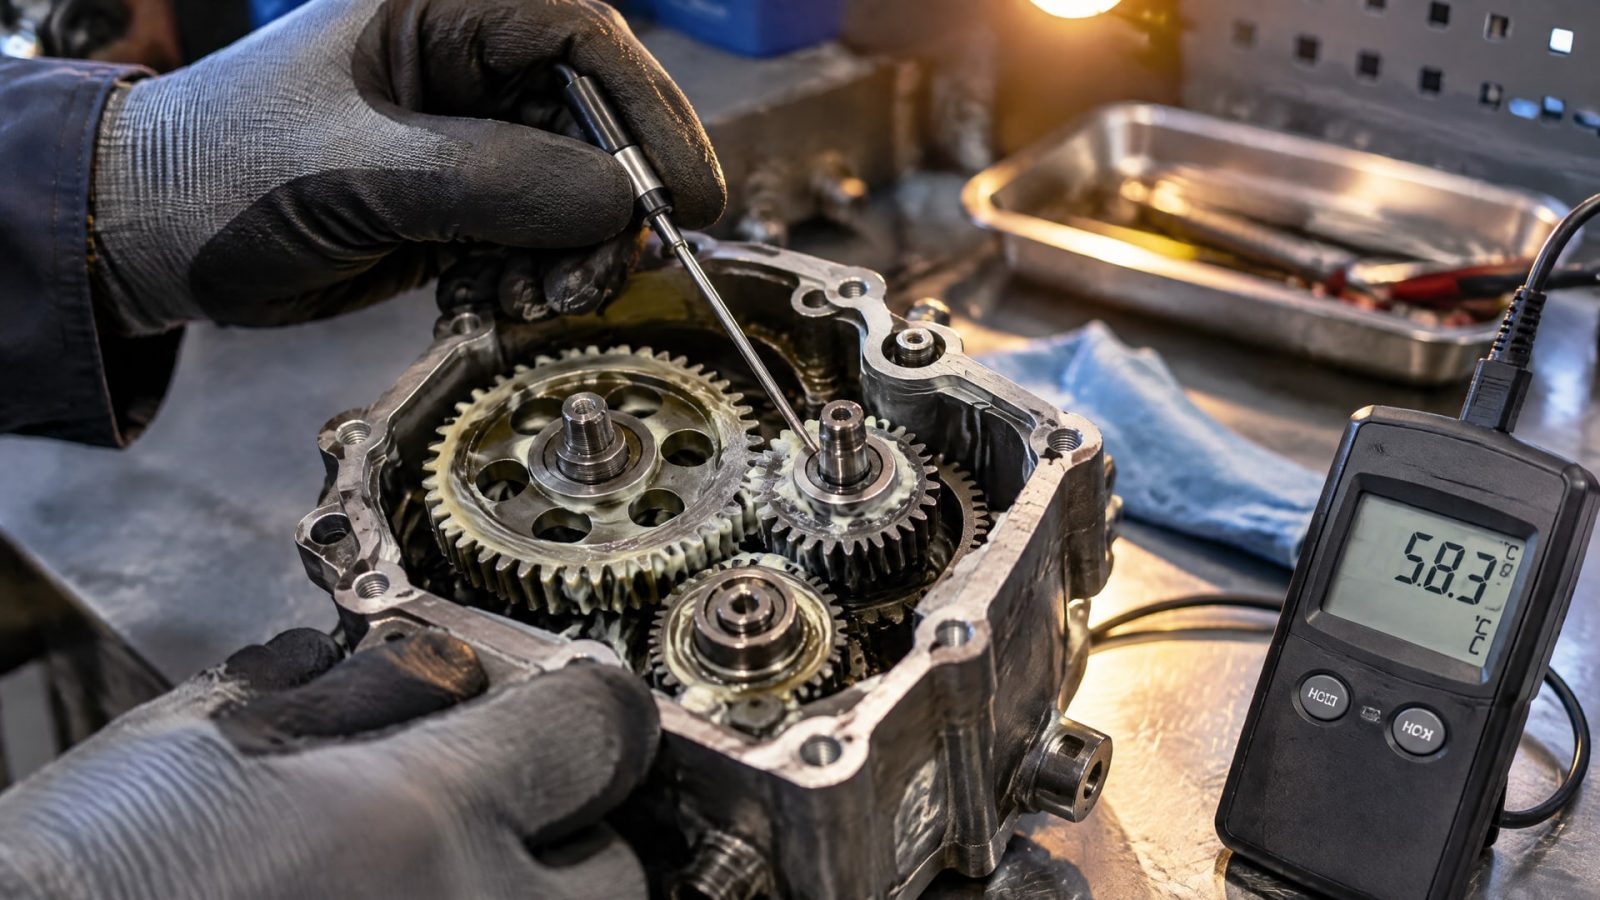
Снижение среднего трения может повысить эффективность передачи, но твердосмазочный слой хуже отводит тепло, чем жидкая смазка. Поэтому рост КПД без температурной оценки не показывает, сохраняется ли необходимый запас для рабочего режима.
Для воспроизводимого сравнения задают условия испытания: скорость, нагрузку, температуру и смазку. ISO/TS 6336-21 используют как основу для расчета потерь и трения в зацеплении. При приемочных испытаниях зубчатых агрегатов вибрационную оценку в пределах расчетных режимов скорости, нагрузки, температуры и смазки описывает ISO 20816-9:2020.
Проверка после нанесения должна учитывать несколько показателей:
КПД при одинаковых режимах до и после обработки.
Температуру редуктора во время работы.
Износ зубьев и состояние покрытия.
Вибрацию и шум в сопоставимых условиях.
Сохранение слоя и признаки его отслаивания.
Результат следует сопоставлять с исходной задачей. Если цель - снизить потери в зацеплении, важно подтвердить, что изменение КПД связано именно с обработанной парой. Если одновременно менялись смазка, нагрузка или скорость, отделить влияние покрытия будет сложнее. Практический вывод делают по совокупности показателей, а не по одному замеру.
Ограничения и ошибки при выборе твердосмазочного покрытия
Распространенная ошибка - считать любое твердосмазочное покрытие средством для заметного роста КПД.
Для зубчатых передач в источниках приведен прирост на 0,5%, тогда как для червячных редукторов с покрытием и жидкой смазкой описан КПД до 75-80%. Эти показатели относятся к разным типам передач и условиям, поэтому их нельзя напрямую сравнивать или обещать как результат модернизации конкретного привода.
Не менее рискованно считать, что покрытие полностью заменяет масло. Источники описывают работу покрытия в условиях дефицита смазки, смешанного и граничного трения, а также в сочетании с жидкой смазкой. Выбор зависит от режима: при достаточной масляной пленке преимущества слоя могут быть не такими выраженными, как при ограниченной смазке.
Также нельзя исходить из принципа «чем толще, тем лучше». Типичная сухая толщина для таких применений составляет 10-20 мкм, а некоторые системы используют слои до нескольких десятков микрометров. Однако увеличение толщины не гарантирует улучшения и может повлиять на стабильность слоя. Подготовка поверхности и отверждение остаются обязательными условиями получения долговечной пленки.
Наконец, снижение трения не исключает тепловых ограничений. До внедрения нужно проверить нагрев, износ и риск отслаивания, а после запуска - сравнить параметры работы с исходными данными. Это помогает отличить реальное повышение КПД редуктора от кратковременного эффекта или результата изменившихся условий эксплуатации.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить масло в редукторе?
Нет, это не универсальная замена жидкой смазке. Покрытия применяют как дополнение к маслу или для режимов, где его подача ограничена, контакт работает в смешанном или граничном трении либо возможны кратковременные периоды сухого контакта. Выбор зависит от конструкции редуктора и условий эксплуатации.
Насколько повышается КПД редуктора после нанесения покрытия?
Единого значения для всех редукторов нет. В испытаниях с покрытыми шестернями приводится рост КПД на 0,5%, а для червячных передач с покрытием и жидкой смазкой в отдельных работах указан КПД до 75-80%. Результат зависит от передачи, нагрузки, скорости и условий смазки.
Какая толщина антифрикционного покрытия нужна для деталей редуктора?
Для таких применений типичная сухая толщина составляет 10-20 мкм. В отдельных системах эффективный слой может доходить до нескольких десятков микрометров, но увеличение толщины не гарантирует улучшения. Учитывают требования к конкретному покрытию, подготовку поверхности и итоговую геометрию детали.
Зачем запекать покрытие после нанесения?
Отверждение или запекание необходимо для формирования долговечной связанной сухой пленки. Без этой операции покрытие может не получить требуемую стабильность и ресурс. Параметры процесса зависят от конкретной системы, поэтому их определяют по ее техническим требованиям, а не переносят с другого материала.
Заключение
Твердосмазочные покрытия помогают повысить КПД маломощных редукторов, когда значительная часть потерь связана с трением в зацеплении и режим работы включает смешанный контакт, недостаток масла или пусковые периоды. Потенциальный эффект различается: в испытаниях зубчатых передач приводится прирост КПД на 0,5%, а для червячных редукторов с покрытием и жидкой смазкой - КПД до 75-80%. Эти данные не заменяют проверку конкретного привода.
Следующий шаг - определить режим трения и источник потерь, затем подобрать покрытие и технологию нанесения под конструкцию редуктора. После подготовки поверхности и отверждения сравните КПД, температуру, вибрацию и износ до и после обработки на одинаковых режимах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте антифрикционное покрытие: окунание или распыление? Сравнение методов нанесения для инженеров и снабженцев.
Узнайте, как антифрикционное покрытие толщина влияет на точные посадочные размеры деталей и что учитывать при проектировании.
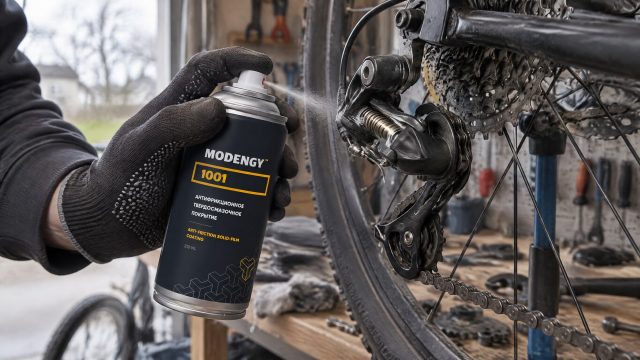
Узнайте, как КПД червячного редуктора зависит от трения и как антифрикционные покрытия помогают снизить пусковые потери.