
Твердые смазочные покрытия: когда графит эффективнее PTFE
Твердые смазочные покрытия на основе графита выбирают, когда узлу нужны термостойкость, работа под высокой нагрузкой или электропроводность. Покрытия на основе PTFE часто предпочтительнее, если приоритетом служит минимальный коэффициент трения и режим работы не выходит за температурные ограничения конкретной системы. Поэтому графит не заменяет PTFE во всех случаях: выбор зависит от условий эксплуатации и требований к поверхности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазочные покрытия для оборудования и сравнивают графит с PTFE. Разберем различия в свойствах, критерии выбора и параметры, которые стоит проверять при нанесении и приемке покрытия.
Как устроены твердые смазочные покрытия
Твердые смазочные покрытия представляют собой тонкую пленку из связующего и твердых смазочных компонентов.
В качестве таких компонентов применяют графит, PTFE и дисульфид молибдена. Пленка снижает трение и износ между сопряженными поверхностями, а связующее удерживает твердый смазочный материал на подложке.
Для стандартных промышленных покрытий в отраслевых обзорах приводят толщину сухой пленки 5–20 мкм; часто указываемый диапазон составляет 10–20 мкм. Это не универсальная спецификация: требуемую толщину определяют по документации выбранной системы и условиям узла. Избыточная или недостаточная толщина может повлиять на результат, поэтому при приемке ее проверяют наряду с другими характеристиками.
Свойства покрытия зависят не только от графита или PTFE. На них влияют связующее, дополнительные компоненты, подготовка поверхности и отверждение. Если нужна защита от коррозии вместе со снижением трения, применяют многослойную систему: подслой отвечает за защиту основания, а верхняя сухая пленка - за скольжение.
Для таких материалов не используют NLGI как базовую классификацию: эта система относится к пластичным смазкам. При подборе сухого покрытия смотрят на толщину пленки, температурный диапазон, коэффициент трения, несущую способность и тип связующего. Цвет сам по себе не подтверждает состав: черная поверхность не обязательно означает, что покрытие графитовое.
Твердо смазочное покрытие стоит рассматривать как часть узла, а не как отдельный материал с неизменными свойствами. Один и тот же тип твердой смазки может работать по-разному в разных связующих и условиях. Поэтому технические характеристики покрытия сопоставляют с материалом основания, нагрузкой и рабочей средой.
Графит или PTFE: сравнение по условиям работы
Сравнивать графит и PTFE только по коэффициенту трения недостаточно.
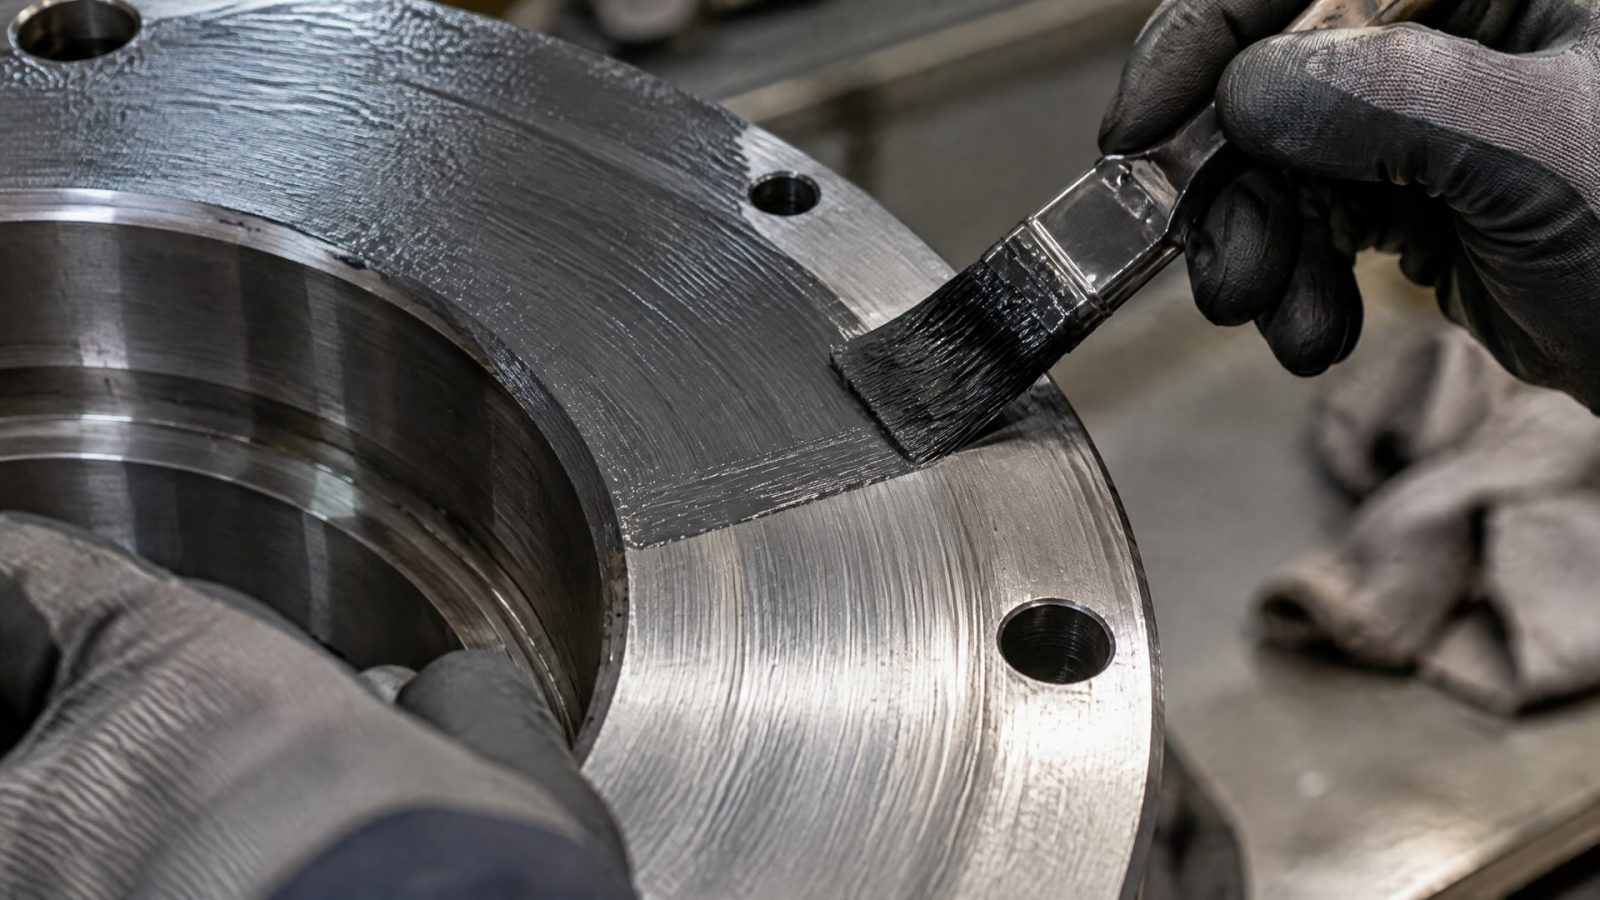
В отраслевых обзорах для графитовых покрытий приводят значения около 0,04–0,14, а для низкофрикционных PTFE-систем - примерно 0,02–0,06. Эти диапазоны служат ориентиром, но не гарантируют такие же значения для любого состава и режима испытаний.
| Критерий | Графитовое покрытие | Покрытие на основе PTFE |
|---|---|---|
| Температурный ориентир | Часто указывают диапазон до +600 °C; в отдельных обзорах - от −35 до +600 °C | Примерно от −180 до +250 °C |
| Коэффициент трения | Около 0,04–0,14 в обзорах | Около 0,02–0,06 для низкофрикционных систем |
| Нагрузка и температура | Часто рассматривают для высоких нагрузок и высоких температур | Подходит, когда важен минимальный коэффициент трения и режим мягче |
| Электрические свойства | Может быть предпочтителен, если нужна электропроводность | PTFE - электроизоляционный материал |
Графитовая пленка особенно уместна там, где узел нагревается, испытывает высокую нагрузку или должен сохранять электропроводность. Для графита также важна окружающая среда: при наличии влаги или водяного пара его смазывающее действие заметно улучшается. В вакууме или сильно осушенной среде поведение графитового слоя может ухудшаться, поэтому переносить результаты испытаний из влажных условий на такие режимы нельзя.
PTFE часто выбирают, когда важен минимальный коэффициент трения, низкий момент затяжки или защита от заедания в более мягком температурном режиме. При этом указанный температурный интервал - ориентир для класса материалов, а не характеристика любого готового покрытия. Для конкретного продукта проверяют техническую документацию.
Итак, ответ на вопрос «графит или PTFE покрытие» зависит от задачи. Сначала определяют ограничения по температуре и нагрузке, затем учитывают требуемое трение, влажность и электрические свойства. Сравнивать следует покрытия в одинаковых условиях и с учетом всей системы «подложка плюс покрытие».
Когда графитовое покрытие снижает трение и износ
Графит рассматривают для узлов с высокой температурой или нагрузкой, а также для работы во влажной среде и при наличии водяного пара.
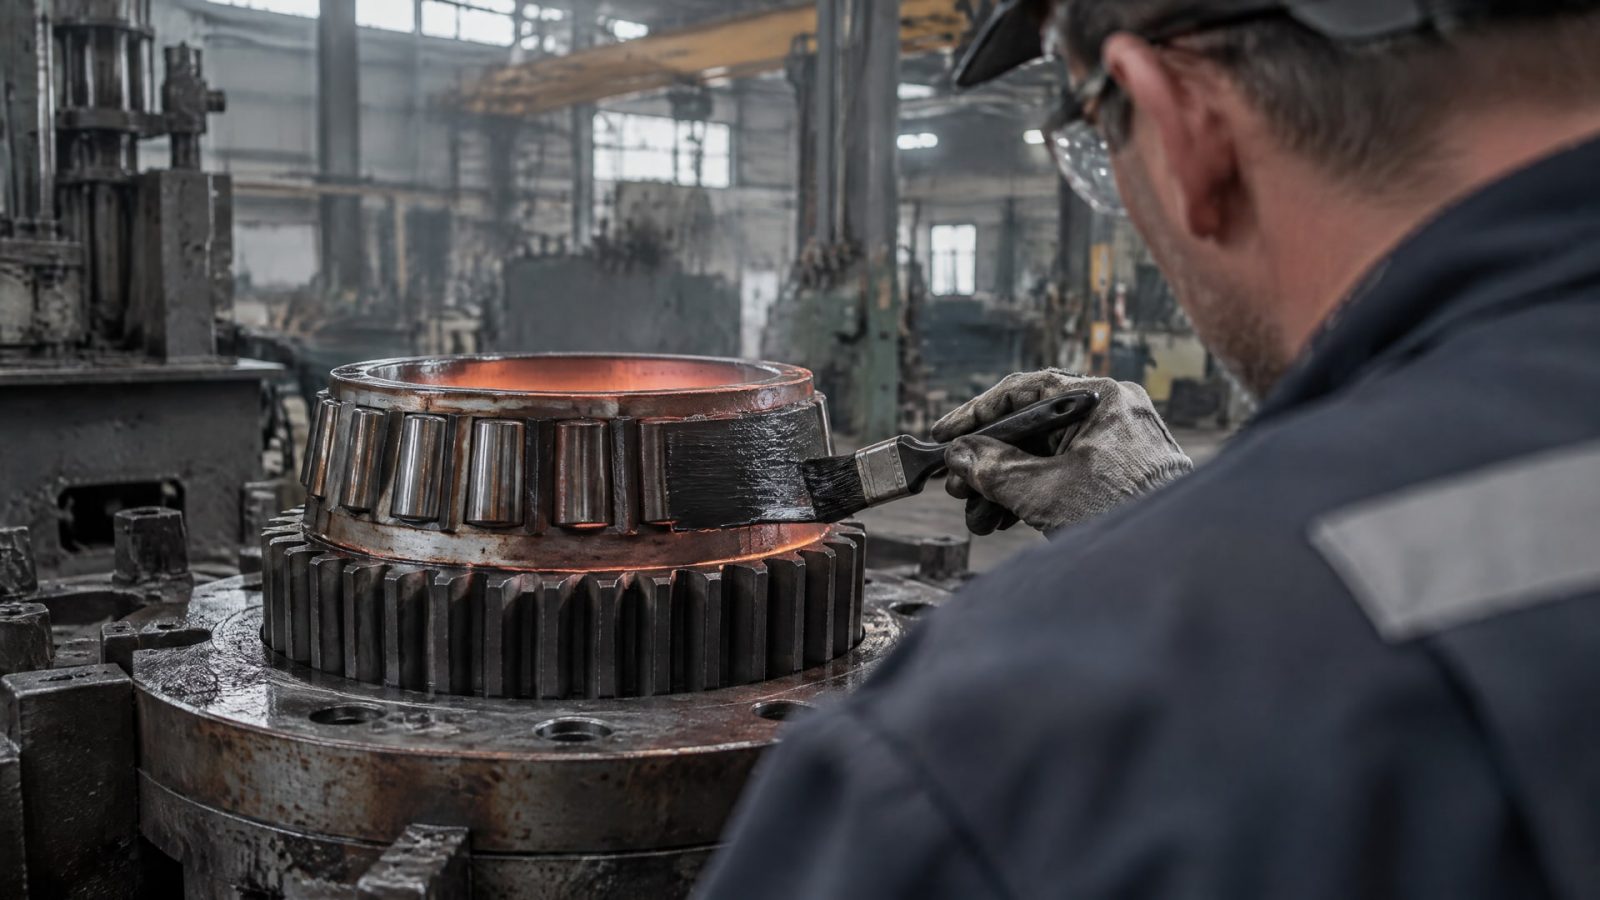
В справочных материалах для графитовых покрытий приводят температурный ориентир до +600 °C; отдельные обзоры указывают диапазон −35…+600 °C. Эти цифры нельзя автоматически переносить на любую пленку: фактический диапазон зависит от состава и условий применения.
Коэффициент трения графитовых покрытий в обзорах обычно находится около 0,04–0,14. На этот показатель влияют влажность и параметры конкретной системы, поэтому одно значение не описывает поведение покрытия во всех средах. В частности, графит работает заметно лучше при наличии влаги или водяного пара, а в вакууме и сильно осушенных условиях его смазывающее действие может ухудшаться.
Графит может быть предпочтителен и в случаях, когда от поверхности требуется электропроводность. PTFE, напротив, относится к электроизоляционным материалам. Это различие важно для оборудования, в котором электрические свойства поверхности входят в требования к узлу, а не являются второстепенным параметром.
При этом высокая термостойкость не означает, что покрытие автоматически подходит для любого оборудования. Нужно сопоставить температуру с нагрузкой, влажностью, материалом основания и требованиями к коррозионной стойкости. Если важна защита от коррозии, оценивают всю многослойную систему, включая подслой, а не только верхнюю графитовую пленку.
Для смазочных покрытий на машинах и другом оборудовании решение принимают по совокупности характеристик. Например, при повышенной температуре и нагрузке графит может оказаться рациональнее PTFE, но при необходимости минимального трения выбор может сместиться в пользу PTFE. Параметры покрытия сверяют с режимом работы узла, а не только с общим описанием материала.
Как выбрать твердое смазочное покрытие для оборудования
Начните с условий эксплуатации, а не с названия компонента в составе.
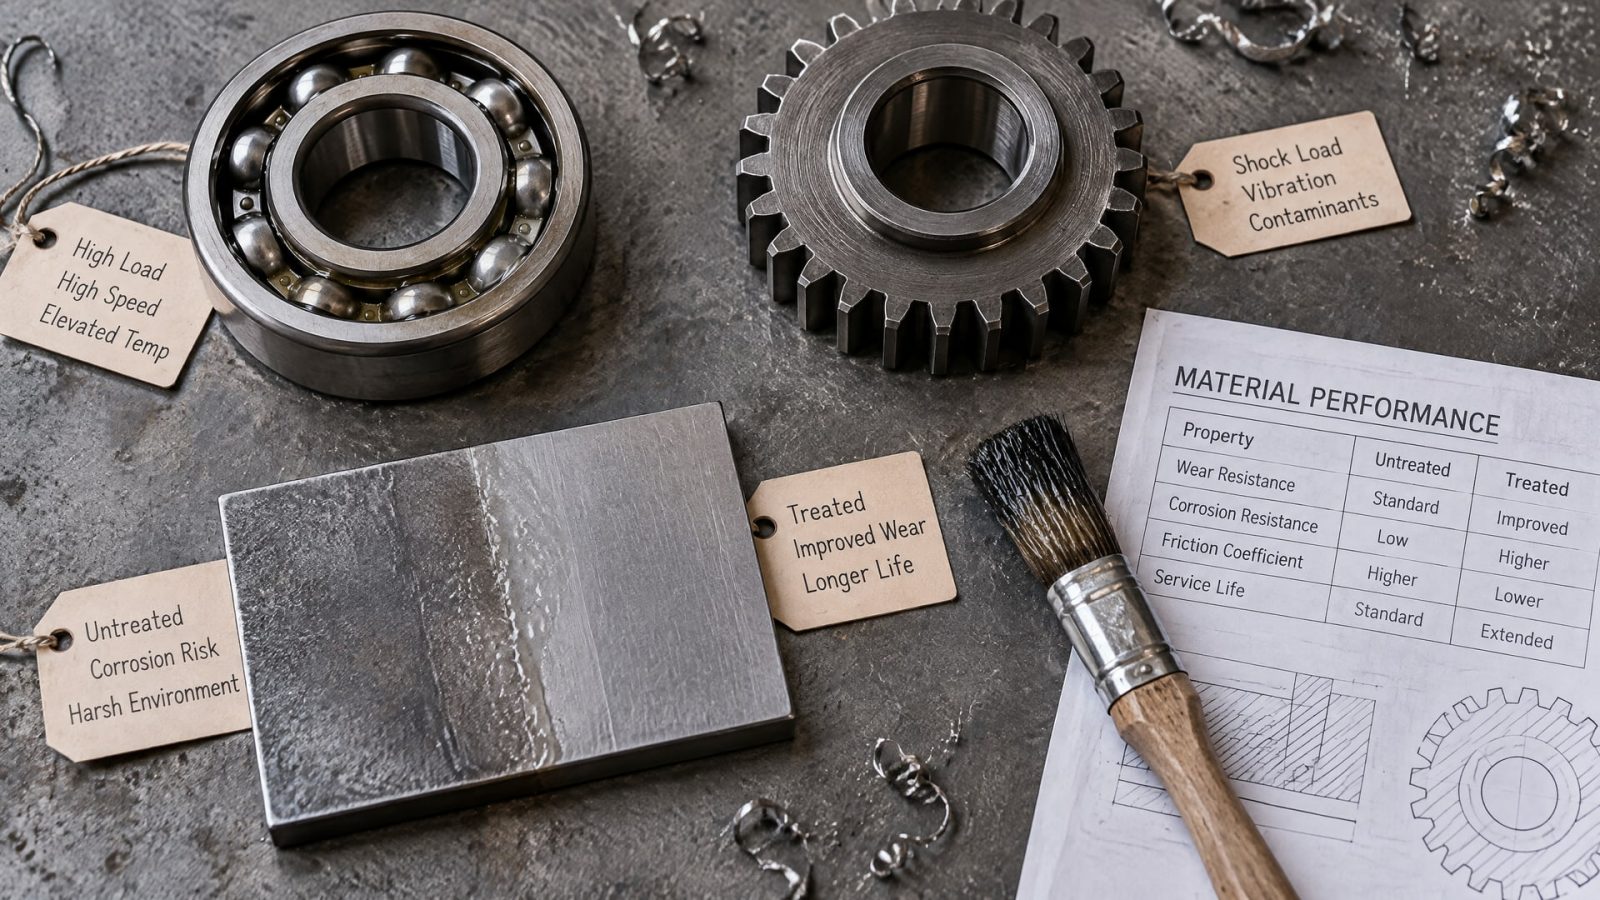
Зафиксируйте рабочую температуру, нагрузку, наличие влаги или водяного пара, требования к электропроводности и необходимость защиты от коррозии. Затем сопоставьте эти условия с документацией на конкретную систему покрытия.
На практике полезно последовательно ответить на несколько вопросов:
Нужна ли минимизация коэффициента трения или важнее работа при высокой температуре и нагрузке?
Может ли в рабочей зоне присутствовать влага, водяной пар, вакуум или сильно осушенная среда?
Требуется ли электропроводность поверхности?
Нужен ли отдельный подслой для коррозионной защиты?
Какие требования к толщине пленки и отверждению указаны для выбранного состава?
Для стандартных промышленных систем часто приводят толщину сухой пленки 5–20 мкм, в том числе типичный диапазон 10–20 мкм. Отверждение также зависит от конкретного покрытия: в техдокументации встречаются режимы продолжительностью от 2 до 90 минут при температуре от комнатной до 250 °C. Эти значения показывают разброс требований в классе материалов, а не готовый режим для любой детали.
Подготовка поверхности и отверждение напрямую влияют на получение заявленных характеристик. При нарушении технологии покрытие может не обеспечить ожидаемый ресурс, даже если выбран подходящий тип твердой смазки. Поэтому перед запуском процесса сверяются с технической документацией на систему и фиксируют параметры нанесения.
При приемке проверяют не только внешний вид. Важны толщина пленки, коэффициент трения или крутящий момент, антизадирные свойства и, если задача включает защиту от коррозии, коррозионная стойкость. Набор критериев определяют по требованиям к узлу: оценка только по коэффициенту трения не показывает, как покрытие поведет себя при нагреве, нагрузке и повторных циклах сборки.
Антипригарные покрытия для оборудования: практическое применение
В упаковочном оборудовании покрытие может решать не только задачу снижения трения: иногда важно предотвратить пригорание обрабатываемого материала к рабочим поверхностям.
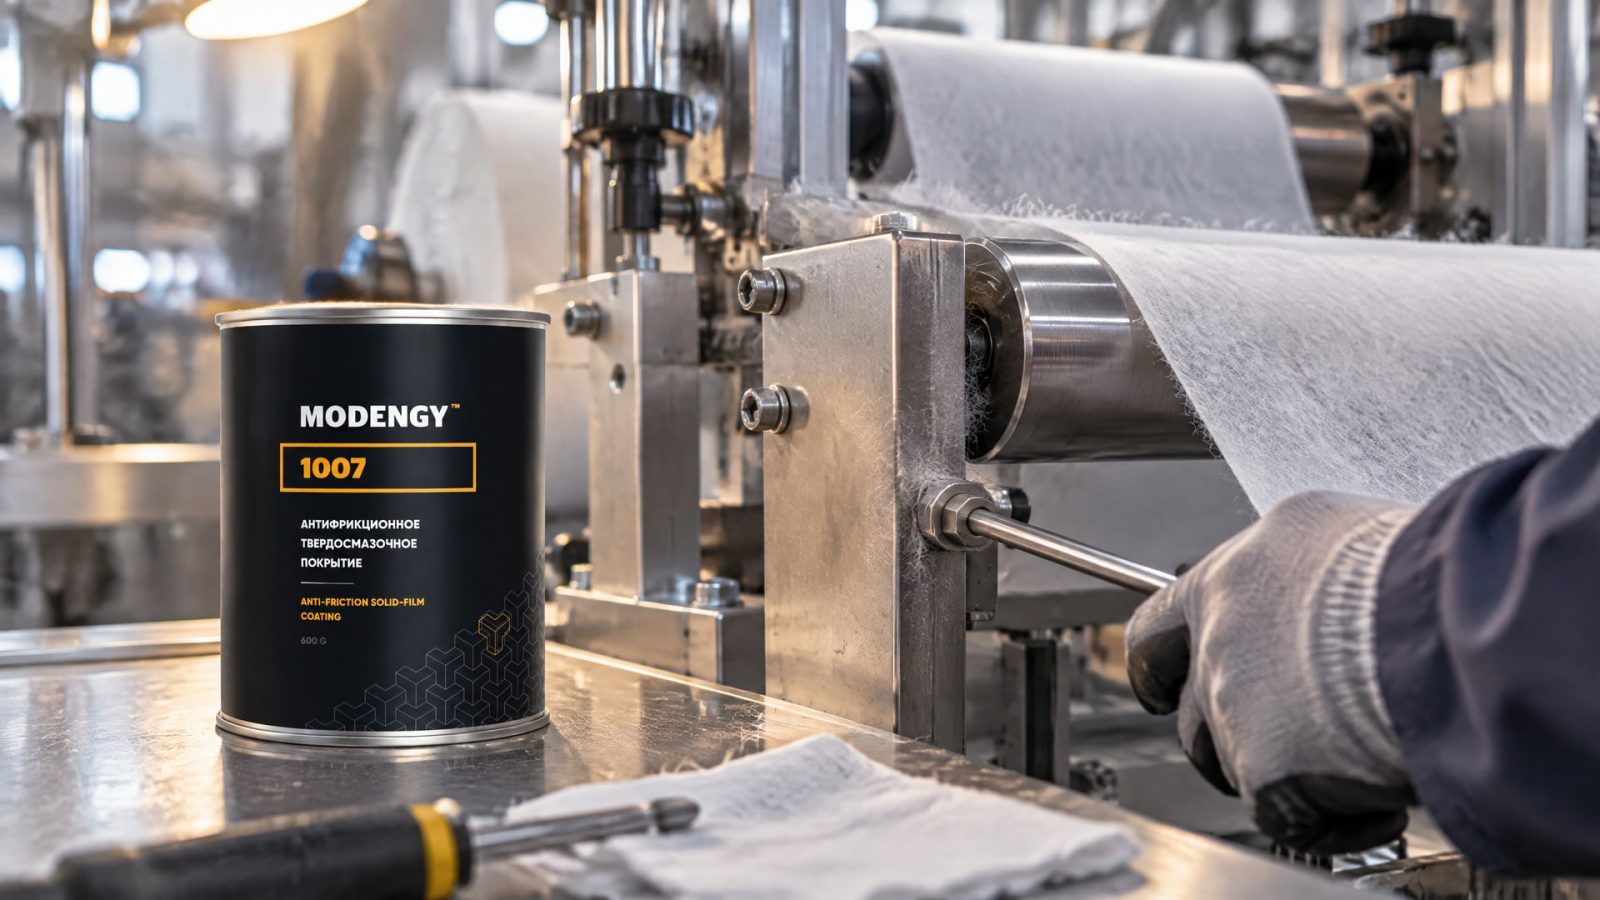
Если материал налипает на детали, это нарушает стабильность процесса и требует внимания к выбору антифрикционного слоя. Здесь оценивают не абстрактное преимущество графита, а соответствие покрытия конкретной операции, поверхности и режиму оборудования.
В качестве примера такого применения выступает MODENGY 1007: графитовое покрытие используют для предотвращения пригорания нетканого материала в упаковочном оборудовании, в том числе как альтернативу традиционным решениям на основе PTFE. Это частный пример для конкретной задачи, а не основание считать графит универсально лучшим материалом для любых антипригарных покрытий оборудования.
При подборе покрытия для производственной линии важно различать общее свойство материала и подтвержденную область применения конкретного состава. Графитовые системы в целом рассматривают при высокой температуре, высокой нагрузке, наличии влажности или необходимости электропроводности. Для сравнения, ориентиры по температуре для графита доходят до +600 °C, а для PTFE-покрытий составляют примерно от −180 до +250 °C; фактические ограничения проверяют по документации продукта.
Перед внедрением проверяют подготовку поверхности, толщину нанесенного слоя и режим отверждения. Для сухих пленок типична толщина 10–20 мкм, однако требуемое значение определяется системой покрытия. Если на участке важны также коррозионная стойкость или момент трения, эти параметры включают в приемку наряду с визуальным осмотром.
Такой подход помогает оценивать смазочные покрытия для машин по рабочей задаче, а не по одному признаку вроде цвета или названия твердой смазки. Сначала определяют, что именно должно измениться в работе оборудования, затем сверяют характеристики покрытия и проверяют результат по заранее выбранным показателям.
Часто задаваемые вопросы
Всегда ли графит лучше PTFE при высокой нагрузке?
Нет. Графитовые покрытия часто рассматривают для высоких нагрузок и температур, но выбор зависит от состава, связующего, подложки и среды. PTFE может быть уместнее, если приоритетом служит минимальный коэффициент трения. Сравнивать покрытия нужно по характеристикам конкретных систем и условиям работы узла.
Какой коэффициент трения у графитового покрытия?
В отраслевых обзорах для графитовых покрытий приводят ориентир около 0,04–0,14. Значение зависит от состава и условий, включая влажность: графит заметно лучше работает при наличии влаги или водяного пара. Поэтому диапазон не заменяет данные испытаний конкретного покрытия в условиях, близких к эксплуатации.
Как выбрать твердое смазочное покрытие для оборудования?
Определите рабочую температуру, нагрузку, влажность, требования к электропроводности и коррозионной стойкости. Затем изучите документацию на конкретную систему: в ней должны быть указаны подходящая толщина пленки и режим отверждения. При приемке оценивают не только внешний вид, но и требуемые эксплуатационные показатели.
Можно ли судить о покрытии только по цвету?
Нет. Черный цвет не подтверждает, что в составе есть графит: сходный внешний вид могут иметь и другие сухие пленки. Состав устанавливают по технической документации, а пригодность покрытия оценивают по его параметрам и испытаниям, соответствующим условиям конкретного узла.
Заключение
Твердые смазочные покрытия на основе графита выбирают прежде всего для режимов, где важны высокая термостойкость, работа под нагрузкой, влажная среда или электропроводность. PTFE обычно рассматривают, когда нужен минимальный коэффициент трения и условия эксплуатации соответствуют ограничениям конкретной системы. Универсального победителя нет: важны температура, нагрузка, среда, основание и требования к коррозионной защите.
Следующий шаг для инженера или снабженца - зафиксировать параметры узла и запросить документацию на подходящие системы покрытия. Сверьте температурный диапазон, толщину пленки, коэффициент трения, несущую способность и режим отверждения, а затем определите критерии приемки до нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Покрытие для задвижек предотвращает прикипание гаек на шпильках, упрощая обслуживание и демонтаж. Узнайте, как выбрать подходящее решение.
Полимеризация при комнатной температуре позволяет наносить аэрозольное покрытие без нагрева. Узнайте, как выбрать состав и правильно нанести его.
Узнайте, как полимерные покрытия болтов повышают вибростойкость резьбовых соединений и какие параметры учесть при выборе.