
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
Защита плунжерных пар от трения и задиров может строиться на нанесении антифрикционного твердосмазочного покрытия на сопрягаемые поверхности плунжера и гильзы. Чтобы покрытие работало в конкретном узле, нужно согласовать его состав и толщину с геометрией деталей, рабочей средой и температурой, а затем подобрать способ нанесения и режим полимеризации.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для плунжерной пары или готовят технологию обработки деталей. Разберем, какие параметры учитывать, когда применять распыление или окунание, как оценивать подготовку поверхности и чем твердосмазочное покрытие отличается от обычной смазки.
Как работает защита плунжерных пар
Плунжер и гильза образуют пару скольжения, поэтому для этих поверхностей важны снижение трения и защита от задиров.
Антифрикционное твердосмазочное покрытие формирует на детали слой, который помогает уменьшить износ сопряжения. В практическом кейсе для плунжерной пары применили состав на основе дисульфида молибдена и графита; в результате отмечены снижение износа и защита от задиров.
Этот пример показывает, почему толщину нельзя выбирать по принципу «чем больше, тем надежнее». Для обработанной пары указана толщина 7 мкм, тогда как стандартной для материала называли 20 мкм. Эти значения относятся к конкретному кейсу и не задают универсальную норму для всех плунжерных пар. Требуемая толщина зависит от конструкции узла и должна согласовываться с его геометрией.
Покрытие также не стоит считать универсальным решением для любых условий эксплуатации. В описанном кейсе детали предназначались для работы в гелии. Для другого покрытия приведен рабочий диапазон от -70 °C до +315 °C и кратковременный перегрев до +450 °C. Эти параметры относятся к конкретному материалу и служат ориентиром для сравнения, а не характеристикой любого твердосмазочного слоя.
Покрытие и обычная смазка решают разные задачи
Покрытие и пластичная смазка различаются по форме и способу применения. Твердосмазочное покрытие наносят на поверхность детали и формируют технологическим процессом, а смазочные материалы классифицируют отдельно. Поэтому в техническом задании стоит прямо указать, какое решение требуется узлу: покрытие на сопрягаемой поверхности или смазка в зоне трения.
Для терминологии смазочных материалов применяют стандарты серии ISO 6743. Например, ГОСТ ISO 6743-9-2013 относится к группе X, то есть к смазкам, а ГОСТ ISO 6743-13-2013 - к группе G для направляющих скольжения. Эти документы помогают систематизировать смазочные материалы, но не задают толщину покрытия для плунжерной пары.
Как выбрать твердосмазочное покрытие для плунжерных пар
Подбор начинают с условий работы сопряжения.
Инженеру нужно зафиксировать рабочую среду, температуру, геометрию плунжера и гильзы, а также требования к толщине слоя и адгезии. Если детали контактируют с газовой или жидкой средой, ее совместимость с покрытием проверяют заранее. В практическом кейсе рабочей средой был гелий, поэтому этот параметр входил в условия выбора.
Температурные показатели рассматривают только вместе с другими характеристиками. Для одного покрытия в источнике указан диапазон от -70 °C до +315 °C и кратковременный перегрев до +450 °C. Эти данные нельзя переносить на другой состав: диапазон конкретного материала сверяют с технической документацией на него. Также важно учитывать режим полимеризации. В кейсе для плунжерной пары покрытие полимеризовали при температуре до +200 °C в течение 20 минут.
Толщина, адгезия и ресурс в сопряжении
Низкий коэффициент трения сам по себе не гарантирует подходящий результат. Оценивают также толщину слоя, адгезию, подготовку поверхности, условия полимеризации и ресурс в конкретной паре материалов. Например, в одном случае на детали получили слой 7 мкм при указанной для материала стандартной толщине 20 мкм. Это подтверждает, что фактический параметр может отличаться от типового, но не позволяет применять 7 мкм как универсальное значение.
Перед обработкой поверхность обезжиривают. При необходимости используют фосфатирование или механическую подготовку, чтобы повысить адгезию. Конкретный способ подготовки зависит от материала детали и требований к покрытию. Его следует согласовать до запуска партии, а не подбирать после получения нестабильного результата.
Для сравнительной оценки можно рассматривать покрытия с разными температурными характеристиками: приведенный для одного материала диапазон составляет от -70 °C до +315 °C, а кратковременный перегрев допускается до +450 °C. Однако итоговый выбор делают не по одной температурной цифре. В техническом задании фиксируют все параметры процесса, включая толщину, подготовку поверхности и полимеризацию при температуре до +200 °C в течение 20 минут, если эти условия соответствуют документации выбранного материала.
Способы нанесения и контроль толщины
Для твердосмазочных покрытий применяют стандартные методы нанесения: распыление, окунание, центрифугирование и трафаретную печать.
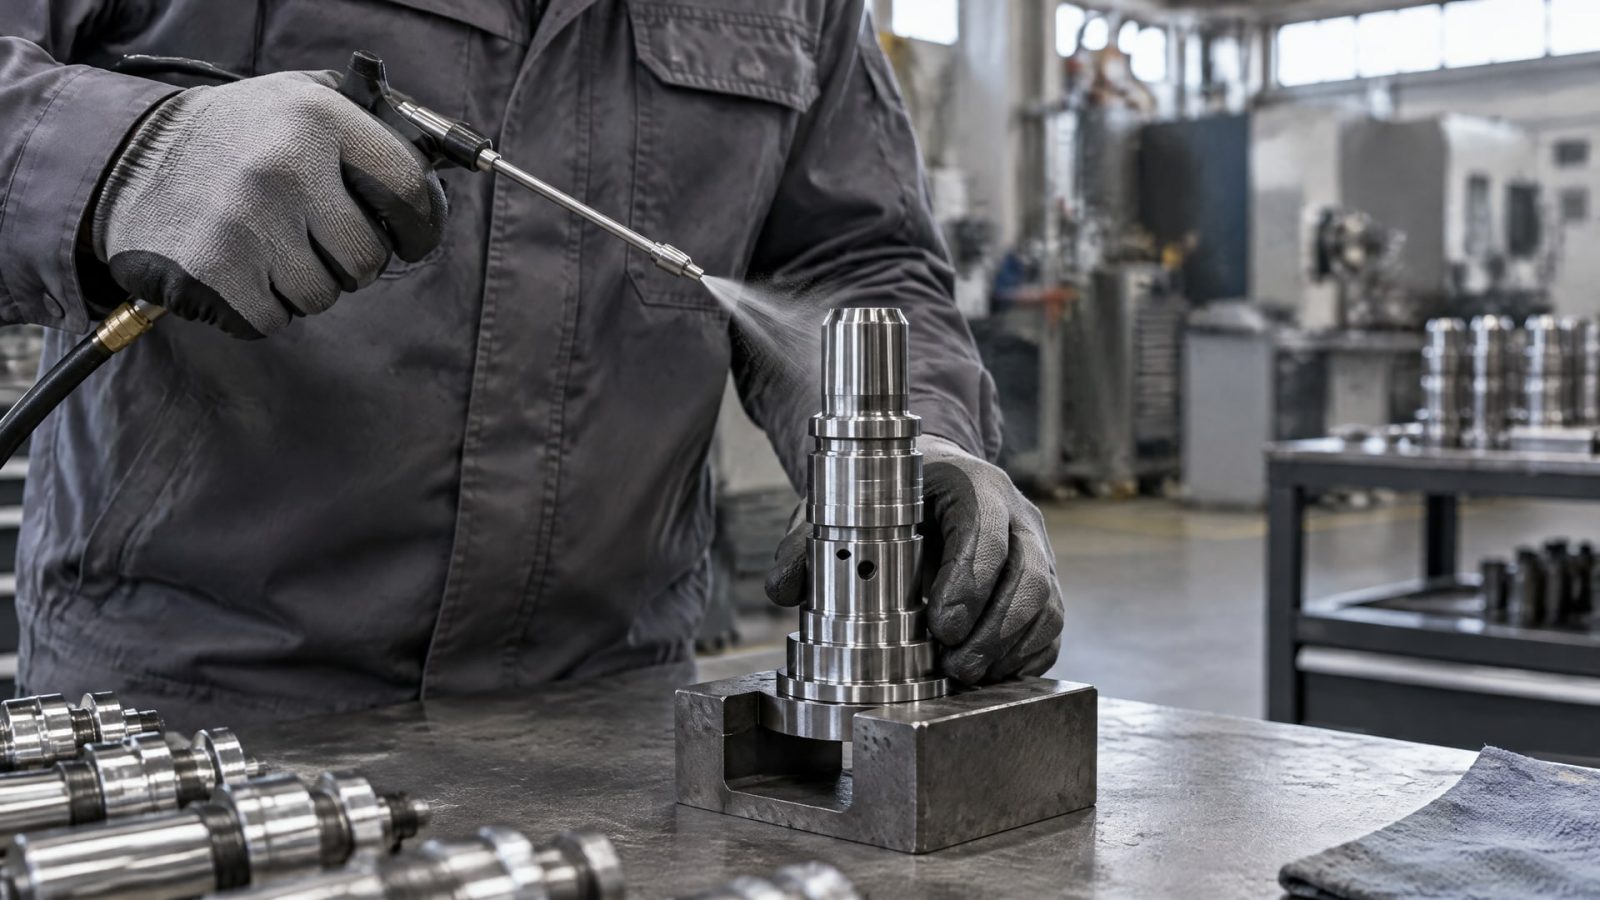
Метод выбирают с учетом формы детали, требуемой равномерности и возможности контролировать толщину слоя. Для плунжерных поверхностей этот выбор особенно важен: покрытие не должно нарушать заданную геометрию сопряжения.
В практическом кейсе покрытие на основе дисульфида молибдена и графита наносили распылением. Полученный слой составил 7 мкм, хотя стандартной толщиной материала называли 20 мкм. Этот пример показывает, что технологический процесс может предусматривать меньшую толщину, но параметры необходимо подтверждать для конкретной детали. В том же кейсе полимеризация проходила при температуре до +200 °C в течение 20 минут.
Когда уместно распыление
Распыление выбирают, если процесс позволяет контролировать нанесение и получать требуемую толщину на поверхности. При этом качество результата зависит не только от способа подачи материала. Нужно учитывать подготовку детали, режим полимеризации и последующий контроль толщины и адгезии.
Для воспроизводимости процесса фиксируют параметры нанесения и полимеризации, а затем проверяют полученный слой. В качестве ориентира можно использовать кейс с толщиной 7 мкм и полимеризацией до +200 °C в течение 20 минут, но эти данные относятся именно к описанному применению. Они не заменяют технологическую карту покрытия, выбранного для другой плунжерной пары.
Контроль особенно важен, если в сопряжении заданы строгие требования к геометрии. В этом случае оценивают, как фактическая толщина влияет на зазоры между плунжером и гильзой. Указанные для одного материала 20 мкм типовой толщины и 7 мкм в прикладном кейсе наглядно показывают, почему допускать автоматический перенос стандартного значения на деталь без проверки нельзя.
Твердосмазочное покрытие методом окунания
Окунание входит в перечень применяемых способов нанесения твердосмазочных покрытий, но подходит не для каждой задачи.
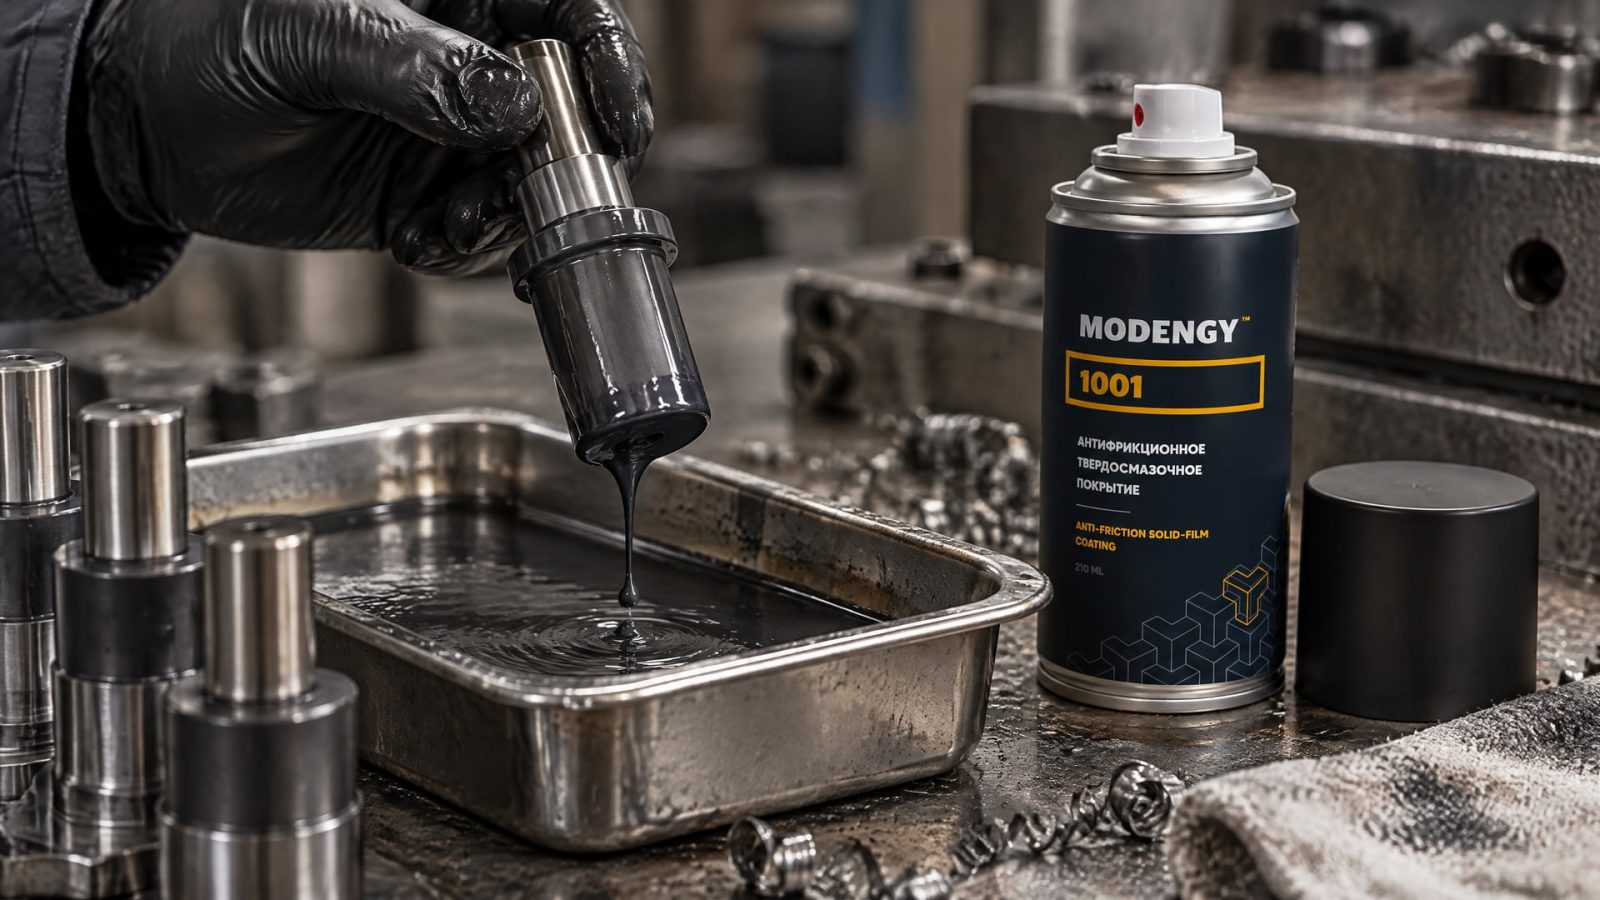
Если процесс требует точного контроля толщины, этот метод может оказаться нежелательным. Поэтому сначала определяют, насколько заданная геометрия плунжера и гильзы допускает такой способ нанесения, а затем утверждают параметры процесса и контроль слоя.
В материалах по одному из покрытий отдельно указаны условия нанесения: температура 20 ± 10 °C и относительная влажность воздуха не более 80%. Эти значения относятся к конкретному материалу и не являются общим режимом для всех покрытий. Их нельзя переносить на другой состав без сверки с его документацией. Аналогично, пример с толщиной 7 мкм при типовой толщине 20 мкм показывает, что целевой слой задают для конкретного применения, а не выводят только из способа нанесения.
Как учесть риск нестабильного результата
Если плунжерная пара чувствительна к толщине слоя, процесс окунания необходимо предварительно проверить на соответствие требованиям к детали. Для ответственного сопряжения заранее определяют метод контроля толщины и адгезии, а также подтверждают полноту полимеризации. Если контролируемое нанесение при окунании обеспечить нельзя, рассматривают распыление или другой способ из доступных технологических методов.
При выборе покрытия методом окунания специалисты производственных и ремонтных подразделений могут рассматривать MODENGY 1001 для защиты сопрягаемых поверхностей плунжерных пар. Его применение связано именно с окунанием; в описании продукта отмечены низкий коэффициент трения и высокая износостойкость. При этом проблему вымывания, фреттинга или затрудненного холодного пуска нельзя считать решенной одним фактом нанесения покрытия: эти условия нужно отдельно включить в требования к узлу и проверить совместимость решения с рабочей средой.
Такой подход помогает избежать двух ошибок: выбора окунания без оценки контроля толщины и переноса параметров одного покрытия на другое. Для конкретного материала отдельно сверяют рабочую температуру, режим нанесения, требования к подготовке поверхности и порядок проверки полученного слоя.
Подготовка поверхности и проверка результата
Адгезия покрытия зависит от подготовки детали.
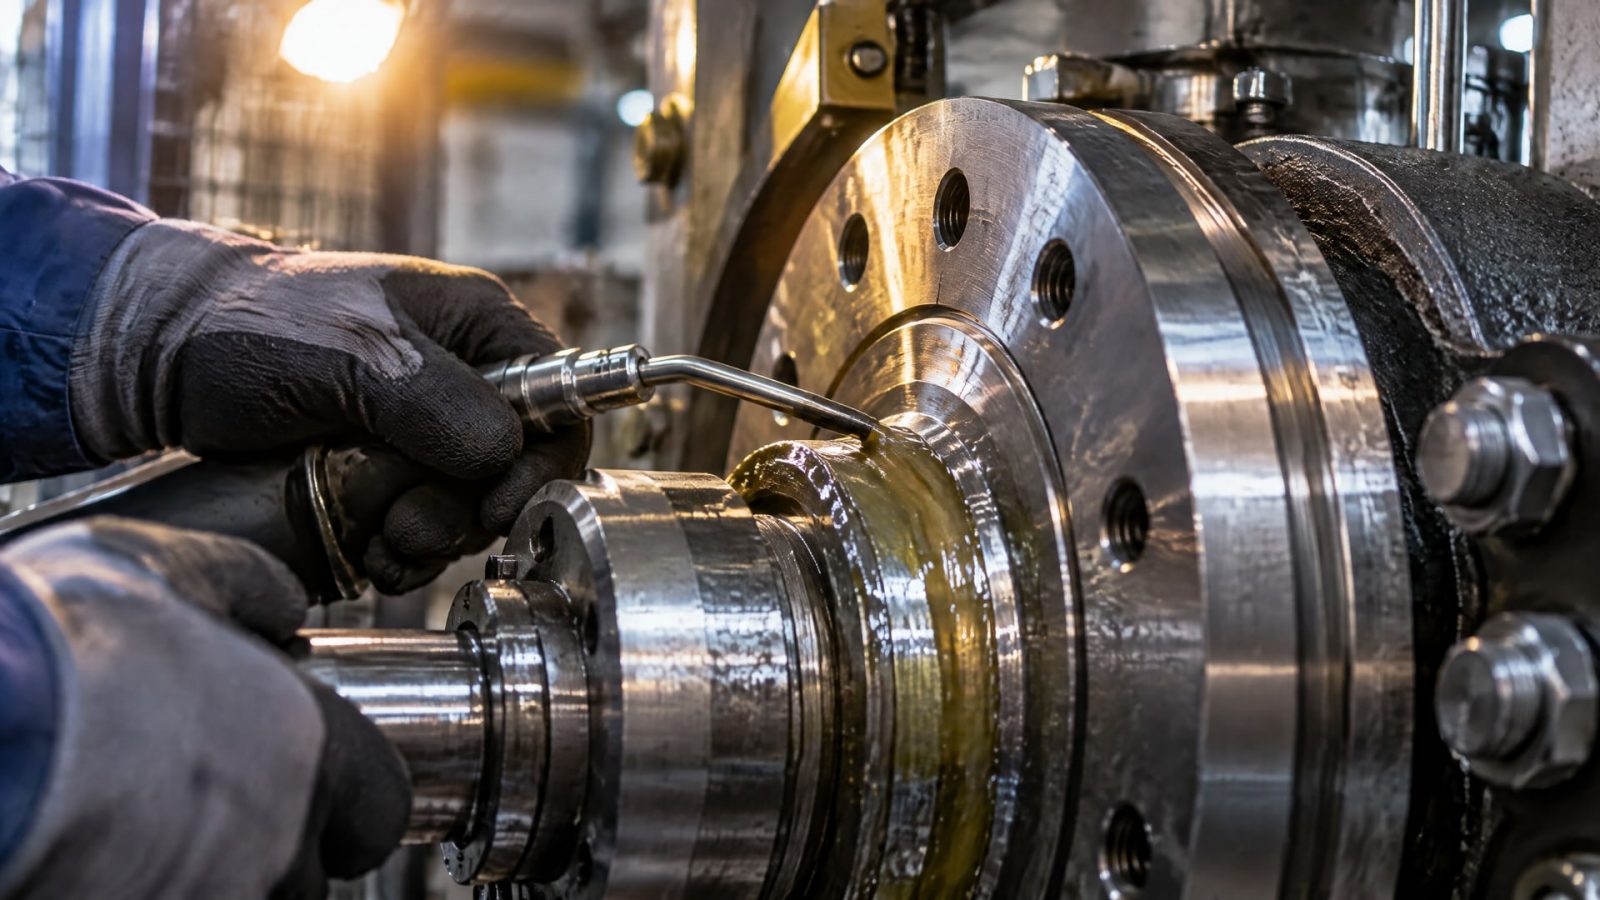
Перед нанесением поверхность обезжиривают; при необходимости применяют фосфатирование или механическую подготовку. Выбор операции зависит от состояния и материала поверхности, а также требований к покрытию. Технологию подготовки согласуют с процессом нанесения, чтобы итоговый результат можно было повторить на следующих деталях.
После нанесения проверяют как минимум толщину и адгезию, а также полноту полимеризации. Для кейса с плунжерной парой указана толщина 7 мкм, а полимеризация проходила при температуре до +200 °C в течение 20 минут. Эти значения дают пример того, какие параметры можно зафиксировать в технологической документации. Они не являются общим режимом для других покрытий.
Для отдельных материалов важны и условия в зоне нанесения. Так, для одного из покрытий указаны температура 20 ± 10 °C и относительная влажность не более 80%. При планировании работ эти параметры проверяют по документации именно выбранного материала. Подмена их универсальными требованиями создает риск несоответствия технологии.
Что включить в технологическое задание
В задании на покрытие плунжерной пары полезно зафиксировать:
поверхности, которые требуется обработать;
рабочую среду и температурные условия;
требуемую толщину слоя и метод ее контроля;
способ нанесения: распыление, окунание, центрифугирование или трафаретная печать;
подготовку поверхности и режим полимеризации;
критерии проверки толщины, адгезии и полноты полимеризации.
Стандарты серии ISO 6743 помогают систематизировать смазочные материалы, но не заменяют требования к технологическому процессу покрытия. ГОСТ ISO 6743-9-2013 относится к группе X, а ГОСТ ISO 6743-13-2013 - к группе G. Для плунжерной пары прикладные параметры обработки нужно брать из технической документации на конкретный материал и согласовывать с требованиями к детали.
Часто задаваемые вопросы
Какое покрытие выбрать для защиты плунжерных пар?
Выбор зависит от рабочей среды, температуры, геометрии сопряжения и требований к толщине слоя. В практическом кейсе применили покрытие на основе дисульфида молибдена и графита. Для другого материала указан диапазон от -70 °C до +315 °C с кратковременным перегревом до +450 °C, но эти параметры нельзя переносить на все покрытия.
Можно ли наносить твердосмазочное покрытие методом окунания?
Окунание используют как один из способов нанесения, но метод подходит не для каждого узла. Если требуется точный контроль толщины, окунание может быть нежелательным. Перед выбором проверяют геометрию детали, требования к слою и возможность контроля результата, а затем сверяют режим нанесения с документацией конкретного покрытия.
Какая толщина покрытия нужна плунжерной паре?
Универсальной толщины для всех плунжерных пар приведенные данные не устанавливают. В одном кейсе рабочий слой составил 7 мкм, тогда как стандартная толщина материала указывалась как 20 мкм. Эти цифры иллюстрируют необходимость подбора под конкретную геометрию, а не задают норму для других деталей.
Чем твердосмазочное покрытие отличается от пластичной смазки?
Покрытие формируют на поверхности детали, а пластичная смазка относится к отдельной группе смазочных материалов. Их не следует считать взаимозаменяемыми без оценки конструкции и режима работы узла. ГОСТ ISO 6743-9-2013 классифицирует смазки группы X, но не устанавливает толщину твердосмазочного покрытия плунжерной пары.
Заключение
Защита плунжерных пар строится на подборе твердосмазочного покрытия под конкретные условия трения, среду и геометрию сопряжения. Практический пример с толщиной 7 мкм при типовом значении 20 мкм показывает, что результат зависит от технологической задачи. Способ нанесения, подготовка поверхности и полимеризация не менее важны, чем заявленные антифрикционные характеристики.
Следующий шаг для инженера - составить технологическое задание: указать рабочую среду и температуру, определить требуемую толщину, выбрать метод нанесения и предусмотреть контроль адгезии и полноты полимеризации. После этого параметры сверяют с документацией выбранного покрытия и проверяют на деталях конкретной плунжерной пары.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой окунанием: эффективное нанесение покрытий на детали сложной формы, включая труднодоступные поверхности.
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Измерение коэффициента трения на трибометре по схеме пин-диск позволяет оценить износ материалов и сравнить их свойства.