
Фосфатирование и коррозия: как предотвратить задиры резьбовых соединений из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали предотвращают сочетанием мер: подбирают совместимые материалы и геометрию резьбы, очищают поверхности, применяют смазку или антизадирный состав, контролируют момент и скорость затяжки. Фосфатирование и другие покрытия могут входить в эту стратегию, но сами по себе не гарантируют защиту от заедания.
Материал полезен инженерам, техническим специалистам и снабженцам, которые выбирают крепеж и способ его сборки. Ниже разобраны причины задиров, роль покрытия и смазки, а также практические способы снизить риск повреждения резьбы при монтаже и демонтаже.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир возникает, когда сопряженные поверхности заедают и истираются из-за адгезии.
При развитии повреждения материал переносится с одной поверхности на другую, резьба схватывается, а соединение становится трудно разобрать. Риск повышается при трении и нагреве во время монтажа, особенно если гайка и болт изготовлены из одинаковых нержавеющих сплавов с близкой твердостью.
На склонность к задирам влияют не только материалы. Шероховатость, загрязнения и заусенцы на резьбе усиливают повреждение при контакте, а перетяжка увеличивает нагрузку на сопряженные поверхности. Быстрое завинчивание может дополнительно повысить нагрев. Поэтому крепеж из нержавеющей стали не следует считать защищенным от задиров только из-за его коррозионной стойкости.
Как выбрать пару крепежных деталей
Если конструкция допускает выбор материалов, не стоит без оценки риска сочетать одинаковые нержавеющие сплавы с одинаковой твердостью. Практический ориентир для пары - разница твердости гайки и болта не менее 50 Brinell. Маркировка крепежа A1, A2 и A4 относится к классификации нержавеющих изделий по ISO 3506, но сама по себе не отменяет необходимости проверять совместимость пары и условия сборки.
Поверхности резьбы должны быть гладкими, но не зеркальными. Для стального крепежа в технических рекомендациях приводится ориентир Ra 0,8–1,6 мкм. Холоднокатаная поверхность обычно ровнее обработанной резанием, однако итоговую пригодность оценивают с учетом конкретной геометрии и процесса производства.
Геометрия резьбы и ее состояние
Несовпадение профиля, диаметра или зазора может привести к повреждению уже при сборке. Перед монтажом проверяют соответствие резьбы требованиям конструкции, удаляют загрязнения и заусенцы. Ссылки на требования к радиусу корня метрической и unified-резьбы содержатся в ISO 68-1 и ASME B1.13M. Эти документы не заменяют проверку фактического состояния деталей, но помогают учитывать геометрию резьбы при проектировании и подборе крепежа.
Фосфатирование и коррозия: какую роль играют покрытия
Фосфатирование и другие покрытия рассматривают как способ снизить трение и защитить поверхность в составе общей стратегии.
Однако наличие покрытия не гарантирует, что резьба не схватится: на результат по-прежнему влияют твердость сопряженных деталей, чистота, качество обработки, геометрия и режим затяжки.
При выборе антизадирного покрытия важно учитывать условия эксплуатации и сборки. Оно должно быть совместимо с конструкцией и процессом монтажа, а его применение не должно подменять проверку резьбы и контроль усилия. Если риск задиров связан с постоянным трением при затяжке, нужно оценивать не только само покрытие, но и контакт деталей, чистоту поверхности и наличие смазки.
Когда уместно антифрикционное покрытие
Антифрикционные твердосмазочные покрытия MODENGY рассматривают как вариант для защиты резьбовых соединений, когда такое решение соответствует конструкции и технологии производства. Покрытие может быть частью мер против задиров и коррозии, но для конкретного соединения следует проверить требования к материалам, поверхности и сборке. Фосфатирование также не следует считать самостоятельной гарантией: если сохранить перетяжку, загрязнение или неподходящую пару материалов, риск повреждения останется.
Перед внедрением покрытия полезно определить, где именно возникает проблема: при навинчивании, затяжке или демонтаже. Это помогает отличить задир от других повреждений резьбы и выбрать меры, которые воздействуют на причину. Для лабораторной оценки склонности материала к задирам применяют ASTM G98: образец нагружают и проворачивают, после чего оценивают появление повреждений. Метод позволяет сравнивать склонность материалов к задирам, но не заменяет проверку соединения в реальных условиях эксплуатации.
Как собирать резьбу, чтобы снизить риск заедания
Даже подходящая пара материалов и обработка поверхности не исключают ошибок монтажа.
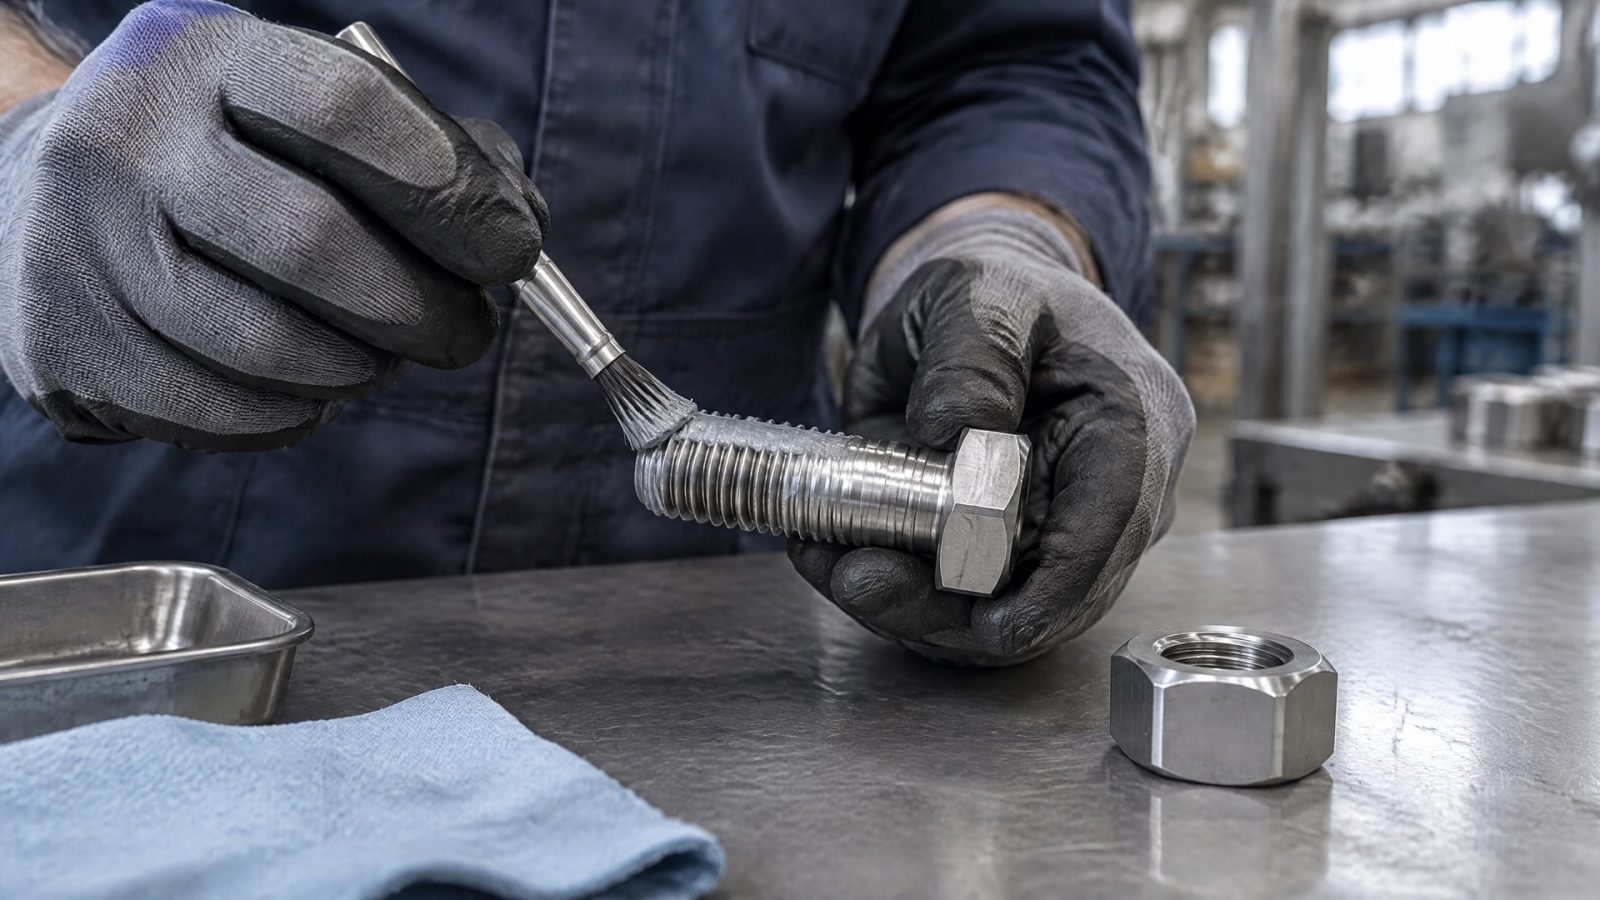
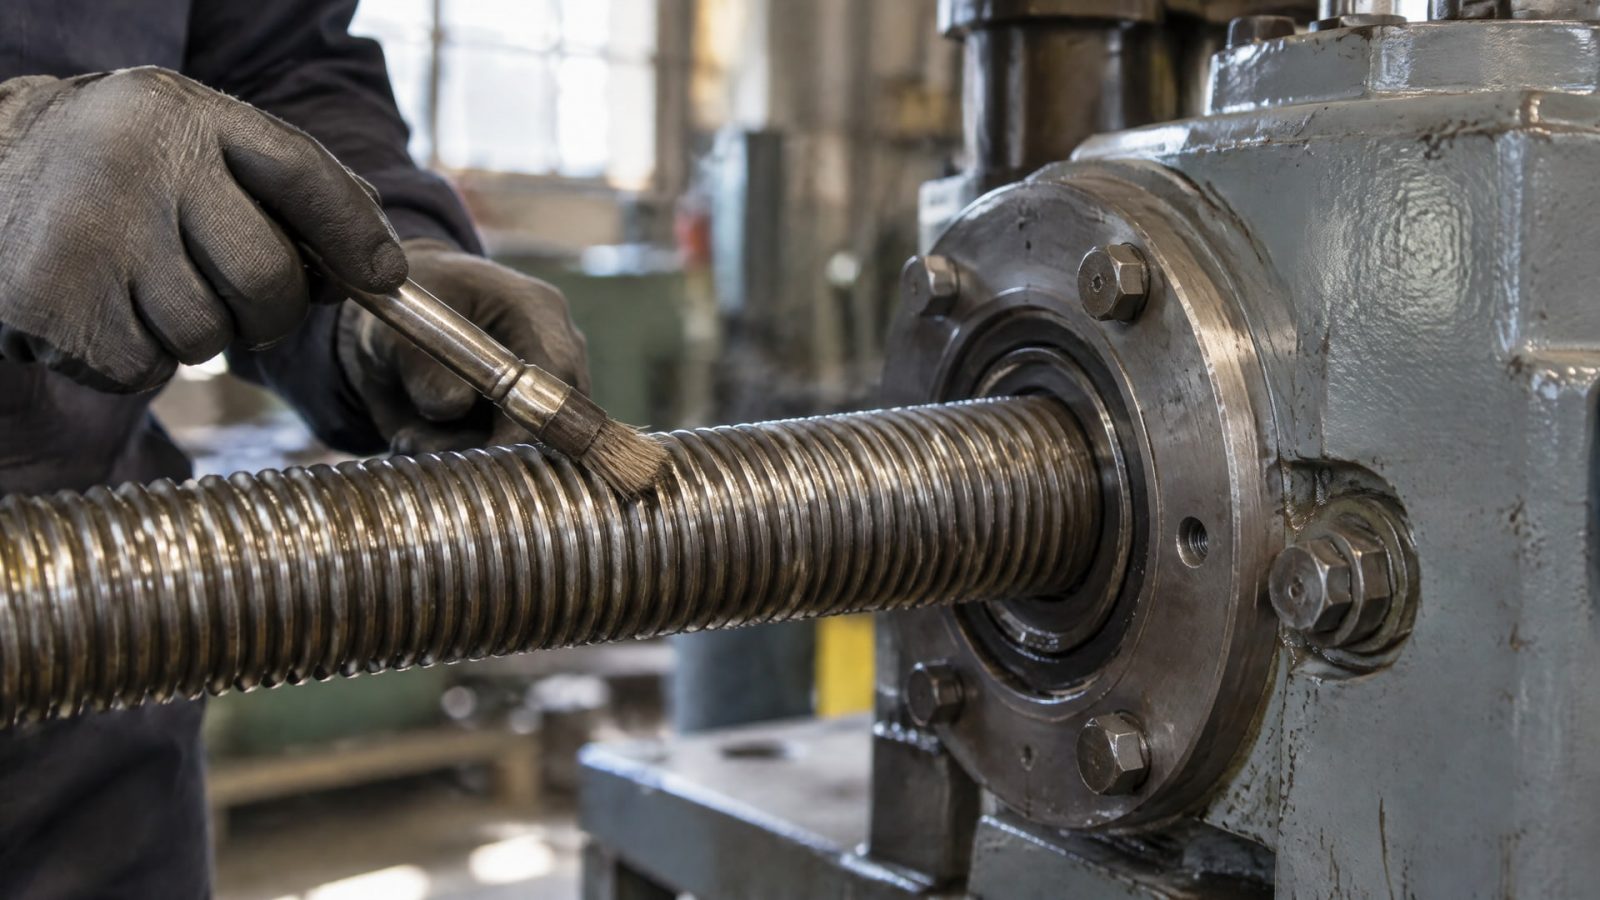
Перед сборкой резьбу очищают от загрязнений и заусенцев, проверяют соответствие профиля и зазора, затем наносят подходящую смазку или антизадирный состав. Смазка снижает трение и помогает предотвратить схватывание; это важно и для соединений, которые после установки не планируют разбирать.
Затяжку выполняют с калиброванным моментом, используя динамометрический ключ. Превышение установленного момента увеличивает вероятность задиров и повреждения резьбы, поэтому принцип «затянуть сильнее для надежности» здесь не работает. Скорость завинчивания также имеет значение: ее снижение часто уменьшает или устраняет проблему, особенно при сборке нержавеющей стали с нержавеющей сталью.
Контроль перед монтажом
Перед началом работ проверьте:
Совпадают ли профиль, диаметр и зазор резьбовых деталей.
Нет ли на резьбе загрязнений, заусенцев и видимых повреждений.
Подходит ли выбранная смазка или антизадирный состав для условий эксплуатации.
Задан ли момент затяжки и есть ли инструмент для его контроля.
Можно ли снизить скорость монтажа без нарушения производственного процесса.
Для оценки установленного режима важна не только величина момента, но и повторяемость сборки. Если повреждения возникают регулярно, проверьте фактическую скорость завинчивания и состояние крепежа до установки. Для лабораторного сравнения материалов можно учитывать метод ASTM G98, а при выборе крепежа сверяться с его классификацией по ISO 3506. Эти стандарты описывают разные аспекты: первый связан с оценкой склонности к задирам, второй - с классификацией нержавеющих крепежных изделий.
Смазка и антизадирный состав для нержавеющей резьбы
Недостаток смазки повышает трение и нагрев в контакте, поэтому на нержавеющей резьбе антизадирный состав применяют не только для высокотемпературных условий.
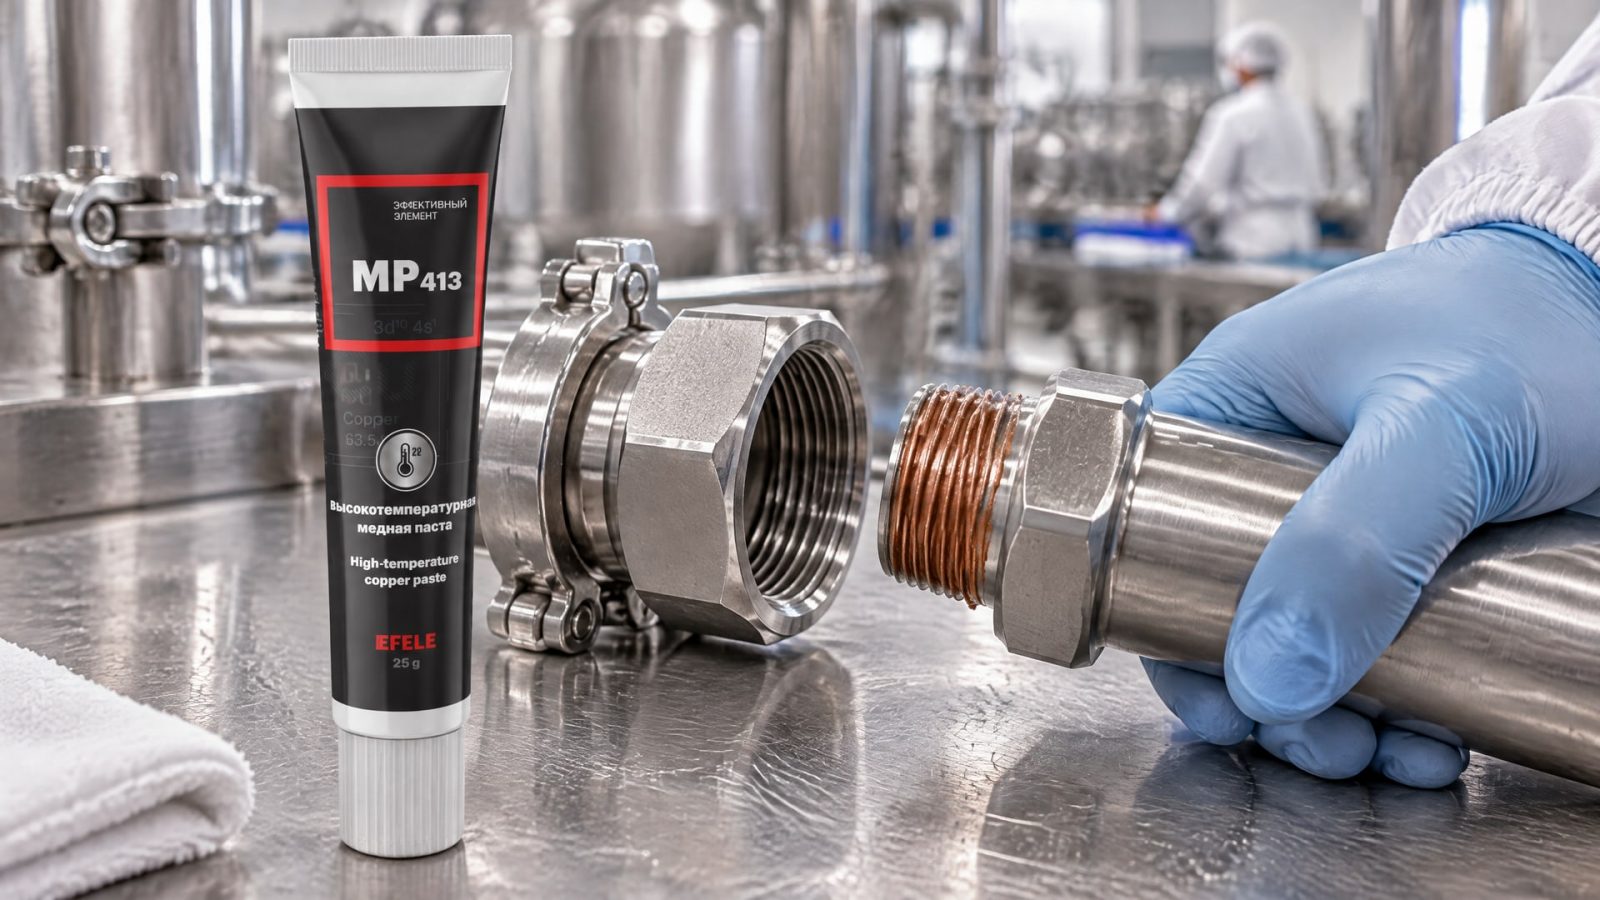
Он может быть полезен и при обычной сборке, если сопряженные поверхности склонны к схватыванию. Смазку учитывают и для соединений, которые предполагается оставить собранными: одноразовый монтаж не исключает повреждения при затяжке.
При выборе состава учитывают рабочую среду, температуру и требования к последующему демонтажу. Для трубных резьб из нержавеющей стали также применяют антизадирные смазки; для конических соединений используют подходящий трубный состав или другие предусмотренные технологией средства. Важно не переносить решение с одного типа соединения на другой без проверки условий применения.
Если соединение работает в тяжелых условиях
При повышенной температуре или воздействии агрессивной среды особенно важно заранее выбрать состав для резьбового контакта и не полагаться только на покрытие. Если при эксплуатации требуется последующий демонтаж, оценивают не только защиту при сборке, но и возможность разъединить детали без повреждения. Для таких задач применяют медную резьбовую пасту EFELE MP-413: она помогает защитить резьбу от задиров и облегчает монтаж и демонтаж.
Перед применением состав наносят в соответствии с требованиями к конкретному соединению. Одновременно сохраняют контроль момента и скорости затяжки: смазка не компенсирует неправильную геометрию, загрязненную резьбу или перетяжку. Если условия эксплуатации изменились, следует повторно оценить совместимость состава, материалов крепежа и процесса сборки.
Типичные ошибки при защите резьбы от задиров
Распространенное заблуждение - считать, что нержавеющая сталь не подвержена задирам, поскольку устойчива к коррозии.
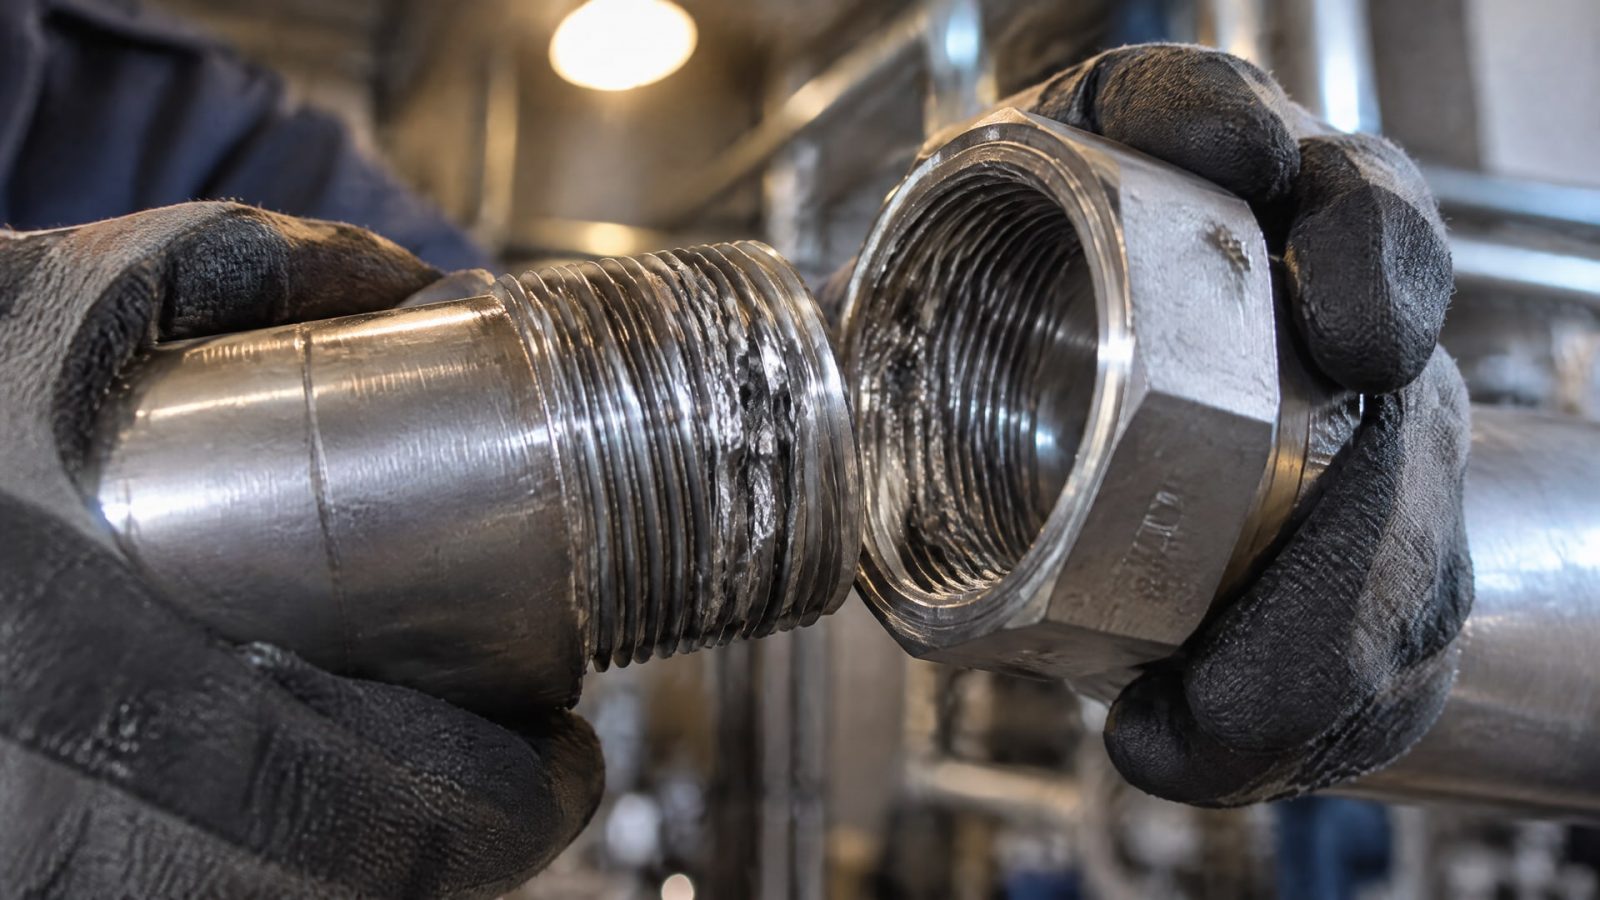
Коррозионная стойкость и склонность к схватыванию при трении - разные характеристики. Поэтому крепеж из нержавеющей стали требует такого же внимания к чистоте, смазке и режиму затяжки, как и другие пары трения, склонные к адгезионному износу.
Не менее рискованно полагать, что проблему полностью решит покрытие или «правильная» марка стали. Покрытие может снизить трение и защитить поверхность, но не исправляет ошибку в профиле резьбы и не удаляет заусенцы. Выбор марки крепежа по ISO 3506 тоже не заменяет проверки твердости сопряженных деталей и контроля сборки.
Что проверить, если резьба уже повреждается
Если задиры повторяются, не ограничивайтесь заменой смазки. Проверьте материалы болта и гайки, разницу их твердости, состояние поверхности и соответствие резьбовых профилей. Затем оцените наличие загрязнений и заусенцев, величину момента и скорость затяжки. Такой разбор помогает определить, связана ли проблема с подбором пары, качеством деталей или самим процессом монтажа.
Поверхность не нужно доводить до зеркального состояния: технические рекомендации указывают на гладкую, но не зеркальную отделку и приводят ориентир Ra 0,8–1,6 мкм для стального крепежа. При этом значение Ra не заменяет осмотр резьбы и оценку ее геометрии. Если повреждения нужно сравнить в лабораторных условиях, можно обратиться к ASTM G98; условия испытания и критерии оценки должны соответствовать задаче сравнения.
Часто задаваемые вопросы
Помогает ли фосфатирование от задиров на нержавеющей резьбе?
Фосфатирование и другие покрытия могут входить в стратегию снижения трения и защиты поверхности, но не гарантируют отсутствие задиров. Результат зависит также от материалов и твердости сопряженных деталей, состояния резьбы, чистоты и режима затяжки. Поэтому покрытие рассматривают вместе со смазкой и контролем монтажа.
Нужна ли смазка для соединения, которое не будут разбирать?
Да. Задиры возникают во время затяжки, поэтому риск есть и у соединения, которое после монтажа останется постоянным. Смазка или антизадирный состав помогают снизить трение и вероятность схватывания. При этом важно соблюдать момент затяжки и учитывать совместимость состава с условиями эксплуатации.
Почему нержавеющая сталь задирается при сборке?
При трении сопряженные поверхности нагреваются и могут адгезионно взаимодействовать. Риск повышают одинаковые материалы с близкой твердостью, высокая шероховатость, загрязнения, заусенцы, недостаток смазки и чрезмерная скорость монтажа. Перетяжка также способствует повреждению резьбы и прихвату соединения.
Как снизить риск задиров при затяжке нержавеющего крепежа?
Проверьте совместимость материалов, профиль и зазор резьбы, очистите детали и удалите заусенцы. Примените подходящий антизадирный состав, используйте калиброванный момент и избегайте высокой скорости завинчивания. Для пары гайка-болт практический ориентир по разнице твердости - не менее 50 Brinell.
Заключение
Задиры резьбовых соединений из нержавеющей стали предотвращают не одной мерой, а согласованным подбором пары, качественной подготовкой поверхности, смазкой и контролем затяжки. Фосфатирование может быть частью защиты от трения и коррозии, но не отменяет проверки геометрии, чистоты и режима монтажа.
Следующий шаг - изучить поврежденные детали и зафиксировать, на каком этапе появляется задир. Затем проверьте твердость и состояние резьбы, момент и скорость сборки, после чего выберите подходящий антизадирный состав или покрытие с учетом условий эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите оборудование для нанесения покрытий, отвечающее вашим задачам, с учетом методов, материалов и условий эксплуатации.
Обеспечьте надежное скольжение резиновой прокладки по алюминию: узнайте о восстановлении анодного слоя и антифрикционных покрытиях.
Смазка резиновых уплотнений: подбор совместимого состава, очистка поверхностей и тонкое нанесение для эффективного скольжения.