
Восстановление анодного слоя алюминия для скольжения резиновой прокладки
Поврежденный анодный слой нельзя восстановить одной полировкой: она сглаживает поверхность, но не формирует заново оксидную структуру. Для узла, где нужно скольжение резиновой прокладки по алюминию, рассматривают подготовку поверхности и нанесение антифрикционного твердосмазочного покрытия. Если анодный слой сохранился частично, он может служить основой для такой системы; при серьезном повреждении оценивают необходимость повторного анодирования.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать решение для алюминиевой детали, в том числе из сплава Д16. Разберем, чем отличаются повторное анодирование и модификация поверхности покрытием, какие параметры нанесения учитывать и почему свойства контактной пары важны не меньше, чем свойства самого покрытия.
Что означает восстановление анодного слоя
Анодирование формирует на алюминии оксидный слой, который может служить функциональной основой для дальнейшей обработки.
В порах анодного слоя удерживается смазка, поэтому такую поверхность используют в самосмазывающих системах. Если слой поврежден, одной полировкой вернуть его исходную структуру и пористость нельзя: полировка меняет геометрию поверхности, но не восстанавливает оксидное покрытие.
В практической задаче важно уточнить, что именно требуется восстановить. Если повреждение затронуло только часть поверхности, может подойти подготовка сохранившейся оксидной основы и нанесение функционального покрытия. Если анодный слой утрачен или его состояние не позволяет использовать его как подслой, рассматривают повторное анодирование, а уже затем - модификацию твердосмазочным составом.
Анодный слой как основа для покрытия
Поры анодного слоя могут работать как резервуар для смазочной фазы. Поэтому при сочетании анодирования и твердосмазочной модификации покрытие не обязательно рассматривают как замену оксидной основе. Это особенно важно для деталей, где требуется совместить снижение трения и сохранение защитных свойств поверхности.
Функциональная обработка влияет на характеристики системы в целом. На пористость, адгезию и химическую стабильность могут влиять герметизация пор и пропитка функциональными составами. Следовательно, решение нельзя выбирать только по названию материала покрытия: нужно учитывать состояние анодной основы и способ ее подготовки.
Когда требуется повторное анодирование
Если повреждение разрушило рабочую оксидную структуру, твердосмазочный состав сам по себе ее не сформирует. В такой ситуации покрытие может улучшить трибологические свойства подготовленной поверхности, но восстановление анодного слоя как такового требует отдельной операции. При выборе последовательности обработки важно не смешивать эти задачи: формирование оксидной основы и снижение трения решают разными этапами.
Как выбрать антифрикционное покрытие для алюминия
Антифрикционное покрытие для алюминия выбирают с учетом состояния подложки и материала сопряженной детали.
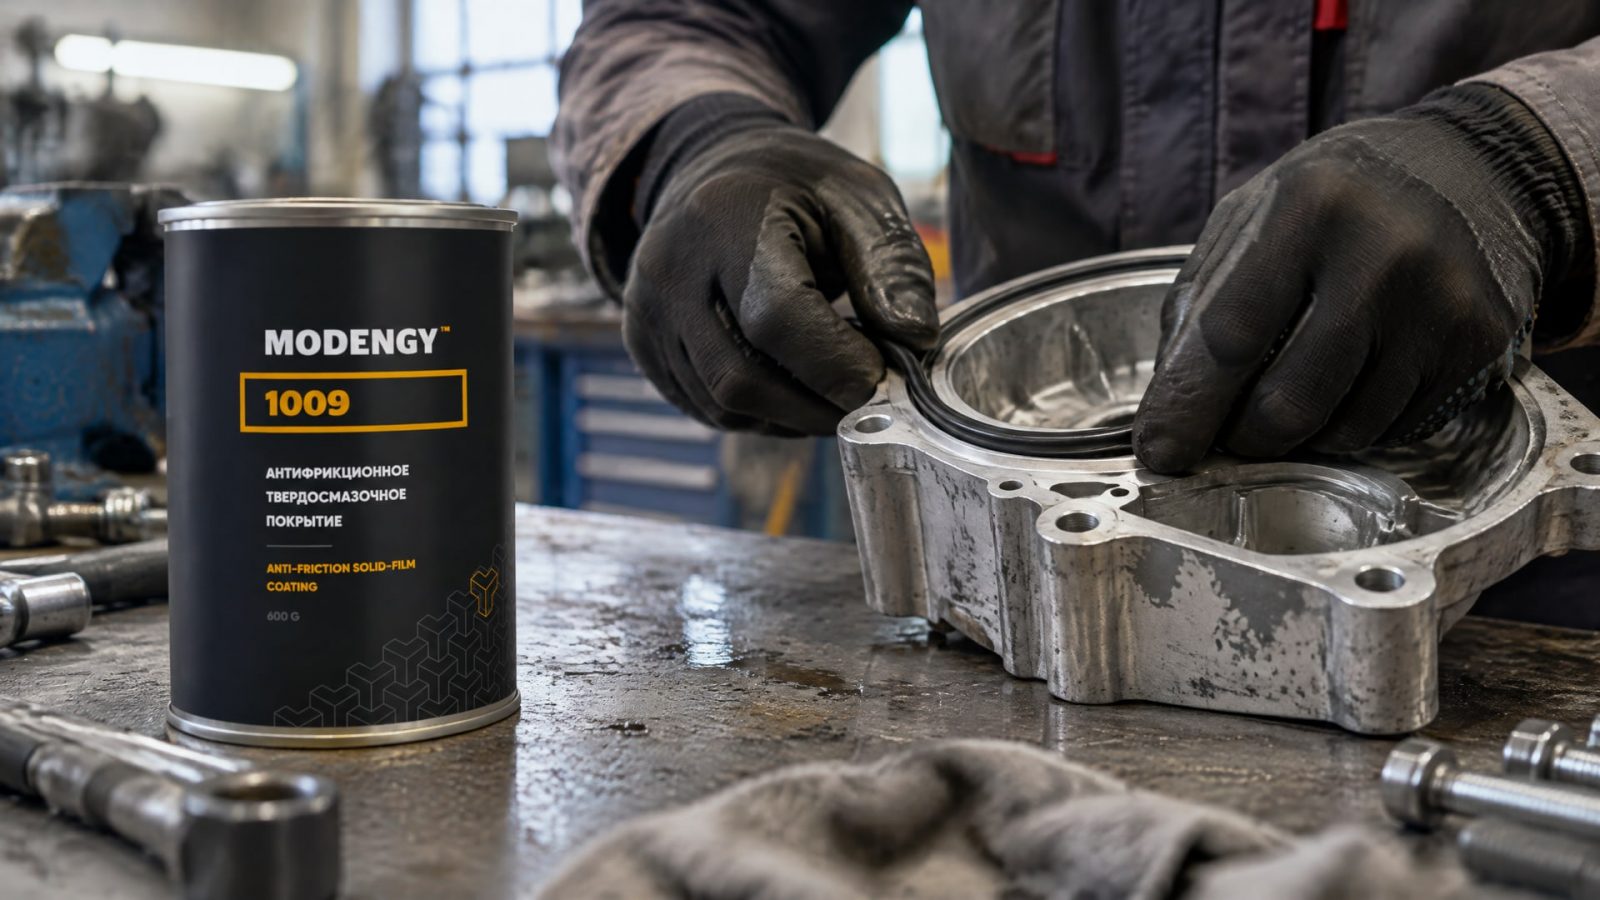
Источники по теме подчеркивают: трибологический эффект зависит не только от покрытия, но и от контактной пары. Поэтому при скольжении резиновой прокладки нужно учитывать свойства эластомера, требуемое трение и адгезию состава к анодированному слою.
Подготовка поверхности влияет на сцепление покрытия с основанием. Для алюминиевых подложек обычно предусматривают предварительную обработку; в ряде систем применяют предварительное анодирование. Нанесение без подходящей подготовки повышает риск слабой адгезии и раннего отслаивания. Поэтому до выбора материала следует определить, сохранился ли анодный слой и можно ли использовать его как подслой.
Что проверить для сплава Д16
Для защиты сплава Д16 и организации скольжения резиновой прокладки важно рассматривать не только твердость поверхности. Нужны контролируемое трение, стойкость покрытия к износу и совместимость с эластомером. Само наличие анодированного слоя не гарантирует низкое трение в узле: анодную основу могут дополнительно модифицировать твердой смазкой.
При повреждении поверхности в узле могут проявляться износ или фреттинг. В таком случае важно оценить не только видимые дефекты, но и функцию покрытия в контакте с резиной: сохраняется ли стабильное скольжение, удерживается ли покрытие на основе и остается ли требуемая коррозионная защита. Вывод о пригодности системы делают для конкретной пары материалов, а не по свойствам алюминия или эластомера по отдельности.
Решение для скольжения резиновой прокладки
Если задача состоит в том, чтобы подготовить поврежденную поверхность из Д16 к скольжению резиновой прокладки, в качестве твердосмазочного слоя используют MODENGY 1009 на основе ПТФЭ. Его химическая стойкость и гидрофобные свойства подходят для такого решения, когда необходимо снизить трение и модифицировать подготовленную алюминиевую основу. При этом покрытие не следует считать способом заново сформировать разрушенный анодный слой: состояние подложки и необходимость повторного анодирования оценивают до нанесения.
Подготовка поверхности и нанесение покрытия
Перед нанесением покрытия поверхность подготавливают в соответствии с выбранной системой.
Для алюминиевых деталей источники описывают электролитическое анодирование как распространенную подготовительную операцию. Режим обработки зависит от состава сплава: в техническом руководстве для сплавов с содержанием меди от 0,5% или суммарным содержанием легирующих добавок выше 7,5% указана рекомендация по сернокислотной ванне, а для прочих алюминиевых сплавов и алюминия - по хромовой кислоте.
Эти значения нельзя переносить на любой процесс без проверки применимости к конкретному материалу и технологии. Источник также обращает внимание на воду высокой чистоты с низким содержанием хлоридов и сульфатов при формировании поверхностной пленки. Для инженера это означает, что качество основы зависит не только от состава покрытия, но и от предшествующих операций подготовки.
Толщина и многослойное нанесение
Для антифрикционных составов в источнике приводится ориентир толщины 5–20 мкм. Это не универсальная настройка для любого продукта и любого узла: толщина должна соответствовать шероховатости поверхности и требованиям системы. Слишком толстый или неправильно сформированный слой способен ухудшить работу покрытия, поэтому увеличивать толщину без технологического обоснования не следует.
Если нужна большая толщина, допускается нанесение нескольких слоев. Следующий слой наносят, когда предыдущий почти высох. Такая последовательность помогает избежать произвольного наращивания покрытия и дает возможность соблюдать технологию, описанную для конкретного состава.
Отверждение на алюминиевой поверхности
Для систем, рассчитанных на термоотверждение на алюминии, в одном из источников приведен диапазон 100–150 °C в течение 10–30 минут. Эти параметры относятся к соответствующей системе и не являются общим режимом для всех антифрикционных покрытий. Перед запуском детали в работу сверяются с технологическими требованиями выбранного материала.
В производственном процессе полезно фиксировать состояние поверхности до нанесения, последовательность подготовки, число слоев и режим отверждения. Это позволяет сопоставлять качество покрытия с условиями применения и повторять технологию при ремонте партии деталей. Если покрытие отслаивается или трение остается нестабильным, проверяют не только состав, но и подготовку подложки, адгезию и толщину пленки.
Что показывают данные о трении и износе
Результаты исследований подтверждают, что модификация анодного оксида твердой смазочной фазой может менять трибологические характеристики.
В одном исследовании анодный слой Al2O3 модифицировали IF-WS2. При нагрузке 0,3 МПа коэффициент трения снизился примерно на 9%, а при нагрузке 0,6 МПа - примерно на 15%.
Эти цифры относятся к конкретной исследованной системе и не служат гарантией такого же результата для любой детали из алюминия или сплава Д16. На практике результат зависит от подготовки поверхности, типа покрытия, контактной пары и нагрузки. Для пары алюминий-резина данные исследования полезны как подтверждение принципа модификации анодного слоя, а не как готовый расчет ресурса.
Почему важна контактная пара
Покрытие работает в контакте с конкретным материалом, поэтому нельзя оценивать его только по характеристикам алюминиевой поверхности. Для скольжения по резине нужно учитывать особенности контакта с эластомером и требуемый уровень трения. Система, удачная для одной сопряженной детали, не обязательно даст тот же эффект с другой.
Пористость анодной основы также влияет на результат: поры могут удерживать смазочную фазу, а пропитка и герметизация способны влиять на свойства слоя. Поэтому при выборе технологии рассматривают весь комплекс - подложку, покрытие и сопряженный материал. Если узлу одновременно нужны снижение трения и коррозионная защита, эти требования проверяют вместе.
Что контролировать после нанесения
После нанесения оценивают состояние пленки и ее сцепление с подготовленной поверхностью. Для узла с резиновой прокладкой важно проверить поведение контактной пары в рабочих условиях: стабильно ли скольжение и нет ли признаков преждевременного износа или отслаивания. Если требуется защитить поверхность от коррозии, отдельно проверяют, сохраняет ли выбранная обработка эту функцию.
Полезно заранее определить критерии приемки для детали и зафиксировать их в технологическом процессе. Конкретные методы испытаний и нормативные номера в источниках не приведены, поэтому выбирать их следует по требованиям предприятия и применимой документации. Не стоит подменять такую проверку оценкой только внешнего вида: внешний вид не подтверждает автоматически требуемое трение, адгезию и стойкость.
Как организовать восстановление поврежденного слоя
Начинают с осмотра детали и определения границ повреждения.
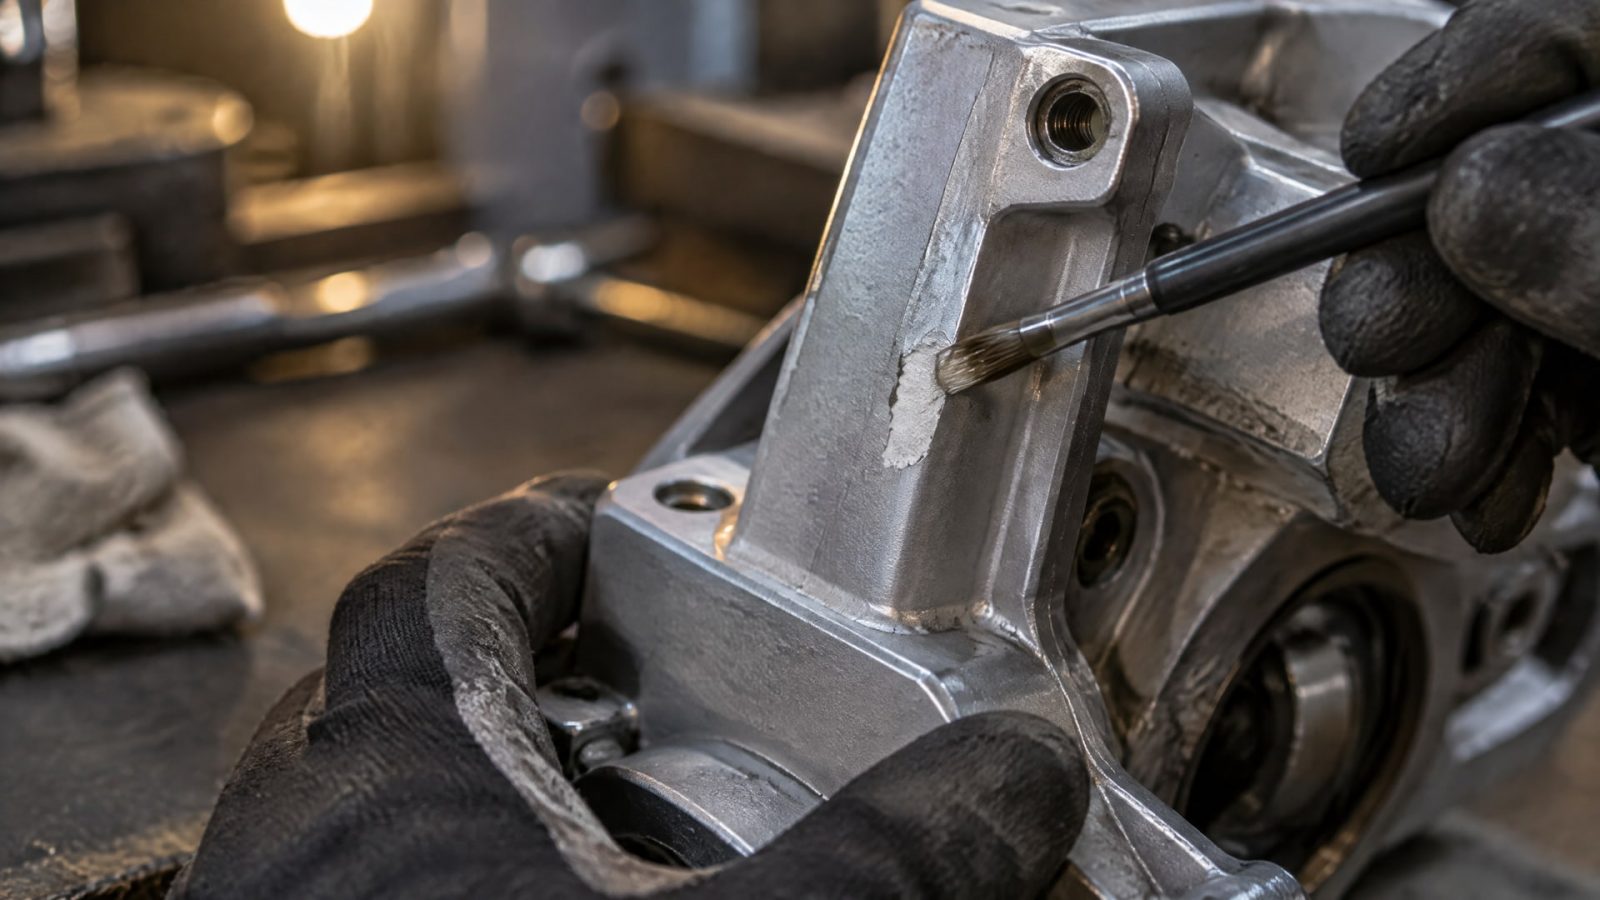
Затем выясняют, сохранился ли анодный слой и можно ли использовать его как основу. Если оксидная структура утрачена, рассматривают повторное анодирование; если подложка пригодна, выбирают подготовку и функциональное покрытие с учетом контактной пары.
Для закупщика и инженера полезно согласовать с исполнителем несколько параметров до передачи детали в обработку:
состояние анодного слоя и требуемый способ подготовки;
материал сопряженной детали, в данном случае резиновую прокладку;
требования к трению, износу и коррозионной защите;
допустимую толщину покрытия и технологию ее контроля;
режим нанесения и отверждения, предусмотренный для выбранной системы.
Такой перечень помогает сравнивать решения по техническим условиям, а не только по названию покрытия. При этом значения толщины и температуры из справочных материалов используют лишь тогда, когда они соответствуют выбранной системе: ориентир 5–20 мкм и диапазон 100–150 °C в течение 10–30 минут не следует автоматически назначать любому составу.
Полировка, повторное анодирование или покрытие
Полировка подходит для обработки геометрии поверхности, но не восстанавливает анодную структуру. Повторное анодирование формирует оксидную основу, а твердосмазочный состав может дополнительно изменить трение и износ. Это разные операции, и выбор между ними зависит от того, какие функции утрачены после повреждения.
Если анодный слой сохранился, его пористость может быть полезна для функциональной модификации. Если он разрушен, сначала оценивают возможность восстановления оксидной основы. При любом сценарии подготовка поверхности остается принципиальной: источники отмечают, что без нее возрастает риск слабой адгезии и раннего отслаивания покрытия.
Часто задаваемые вопросы
Можно ли восстановить анодный слой полировкой?
Нет. Полировка может сгладить поверхность, но не формирует заново оксидную структуру и пористость анодного слоя. Если требуется восстановить именно эту основу, оценивают необходимость повторного анодирования. Твердосмазочное покрытие используют как функциональную модификацию подготовленной поверхности, а не как замену утраченному анодному слою.
Подойдет ли любое антифрикционное покрытие для алюминия?
Нет. Нужно учитывать совместимость состава с алюминиевой подложкой, подготовку поверхности и контактную пару. Для скольжения резиновой прокладки важны трение и совместимость с эластомером. Если использовать покрытие без подходящей подготовки, возрастает риск слабой адгезии и раннего отслаивания.
Какой толщины должно быть антифрикционное покрытие?
В одном из источников для антифрикционных составов указан ориентир 5–20 мкм, причем толщина должна превышать шероховатость поверхности. Это не универсальная норма для любой системы. Требуемое значение зависит от состава и технологии нанесения, поэтому его сверяют с документацией на выбранное покрытие.
Твердосмазочное покрытие заменяет анодирование?
Не всегда. Анодный слой часто используют как подслой для функционального покрытия, а не заменяют им полностью. Если оксидная основа повреждена, покрытие само по себе не восстанавливает ее структуру. Сначала определяют состояние поверхности, затем выбирают между повторным анодированием и нанесением состава на сохранившуюся основу.
Заключение
Восстановление поврежденного анодного слоя и обеспечение скольжения резиновой прокладки требуют раздельно оценить состояние оксидной основы и нужные свойства контактной пары. Полировка не возвращает анодную структуру; твердосмазочное покрытие может модифицировать подготовленный слой, но не всегда заменяет повторное анодирование. При выборе учитывают адгезию, трение, износ и требования к коррозионной защите.
Следующий шаг - определить, сохранился ли анодный слой на детали, и согласовать с исполнителем подготовку поверхности, материал покрытия и контроль результата именно для пары алюминий-резина. Для деталей из Д16 это позволяет выбрать технологию с учетом фактического повреждения, а не назначать покрытие только по материалу детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений: подбор совместимого состава, очистка поверхностей и тонкое нанесение для эффективного скольжения.
Покрытие для скольжения на алюминии Д16: узнайте об особенностях нанесения тефлонового слоя, анодировании и подготовке поверхности.
Узнайте, почему бытовое PTFE-покрытие не подходит для ответственных узлов и как выбрать промышленное покрытие алюминиевого сплава.