
Оборудование для нанесения покрытий: как подобрать решение для производства
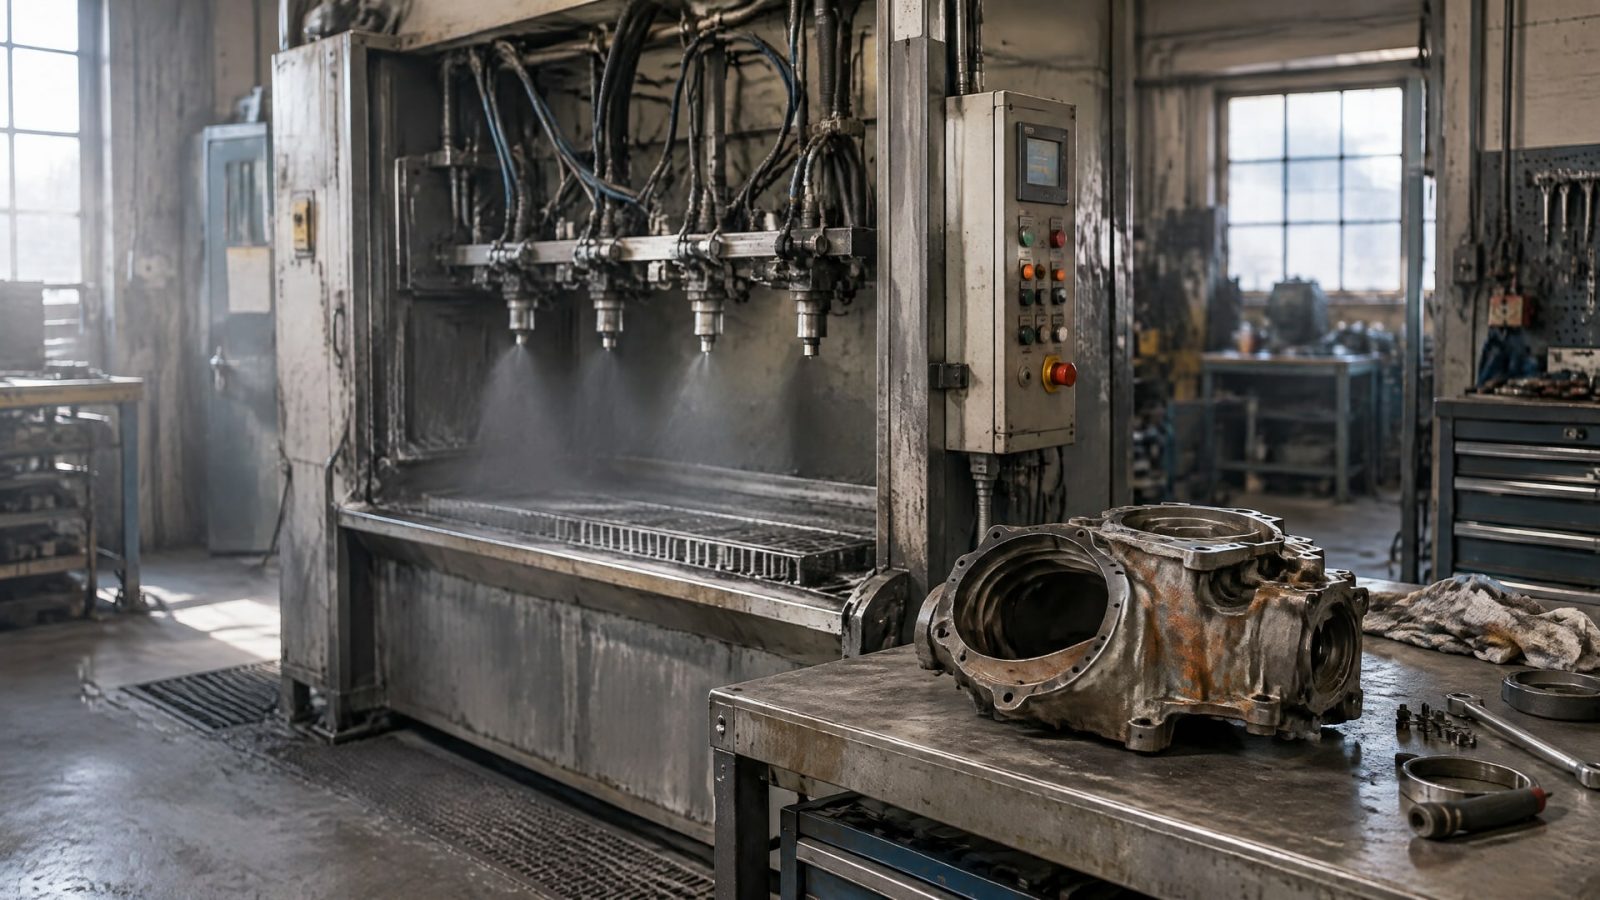
Подбор оборудования для нанесения покрытий начинают с назначения покрытия и условий работы детали, а не с поиска универсальной установки. Для серийного нанесения выбирают оборудование под конкретный метод и материал, а стойкость готового покрытия проверяют отдельными испытаниями. Камера соляного тумана помогает сравнить коррозионную стойкость, но сама по себе не подтверждает ресурс изделия в эксплуатации.
Статья поможет инженерам, техническим специалистам и закупщикам составить план выбора: определить требования к покрытию, сопоставить их с методом нанесения, учесть подготовку поверхности и условия работы участка. Отдельно разберем испытание в солевом тумане по ASTM B117 и ISO 9227, циклические методы и критерии, которые нужно согласовать до покупки оборудования.
С чего начать подбор оборудования для нанесения покрытий
Сначала определите, какую задачу должно решать покрытие: защищать от коррозии и износа, обеспечивать антизадирные свойства или выполнять другую функцию.
Затем зафиксируйте материал и конструкцию детали, условия ее эксплуатации и требования к результату. Без этих исходных данных сравнение установок по цене или заявленной универсальности не помогает выбрать технологию.
Следующий шаг - разделить оборудование по назначению. Участку нанесения нужны средства для реализации выбранного метода, а контролю качества - оборудование и методики для проверки результата. Например, камера соляного тумана нужна для сравнительной оценки коррозионной стойкости, но не наносит покрытие и не заменяет проверку его толщины, адгезии или других характеристик, если такие требования заданы спецификацией.
До запроса коммерческих предложений согласуйте, по каким документам будет приниматься результат. Критерии могут быть указаны в технических условиях, стандарте на изделие или спецификации заказчика. ASTM B117 и ISO 9227 устанавливают процедуры испытания в искусственной атмосфере, а не универсальную границу между годным и негодным покрытием. Поэтому требование вроде «выдержать солевой туман» нужно уточнить: какое покрытие испытывают, по какой методике и какие признаки оценивают после теста.
Для закупщика это означает, что техническое задание должно описывать не только желаемое оборудование, но и задачу процесса. В него полезно включить:
назначение и материал обрабатываемой детали;
требования к покрытию и критерии приемки;
выбранный метод нанесения или требование провести его предварительный подбор;
условия подготовки поверхности и нанесения по инструкции производителя;
методику контроля и порядок оценки результатов.
Такой порядок позволяет сравнивать предложения по способности решать конкретную задачу, а не по общим описаниям оборудования. Если метод нанесения еще не утвержден, сначала определяют технологические требования к покрытию, затем выбирают оборудование под них.
Оборудование для нанесения гальванического и порошкового покрытия
Оборудование для нанесения гальванического покрытия, оборудование для нанесения лакокрасочных материалов и установки для порошкового процесса нельзя выбирать по одному универсальному списку характеристик.
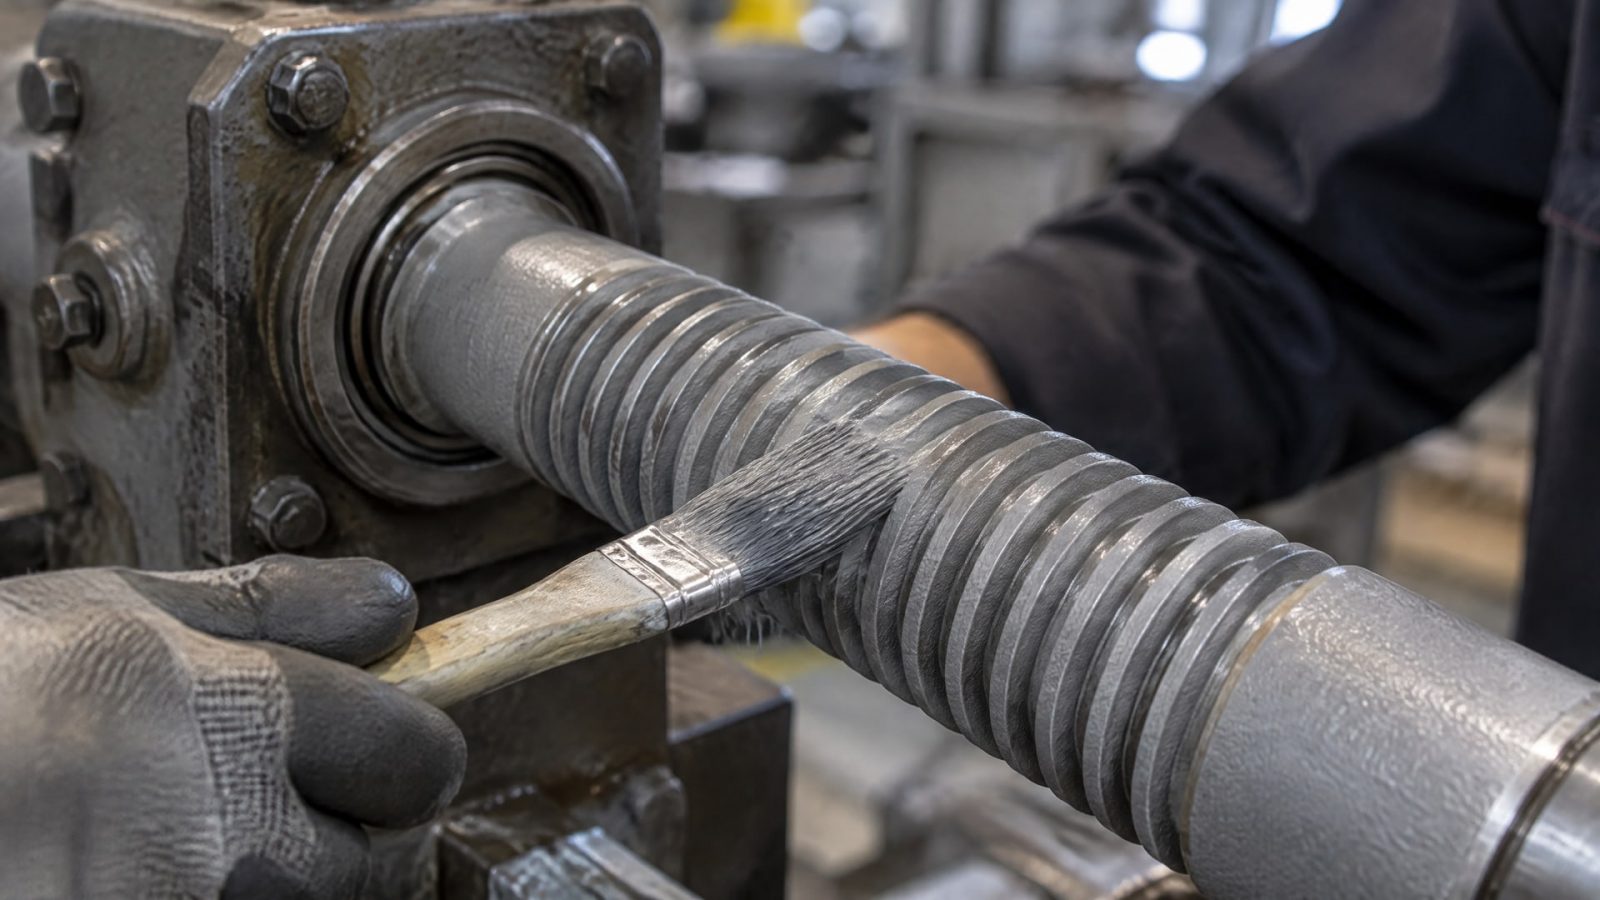
Это разные методы нанесения, поэтому первый вопрос - какая технология соответствует материалу детали, требуемым свойствам покрытия и условиям производства. Если способ нанесения уже задан конструкторской или технологической документацией, оборудование подбирают под него, а не заменяют метод без проверки результата.
Для порошковых покрытий важно учитывать не только нанесение, но и безопасность участка. При работе с тонкодисперсными порошками подбор должен учитывать требования взрывозащиты и нормы для пылевзрывоопасных зон. Конкретные решения зависят от процесса и условий участка, поэтому их необходимо согласовать со специалистами по технологии и промышленной безопасности до закупки.
Для лакокрасочных покрытий существенны подготовка поверхности и соблюдение инструкции производителя материала. В технических рекомендациях встречается ограничение влажности не выше 85%, а также запрет на нанесение на влажную поверхность, если инструкция не разрешает иное. Это не универсальный режим для всех материалов: рабочие условия сверяют со спецификацией конкретного покрытия.
Покрытие нефтяного оборудования или деталей, работающих в иной среде, требует отдельного описания условий эксплуатации. Одного названия покрытия недостаточно: нужны требования к основе, режиму нанесения и способу подтверждения свойств. То же относится к антизадирному покрытию стали. Если покрытие выбирают для защиты от износа и коррозии, необходимо определить, какие испытания подтвердят его пригодность именно для заданной детали.
На стадии сравнения предложений удобно использовать таблицу:
| Задача | Что определить до выбора оборудования |
|---|---|
| Гальваническое покрытие | Требуемый результат, материал детали и принятый технологический процесс |
| Порошковое покрытие | Требования к нанесению и безопасности при работе с тонкодисперсным порошком |
| Лакокрасочное покрытие | Подготовку поверхности и допустимые условия нанесения по инструкции |
| Контроль коррозионной стойкости | Метод испытания и критерии приемки покрытия |
Если рассматривают оборудование для вакуумного нанесения покрытий, его также следует оценивать только в связке с конкретным материалом, изделием и требованиями к результату. Имеющихся исходных данных недостаточно, чтобы корректно указать состав такой установки или сравнить ее параметры с другими методами.
Подготовка поверхности и режим нанесения
Оборудование не компенсирует ошибки подготовки поверхности.
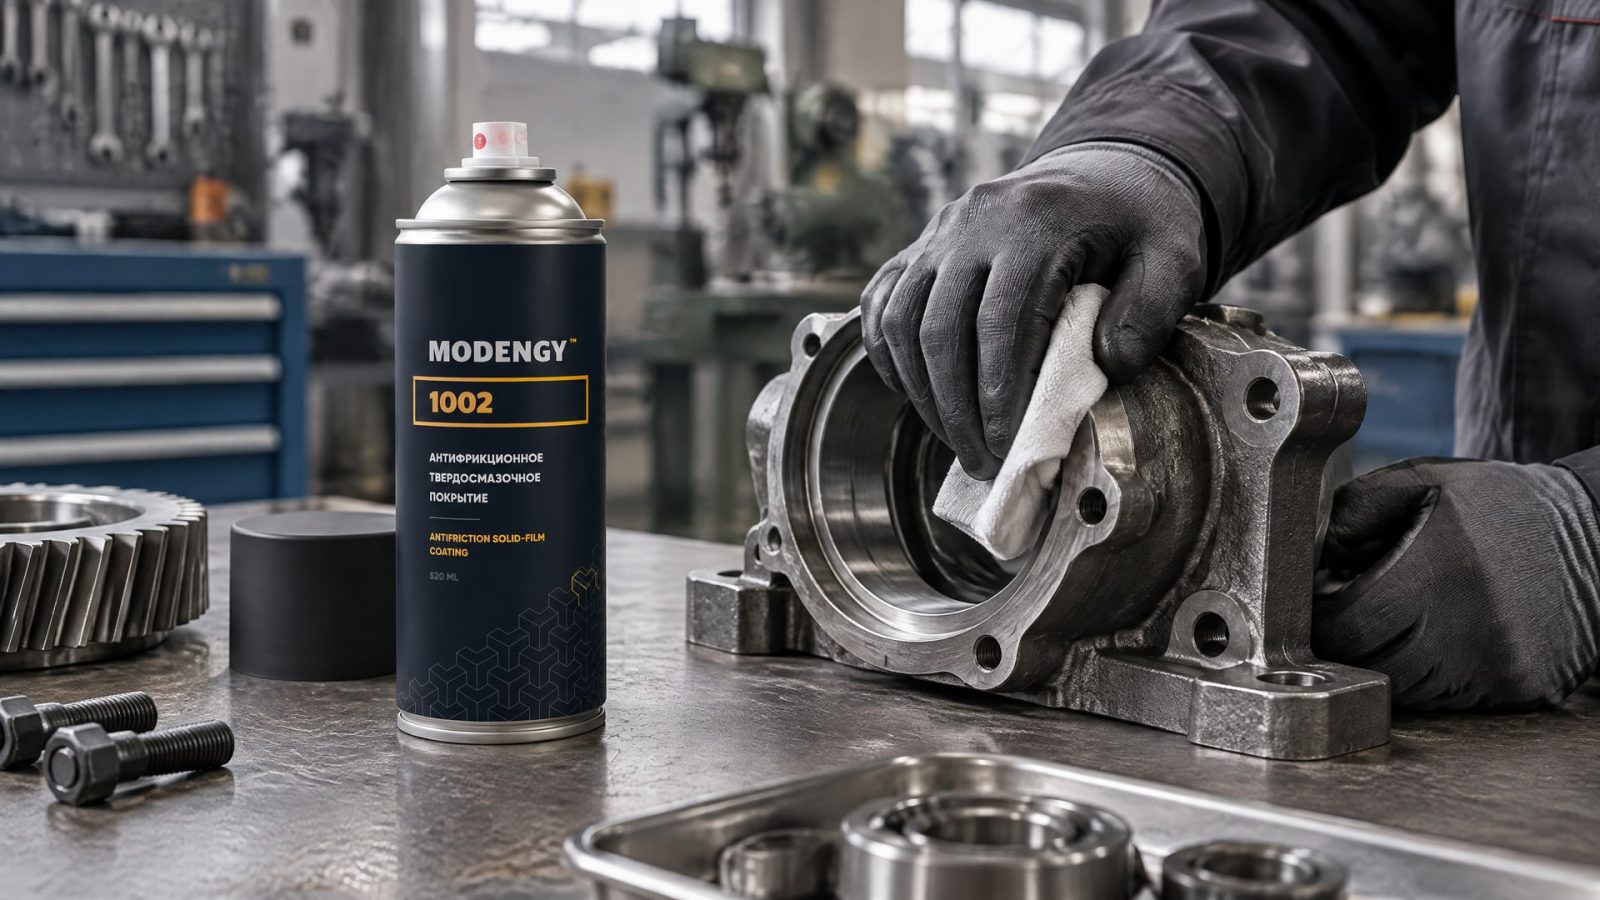
До нанесения проверяют ее состояние, соблюдение технологической инструкции и совместимость применяемых материалов. Для результата важны также температура и влажность в зоне работ, отсутствие конденсата и правильное перемешивание состава, если этого требует инструкция. Эти условия нельзя заменить общим обещанием поставщика об универсальности установки.
Рабочий порядок стоит закрепить в технологической документации. В ней указывают, какие операции подготовки выполняют до нанесения, как подтверждают готовность поверхности и какие параметры процесса контролируют. Допустимые значения берут из документации на материал и изделие. Например, ограничение влажности не выше 85% встречается в одной из технических инструкций, но его нельзя автоматически переносить на все покрытия и производственные участки.
На этапе испытаний покрытие проверяют на той же основе и при том режиме нанесения, для которых предполагают применять его в производстве. Это особенно важно, если оценивают антизадирное покрытие стали или защитный материал для резьбового соединения. Изменение поверхности, толщины или режима нанесения может повлиять на результат, поэтому условия проверки фиксируют и сопоставляют со спецификацией.
Когда задача связана с коррозией и износом детали, рассматривают не только жидкие или порошковые материалы. Для таких случаев в качестве отдельного технологического решения используют антифрикционные твердосмазочные покрытия. Если на участке нужно оценить материал для защиты от коррозии и износа, в перечень рассматриваемых решений может входить MODENGY 1002. Его выбирают не по общему названию класса, а после сопоставления задачи, основы и требований к проверке покрытия.
Результат нанесения нужно оценивать по заранее установленным критериям. Не следует считать, что обозначение «антикоррозионное» или «антизадирное» само по себе гарантирует нужное поведение детали. Для выбора важны подтвержденная методика испытаний и сведения о конкретной основе и режиме нанесения.
Испытание в солевом тумане: камера и критерии оценки
Испытание в солевом тумане применяют для сравнительной оценки стойкости материалов и покрытий к коррозии.
ASTM B117 описывает методику работы камеры соляного тумана; ISO 9227 устанавливает процедуры испытаний в искусственных атмосферах. Ни один из этих стандартов не задает универсальный срок службы покрытия или единый порог «годен/не годен». Критерии приемки определяют в документации на изделие или в спецификации заказчика.
В типовой практике нейтрального солевого тумана используют 5% раствор NaCl. В одном из описаний практики ASTM B117 приведен распространенный диапазон продолжительности испытаний от 24 до 1000 часов. Это не обязательный интервал, установленный стандартом: длительность задают требования к изделию. Поэтому при выборе камеры сначала уточняют программу испытаний и критерии, а уже затем оценивают подходящее оборудование.
Для более полной оценки коррозионной стойкости применяют циклические испытания. В этой области используют ASTM G85 и ISO 11997-1. Они помогают оценивать поведение покрытия при более сложном воздействии, однако выбор метода должен соответствовать условиям, для которых предназначено изделие. Результат солевого тумана нельзя автоматически трактовать как прогноз срока службы в реальной эксплуатации.
После испытаний состояние покрытия оценивают по установленным критериям. Для лакокрасочных покрытий и покрытий на металлах в качестве методов оценки дефектов и коррозионных повреждений применяют ASTM D610, ASTM D1654 и ASTM D714. Важно заранее определить, какие именно признаки фиксируют и кто принимает решение о соответствии. Без этой договоренности одинаковый протокол испытаний может приводить к разным выводам.
| Метод или стандарт | Что описывает |
|---|---|
| ASTM B117 | Методика испытания в соляном тумане |
| ISO 9227 | Процедуры испытаний в искусственных атмосферах |
| ASTM G85 | Модифицированные и циклические коррозионные испытания |
| ISO 11997-1 | Циклические испытания покрытий |
| ASTM D610, ASTM D1654, ASTM D714 | Методы оценки состояния покрытия после испытаний |
Камера соляного тумана - не универсальное средство контроля для любых покрытий. Если задача касается эксплуатационной стойкости, одной такой проверки может быть недостаточно: программу дополняют циклическими методами и оценкой повреждений, предусмотренной документацией на изделие.
Как провести пробный запуск и оценить результат
До серийного запуска стоит согласовать пробную проверку на изделии или образцах, представляющих производственную задачу.
В плане фиксируют материал основы, подготовку поверхности, метод нанесения, условия процесса и критерии оценки. Это позволяет отделить влияние оборудования от влияния материала и подготовки. Если эти условия меняются одновременно, установить причину неудовлетворительного результата сложнее.
Для закупщика пробный запуск - способ проверить, соответствует ли выбранное решение техническому заданию. Важно заранее определить, кто отвечает за подготовку образцов, проведение нанесения и оценку результатов. Если предполагается солевой туман, протокол должен указывать ASTM B117 или ISO 9227, продолжительность испытания и критерии приемки. Само количество часов не доказывает пригодность покрытия без согласованного способа оценки.
Совет инженера
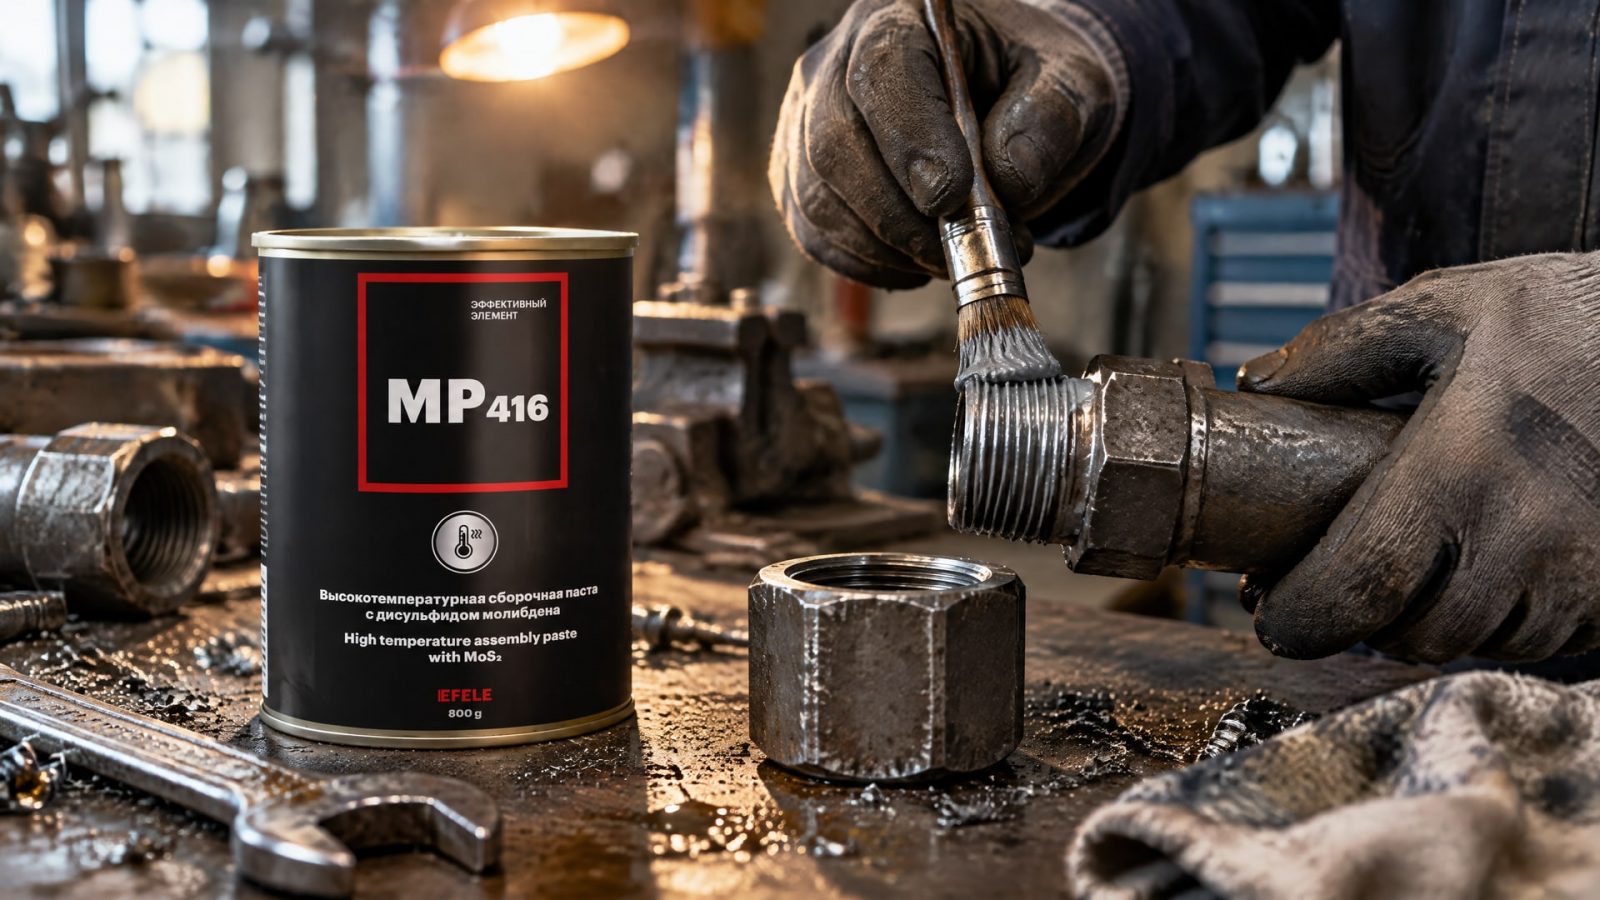
Сценарий: резьбовое соединение должно сохранять антизадирные свойства и защиту от коррозии при воздействии солевого тумана.
Что сделали: при подборе решения отдельно рассмотрели противозадирную термостойкую пасту EFELE MP-416 и определили, какие требования к соединению нужно подтвердить испытанием.
Итог: пригодность оценивают по заранее заданной спецификации и результатам испытаний, а не по одному названию материала.
Для покрытия, которое должно защищать от коррозии и износа, логика та же: сначала формулируют критерии, затем проводят проверку при согласованном режиме нанесения. При необходимости сравнительную оценку дополняют циклическими испытаниями по ASTM G85 или ISO 11997-1. Такой подход не обещает ресурс заранее, но помогает принять решение на основании воспроизводимых условий и зафиксированных результатов.
Перед закупкой запросите у поставщика описание процесса и перечень исходных данных, необходимых для подбора. Сверьте их с технологической документацией, условиями участка и программой контроля. Если критерии приемки еще не определены, их нужно согласовать до заказа оборудования: установка сама по себе не устанавливает, каким должен быть результат.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения гальванического покрытия?
Сначала определите требования к покрытию, материал детали и технологический процесс, затем подбирайте оборудование под эти условия. До закупки согласуйте способ контроля и критерии приемки. Если методика еще не выбрана, ее нужно определить до сравнения установок: универсальность оборудования не заменяет проверку совместимости процесса с задачей.
Что учитывать, если выбирают оборудование для нанесения порошковых покрытий?
Помимо требований к нанесению, учитывают безопасность участка. При работе с тонкодисперсными порошками необходимо принимать во внимание взрывозащиту и нормы для пылевзрывоопасных зон. Конкретные требования зависят от процесса и условий производства, поэтому их согласуют со специалистами по технологии и промышленной безопасности до закупки.
Сколько часов должно длиться испытание в солевом тумане?
Универсального срока нет. В практике встречается диапазон от 24 до 1000 часов, но продолжительность задается спецификацией на изделие, а не ASTM B117 или ISO 9227. До начала испытания согласуют методику, срок и критерии оценки. Результат сам по себе не равен прогнозу срока службы в эксплуатации.
Достаточно ли камеры соляного тумана для проверки покрытия?
Не всегда. Камера позволяет проводить сравнительную оценку коррозионной стойкости, но для ряда задач применяют циклические испытания и отдельные критерии оценки дефектов и повреждений. Выбор программы зависит от условий эксплуатации и требований к изделию. Методику и приемочные критерии нужно согласовать до испытаний.
Заключение
Оборудование для нанесения покрытий подбирают от задачи: учитывают материал детали, назначение покрытия, метод нанесения, подготовку поверхности и условия участка. Для контроля коррозионной стойкости выбирают метод испытаний и критерии приемки, помня, что ASTM B117 и ISO 9227 описывают процедуры, а не универсальную норму срока службы.
Следующий шаг - составить техническое задание с требованиями к покрытию, процессу нанесения и проверке результата. Если критерии приемки пока не определены, согласуйте их с технологами и заказчиком до запроса предложений на оборудование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обеспечьте надежное скольжение резиновой прокладки по алюминию: узнайте о восстановлении анодного слоя и антифрикционных покрытиях.
Смазка резиновых уплотнений: подбор совместимого состава, очистка поверхностей и тонкое нанесение для эффективного скольжения.
Покрытие для скольжения на алюминии Д16: узнайте об особенностях нанесения тефлонового слоя, анодировании и подготовке поверхности.