
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах остается одной из главных задач в промышленности: системы охлаждения, гидравлические магистрали, топливопроводы и пневмосистемы работают в условиях, где обычные герметики теряют работоспособность. Высокотемпературный герметик для металлических резьб - это специализированный состав, способный выдерживать температуры до +204°C и обеспечивать надежное уплотнение в зазорах соединения на протяжении всего срока эксплуатации оборудования.
Статья раскрывает, как правильно выбрать и применить герметик для резьбовых соединений, работающих при экстремальных температурах. Вы узнаете о принципах работы анаэробных составов, температурных диапазонах разных типов герметиков, технологии нанесения и частых ошибках при выборе.
Диапазоны рабочих температур: от стандартных до экстремальных составов
Анаэробные герметики для резьбы существуют в нескольких температурных модификациях, каждая из которых решает конкретную задачу.
Типичные стандартные составы, используемые для большинства промышленных соединений, рассчитаны на диапазон от -55°C до +150°C. Этого достаточно для охлаждающих контуров легких и средних машин, пневматических систем и топливных магистралей в нормальных режимах работы.
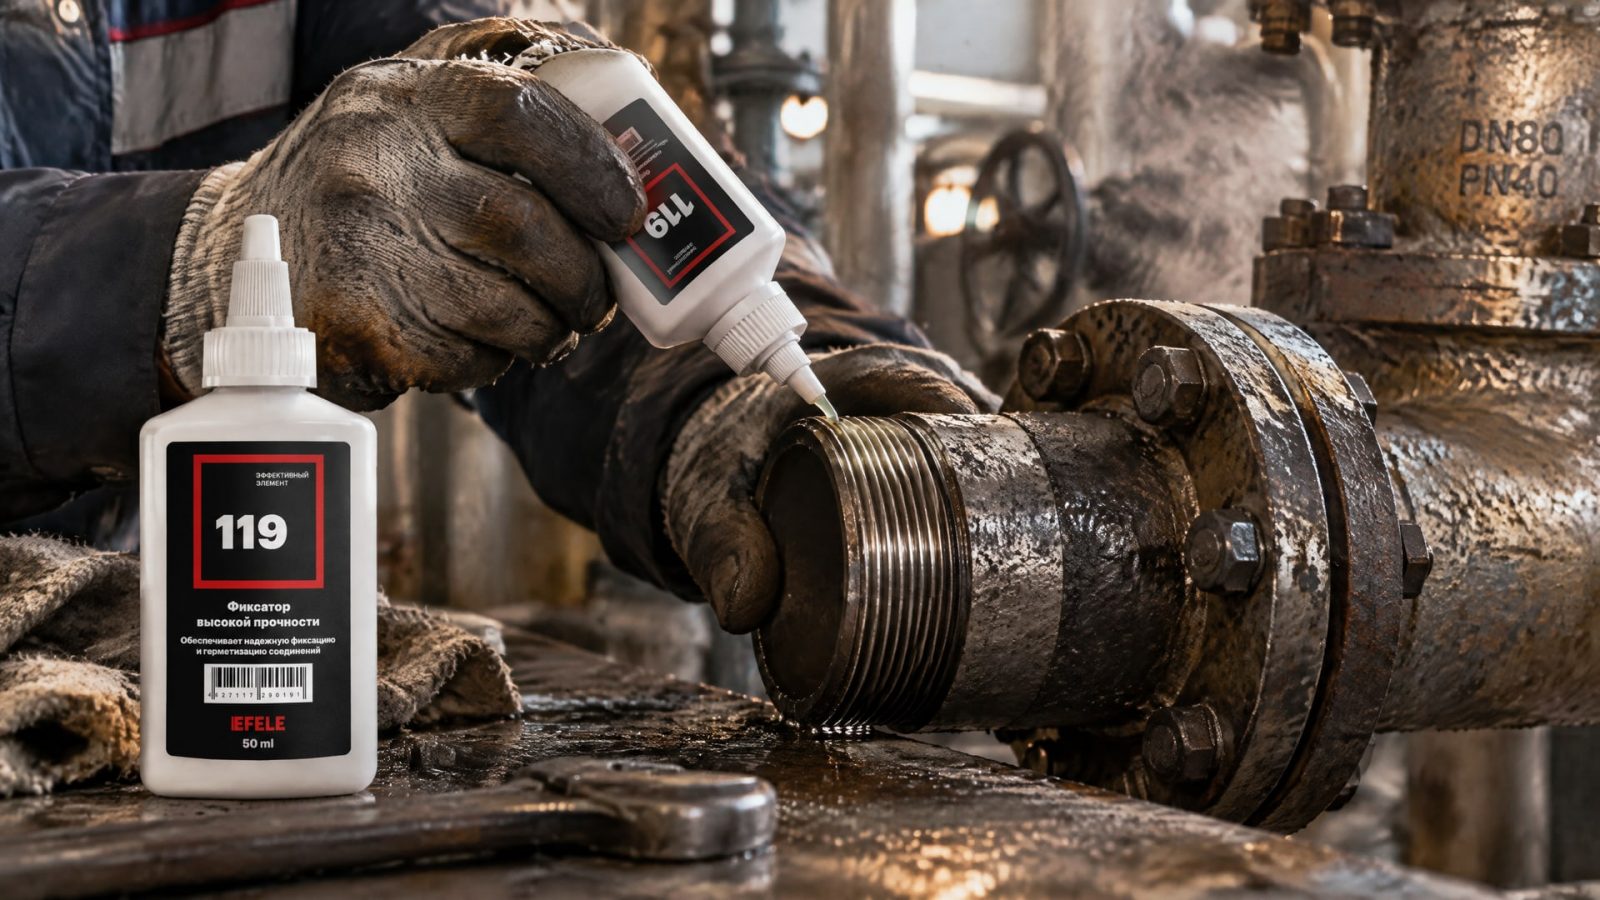
Однако в ряде приложений температура в узле резьбы существенно превышает 150°C. Для этих случаев производители предлагают усиленные высокотемпературные составы, выдерживающие до +180°C и +200°C. Наиболее продвинутые формулировки - с заявленным верхним пределом +204°C (около +400°F по англосаксонской шкале). Для обеспечения герметичности резьбовых соединений, работающих при экстремально высоких температурах до +280°C, идеально подходит особо термостойкий анаэробный клей EFELE 119, используемый на участках с критическими условиями.
Разница между стандартным и высокотемпературным герметиком заключается в молекулярной структуре смолистой основы и присадок, которые не разрушаются при нагреве. При температуре выше рекомендуемого диапазона состав теряет вязкость, начинает вытекать из зазора и прекращает герметизировать соединение. Поэтому важно сверяться с технической документацией конкретного продукта, а не полагаться на цвет или рекламный слоган.
Принцип работы анаэробного герметика в резьбовом соединении
Анаэробные герметики работают по принципу отверждения в отсутствие воздуха.
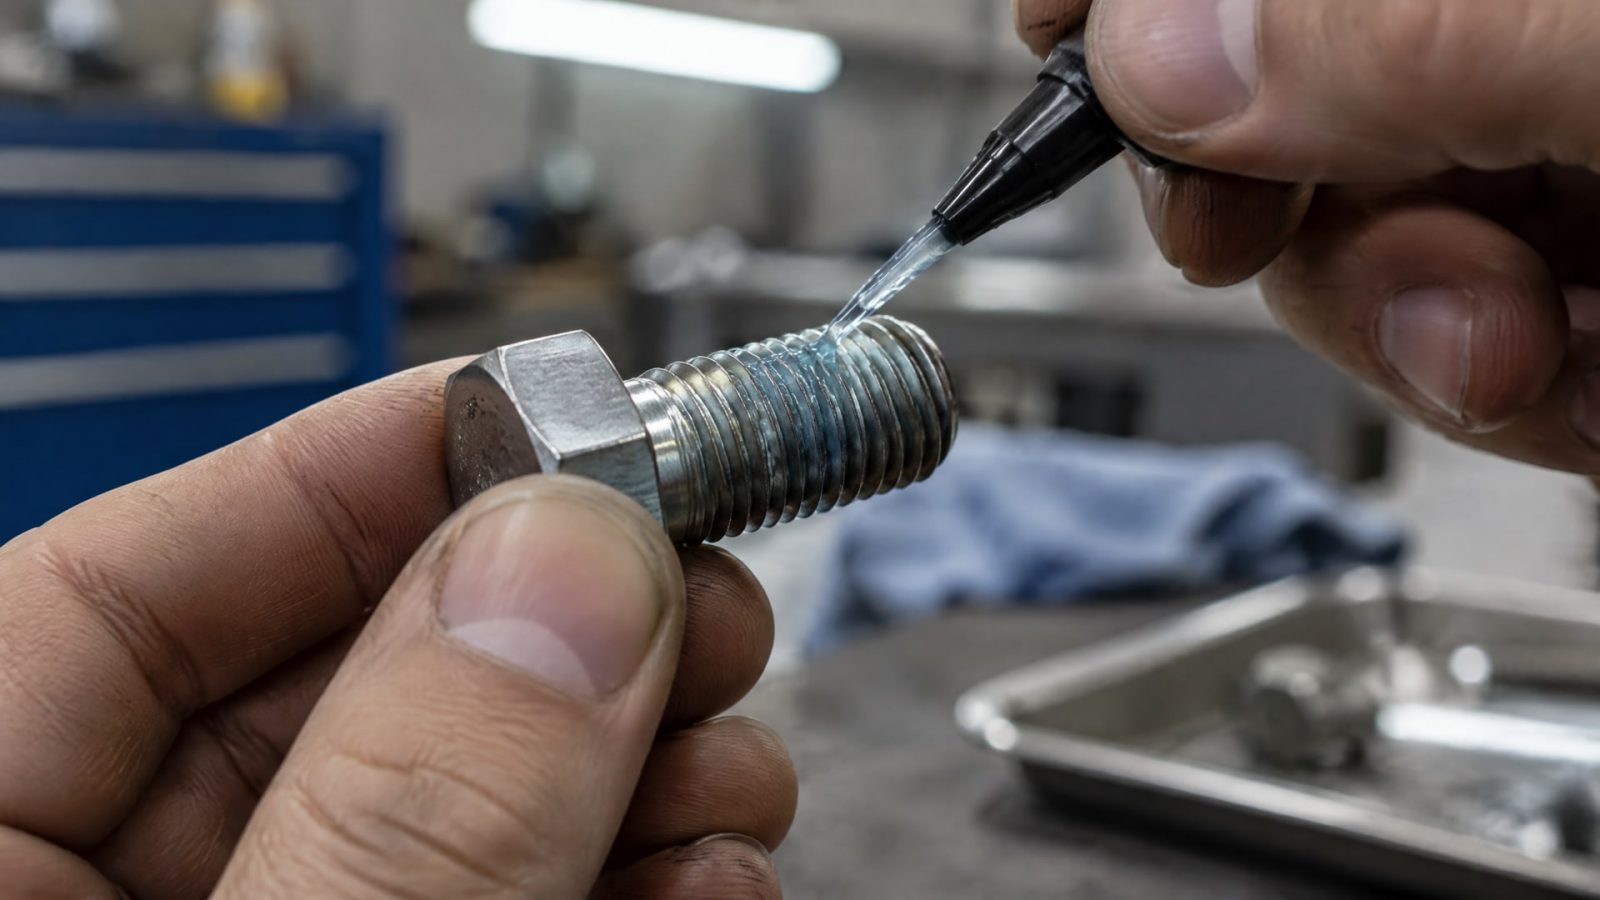
Когда состав наносится на витки резьбы и соединение затягивается, воздух вытесняется из зазора, и молекулы герметика вступают в контакт с металлической поверхностью. Именно металл активирует процесс полимеризации; кислород из воздуха этого не делает. В результате герметик твердеет и заполняет микронеровности и капилляры в зазоре резьбы.
Низконапорная герметизация, как правило, возникает в течение нескольких часов после сборки, но полную механическую прочность и химическую стойкость состав набирает за 24 часа при комнатной температуре или за 1 час при нагреве до +93°C. Это важно учитывать при запуске оборудования: если узел подвергнуть давлению или вибрации раньше, чем герметик полностью отвердеет, герметичность может быть нарушена.
Преимущество анаэробных герметиков перед механическими уплотнителями (например, фум-лентой) состоит в том, что они уменьшают риск виброослабления соединения, не требуют специальных инструментов для нанесения и обеспечивают предсказуемый результат на металлических поверхностях. Однако для пластика и резины такие герметики часто не подходят: компоненты состава могут вызвать разбухание или деградацию полимера.
Технология нанесения и подготовка поверхности
Успех применения высокотемпературного герметика зависит от качества подготовки поверхности и правильной техники нанесения.
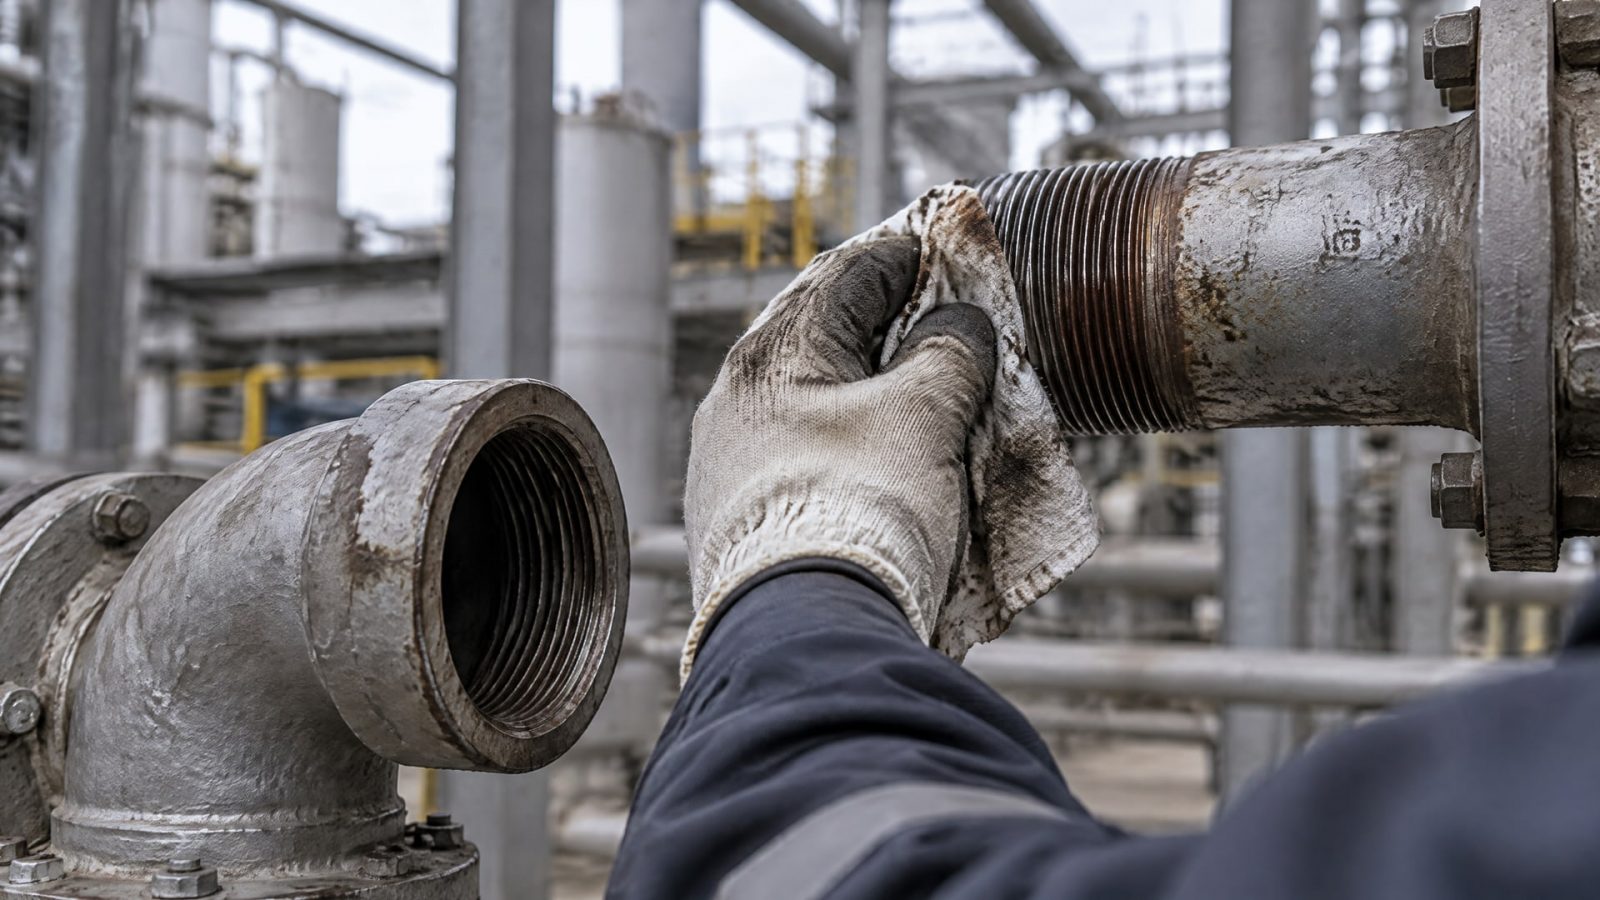
Перед нанесением оба участка резьбы - наружный и внутренний - обязательно очищают от масла, грязи, ржавчины и окиси. Загрязненные поверхности замедляют отверждение и снижают герметичность соединения.
Наносят герметик обычно на ведущие витки наружной резьбы, слегка смачивая рабочую часть состава. Не требуется покрывать все витки; достаточно тонкой пленки в зоне контакта. Для больших диаметров резьбы (свыше M12) возможно нанесение состава и на внутреннюю резьбу, что повышает надежность герметизации.
После нанесения герметика резьбу затягивают с моментом, рекомендованным производителем фитинга или трубы. Герметик не заменяет правильную механику сборки: если затянуть слабо, герметик не восполнит недостаток давления контакта; если затянуть чрезмерно, возможно разрушение резьбы.
Для пассивных металлов - нержавеющей стали, алюминия, оцинкованных поверхностей - обычно требуется применение активатора. Активатор ускоряет отверждение герметика, поскольку на этих материалах процесс полимеризации естественно протекает медленнее, чем на сталь. Активатор наносят либо на поверхность перед герметиком, либо смешивают с ним в малых количествах согласно инструкции.
Выбор герметика по условиям эксплуатации и материалам
Рабочая температура узла - первостепенный фактор при выборе герметика.
Нельзя использовать стандартный состав с пределом +150°C для системы, где температура в пике достигает +170°C. Запас прочности по температуре должен быть не менее 20–30°C выше максимально возможной рабочей температуры.
Кроме температуры, важна среда, в которой работает соединение. Высокотемпературные герметики для металлических резьб проходят испытания на совместимость с маслами, топливом, водой, гидравлическими жидкостями и газами. Состав, предназначенный для топливной системы, может не подойти для охлаждающей жидкости, содержащей агрессивные присадки. Техпаспорт продукта обычно указывает допустимые среды; при сомнениях нужно проверить у технического отдела производителя.
| Рабочая температура | Тип герметика | Область применения | Ограничения |
|---|---|---|---|
| -55…+150°C | Стандартный анаэробный | Гидравлические системы, пневматика, охлаждение легкого оборудования | Не подходит для узлов с температурой выше +150°C |
| -55…+180°C | Высокотемпературный | Гидравлические, топливные, охлаждающие системы средней и тяжелой техники | Требует активатора для пассивных металлов; полная прочность - за 24 ч |
| -55…+204°C | Экстремально высокотемпературный | Печи, паровые системы, промышленные котлы, системы с циклическим нагревом | Разборка может потребовать нагрева до +260°C; не совместим с пластиком |
Для пластиковых или резиновых элементов в соединении применяют герметики, разработанные специально для этих материалов, или отказываются от герметика в пользу механических уплотнителей. Смешивание материалов (металл + пластик) требует внимательного прочтения технпаспорта.
Разборка и обслуживание соединений, загерметизированных высокотемпературным составом
Одна из сложностей работы с высокотемпературными анаэробными герметиками - разборка соединения после длительной эксплуатации.
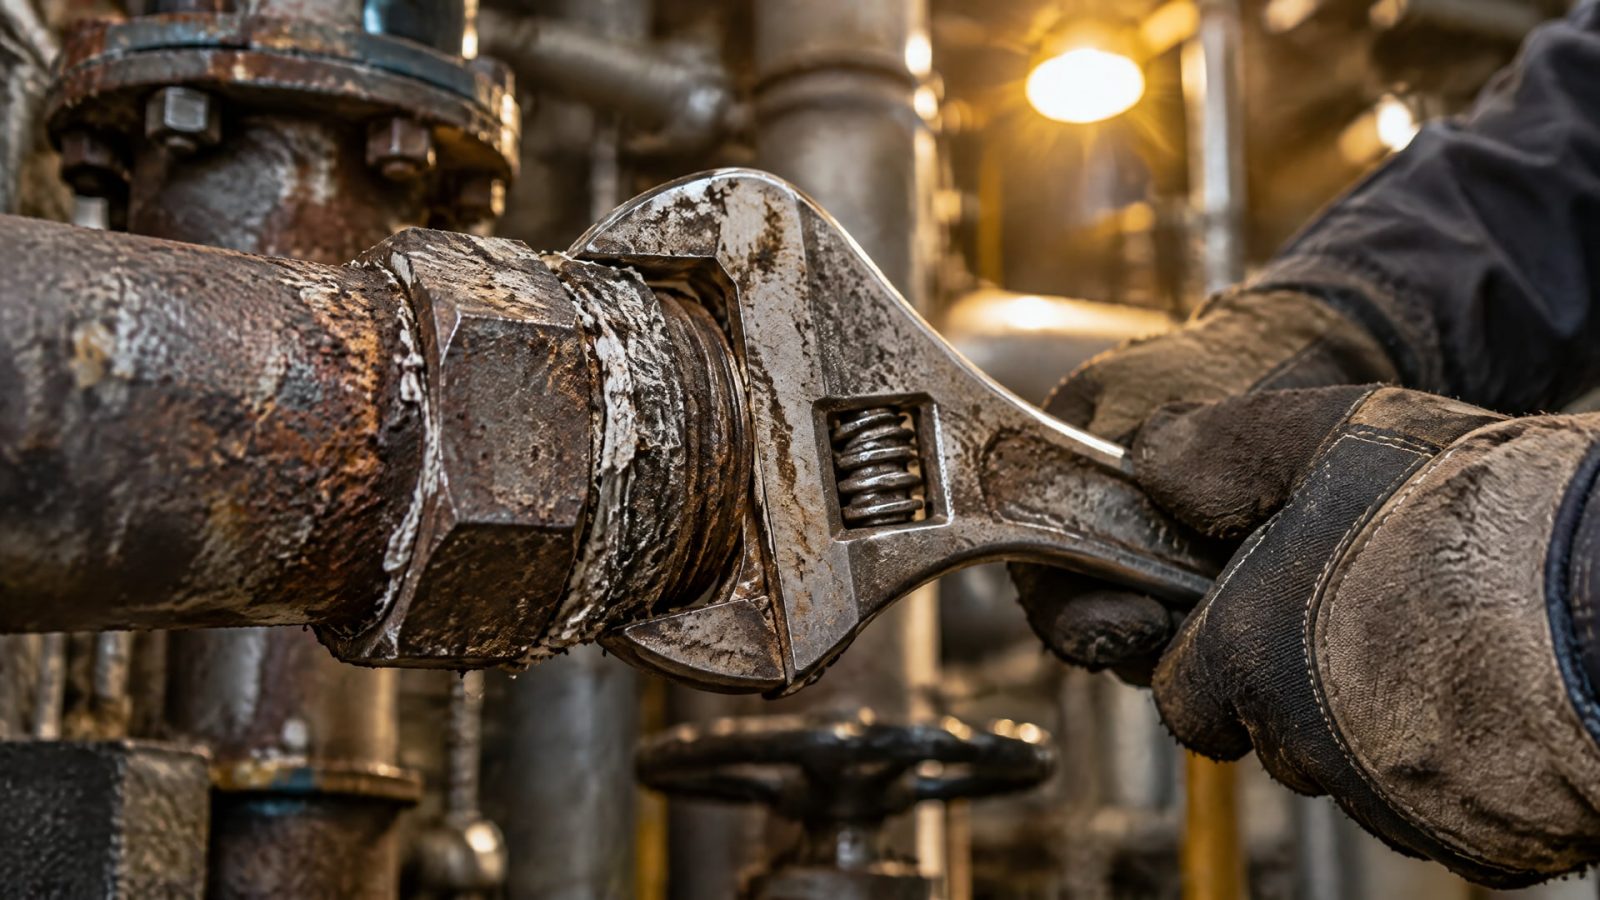
Если узел работал при высокой температуре, герметик полностью полимеризуется и образует прочную связь между витками резьбы. Простой разворот гайки или штуцера нередко приводит к срыву резьбы.
Для безопасной разборки рекомендуется предварительный нагрев соединения. Локальный нагрев примерно до +260°C временно размягчает герметик, делая разборку возможной с применением стандартного инструмента. Нагрев должен быть равномерным, чтобы избежать температурных деформаций и трещин детали.
При проведении профилактического обслуживания следует учитывать, что остатки старого герметика, прилипшие к резьбе, необходимо удалить перед нанесением нового состава. Используют щетки, наждачную бумагу средней зернистости или растворители, совместимые с основой герметика. Повторное применение того же герметика на частично загрязненную резьбу приводит к неравномерной полимеризации и потере герметичности.
Частые ошибки при выборе и применении
Первая ошибка - ориентация на цвет герметика.
Многие покупатели считают, что красный герметик обязательно высокотемпературный, а черный или прозрачный - стандартный. На самом деле цвет не стандартизирован и может использоваться только как визуальная подсказка, а настоящие параметры всегда указаны в технической документации. Герметик красный высокотемпературный и герметик черный высокотемпературный могут иметь одинаковый диапазон температур; все зависит от состава.
Вторая ошибка - нанесение слишком большого количества герметика. Некоторые применяющие думают, что чем больше герметика, тем лучше герметичность. На деле избыток состава вытекает из соединения, создает беспорядок при сборке и не улучшает герметизацию. Герметик должен лишь заполнить зазор в резьбе.
Третья ошибка - использование герметика на пластиковой или резиновой резьбе без проверки совместимости. Высокотемпературные анаэробные герметики содержат агрессивные смолы, которые могут вызвать разбухание или размягчение полимера. Производитель всегда указывает, для каких материалов подходит состав; пренебрежение этой информацией приводит к отказу соединения.
Четвертая ошибка - ожидание мгновенного набора полной прочности. Мгновенная герметизация возникает за счет первичной полимеризации, но полную механическую прочность герметик набирает за часы или сутки. Если включить оборудование раньше времени, герметик может не выдержать давление или вибрацию и начнет вытекать.
Часто задаваемые вопросы
Отличается ли герметик для печей от герметика для резьбы?
Да, это разные продукты. Герметик высокотемпературный для печей обычно наносится на швы и стыки кирпичной или металлической конструкции, где нет движущихся деталей и циклических нагрузок. Резьбовой герметик должен выдерживать вибрацию, давление и температурные колебания в зазоре соединения. Смешивать эти типы герметиков не рекомендуется.
Какой герметик подходит для нержавеющей стали при +180°C?
Для нержавеющей стали обязателен высокотемпературный анаэробный герметик с температурным диапазоном не менее -55…+180°C и активатор. Нержавеющая сталь - пассивный металл, медленнее инициирует полимеризацию, поэтому без активатора отверждение может занять неприемлемо долгое время. Уточните совместимость герметика с рабочей средой (масло, топливо, охлаждающая жидкость).
Можно ли применить высокотемпературный герметик на пластиковой трубе?
Нет, если резьба пластиковая. Анаэробные герметики содержат вещества, которые вызывают разбухание и размягчение большинства пластиков. Производитель герметика всегда указывает ограничения по материалам. Для пластиковых резьб используйте герметики на основе силикона или ПТФЕ-ленту.
Как долго высыхает высокотемпературный герметик?
Низконапорная герметизация возникает за 2–4 часа при комнатной температуре. Полная прочность обычно достигается за 24 часа при температуре +20°C или за 1 час при нагреве до +93°C. Ускорение можно получить, если поддерживать соединение при повышенной температуре после сборки. Точный режим указан в техническом паспорте конкретного герметика.
Можно ли повторно применить герметик на старую резьбу?
Частично, но не рекомендуется. Перед повторным нанесением старый герметик необходимо полностью удалить с помощью щетки, наждачной бумаги или совместимого растворителя. Остатки старого слоя замедляют отверждение нового герметика и снижают его герметичность. Всегда начинайте с чистой резьбы.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается правильным выбором высокотемпературного герметика в соответствии с реальной рабочей температурой узла, материалом резьбы и рабочей средой. Анаэробные составы, рассчитанные на диапазон -55…+150°C, подходят для стандартного оборудования; для систем с температурой до +180°C и выше требуются специальные высокотемпературные формулировки с температурным пределом +200…+204°C.
Применение герметика требует внимательной подготовки поверхности (очистка от масла и грязи), аккуратного нанесения тонкой пленки на рабочую часть резьбы и затяжки по рекомендованному моменту. Для пассивных металлов обязателен активатор. Перед разборкой загерметизированного соединения после длительной работы при высокой температуре предусмотрьте локальный нагрев. Следующий шаг - уточнить температурный диапазон вашего узла, выбрать герметик с запасом по температуре не менее 20–30°C и сверить совместимость с рабочей средой и материалами в техническом паспорте товара.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать переход с индустриальных на пищевые масла, чтобы исключить риск загрязнения пищевой продукции.
Узнайте, в какую сторону откручивается гайка, и как безопасно демонтировать прикипевший крепеж, сохранив его целостность.
Узнайте, как эффективно контролировать концентрацию СОЖ в станке без рефрактометра, используя простые методы и процедуры.