
Сравнение марок графита для самосмазывающихся порошковых деталей
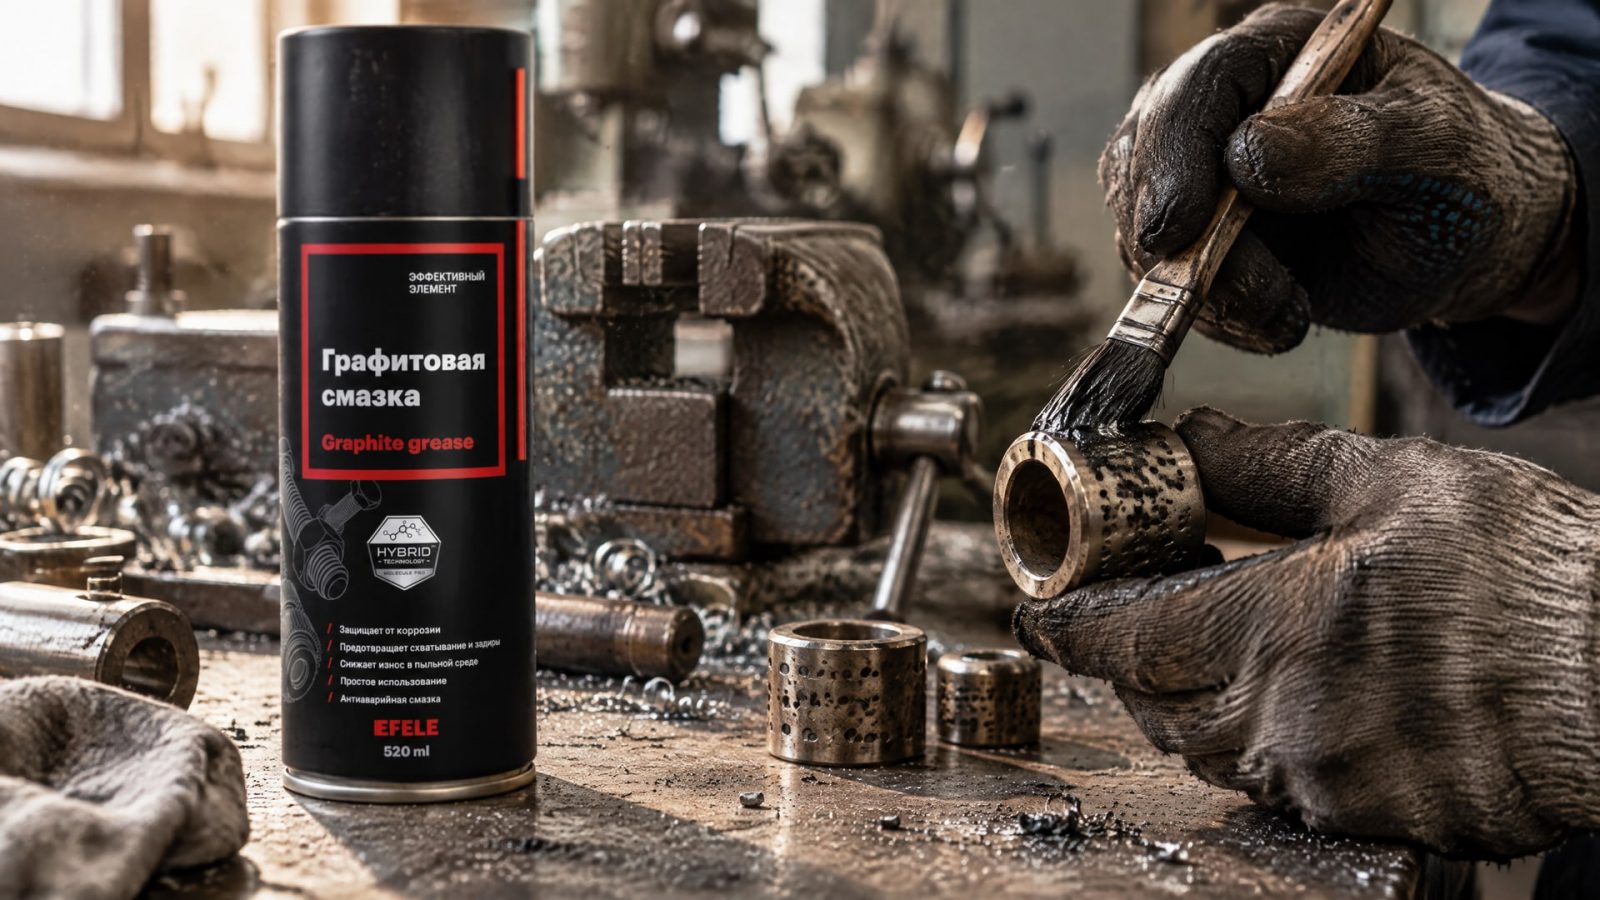
Выбирать графит для самосмазывающейся порошковой детали только по содержанию углерода недостаточно. На трение и износ влияют также зольность, размер и форма частиц, кристалличность, состав металлической матрицы и режим спекания. Поэтому марки графита сравнивают по совокупности параметров и проверяют в условиях, близких к эксплуатации детали.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно оценить чистоту графита и происхождение сырья, запросить данные у поставщика и подготовить программу испытаний. Ниже рассмотрены ориентиры по гранулометрии и примесям, ограничения лабораторных результатов и способы сопоставить характеристики порошка с работой готовой детали.
Как сравнивать марки графита для самосмазывающихся деталей
Универсального рейтинга марок графита для порошковых деталей нет.
В источниках встречаются образцы с разным происхождением, гранулометрией и чистотой, однако результаты получены на конкретных материалах и при определенных условиях. Поэтому сравнение имеет смысл вести не по названию марки или одному числу в сертификате, а по набору параметров, которые связаны с задачей детали.
Для начала запросите у поставщика данные о содержании углерода, зольности, размере частиц и форме графита. Если доступны сведения о кристалличности, их также стоит включить в оценку: в материалах NLGI для снижения износа в маслах и смазках выделен высокочистый макрокристаллический графит. Этот вывод относится к графиту в смазочных материалах и не заменяет испытаний порошковой металлической детали.
При сопоставлении графит самосмазывающихся деталей нужно рассматривать вместе с матрицей. В исследованиях порошковой металлургии результат зависел не только от введенного графита, но и от состава материала и режима процесса. Это означает, что одинаковый порошок может вести себя по-разному в разных композитах, а наиболее низкое трение в одном эксперименте нельзя автоматически считать оптимумом для другой детали.
В рабочей таблице сравнения удобно фиксировать:
происхождение графита: натуральный или искусственный;
содержание углерода и зольность;
размерный состав и метод его определения;
форму частиц и сведения о кристалличности;
долю графита в композиции, состав матрицы и режим спекания;
результаты испытаний на трение и износ с указанием условий.
Такой формат позволяет отделить свойства самого порошка от эффекта рецептуры и технологии. Для закупщика это также практичный способ сверить спецификацию поставки с требованиями инженера, не подменяя оценку марки сравнением только по цене или проценту углерода.
Чистота графита: свойства и значение примесей
Чистота влияет на пригодность порошка, но показатель содержания углерода не описывает весь состав.
Остаточные примеси, зола и летучие вещества могут менять свойства материала; абразивные включения нежелательны для стабильной работы пары трения. Поэтому формулировка «графит высокой чистоты» должна подкрепляться измеряемыми характеристиками, а не оставаться единственным основанием выбора.
Историческая спецификация NASA SS-G-659a для сухого смазочного графита задает минимум 95% graphite-carbon content и не более 2,5% золы или летучих веществ. В ней также приведены требования к гранулометрии: максимальный размер частиц - 149 мкм, 88% частиц мельче 74 мкм, 60% мельче 44 мкм. Это технический ориентир для указанной спецификации, а не универсальное требование ко всем маркам графита и готовым порошковым деталям.
В исследовании Fe-Mo-Ni-Cu-графитового самосмазывающегося материала использовали графит с размером частиц −325 mesh; для всех порошков была заявлена чистота 99,5%. В другой работе по порошковой металлургии выбрали натуральный пластинчатый графит 600 mesh с чистотой выше 99,9%. Эти показатели относятся к разным исследованиям и составам: сами по себе они не доказывают, что более высокая чистота или более мелкая фракция всегда дадут лучший результат.
Для оценки чистоты запросите протокол или спецификацию с методами определения показателей. Особенно важно, чтобы данные по содержанию углерода и зольности относились к конкретной поставляемой партии. Если графит склонен к слеживанию, это может затруднить стабильное дозирование; отсутствие такой склонности отдельно отмечено в NASA SS-G-659a. Но даже выполнение требований к порошку не подтверждает свойства детали без проверки готового материала.
Происхождение графита и структура частиц
При сравнении происхождения графита не стоит заранее считать натуральный материал лучше искусственного или наоборот.
В технической спецификации для сухого смазочного графита допускаются natural и manufactured graphite при соблюдении требований к чистоте и размеру частиц. Для выбора важны проверяемые характеристики конкретного порошка и результат его работы в заданной матрице.
Структура графита тоже имеет значение. В материалах NLGI для снижения износа в маслах и смазках выделен высокочистый графит с макрокристаллической структурой. Для порошковых деталей этот факт полезен как основание включить кристалличность в перечень параметров, но он не дает универсального рецепта для спеченного материала. Проверять нужно сочетание структуры, морфологии, состава и технологии изготовления.
Когда графит встроен в металлическую матрицу, форма частиц может влиять на контактные свойства. В инженерной литературе для нормирования морфологии графита в металлических материалах встречаются ASTM A247 и EN ISO 945. Их применимость следует оценивать с учетом материала и задачи: наличие ссылки на стандарт не означает, что он автоматически описывает все характеристики порошкового графита до спекания.
В спецификации полезно явно разделить происхождение и параметры, связанные с поведением материала:
натуральный или искусственный графит - тип сырья;
содержание углерода и зольность - показатели состава;
размер и форма частиц - характеристики порошка;
кристалличность - характеристика структуры;
матрица и режим спекания - параметры производства детали.
Такое разделение помогает избежать упрощенного вывода «натуральный графит всегда лучше». Если два материала отличаются происхождением, но имеют сопоставимые показатели чистоты и гранулометрии, решение следует принимать по результатам испытаний в целевой композиции, а не по происхождению как таковому.
Размер частиц и гранулометрический состав
Гранулометрия - один из параметров, который нужно учитывать при сравнении порошка.
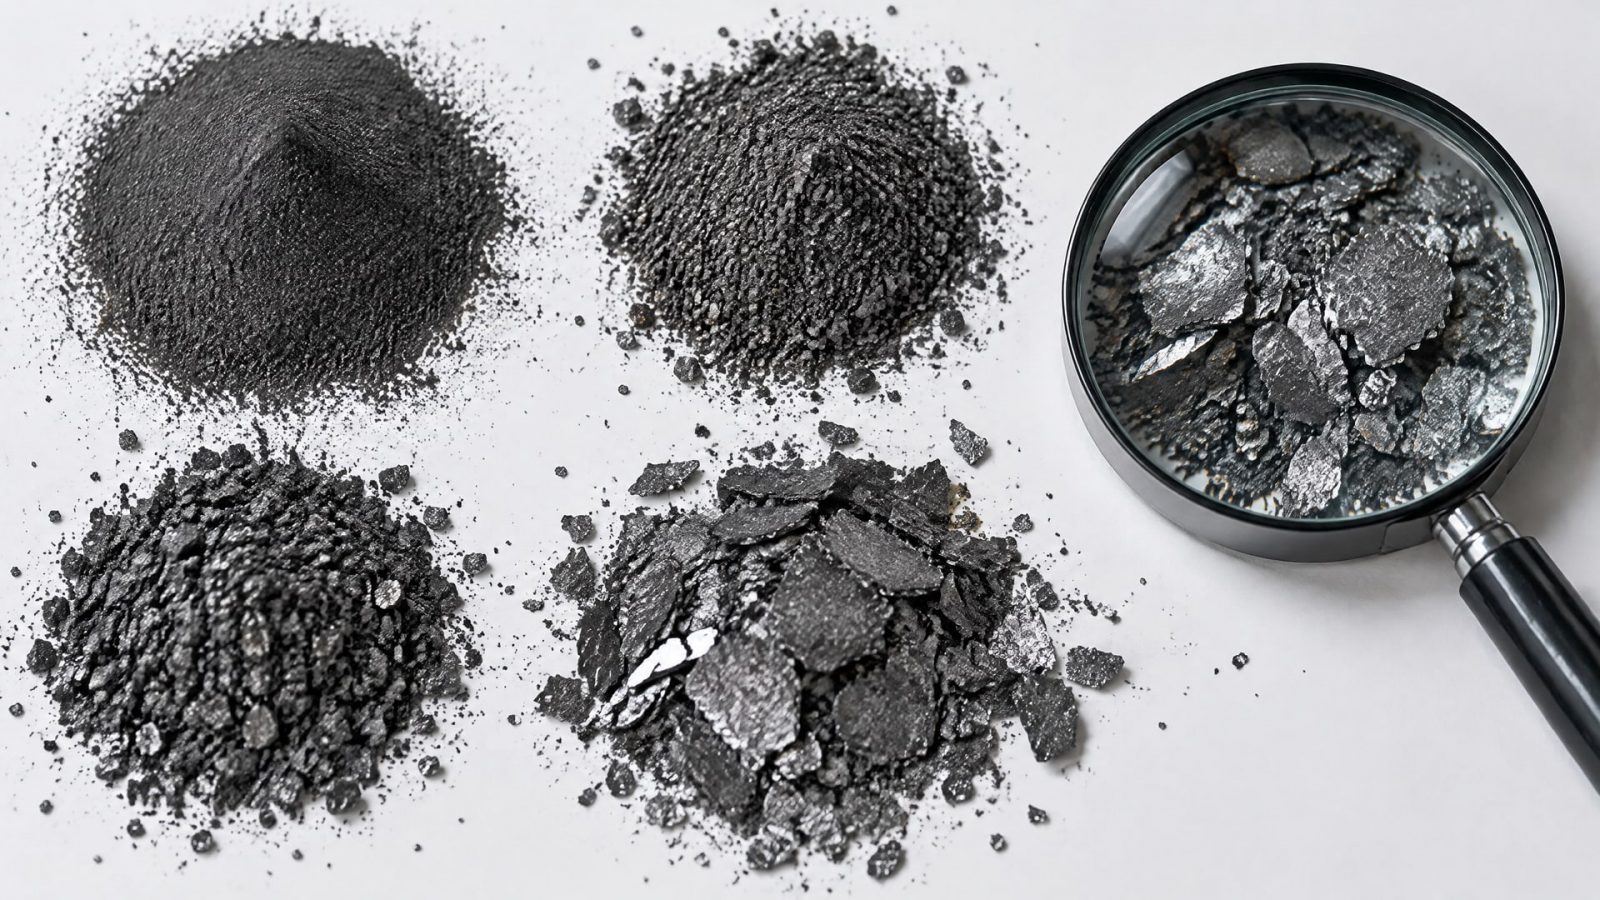
В исследовании графитовой фольги очищенный природный графит фракции 40-80 мкм показал коэффициент трения µ = 0,13-0,15, а фракции 160-200 мкм - µ = 0,15-0,22. В этой работе влияние плотности оказалось вторичным по сравнению с размером частиц. Результат относится к графитовой фольге и не гарантирует таких же значений для спеченной детали.
Эти данные показывают, почему утверждение «крупнее - лучше для смазки» нельзя считать универсальным. В другом составе зависимость может измениться под влиянием матрицы, распределения частиц и режима производства. Даже близкий средний размер не раскрывает, сколько в порошке мелкой и крупной фракции: для сравнения нужен гранулометрический состав, а не только одно число.
Для анализа размеров частиц промышленность применяет лазерную дифракцию по ISO 13320. При сопоставлении результатов проверьте, указан ли метод измерения и одинаково ли он применялся к сравниваемым порошкам. В исторической спецификации NASA SS-G-659a приведены отдельные пределы по размерам: не более 149 мкм, 88% мельче 74 мкм и 60% мельче 44 мкм. Это пример описания распределения, а не готовая спецификация для любой детали.
В техническом задании можно зафиксировать:
диапазон или распределение размеров частиц;
метод анализа, например лазерную дифракцию по ISO 13320;
допустимые отклонения для поставляемой партии;
требования к отсутствию слеживания и абразивных примесей, если они важны для процесса.
Слишком общий критерий вроде «мелкодисперсный графит» затрудняет контроль поставки и не позволяет напрямую сопоставить партии. Числа из исследований полезны для постановки гипотез, но рабочий диапазон следует определить испытаниями конкретной композиции.
Как связать долю графита с трением и износом
Добавление графита в порошковый материал часто снижает коэффициент трения и износ, но эффект зависит от состава и условий испытания.
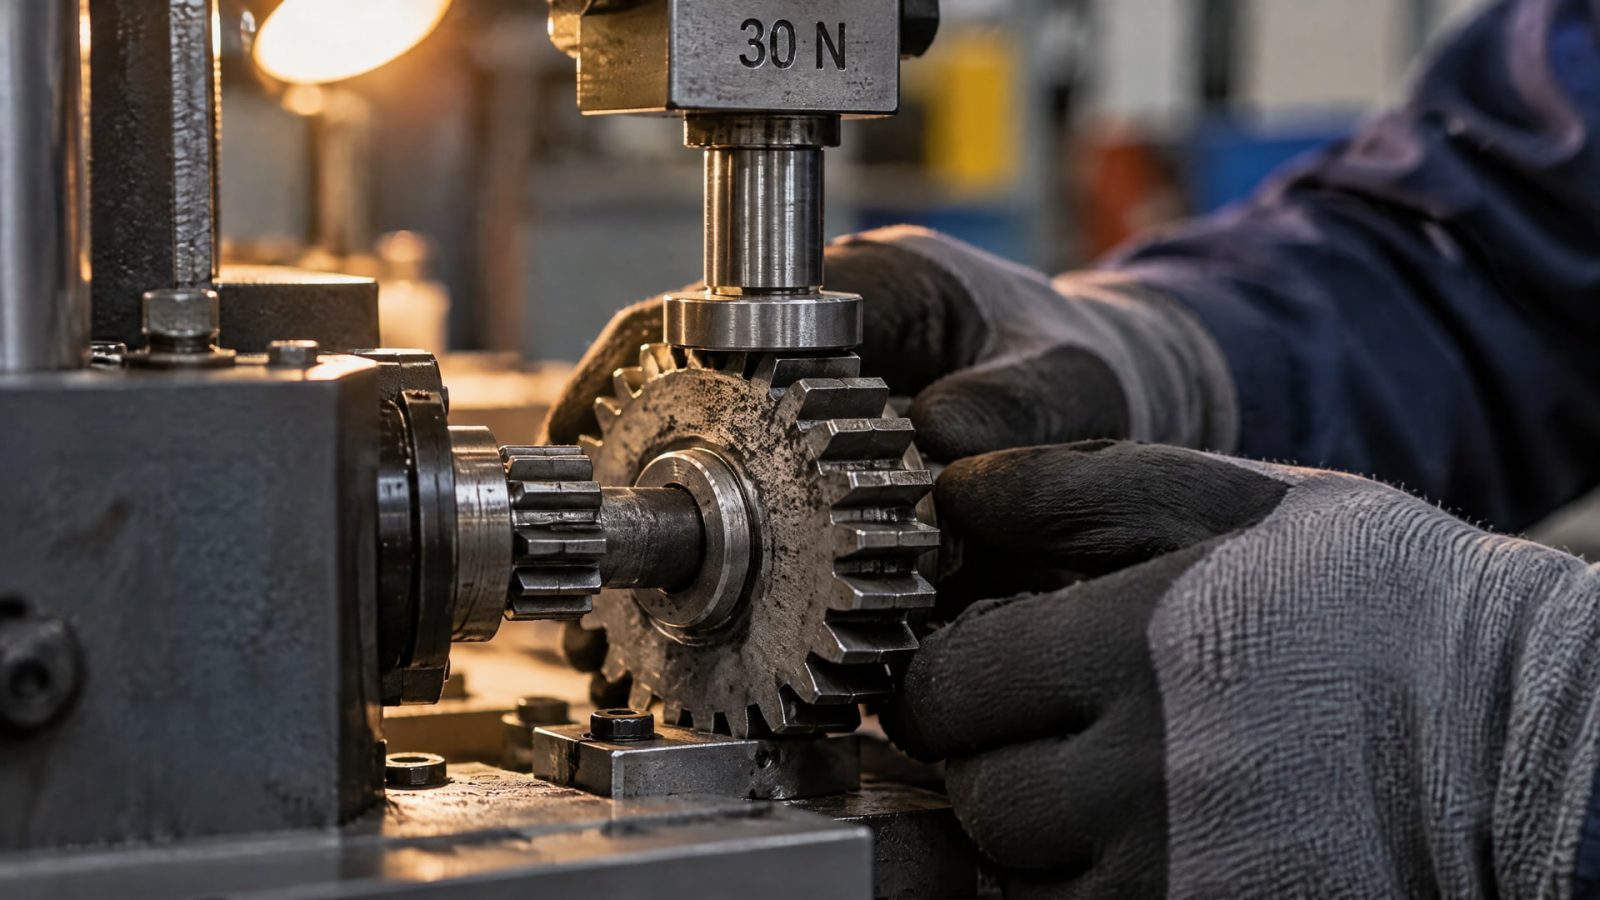
В исследовании алюминиевого композита при увеличении содержания графита трение и износ снижались, однако при нагрузке выше 30 Н износ резко возрастал. Поэтому нельзя переносить вывод «больше графита - лучше» на любую деталь или рабочую нагрузку.
Результат зависит от связки «графит - матрица - режим процесса». В исследованиях порошковых материалов улучшение трибологических характеристик достигалось при подборе состава и условий изготовления, а не только за счет изменения доли графита. При сравнении вариантов фиксируйте нагрузку, скорость скольжения и остальные условия испытания: без них значения коэффициента трения и износа нельзя корректно сопоставить.
Триботестирование смазки и испытание самосмазывающейся порошковой детали - не одно и то же. В первом случае оценивают смазочный материал в заданной схеме испытания, во втором - готовый материал или пару трения, где результат связан также с матрицей и технологией. В протоколе испытаний важно указать, что именно испытывали, а также условия и критерии оценки.
Последовательность проверки может быть такой:
отобрать несколько вариантов графита с известными составом и гранулометрией;
изготовить образцы при одинаковых параметрах матрицы и процесса;
провести испытания при нагрузках и скоростях, соответствующих задаче;
сопоставить коэффициент трения и износ, а не только один показатель;
при изменении доли графита отдельно проверить, не ухудшается ли износостойкость при повышенной нагрузке.
Если материал предназначен для работы выше 30 Н, данные исследования алюминиевого композита служат поводом включить соответствующий режим в программу испытаний, но не устанавливают порог для других материалов. Рабочую нагрузку и допустимый износ определяют для конкретной детали.
От порошка к решению для узла трения
Порошковый графит в составе детали и графитовая смазка - разные решения.
Самосмазывающийся материал оценивают по поведению готовой детали, а отдельную смазку подбирают для контактов, где требуется дополнительная защита от схватывания и заедания. Нельзя переносить свойства одного решения на другое или считать, что наличие графита в детали автоматически закрывает все задачи узла.
Если в обслуживаемом узле есть отдельные сопряжения, подверженные схватыванию и заеданию, для них применяют EFELE Графитовую смазку. Ее уместно рассматривать именно как смазочный материал для такого контакта, а не как замену графитового наполнителя порошковой детали. При выборе проверяют совместимость с узлом и требования его изготовителя.
Для технического задания на порошковую деталь и закупки графита запросите у поставщика спецификацию партии: содержание углерода, зольность, гранулометрический состав, метод измерения и сведения о структуре, если они доступны. Затем согласуйте с инженером матрицу, режим изготовления и испытательные условия. Такой порядок позволяет сравнить предложения по проверяемым параметрам и не делать вывод по одному признаку - происхождению или проценту углерода.
Часто задаваемые вопросы
Любой натуральный графит лучше искусственного?
Нет. В технических требованиях к сухому смазочному графиту допускаются натуральный и искусственный материалы при условии соблюдения параметров чистоты и размера частиц. Для порошковой детали выбор зависит также от матрицы, формы частиц и режима спекания. Сравнивать нужно характеристики конкретных порошков и результаты испытаний готового материала.
Чем выше содержание углерода, тем лучше свойства детали?
Не обязательно. Содержание углерода не показывает зольность, гранулометрический состав, форму частиц и кристалличность. Кроме того, эффект зависит от доли графита и условий работы: в исследовании алюминиевого композита при нагрузке выше 30 Н износ резко возрастал. Поэтому процент углерода оценивают вместе с другими данными.
Какой размер частиц графита выбрать?
Универсального размера для всех порошковых деталей нет. В исследовании графитовой фольги фракция 40-80 мкм показала коэффициент трения µ = 0,13-0,15, а фракция 160-200 мкм - µ = 0,15-0,22. Для спеченного материала эти значения не гарантированы: размер подбирают испытаниями конкретной композиции.
Как проверяют гранулометрический состав графита?
Для анализа размера частиц применяют лазерную дифракцию по ISO 13320. Важно запросить не только среднее значение, но и данные о распределении частиц, а также метод измерения. При сравнении партий показатели должны быть получены сопоставимым способом. Требования к гранулометрии определяют для конкретного материала и производственного процесса.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей проводят по совокупности характеристик: чистоте, зольности, размеру и форме частиц, кристалличности и происхождению. Натуральный или искусственный тип сам по себе не гарантирует преимущества. Результат зависит от матрицы, режима спекания, доли графита и условий работы детали.
Следующий шаг - запросить у поставщиков спецификации на конкретные партии, выбрать несколько вариантов для сравнения и проверить их на образцах при согласованных нагрузках и скоростях. В протоколе отдельно фиксируйте трение и износ, а также состав и технологию изготовления образцов: так можно подобрать графит по фактической работе детали, а не по одному показателю.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не подходит для точного машиностроения и какие риски это несет.
Узнайте, как смазка дозатора пищевой категории H1 влияет на стабильность работы и точность фасовки порошков.
Узнайте, как правильно выбрать смазку шпинделя станка, сколько ее закладывать и как проводить обкатку подшипников ЧПУ.