
Твердая смазка для стали и деталей с натягом: как выбрать состав
Для стальных деталей и соединений с натягом твердую смазку выбирают по условиям сборки и работы узла: учитывают материал поверхности, нагрузку, тип движения, температуру, среду и возможность повторного нанесения. Если нужна сухая и тонкая пленка, рассматривают твердосмазочное покрытие. Для монтажной или антизадирной задачи могут подойти пасты и другие составы с твердыми смазками. Универсального решения для всех марок стали и посадок нет.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать смазку для стали, оценить варианты нанесения и избежать ошибок при сборке с натягом. Разберем виды твердых смазок, требования к покрытию и отверждению, а также параметры посадки, которые важно проверить до выбора материала.
Как выбрать твердую смазку для стали
Сталь сама по себе не определяет, какое смазочное решение подойдет узлу.
Важны конкретная поверхность, нагрузка, движение и условия эксплуатации. Для пары сталь-сталь следует оценить, как покрытие или состав поведет себя при контакте, а также проверить, есть ли данные об испытаниях на износостойкость и нагрузочную способность.
Сначала определяют задачу. Если требуется сухая, чистая и тонкая пленка, рассматривают твердосмазочное покрытие. Оно состоит из твердых смазок в смоляной или полимерной связке и после отверждения формирует адгезионную пленку на детали. Если материал нужен для сборки металлических сопряжений или для снижения риска задиров, рассматривают пасты и антизадирные составы с твердыми смазками.
Какие условия проверить до выбора
Материал детали и состояние поверхности.
Нагрузку и тип движения в узле.
Температурный режим при сборке и эксплуатации.
Среду, в которой работает деталь.
Возможность повторной смазки и доступность сопряжения после монтажа.
Способ нанесения, толщину пленки и режим ее отверждения.
Для сухих пленок, работающих в паре сталь-сталь, ASTM D2625 задает метод испытания на износостойкость и несущую способность по методу Falex Pin and Vee. Наличие стандарта в документации помогает сопоставлять результаты испытаний, но не заменяет проверки соответствия покрытия конкретному узлу. Для коррозионно-стойких термоотверждаемых покрытий отдельным ориентиром служит MIL-PRF-46010F: спецификация относится к пленочным смазкам для снижения износа и предотвращения задиров.
Для капризных марок стали особенно важно не выбирать материал только по названию твердой фазы. Нужно сверить данные о подложке, подготовке поверхности и отверждении, а затем оценить применимость результатов испытаний к режиму работы детали. Линейка антифрикционных покрытий MODENGY включает варианты для подбора под разные материалы и условия; конкретный состав выбирают по его документации и требованиям узла.
Виды твердых смазок: графит, MoS2 и PTFE
Под выражением «твердая смазка» подразумевают не один тип материала.
В эту группу входят сухие покрытия и пасты, а твердыми смазочными компонентами могут служить графит, дисульфид молибдена (MoS2) и PTFE. Поэтому при подборе нужно различать сам твердый компонент, форму материала и связку, если речь идет о покрытии.
Твердосмазочное покрытие формирует на поверхности тонкую пленку после отверждения. Паста, напротив, представляет собой состав для нанесения на металлические контакты; для паст и адгезионных смазок в каталогах указывают классы консистенции NLGI 1 и NLGI 2. Эти обозначения помогают сопоставить консистенцию материалов, но не описывают адгезию и не являются мерой содержания твердой фазы.
Твердая пластичная смазка или сухое покрытие
Выбор зависит от того, что требуется от узла. При необходимости сухой, чистой пленки или ограниченного доступа для повторного обслуживания целесообразно рассматривать покрытие. Для сборочной или антизадирной задачи могут применяться пасты с твердыми смазками. Само наличие графита, MoS2 или PTFE в составе еще не означает, что материал подходит для любой стали или любого сопряжения.
Не следует считать, что повышенная доля твердой фазы автоматически улучшает результат. Для некоторых подшипниковых материалов и систем смазывания чрезмерно наполненный состав может мешать штатной работе. Например, для малых и миниатюрных подшипников типичный объем закладки смазки составляет 25-35%; это значение относится к подшипникам указанного типа и не является нормой для любых узлов или паст.
Перед закупкой запросите техническую документацию на конкретный материал. В ней важно найти форму выпуска, область применения, сведения об испытаниях и ограничения. Если в документации указаны NLGI 1 или NLGI 2, используйте их как характеристику консистенции пластичной смазки, а не как показатель липкости или универсальной пригодности для стали.
Твердосмазочное покрытие и отверждение твердой смазки
Покрытие выбирают не только по названию твердой фазы.
На результат влияют материал подложки, подготовка поверхности, способ нанесения, толщина пленки, режим отверждения, нагрузка, движение и окружающая среда. Если эти параметры не согласованы с условиями работы детали, одного обозначения «для стали» недостаточно.
Пленочное покрытие образуется, когда твердые смазки, распределенные в смоляной или полимерной связке, после отверждения формируют адгезионную пленку. Поэтому отверждение твердой смазки - часть технологии нанесения, а не формальная операция после окраски детали. Для каждого материала следует соблюдать предусмотренный для него режим; переносить режим одного покрытия на другое без подтверждения нельзя.
Что проверить в документации на покрытие
Допустимый материал подложки.
Требования к подготовке поверхности.
Способ нанесения и целевую толщину пленки.
Условия отверждения и ограничения процесса.
Данные испытаний для контакта сталь-сталь и соответствие нагрузке узла.
В спецификации MIL-PRF-46010F для термоотверждаемой твердопленочной смазки указано содержание твердого материала не менее 40% по массе. Это требование относится к покрытиям, подпадающим под эту спецификацию, и не должно автоматически переноситься на любые твердосмазочные материалы. Кроме того, документ касается коррозионно-стойких пленок для снижения износа и предотвращения задиров.
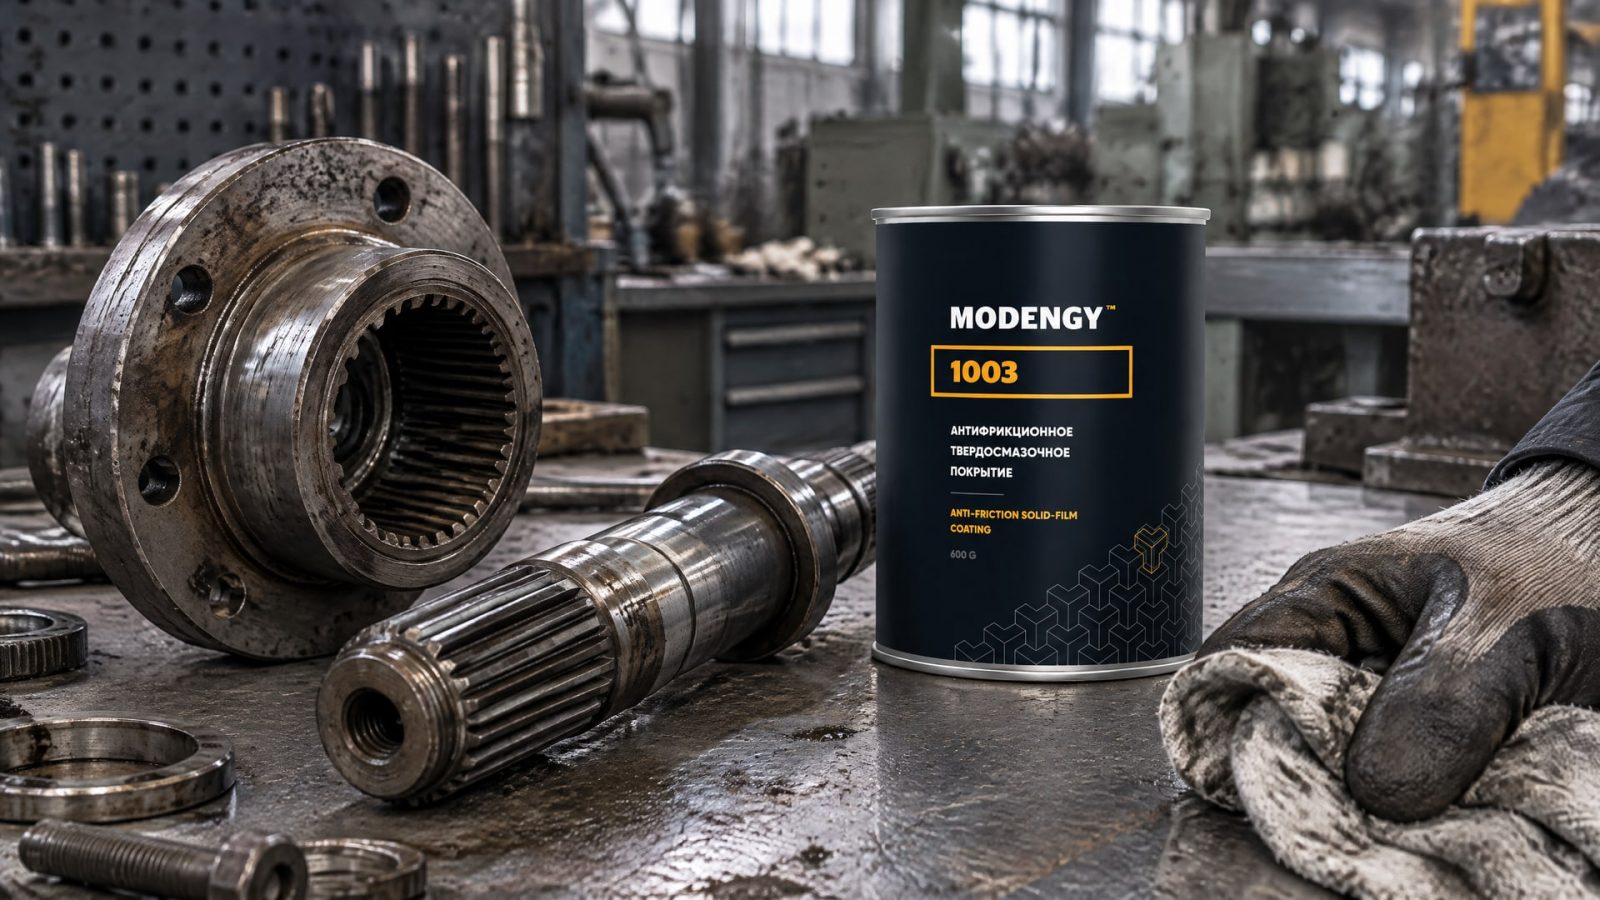
Если покрытие должно отверждаться при комнатной температуре, проверяйте соответствующее указание в документации конкретного продукта. Для шлицевых соединений в этом контексте применяют MODENGY 1003. Доступных сведений о его конкретных параметрах здесь недостаточно, поэтому значения температуры отверждения, коэффициента трения и других характеристик необходимо сверить с актуальной технической документацией продукта.
Смазка при натяге: посадка, сборка и работа узла
При посадке с натягом смазку подбирают с учетом всей задачи: режима монтажа, материала деталей и последующей работы соединения.
Важны также точность изготовления и допуски посадки. Смазочный материал не исправляет геометрические отклонения и не заменяет проверку корпуса, вала или втулки.
При постоянном направлении радиальной нагрузки и вращении вала типовым решением обычно служит посадка с натягом. В технических материалах по втулкам также приводится температурный диапазон от -30 °C до +65 °C, в котором предпочитают посадку втулок с натягом. Для отверстия корпуса в этих материалах указана посадка H7 по BS EN 20286-2:1993; при этом для удержания подшипника нужна хорошая точность отверстия.
Что проверить перед сборкой
Соответствуют ли посадка и допуски требованиям узла.
Указана ли требуемая точность отверстия корпуса.
Каковы температура сборки и рабочий температурный режим.
Нужна ли сухая пленка или материал для монтажной операции.
Есть ли у покрытия или пасты подтвержденные данные для контакта сталь-сталь.
Смазка при натяге не должна рассматриваться отдельно от параметров посадки. Даже подходящий по составу материал не компенсирует неточное отверстие или неподходящие допуски. Поэтому сначала сверяются со спецификацией соединения, затем сопоставляют ее с условиями нанесения и эксплуатации выбранного материала.
Если после монтажа доступ к соединению ограничен, сухое покрытие может быть практичным вариантом при условии, что его свойства подходят для узла. Если задача связана с металлической сборкой и снижением риска задиров, рассматривают пасты с твердыми смазками. Выбор между ними нельзя делать лишь по признаку «деталь стальная» или «посадка плотная».
Шприц для твердой смазки и карандаш: как выбрать способ нанесения
Запросы «шприц для твердой смазки» и «карандаш твердой смазки» относятся к разным способам подачи материала, однако само название инструмента не подтверждает совместимость с конкретной смазкой.
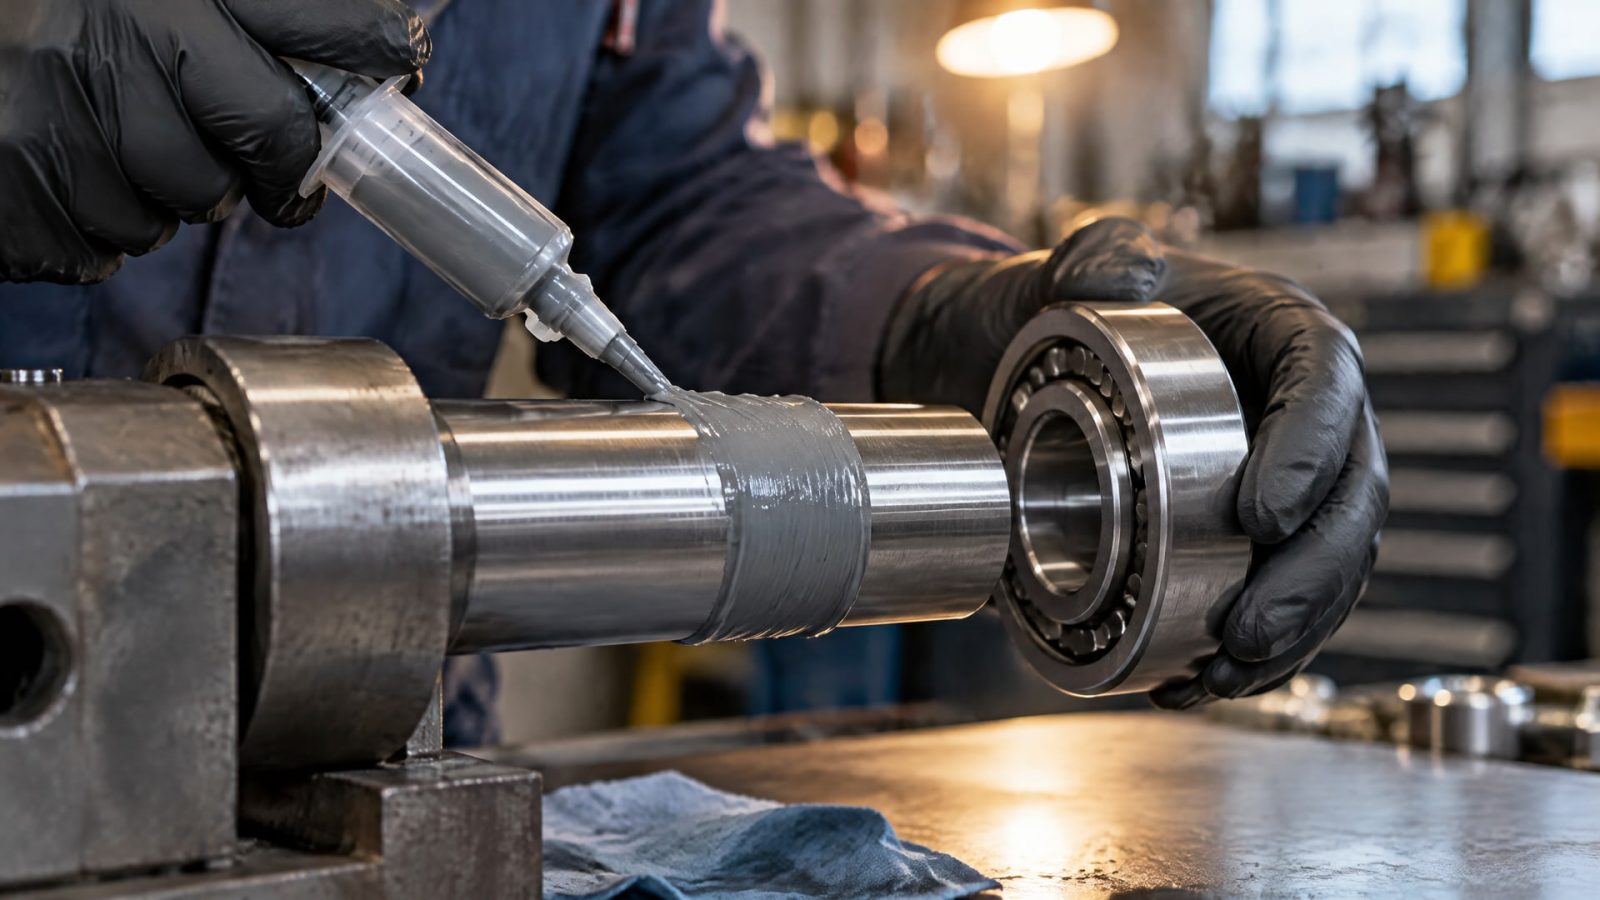
Сначала выясняют, в какой форме выпускается материал: твердая смазка может быть пастой или покрытием, а технологии нанесения у этих форм различаются.
Для пасты важны консистенция и способ дозирования, для покрытия - подготовка поверхности, равномерность нанесения и последующее отверждение. Если состав поставляется в шприце или в виде карандаша, в документации должны быть указаны назначение, совместимые поверхности и порядок применения. Не стоит заменять эти данные предположениями по внешнему виду упаковки.
Что уточнить перед применением
Предназначен ли материал для конкретной операции и поверхности.
Какой способ нанесения предусмотрен производителем.
Требуется ли подготовка поверхности перед нанесением.
Нужны ли выдержка или отверждение после обработки.
Подтверждена ли применимость материала к режиму и нагрузке узла.
Для шлицевого соединения, где рассматривается твердосмазочное покрытие, важно сверить не только способ нанесения, но и условия отверждения. Для сборочной пасты отдельно оценивают консистенцию, способ подачи и соответствие задачам узла. Инструмент нанесения - часть технологии, но он не заменяет подтверждения совместимости материала с деталью.
При закупке снабженцу полезно запрашивать документацию вместе с предложением по материалу. В ней должны быть сведения, позволяющие сопоставить форму выпуска и назначение с технологией на предприятии. Если данных о совместимости со сталью, отверждении или применении в соединении с натягом нет, их нужно уточнить до запуска материала в работу.
Часто задаваемые вопросы
Какие бывают виды твердых смазок?
К твердым смазкам относят материалы разных форм: пасты и сухие покрытия. В качестве твердых смазочных компонентов применяют графит, дисульфид молибдена (MoS2) и PTFE. Покрытие формирует пленку после отверждения, а пасту выбирают с учетом ее назначения и консистенции.
Подходит ли твердая пластичная смазка для любой стали?
Нет. Марка стали сама по себе не подтверждает совместимость состава с поверхностью и режимом работы. Учитывают материал детали, нагрузку, движение, температуру, среду и способ нанесения. Для покрытий дополнительно проверяют подготовку поверхности и отверждение, а для контакта сталь-сталь - доступные результаты испытаний.
Когда выбирать твердосмазочное покрытие, а не пасту?
Покрытие рассматривают, когда нужна сухая, чистая и тонкая пленка или доступ к повторной смазке ограничен. Пасты с твердыми смазками применяют для сборочных и антизадирных задач на металлических контактах. Окончательный выбор зависит от условий узла и документации конкретного материала.
Можно ли применять шприц для твердой смазки или карандаш без проверки документации?
Нет. Способ подачи должен соответствовать форме материала и указаниям производителя. Для пасты и покрытия технологические требования различаются: покрытию могут требоваться подготовка поверхности и отверждение. До применения проверьте назначение состава, совместимость с деталью и порядок нанесения.
Заключение
Твердую смазку для стали и деталей с натягом выбирают не по одному признаку, а по сочетанию материала поверхности, нагрузки, движения, температуры, среды и способа сборки. Для сухой пленки рассматривают покрытие и проверяют его подготовку и отверждение; для сборочных задач оценивают пасты и другие составы с твердыми компонентами. При посадке с натягом отдельно контролируют точность корпуса и допуски соединения.
Следующий шаг - зафиксировать условия работы узла и требования посадки, затем запросить документацию на выбранный материал и сверить способ нанесения, испытания и ограничения применения. Такой порядок помогает подобрать решение под конкретную сталь и не подменять инженерную проверку выбором по одному названию или типу твердой фазы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Толщина слоя покрытия и боковой зазор в червячной передаче: взаимосвязь, методы измерения и особенности для инженеров и технических специалистов.
Выбирайте антифрикционные покрытия: сравнение холодного и горячего отверждения, особенности применения и подготовки поверхности.
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие серийные детали.